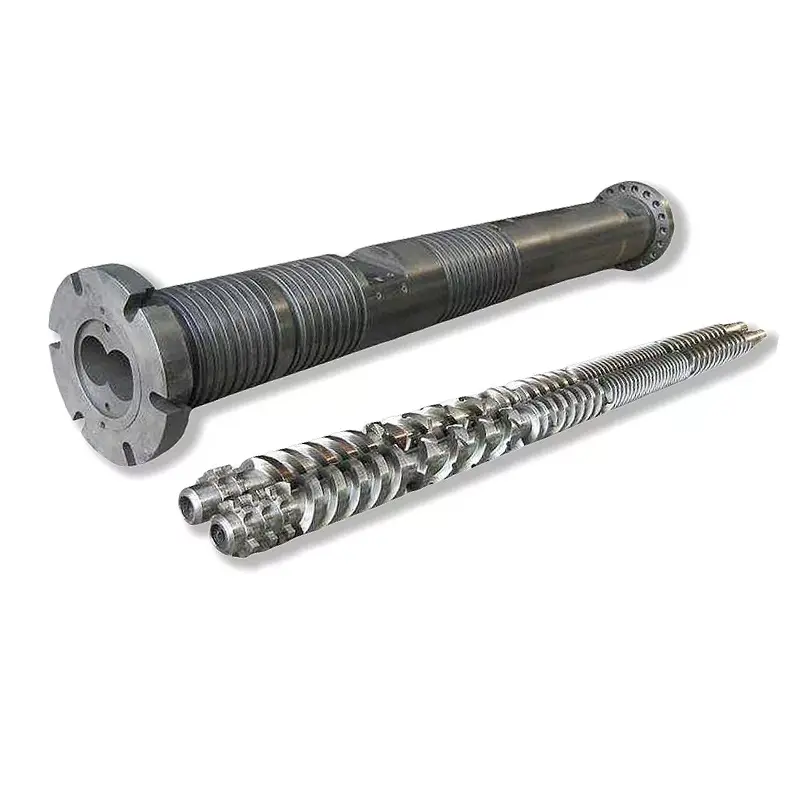
এটা টুইন স্ক্ৰু চেটত এটাতকৈ অধিক কামৰ ফাঁক থাকে। শব্দ মেৰামতি বা সলনিৰ সিদ্ধান্ত ল'বলৈ, প্ৰতিটো স্ক্ৰু, প্ৰতিটো বেৰেল লোব, ইন্টাৰমেছিং সম্পৰ্ক আৰু মেচিনৰ আন্তঃপৃষ্ঠসমূহ এটা নিয়ন্ত্ৰিত ৰেফাৰেন্সৰ অধীনত মেপ কৰক।
সমান্তৰাল টুইন স্ক্ৰু আৰু বেৰেলৰ পৰিধান এটা মিল থকা ব্যৱস্থা হিচাপে জুখিব। নামকৰণ কৰা অক্ষীয় ষ্টেচনত দুয়োটা স্ক্ৰু, ফিগাৰ-আঠৰ ব'ৰৰ দুয়োটা লোব নিৰ্দিষ্ট দিশত, স্ক্ৰুৰ পৰা স্ক্ৰুলৈ ক্লিয়াৰেন্স, কেন্দ্ৰৰ দূৰত্ব, ফেজিং আৰু অক্ষীয় ফিট ৰেকৰ্ড কৰক। মানচিত্ৰখন অনুমোদিত অংকনৰ সৈতে তুলনা কৰক। লক্ষণসমূহে পৰিদৰ্শনৰ সূচনা কৰিব পাৰে, কিন্তু জোখ-মাখে স্ক্ৰু, বেৰেল বা সম্পূৰ্ণ চেট সলনি কৰিব নে নকৰে সেইটো সিদ্ধান্ত লয়।

সমান্তৰাল যমজ স্ক্ৰুৰ এটা ইউনিভাৰ্চেল ক্লিয়াৰেন্স নাথাকে
প্ৰচলিত একক স্ক্ৰুত ব্যাসৰ ক্লিয়াৰেন্সক প্ৰায়ে বেৰেলৰ ভিতৰৰ ব্যাস বিয়োগ কৰি স্ক্ৰুৰ উৰণৰ বাহিৰৰ ব্যাস হিচাপে প্ৰকাশ কৰা হয়। ৰেডিয়েল ক্লিয়াৰেন্স সেই পাৰ্থক্যৰ আধা। আমাৰএকক স্ক্ৰু পৰিধান জোখা গাইডঅক্ষীয় ষ্টেচন আৰু সংজ্ঞাসমূহ এতিয়াও কিয় মিলিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে।
স্থানীয় ব্যাসৰ সম্পৰ্ক = সংশ্লিষ্ট বেৰেলৰ মাত্ৰা বিয়োগ কৰি সংশ্লিষ্ট স্ক্ৰুৰ বাহিৰৰ ব্যাস
স্থানীয় ৰেডিয়েল সম্পৰ্ক = স্থানীয় ব্যাসৰ সম্পৰ্কক ২ ৰে ভাগ কৰা
এই অংকত এটা ইন্টাৰমেছিং টুইন স্ক্ৰু চেটৰ সম্পূৰ্ণ জ্যামিতি বৰ্ণনা কৰা হোৱা নাই।
এটা সমান্তৰাল যমজ স্ক্ৰুৱে দ্বিতীয় স্ক্ৰু, এটা আন্তঃমেচিং অঞ্চল, এটা কেন্দ্ৰৰ দূৰত্ব আৰু এটা সময় নিৰ্ধাৰিত কৌণিক সম্পৰ্ক যোগ কৰে। বেৰেলটো সাধাৰণতে একক ঘূৰণীয়া ব’ৰৰ পৰিৱৰ্তে ফিগাৰ-এট প্ৰফাইল। বাওঁ আৰু সোঁ লোবত আৰু উৰণৰ বিপৰীত মুখতও পৰিধান বেলেগ হ’ব পাৰে।
জোখৰ ফাইলটোৱে সেয়েহে অন্ততঃ পাঁচটা সম্পৰ্ক পৃথক কৰিব লাগে:
- প্ৰতিটো স্ক্ৰুৰ বাহিৰৰ প্ৰফাইল ইয়াৰ সংশ্লিষ্ট বেৰেল লোবলৈ।
- ইন্টাৰমেছিং অঞ্চলৰ মাজেৰে স্ক্ৰু-টু-স্ক্ৰু ক্লিয়াৰেন্স।
- কেন্দ্ৰৰ দূৰত্ব আৰু দুয়োটা বেৰেল লোবৰ অৱস্থান।
- ঘূৰ্ণনীয় ফেজিং, হেণ্ডেডনেছ আৰু বাওঁ বা সোঁ স্ক্ৰুৰ পৰিচয়।
- প্ৰাসংগিক অক্ষীয় ক্লিয়াৰেন্স, থ্ৰাষ্ট ফেচ, স্পেচাৰ আৰু শেষৰ অৱস্থান।
আমাৰ কাৰখানাৰ দৃশ্য:যিজন ক্ৰেতাই পৃষ্ঠৰ নাম নোলোৱাকৈ “০.৩ মিলিমিটাৰ ক্লিয়াৰেন্স” বিচাৰে, তেওঁ আমাক কোনো এক্সিকিউটেবল প্ৰয়োজনীয়তা দিয়া নাই। আমি সুধিম যে সেই সংখ্যাটো ব্যাস, ৰেডিয়েল, আন্তঃউৰণ, কাষ, টিপ বা অক্ষীয় ক্লিয়াৰেন্স নেকি, ইয়াক ক’ত জুখিব পাৰি আৰু কি অৱস্থাত। ইয়াত অনুমান কৰিলে ধাতুৰ সংস্পৰ্শ সৃষ্টি হ’ব পাৰে বা নতুন চেটটো ঢিলা কৰি ৰাখিব পাৰি।


স্ক্ৰু টানিবৰ আগতে সমাবেশৰ পৰিচয় সংৰক্ষণ কৰক
বাওঁ আৰু সোঁ স্ক্ৰু মিহলি হ'লে বা আঁতৰোৱাৰ সময়ত ফেজিং ৰেফাৰেন্স অদৃশ্য হ'লে জোখ-মাখৰ মূল্য হেৰুৱায়। সমাবেশটো ঢিলা কৰাৰ আগতে ড্ৰাইভৰ শেষ আৰু ডিচাৰ্জ শেষৰ ফটো তুলি লওক। ঘূৰ্ণন বৰ্ণনা কৰিবলৈ ব্যৱহাৰ কৰা দৰ্শন দিশটো চিহ্নিত কৰক, তাৰ পিছত দুয়োটা স্ক্ৰু, খাদ, স্পেচাৰ আৰু সময়ৰ চিহ্ন লেবেল কৰক।
মেচিনে ব্যৱহাৰ কৰে নে নকৰে লিপিবদ্ধ কৰকসহ-ঘূৰ্ণনশীল স্ক্ৰুঅথবাকাউণ্টাৰ-ঘূৰ্ণনশীল স্ক্ৰু. স্ক্ৰুবোৰ এক টুকুৰা নে উপাদানৰ পৰা একত্ৰিত কৰা হৈছে নে নাই সেইটোও লিপিবদ্ধ কৰক। একে ধৰণৰ বাহিৰৰ মাত্ৰাৰ দুটা স্ক্ৰুৱে একে হাত, স্প্লাইন, ক্ৰম বা সময় ভাগ কৰে বুলি ধৰি ল'ব নালাগে।
মেচিন নিৰ্মাতাৰ আঁতৰোৱাৰ নিৰ্দেশনা ব্যৱহাৰ কৰক আৰু প্ৰতিটো লক আৰু সময় বৈশিষ্ট্য সংৰক্ষণ কৰক। যদি পুনৰ সংযোগ কৰাৰ পিছত অনুমোদিত পদ্ধতিৰ অধীনত যোৰটো ঘূৰাই দিব নোৱাৰি, তেন্তে বন্ধ কৰক। এটা অজ্ঞাত হস্তক্ষেপ অতিক্ৰম কৰিবলৈ ড্ৰাইভ টৰ্ক প্ৰয়োগ কৰিলে এটা চিনাক্তকৰণ ভুলক ক্ষতিলৈ পৰিণত হ'ব পাৰে।

দুয়োটা স্ক্ৰু আৰু দুয়োটা লোবৰ বাবে এটা স্থানাংক ব্যৱস্থা নিৰ্মাণ কৰক
স্ক’ৰিং, কোটিং হেৰুৱা বা পিটিঙৰ প্ৰমাণ আঁতৰাই নিদিয়াকৈ উপাদানসমূহ পৰিষ্কাৰ কৰক। অংশবোৰ সুস্থিৰ পৰিদৰ্শন উষ্ণতাত উপনীত হ’বলৈ দিয়ক। এটা নামকৰণ কৰা মূৰত এটা শূন্য বিন্দু স্থাপন কৰক আৰু স্ক্ৰু যোৰ আৰু বেৰেলত পুনৰাবৃত্তি কৰিব পৰা অক্ষীয় ষ্টেচনসমূহ চিহ্নিত কৰক।
জ্যামিতি সলনি কৰাৰ আগতে আৰু পিছত ষ্টেচন, ফিড আৰু ভেণ্ট খোলা, মিশ্ৰণ অঞ্চল আৰু চাপ-নিৰ্মাণৰ শেষ যোগ কৰক। প্ৰতিটো ষ্টেচনত বাওঁফালৰ স্ক্ৰু, সোঁ স্ক্ৰু, বাওঁফালৰ লোব আৰু সোঁফালৰ লোব চিনাক্ত কৰক। পদ্ধতিয়ে অনুমতি দিলে একাধিক কৌণিক দিশ লিপিবদ্ধ কৰক, কাৰণ এটা ব্যাসে ডিম্বাকৃতি বা একপক্ষীয় পৰিধান লুকুৱাব পাৰে।
| ক্ষেত্ৰ | কেনেকৈ চিনাক্ত কৰিব পাৰি | ই কি প্ৰকাশ কৰে |
|---|---|---|
| অক্ষীয় ষ্টেচন | এটা নিৰ্দিষ্ট খাদ্য বা নিৰ্গমন ডেটামৰ পৰা দূৰত্ব | য'ত প্ৰক্ৰিয়া অংশৰ কাষেৰে পৰিধান কেন্দ্ৰীভূত হয় |
| স্ক্ৰু পৰিচয় | বাওঁফালে বা সোঁফালে, দৰ্শনৰ শেষটো উল্লেখ কৰি | অসমতাপূৰ্ণ উৰণৰ পৰিধান আৰু যোৰৰ অখণ্ডতা |
| স্ক্ৰু প্ৰফাইল | পদ্ধতি আৰু কৌণিক অৱস্থানৰ সৈতে OD, শিপা, টিপ বা ফ্লেংক মান | কাম কৰা পৃষ্ঠত ধাতুৰ ক্ষতি |
| বেৰেল লোব | বাওঁ বা সোঁ লোব, দিশ আৰু জোখৰ সমতল | বৃদ্ধি, ডিম্বাকৃতি আৰু স্থানীয় ধোৱা |
| আন্তঃসংলগ্ন সম্পৰ্ক | নামকৰণ কৰা পৃষ্ঠ, কৌণিক অৱস্থান, ফেজিং অৱস্থা আৰু পদ্ধতি | অত্যধিক ফাঁক বা যান্ত্ৰিক হস্তক্ষেপৰ আশংকা |
| পৃষ্ঠৰ অৱস্থা | ষ্টেচনৰ মেপত বান্ধি থোৱা নম্বৰযুক্ত ফটো | স্ক’ৰিং, পিটিং, কোটিং লছ, ডিপ’জিট আৰু কন্টাক্ট মাৰ্ক |
| প্ৰসংগ মান | অনুমোদিত অংকন, নতুন-অংশৰ প্ৰতিবেদন বা চুক্তিবদ্ধ ডিজাইনৰ ভিত্তিৰেখা | কিমান সলনি হৈছে জ্যামিতি |
কপেৰিয়ানৰ প্ৰকাশিত বেৰেল ডায়েগনষ্টিক পদ্ধতিইয়াৰ বেৰেলসমূহ পৰিষ্কাৰ আৰু ঠাণ্ডা হোৱাটো প্ৰয়োজন, তাৰ পিছত কিছুমান ZSK আৰু STS আকাৰত ব'ৰ জোখ আৰু উচ্চ-ৰিজ'লিউচন ভিডিঅ' পৰিদৰ্শন ব্যৱহাৰ কৰে। আপোনাৰ মেচিন আৰু পৰিদৰ্শন সঁজুলিসমূহ পৃথক হ'ব পাৰে, কিন্তু পদ্ধতিয়ে প্ৰমাণ কৰে যে মাত্ৰিক আৰু দৃশ্যমান প্ৰমাণ কিয় একেটা প্ৰতিবেদনৰ অন্তৰ্গত।
যন্ত্ৰ আৰু পদ্ধতিৰ বাহিৰত দশমিক স্থান যোগ কৰি ৰিজ’লিউচন উদ্ভাৱন নকৰিব। যন্ত্ৰ, মানাংকন অৱস্থা, সমৰ্থন অৱস্থা, পৰিদৰ্শন উষ্ণতা আৰু অপাৰেটৰ বা পৰিদৰ্শন ৰেকৰ্ড ৰেকৰ্ড কৰক। সৎ অনিশ্চয়তাৰ সৈতে পুনৰাবৃত্তিযোগ্য মানচিত্ৰ অস্পষ্ট বিন্দুৰ পৰা নিৰ্মিত আকৰ্ষণীয় স্প্ৰেডশ্বীটতকৈ অধিক উপযোগী।



আঁতৰোৱা টুইন স্ক্ৰু চেট এটা পৰ্যালোচনাৰ বাবে সাজু হৈছেনে?সমাবেশৰ অংকন, বাওঁ আৰু সোঁ চিনাক্তকৰণ, ষ্টেচনৰ মানচিত্ৰ, ফটো আৰু অপাৰেটিং ইতিহাস প্ৰেৰণ কৰক। কি কি সংৰক্ষণ কৰিব লাগিব আৰু কোনবোৰ অঞ্চলক অধিক নিবিড়ভাৱে জোখাৰ প্ৰয়োজন সেই বিষয়ে আমি আলোচনা কৰিব পাৰো।
ৱেয়াৰ মেপটো পঠাওকসমান্তৰাল টুইন স্ক্ৰু প্ৰডাক্ট চাওকপৰিদৰ্শনৰ অৱস্থান নিৰ্ব্বাচন কৰিবলে শাৰীৰ আচৰণ ব্যৱহাৰ কৰক, বিফলতা ঘোষণা কৰিবলে নহয়
একে স্ক্ৰুৰ গতিৰে আউটপুট পতন, অস্থিৰ চাপ, পৰিৱৰ্তিত বোজা, দুৰ্বল বিক্ষিপ্ততা, অগলি যোৱা পদাৰ্থ আৰু পুনৰাবৃত্তিমূলক সামগ্ৰীৰ দোষে পৰিদৰ্শনৰ ন্যায্যতা প্ৰদান কৰিব পাৰে। খুৱাই দিয়া, প্ৰস্তুত কৰা, হিটাৰ, চেন্সৰ, ভেণ্টিং, নিষিদ্ধ ডাই বা ড্ৰাইভৰ সমস্যাৰ পৰাও আহিব পাৰে।
একেলগে কেইবাটাও সংহতি সলনি কৰাৰ আগতে এটা অপাৰেটিং ভিত্তিৰেখা সংৰক্ষণ কৰক। প্ৰকৃত ফিডৰ হাৰ, স্ক্ৰুৰ গতি, লোড বা টৰ্ক ইংগিত, চাপ, জ'ন ছেটিংছ, উপলব্ধ হ'লে জুখি উলিওৱা গলিত উষ্ণতা আৰু সম্পূৰ্ণ-উৎপাদন পৰীক্ষাসমূহ ৰেকৰ্ড কৰক। একেটা প্ৰণয়ন আৰু ডাউনষ্ট্ৰিম ছেটআপ তুলনা কৰক।
জাপান ষ্টীল ৱৰ্কছে লক্ষ্য কৰিছে যে জীৰ্ণ টুইন স্ক্ৰু উপাদানে থ্ৰুপুট আৰু বিক্ষিপ্ততা হ্ৰাস কৰিব পাৰে আৰু ই গুৰুতৰ স্ক্ৰু-শ্বাফ্ট বা গিয়াৰবক্স বিকলতাত অৰিহণা যোগাব পাৰে। সেইটো আগতীয়াকৈ পৰীক্ষা কৰাৰ এটা ভাল কাৰণ, কিন্তু লক্ষণটো এতিয়াও আপোনাৰ মেচিনৰ শাৰীৰিক অৱস্থাৰ সৈতে জড়িত হোৱাটো প্ৰয়োজন।
যদি ফিডাৰ মানাংকন বা এটা বন্ধ ভেণ্ট শুধৰণি কৰাৰ পিছত এটা লাইন স্বাভাৱিক অৱস্থালৈ ঘূৰি আহে, আমি নিদান হিচাপে পৰিধান বিক্ৰী নকৰো। যদি প্ৰক্ৰিয়াটো অস্থিৰ হৈ থাকে আৰু জোখৰ মেপত মিল থকা স্থানীয় ক্লিয়াৰেন্স বৃদ্ধি দেখা যায়, তেন্তে প্ৰতিস্থাপনৰ ক্ষেত্ৰখন বহুত শক্তিশালী হয়। লক্ষ্য হৈছে উৎপাদনৰ সমস্যা সমাধান কৰা, আটাইতকৈ ডাঙৰ চেটৰ বাবে অৰ্ডাৰ জয় কৰা নহয়।
| পৰ্যবেক্ষণ কৰা আৰ্হি | নিন্দা কৰাৰ আগতে প্ৰক্ৰিয়া পৰীক্ষা | বিচাৰিবলগীয়া ভৌতিক প্ৰমাণ |
|---|---|---|
| অপৰিৱৰ্তিত গতিৰে আউটপুট পৰে | খাদ্যৰ সঠিকতা, বাল্ক ঘনত্ব, ৰেচিপি আৰু ডাইৰ নিষেধাজ্ঞা | স্থানীয় ব’ৰ বৃদ্ধি, বিমানৰ পৰিধান আৰু ক্লিয়াৰেন্স সলনি |
| চাপ বা বোজা অস্থিৰ হৈ পৰে | খাদ্য প্ৰদান, উষ্ণতা নিয়ন্ত্ৰণ, ভেণ্টিং আৰু তলৰ ফালে নিষেধাজ্ঞা | অসমান বাওঁ/সোঁ পৰিধান, জমা, ক্ষতি বা সংস্পৰ্শৰ চিন |
| বিক্ষিপ্ততা বা গলিত পদাৰ্থৰ গুণাগুণ হ্ৰাস পায় | মেটেৰিয়েল লট, এডিটিভ ড'জিং, মিশ্ৰণৰ কনফিগাৰেচন আৰু উষ্ণতাৰ ইতিহাস | উদ্দেশ্যপ্ৰণোদিত মিশ্ৰণ পৃষ্ঠত বা ভুলকৈ স্থাপন কৰা উপাদানত পৰিধান কৰক |
| ধাতুৰ শব্দ বা হঠাতে টৰ্ক বৃদ্ধি | মেচিন প্ৰক্ৰিয়াৰ অধীনত বন্ধ কৰক আৰু ড্ৰাইভ আৰু প্ৰান্তিককৰণ পৰীক্ষা কৰক | সতেজ সংস্পৰ্শৰ চিন, বেঁকা অংশ, ফেজৰ ভুল বা বিদেশী পদাৰ্থ |
| সলনি কৰাৰ পিছত দ্ৰুত পুনৰাবৃত্তিমূলক পৰিধান | সামগ্ৰীৰ দূষণ, প্ৰান্তিককৰণ, সমাবেশ, অপাৰেটিং সীমা আৰু পৃষ্ঠ নিৰ্বাচন | বাৰে বাৰে ক্ষতিৰ স্থান আৰু দিশ |
মিল থকা প্ৰতিবেদনৰ পৰা কি সলনি কৰিব সেইটো সিদ্ধান্ত লওক
কেৱল স্ক্ৰুৰে সলনি কৰাটো যুক্তিসংগত যেতিয়া দুয়োটা বেৰেলৰ লোব অনুমোদিত জ্যামিতিৰ ভিতৰত থাকে, কেন্দ্ৰৰ সম্পৰ্ক সুস্থ হয় আৰু পৰিধানৰ কাৰণ বুজা যায়। কেৱল বেৰেলৰ সলনি কৰাটোও ন্যায্য হ'ব পাৰে যেতিয়া স্ক্ৰু যোৰটো গ্ৰহণযোগ্য আৰু পুনৰুদ্ধাৰ কৰা ব'ৰ জ্যামিতিৰ সৈতে সামঞ্জস্যপূৰ্ণ হৈ থাকে।
যেতিয়া দুয়োফাল পিন্ধা হয়, প্ৰসংগ জ্যামিতি অনিশ্চিত হয়, বা এটা নতুন উপাদান এতিয়াও এটা ক্ষতিগ্ৰস্ত অংশীদাৰৰ বিৰুদ্ধে চলিব। যদি পৰিধানৰ আৰ্হিটোৱে ভুল প্ৰান্তিককৰণ, ফেজিং ভুল বা বিদেশী পদাৰ্থৰ দিশলৈ আঙুলিয়াই দিয়ে, তেন্তে নতুন অংশ স্থাপন কৰাৰ আগতে সেই কাৰণটো আঁতৰাই পেলাওক।
| জুখি উলিওৱা অৱস্থা | মূল্যায়ন কৰিবলৈ সম্ভাৱ্য পৰিসৰ | প্ৰয়োজনীয় সুৰক্ষা |
|---|---|---|
| স্ক্ৰু জোৰা পিন্ধিছে; দুয়োটা লোব অনুমোদিত সীমাৰ ভিতৰত | স্ক্ৰু মেৰামতি বা সলনি কৰক | ৰখা বেৰেলৰ বিপৰীতে পুনৰ নিৰ্মাণ কৰা বা নতুন জ্যামিতি নিশ্চিত কৰক |
| বেৰেলৰ লোব পিন্ধা; অনুমোদিত সীমাৰ ভিতৰত স্ক্ৰু | যোগ্যতাসম্পন্ন বেৰেল মেৰামতি বা সলনি কৰা | ৰখা স্ক্ৰু আৰু কেন্দ্ৰৰ দূৰত্ব দুয়োটাৰে সৈতে সামঞ্জস্যতা পৰীক্ষা কৰক |
| স্ক্ৰু আৰু বেৰেল দুয়োটা পিন্ধিছে | মেচড স্ক্ৰু আৰু বেৰেল সলনি কৰা | এটা নিয়ন্ত্ৰিত অংকন চেট আৰু পৰিদৰ্শন পৰিকল্পনা অনুমোদন কৰা |
| স্থানীয় স্ক’ৰিং বা একপক্ষীয় যোগাযোগ | উপাদান নিৰ্বাচনৰ পূৰ্বে তদন্তৰ কাৰণ | এলাইনমেণ্ট, বেয়াৰিং, খাদ, ফেজিং আৰু দূষণ পৰীক্ষা কৰক |
| জ্যামিতি গ্ৰহণযোগ্য কিন্তু কৰ্তব্য সলনি হ’ল | প্ৰক্ৰিয়া আৰু জ্যামিতিৰ পৰ্যালোচনা | নতুন সামগ্ৰী, আউটপুট, মেচিনৰ সীমা আৰু পণ্যৰ গ্ৰহণযোগ্যতাৰ সংজ্ঞা দিয়া |
স্বয়ংক্ৰিয় প্ৰতিস্থাপন সীমা হিচাপে জেনেৰিক ইণ্টাৰনেট বহুগুণক ব্যৱহাৰ নকৰিব। ব্যাস, স্ক্ৰুৰ ধৰণ, মেচিনৰ ডিজাইন, সামগ্ৰী আৰু সামগ্ৰীৰ সহনশীলতা সকলো গুৰুত্বপূৰ্ণ। মূল বিল্ড ড্ৰয়িং আৰু মেচিন মেকাৰৰ সেৱাৰ মাপকাঠীয়ে সিদ্ধান্তটো নিয়ন্ত্ৰণ কৰিব লাগে।
বহল লক্ষণ আৰু মেৰামতিৰ পছন্দৰ বাবে, আমাৰ...স্ক্ৰু বেৰেল পৰিধান আৰু সলনি গাইড. এই যমজ-নিৰ্দিষ্ট পৃষ্ঠাই বাওঁ/সোঁ, লোব, কেন্দ্ৰ আৰু ফেজিং তথ্য যোগ কৰে যিবোৰ এটা প্ৰচলিত একক-ব'ৰ পৰিদৰ্শনে সামৰি লোৱা নাই।
পৃষ্ঠভাগ নিৰ্দিষ্ট কৰিবলৈ পৰিধানৰ স্থান ব্যৱহাৰ কৰক
নানহাইয়াৰসমান্তৰাল টুইন স্ক্ৰু প্ৰডাক্টপিভিচি, পিই, পিপি, ৰবৰ, প্লাষ্টিক, কম্পাউণ্ডিং আৰু গ্ৰেনুলেচন প্ৰয়োগ অন্তৰ্ভুক্ত। সেই পৰিসৰৰ ভিতৰত বস্তুৰ কৰ্তব্যৰ ভিন্নতা থাকে। কাঁচৰ আঁহ, খনিজ ভৰক, ৰং, পুনঃব্যৱহৃত দূষণ আৰু জাৰণকাৰী উপাদানসমূহ গ্ৰেড আৰু লোডিঙৰ দ্বাৰা উল্লেখ কৰিব লাগে।
আমাৰ সহ-ঘূৰ্ণন আৰু কাউণ্টাৰ-ঘূৰ্ণন প্ৰডাক্ট পৃষ্ঠাসমূহত একে মূল ৰেফাৰেন্স মান তালিকাভুক্ত কৰা হৈছে: 38CrMoAlA, HB260ৰ পৰা 320 ৰ তাপ-চিকিৎসা কঠিনতা, HV950ৰ পৰা 1000ৰ নাইট্ৰাইডিং কঠিনতা, নাইট্ৰাইডিং গভীৰতা 0.50ৰ পৰা 0.70 মিলিমিটাৰ আৰু নাইট্ৰাইডিং ভংগুৰতা গ্ৰেড 1 বা তাতকৈ কম। ইয়াৰ উপৰিও Ra0.4 আৰু স্ক্ৰু ষ্ট্ৰেইটনেছ 0.015 মিলিমিটাৰ তালিকাভুক্ত কৰা হৈছে।
উপলব্ধ সামগ্ৰীৰ মানসমূহৰ ভিতৰত ০.০৫ৰ পৰা ০.১০ মিলিমিটাৰ ডাঠতাত HV 950 বা তাতকৈ অধিক ক্ৰ'ম কঠিনতা, আৰু ২.০ৰ পৰা ৩.০ মিলিমিটাৰ গভীৰতাত HRC60ৰ পৰা ৬৫ৰ দ্বিধাতু কঠিনতাও অন্তৰ্ভুক্ত কৰা হৈছে। এইচ ভি আৰু এইচ আৰ চিয়ে বিভিন্ন স্কেল ব্যৱহাৰ কৰে, গতিকে আটাইতকৈ ডাঙৰ ছপা সংখ্যাই উন্নত বিকল্প চিনাক্ত নকৰে।
| ৱেয়াৰ মেপৰ পৰা বিচাৰি উলিওৱা | নতুন স্পেচিফিকেশনত কি সংজ্ঞায়িত কৰিব লাগে | কি ধৰি ল’ব নালাগে |
|---|---|---|
| উৰণৰ টিপবোৰে ভৰোৱা প্ৰক্ৰিয়া অঞ্চলত সামগ্ৰী হেৰুৱাই পেলায় | সুৰক্ষিত উৰণৰ স্থান, শোধন বা মিশ্ৰণ, স্তৰৰ গভীৰতা আৰু চূড়ান্ত জ্যামিতি | প্ৰতিটো জ’নৰ বাবে একে উন্নীতকৰণৰ প্ৰয়োজন |
| এটা বেৰেলৰ লোবে আনটোতকৈ বেছি পিন্ধে | লোব মেপ, এলাইনমেণ্ট আৰু চেণ্টাৰ চেক, তাৰ পিছত বেৰেল প্ৰটেকচন | কেৱল কঠিন পদাৰ্থই ভুল প্ৰান্তিককৰণ শুধৰাই দিব |
| পিটিং বা পৃষ্ঠৰ ক্ষতি | বস্তুৰ ৰসায়ন বিজ্ঞান, চাফাইৰ ইতিহাস, প্ৰভাৱিত অঞ্চল আৰু সামঞ্জস্যপূৰ্ণ পৃষ্ঠ ব্যৱস্থা | পৃষ্ঠৰ সকলো ক্ষতি ঘৰ্ষণকাৰী পৰিধান |
| এটা মুখত সংস্পৰ্শৰ চিন পুনৰাবৃত্তি হয় | ফেজিং, ষ্ট্ৰেইটনেছ, খাদ, বেয়াৰিং আৰু এছেম্বলি পৰ্যালোচনা | স্ক্ৰু প্ৰফাইলটোৱেই একমাত্ৰ কাৰণ |
| দীৰ্ঘদিনীয়া সুস্থিৰ সেৱাৰ পিছত ইউনিফৰ্ম পৰিধান | মূল জ্যামিতি, জুখি উলিওৱা পৰিৱৰ্তন আৰু প্ৰয়োজনীয় ৰক্ষণাবেক্ষণৰ ব্যৱধান | এটা পুনৰ ডিজাইন স্বয়ংক্ৰিয়ভাৱে প্ৰয়োজনীয় |
battenfeld-cincinnati এ বছৰত এবাৰ বা ৬,০০০ অপাৰেটিং ঘণ্টাৰ পিছত পৰিধান জোখাৰ পৰামৰ্শ দিয়েএকক, শংকু আকৃতিৰ যমজ, সমান্তৰাল যমজ আৰু গ্ৰহৰ এক্সট্ৰুডাৰৰ বাবে ইয়াৰ সেৱা নিৰ্দেশনাত। সেইটোক এজন যোগানকাৰীৰ পৰিকল্পনা ৰেফাৰেন্স হিচাপে গণ্য কৰক। গুৰুতৰ ফিলাৰ প্ৰক্ৰিয়াকৰণ কৰা বা দ্ৰুত পৰিধানৰ ধাৰা দেখুওৱা লাইনসমূহক বেলেগ ব্যৱধানৰ প্ৰয়োজন হ'ব পাৰে।


পৰিদৰ্শন ফাইলটোক এটা নিৰ্মাণযোগ্য অৰ্ডাৰলৈ ৰূপান্তৰিত কৰক
উদ্ধৃতি পেকেজত মেচিন নিৰ্মাতা আৰু মডেল, অনুমোদিত অংকন, সামগ্ৰী প্ৰস্তুত কৰা, অপাৰেটিং ৰেকৰ্ড আৰু পৰিধানৰ মেপ থাকিব লাগে। আপুনি এটা নিষ্ঠাবান প্ৰতিস্থাপন, মেৰামতি মূল্যায়ন বা জ্যামিতি পৰিৱৰ্তন বিচাৰে নেকি চিনাক্ত কৰক। যদি পৰিৱেশন উন্নত হ'ব লাগিব, জুখিব পৰা লক্ষ্য আৰু যন্ত্ৰৰ বাধাসমূহ উল্লেখ কৰক।
অংকন নিয়ন্ত্ৰণ নামমাত্ৰ আকাৰৰ সমানেই গুৰুত্বপূৰ্ণ। নানহাইয়াৰউৎপাদন সঁজুলি পৃষ্ঠা0.02 মিলিমিটাৰ চিএনচি ড্ৰিলিং আৰু মিলিং পজিচনিং সঠিকতা, 6 মিটাৰ পৰ্যন্ত ৱৰ্কপিছৰ বাবে চিএনচি লেথ, আৰু অনিয়মিত উৰণ আৰু বিশেষ ফ্লেংগৰ বাবে পাঁচ-অক্ষ মেচিনিং তালিকাভুক্ত কৰা হৈছে। সেই ক্ষমতাসমূহৰ বাবে এতিয়াও এক নিৰ্দ্বিধায় অংকন আৰু পৰিদৰ্শন পৰিকল্পনাৰ প্ৰয়োজন।
আমি এটা অংকনত প্ৰশ্ন কৰিম যেতিয়া নিৰ্দিষ্ট ক্লিয়াৰেন্স জীৰ্ণ নমুনাৰ সৈতে সংঘাতত লিপ্ত হয় বা যেতিয়া বাওঁ আৰু সোঁ তথ্য নোহোৱা হয়। সেয়া হৈছে উৎপাদন দায়িত্বৰ অংশ। সংস্থাপনৰ সময়ত মতানৈক্য আৱিষ্কাৰ কৰাতকৈ স্বাক্ষৰিত অংকন পুনৰীক্ষণ সস্তা।


আপুনি মূল্য বিচৰাৰ আগতে এটা সলনি পৰিসৰৰ প্ৰয়োজন?প্ৰথমে পুৰণি অংশৰ প্ৰতিবেদন আৰু অপাৰেটিং সমস্যাটো পঠাওক। আমি ব্যৱসায়িক তুলনা আৰম্ভ হোৱাৰ আগতে অংকন প্ৰশ্নসমূহ পৃথক কৰাত সহায় কৰিব পাৰো, প্ৰমাণ পৰিধান আৰু সামগ্ৰী নিৰ্বাচন কৰাত সহায় কৰিব পাৰো।
প্ৰতিস্থাপন পৰ্যালোচনাৰ অনুৰোধ কৰকঅনুসন্ধান পৃষ্ঠাটো খোলকপ্ৰথমে ফিট পৰীক্ষা কৰক, তাৰ পিছত উৎপাদন পৰীক্ষা কৰক
অহা পৰিদৰ্শনে সংস্থাপনৰ পূৰ্বে অংশৰ পৰিচয়, অংকন পুনৰীক্ষণ, বাওঁ আৰু সোঁ লেবেল, সামগ্ৰীৰ নথিপত্ৰ, নিৰ্দিষ্ট মাত্ৰা আৰু সুৰক্ষিত পৃষ্ঠ নিশ্চিত কৰিব লাগে। আপোনাৰ উদ্যোগত ব্যৱহৃত উপাদান ক্ৰমিক বা যোৰ চিনাক্তকৰণৰ সৈতে শিপিং আৰু পৰিদৰ্শনৰ ৰেকৰ্ড বান্ধি ৰাখক।
এক্সট্ৰুডাৰ নিৰ্মাতাৰ সমাবেশ, এলাইনমেণ্ট, লুব্ৰিকেচন, হিটিং আৰু ষ্টাৰ্ট-আপ পদ্ধতি অনুসৰণ কৰক। কেৱল অনুমোদিত পদ্ধতিৰে যোৰৰ প্ৰয়োজনীয় মুক্ত গতি নিশ্চিত কৰক। অস্পষ্ট টান অৱস্থান জোৰ কৰিবলৈ ড্ৰাইভ ব্যৱহাৰ নকৰিব।
চুক্তিবদ্ধ সামগ্ৰী, খাদ্যৰ ব্যৱস্থা আৰু ডাইৰ সৈতে কমিছন। আউটপুট, স্ক্ৰুৰ গতি, লোড বা টৰ্ক ইংগিত, চাপ, উষ্ণতাৰ আচৰণ, ভেণ্টৰ অৱস্থা আৰু সম্পূৰ্ণ-উৎপাদনৰ মান ৰেকৰ্ড কৰক। গ্ৰহণযোগ্য অৱস্থাৰ বিপৰীতে তুলনা কৰক, চমু ন'-লোড ঘূৰ্ণন বা সহজ ৰেজিনৰ বিৰুদ্ধে নহয়।

নানহাইয়াক আপোনাৰ টুইন স্ক্ৰু ৱেয়াৰ ফাইলটো পৰ্যালোচনা কৰিবলৈ কওক
মেচিনৰ অংকন, বাওঁ আৰু সোঁ স্ক্ৰু চিনাক্তকৰণ, ঘূৰ্ণন দৃশ্যপট, ফেজিং তথ্য, কেন্দ্ৰৰ দূৰত্ব, পৰিধান মেপ, সামগ্ৰীৰ ৰেচিপি আৰু অপাৰেটিং ৰেকৰ্ড প্ৰেৰণ কৰক। কোনটো লক্ষণে পৰিদৰ্শনৰ বাবে প্ৰেৰণা দিছিল আৰু আপোনাৰ অগ্ৰাধিকাৰ পুনৰুদ্ধাৰ, দীৰ্ঘদিনীয়া পৰিধান জীৱন বা নতুন প্ৰক্ৰিয়াৰ কৰ্তব্য নেকি কওক।
ইমেইলৰ অংকন আৰু জোখ-মাখহোৱাটছএপত আলোচনা কৰকসমান্তৰাল টুইন স্ক্ৰু প্ৰডাক্ট চাওক
ঝৌছান নানহাইয়া প্লাষ্টিক মেচিনেৰী কোম্পানী লিমিটেড।
পণ্য:সহ-ঘূৰ্ণনশীল সমান্তৰাল যমজ স্ক্ৰু বেৰেল | কাউণ্টাৰ ঘূৰ্ণনশীল সমান্তৰাল যমজ স্ক্ৰু বেৰেল | পিভিচি সমান্তৰাল টুইন স্ক্ৰু বেৰেল | ৰবৰ আৰু প্লাষ্টিকৰ সমান্তৰাল যমজ স্ক্ৰু
ইমেইল:info@nhyscrew.com
ফোন:+৮৬-১৩৫০৫৮০৯৬৪৩| ম’বাইল:+৮৬-১৩৫৮৭০৮২০০২
ব্লক চি, নং ২ পশ্চিম অংশ, জিংঝৌ এভিনিউ, ডিংহাই জিলা, ঝৌছান চহৰ, চীনৰ ঝেজিয়াং প্ৰদেশ।
সেৱাৰ তথ্য | উৎপাদন সঁজুলি | কোম্পানী প্ৰফাইল | আমাৰ সৈতে যোগাযোগ কৰক
সঘনাই সোধা প্ৰশ্ন
সমান্তৰাল টুইন স্ক্ৰু বেৰেল ক্লিয়াৰেন্স কি?
ই জ্যামিতিক সম্পৰ্কৰ এটা গোট, এটা সাৰ্বজনীন ব্যৱধান নহয়। এটা উপযোগী নিৰ্দিষ্টকৰণে প্ৰতিটো স্ক্ৰুৰ বেৰেল লোবলৈ ক্লিয়াৰেন্স, ইন্টাৰমেছিং অঞ্চলৰ মাজেৰে স্ক্ৰু-টু-স্ক্ৰু ক্লিয়াৰেন্স, কেন্দ্ৰৰ দূৰত্ব, ফেজিং আৰু যিকোনো প্ৰাসংগিক অক্ষীয় ক্লিয়াৰেন্স পৃথক কৰে। অনুমোদিত মেচিন অংকনে লক্ষ্য মান আৰু জোখ-মাখৰ পদ্ধতিসমূহ সংজ্ঞায়িত কৰে।
মই বেৰেল আইডি মাইনাছ স্ক্ৰু অ'ডি হিচাপে টুইন স্ক্ৰু ক্লিয়াৰেন্স গণনা কৰিব পাৰোনে?
সেই বিয়োগে স্থানীয় ব্যাসৰ সম্পৰ্ক এটা বৰ্ণনা কৰিব পাৰে যেতিয়া দুয়োটা মানে সংশ্লিষ্ট স্থান আৰু এটা নিৰ্দিষ্ট ব'ৰ জ্যামিতিক বুজায়। ইয়াত স্ক্ৰু-টু-স্ক্ৰু ক্লিয়াৰেন্স, ইন্টাৰমেছ, ফেজিং, চেণ্টাৰ ডিষ্টেন্স বা আউট-অফ-ৰাউণ্ড ফিগাৰ-এইট ব’ৰৰ বৰ্ণনা কৰা হোৱা নাই। ইয়াক একমাত্ৰ টুইন স্ক্ৰু গ্ৰহণযোগ্যতা মান হিচাপে ব্যৱহাৰ নকৰিব।
টুইন স্ক্ৰু আৰু বেৰেলত কিমান ঠাই জুখিব লাগে?
কোনো সাৰ্বজনীন গণনা নাই। ফিড, গলনা বা সংকোচন, মিশ্ৰণ, ভেণ্টিং আৰু চাপ-নিৰ্মাণ অঞ্চলসমূহ সামৰি ল'ব পৰাকৈ যথেষ্ট অক্ষীয় ষ্টেচন সৃষ্টি কৰক, তাৰ পিছত দৃশ্যমান ক্ষতি বা জ্যামিতিৰ পৰিৱৰ্তনৰ চাৰিওফালে ষ্টেচন যোগ কৰক। দুয়োটা স্ক্ৰু আৰু দুয়োটা বেৰেল লোবত একে ষ্টেচনৰ নাম ব্যৱহাৰ কৰক।
সমান্তৰাল যমজ স্ক্ৰু আঁতৰোৱাৰ আগতে কি ৰেকৰ্ড কৰিব লাগে?
সংস্থাপিত বাওঁ আৰু সোঁ অৱস্থান, এটা নামকৰণ কৰা মূৰৰ পৰা দেখা ঘূৰ্ণন, হাতৰ ক্ষমতা, সময় বা ফেজিং চিহ্ন, খাদৰ সংযোগ, স্পেচাৰ আৰু অক্ষীয় ক্ৰম ৰেকৰ্ড কৰক। ড্ৰাইভ আৰু ডিচাৰ্জৰ শেষৰ ফটো তুলি লওক, প্ৰতিটো অংশত লেবেল লগাওক আৰু মেচিন নিৰ্মাতাৰ আঁতৰোৱাৰ পদ্ধতি সংৰক্ষণ কৰক।
কেৱল টুইন স্ক্ৰু সলনি কৰি পুৰণি বেৰেলটো ৰাখিব পাৰিমনে?
হয়, যেতিয়া বেৰেলৰ ব’ৰ, কেন্দ্ৰৰ সম্পৰ্ক আৰু পৃষ্ঠৰ অৱস্থা অনুমোদিত সীমাৰ ভিতৰত থাকে আৰু স্ক্ৰু পৰিধানৰ কাৰণ বুজা যায়। যদি বেৰেলটো ডাঙৰ, অণ্ডাকাৰ, স্ক’ৰ বা ভুলকৈ প্ৰান্তিককৃত হয়, তেন্তে কেৱল নতুন স্ক্ৰুবোৰে অত্যধিক বা অসমান ক্লিয়াৰেন্স এৰিব পাৰে। সিদ্ধান্তটো এটা মিল থকা জোখ-মাখৰ প্ৰতিবেদনৰ ওপৰত ভিত্তি কৰি লওক।
সমান্তৰাল টুইন স্ক্ৰু বেৰেলৰ পৰিধান কিমান সঘনাই জুখিব লাগে?
মেচিন নিৰ্মাতাৰ ৰক্ষণাবেক্ষণ পৰিকল্পনা, সামগ্ৰীৰ গুৰুত্ব, অপাৰেটিং সময় আৰু লাইনৰ নিজৰ পৰিধানৰ ধাৰাৰ পৰা ব্যৱধান নিৰ্ধাৰণ কৰক। বেটেনফেল্ড-চিনচিনাটিয়ে ইয়াৰ সেৱাৰ পৰামৰ্শ হিচাপে এবছৰ বা ৬,০০০ অপাৰেটিং ঘণ্টা প্ৰকাশ কৰে, কিন্তু সেয়া সাৰ্বজনীন প্ৰতিস্থাপনৰ সীমাতকৈ পৰিকল্পনাৰ উল্লেখ।
নানহাইয়াই প্ৰতিটো সমান্তৰাল যমজ স্ক্ৰুৰ বাবে এটা মানক কাৰ্য্যকৰী ক্লিয়াৰেন্স প্ৰকাশ কৰেনে?
কোনো একক ৱৰ্কিং-ক্লিয়াৰেন্স মানেই সম্পূৰ্ণ পৰিসৰ সামৰি লোৱা নাই। নানহাইয়াই সামগ্ৰী, তাপ পৰিশোধন, পৃষ্ঠৰ কঠিনতা, স্তৰৰ গভীৰতা, ৰুক্ষতা আৰু স্ক্ৰুৰ পোনত্বৰ বাবে পণ্যৰ মূল্য প্ৰকাশ কৰে। কাৰ্য্যকৰী ক্লিয়াৰেন্সসমূহ এতিয়াও নিৰ্দিষ্ট মেচিন আৰু স্ক্ৰু যোৰৰ বাবে অনুমোদিত অংকনত সংজ্ঞায়িত কৰিব লাগিব।
সলনি সমান্তৰাল টুইন স্ক্ৰু বেৰেল উদ্ধৃতিৰ বাবে মই কি পঠাব লাগে?
মেচিন নিৰ্মাতা আৰু মডেল, অনুমোদিত অংকন, বাওঁ আৰু সোঁ স্ক্ৰু চিনাক্তকৰণ, ঘূৰ্ণন দৃশ্যপট, কেন্দ্ৰৰ দূৰত্ব, সংযোগ আৰু ফ্লেঞ্জৰ বিৱৰণ, সামগ্ৰীৰ প্ৰস্তুতি, আউটপুট আৰু অপাৰেটিং ৰেকৰ্ড, অক্ষীয় পৰিধানৰ মেপ, পৃষ্ঠৰ ফটোগ্ৰাফ, বিফলতাৰ ইতিহাস আৰু প্ৰয়োজনীয় পৰিদৰ্শনৰ নথিপত্ৰ প্ৰেৰণ কৰক।
চিস্টেম নিৰ্বাচন আৰু অপাৰেটিং নীতিৰ বাবে, আমাৰ...সমান্তৰাল টুইন স্ক্ৰু এক্সট্ৰুডাৰ গাইডবা বহলটুইন স্ক্ৰু এক্সট্ৰুডাৰ নিৰ্বাচন গাইড.