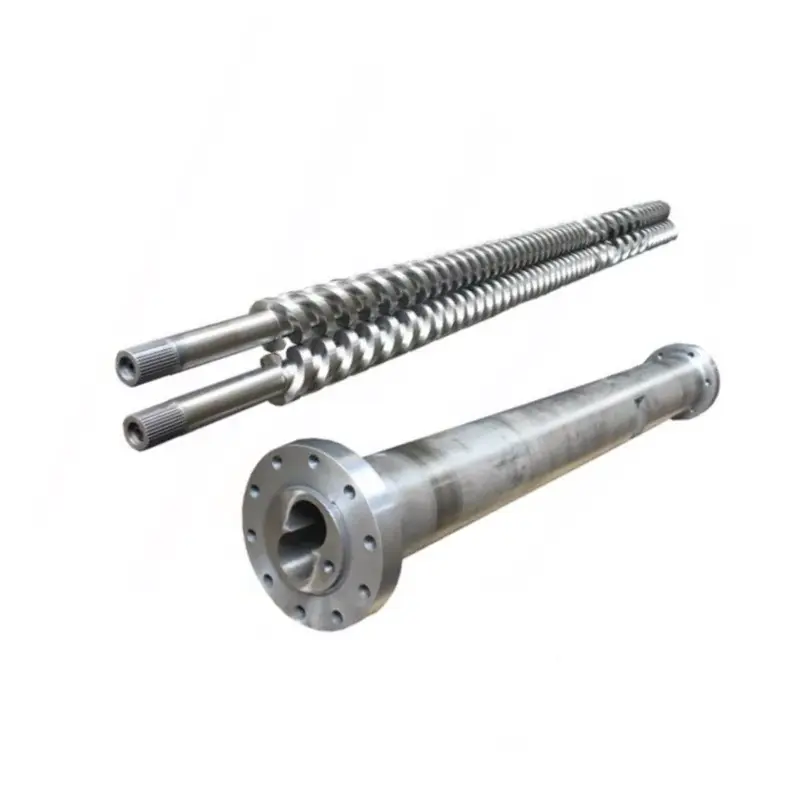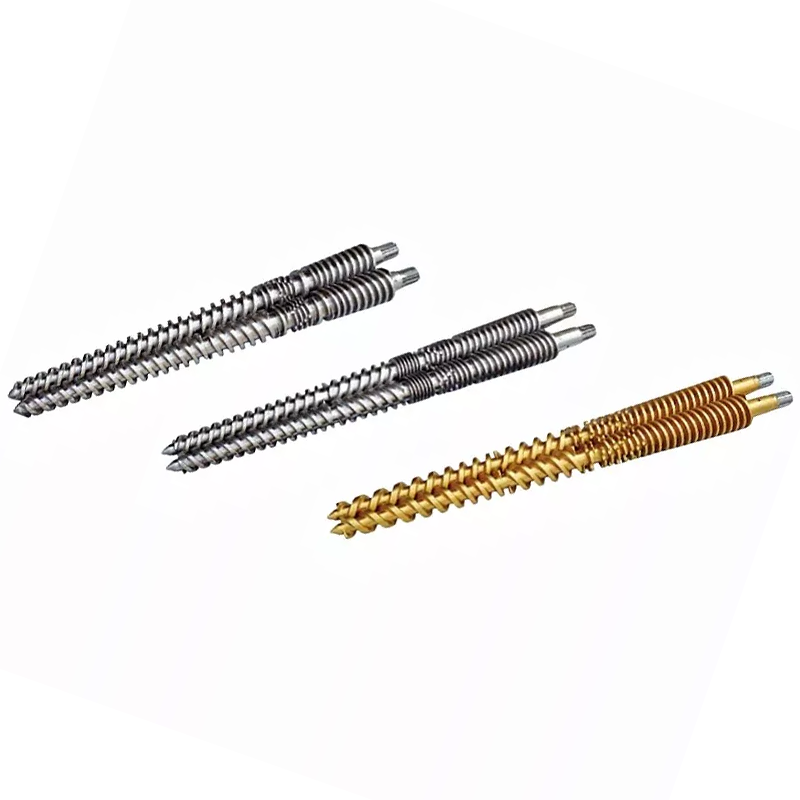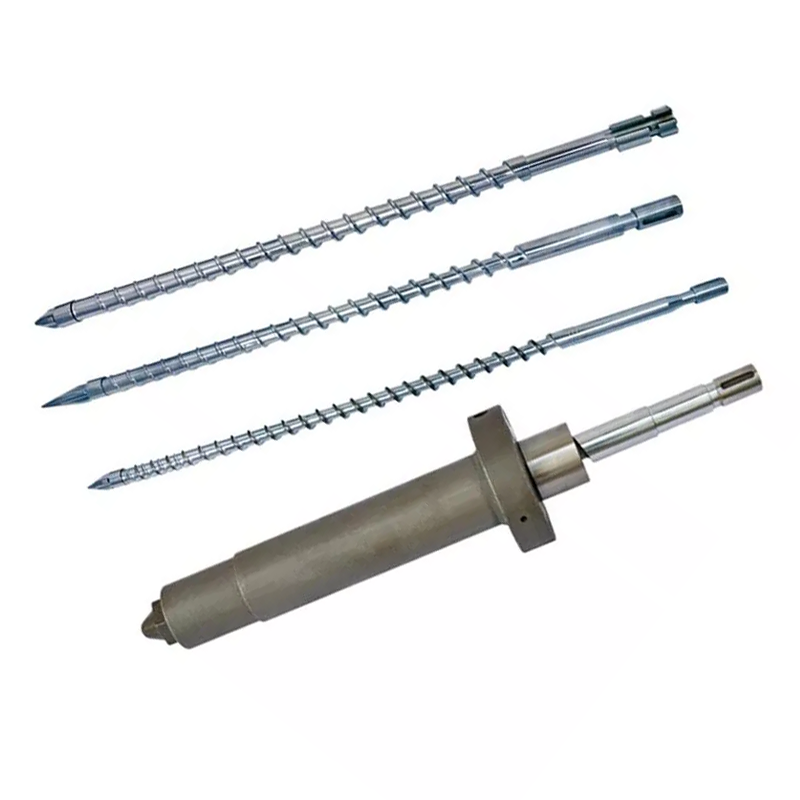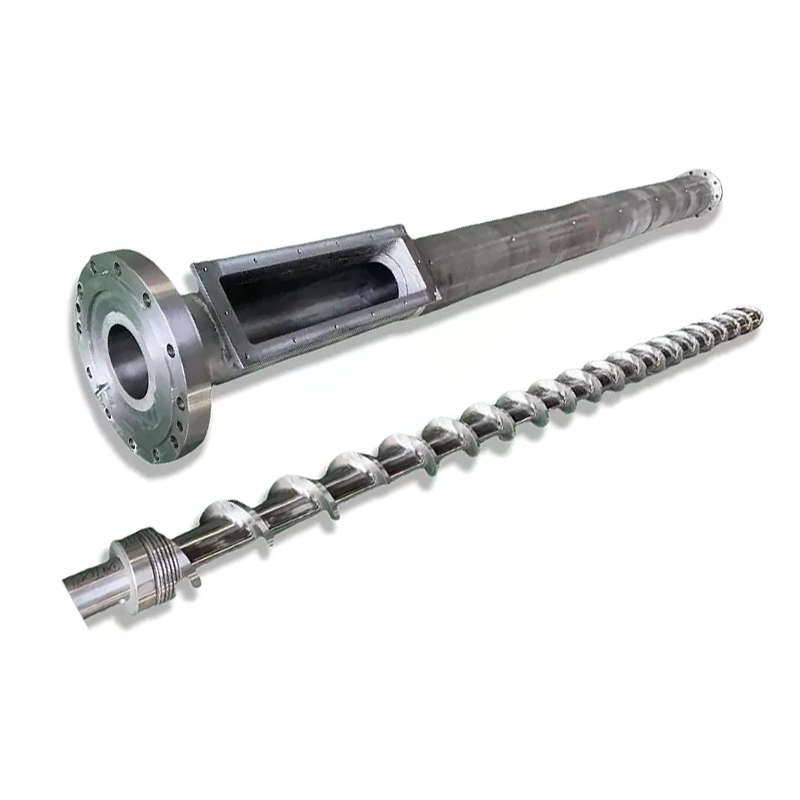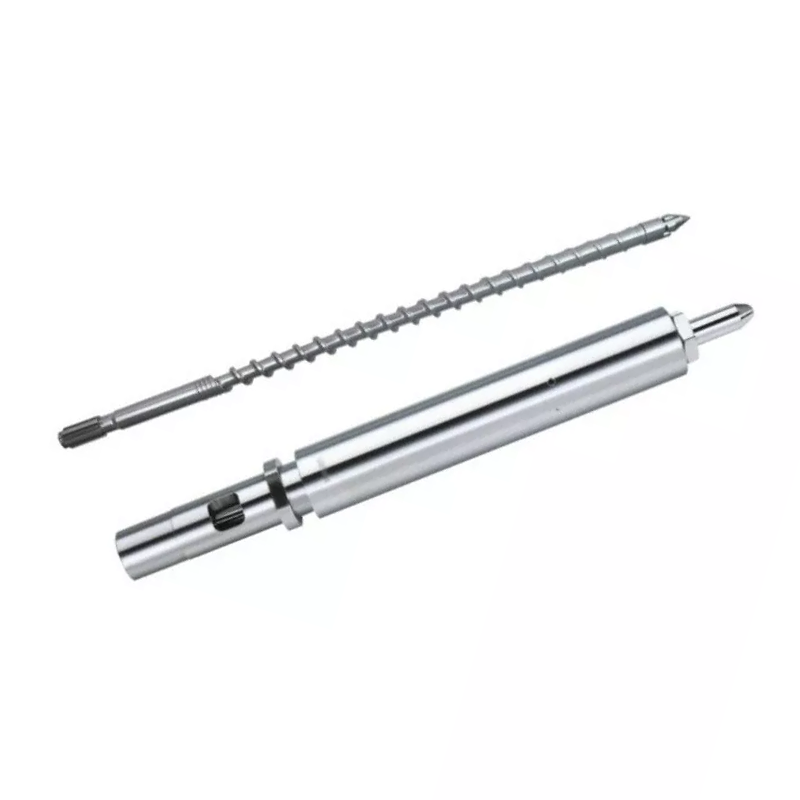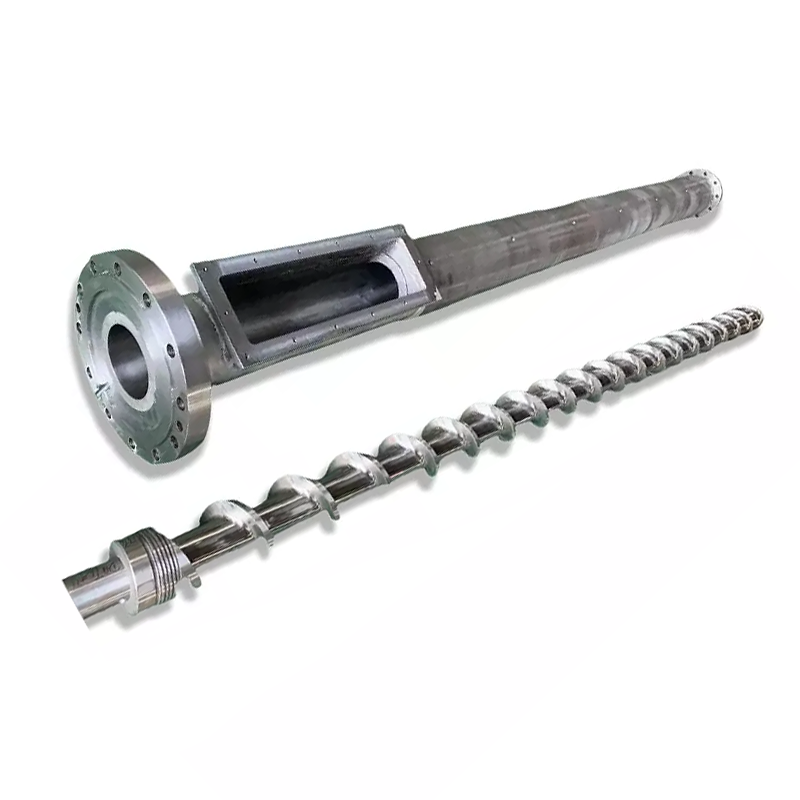
ইনজেকচন স্ক্ৰু L/D অনুপাতস্ক্ৰুৰ ব্যাসৰ দ্বাৰা ভাগ কৰা কামৰ দৈৰ্ঘ্য, আৰু বেছিভাগ ইনজেকচন স্ক্ৰু ১৮:১ৰ পৰা ২৫:১লৈকে চলে। ইয়াত কোনো স্পেক শ্বীটে আপোনাক কোৱা নাই: আপুনি ইতিমধ্যে থকা মেচিনত L/D সলনি কৰিব নোৱাৰে। দৈৰ্ঘ্য বেৰেলে নিৰ্ধাৰণ কৰে। আপুনি যিটো সলনি কৰিব পাৰে সেয়া হ’লস্ক্ৰুৰ ব্যাস, আৰু এটা নিৰ্দিষ্ট বেৰেলত এটা পছন্দই L/D, শ্বটৰ ক্ষমতা, আৰু ইনজেকচন চাপ একেলগে, বিপৰীত দিশত লৈ যায়। সৰু স্ক্ৰু এটাই অধিক L/D, সৰু শ্বট, আৰু অধিক চাপ দিয়ে। সেই ব্যৱসায়টো আপোনাৰ ৰেজিন আৰু আপোনাৰ অংশৰ সৈতে মিলাওক, আৰু বেছিভাগ এল/ডি প্ৰশ্নই নিজৰ উত্তৰ দিয়ে।
ইনজেকচন স্ক্ৰুত L/D অনুপাতৰ অৰ্থ কি
L/D হৈছে স্ক্ৰু (L) ৰ কামৰ দৈৰ্ঘ্যক ইয়াৰ বাহিৰৰ ব্যাস (D) ৰে ভাগ কৰা। বহলতকৈ ২২ গুণ দীঘল স্ক্ৰুৰ L/D ২২:১।
আকাৰৰ লগে লগে অনুপাতটো স্কেল হয়। ২২:১ ত ৪০ মিলিমিটাৰ স্ক্ৰুৰ কামৰ দৈৰ্ঘ্য ৮৮০ মিলিমিটাৰ। ২২:১ ত ৮০ মিলিমিটাৰ স্ক্ৰু ১,৭৬০ মিলিমিটাৰ দীঘল। একে অনুপাত, বহুত বেলেগ মেচিন।
অনুপাতটোৱে আচলতে কি বৰ্ণনা কৰিছে সেয়া হ’লস্ক্ৰুটোৱে নিজৰ কাম কিমান ৰাণৱে কৰিব লাগিব. খুৱাই দিয়া, গলনা, মিটাৰ কৰা আদি সকলোবোৰ সেই দৈৰ্ঘ্যৰ লগে লগে ঘটে। অধিক দৈৰ্ঘ্যৰ অৰ্থ হ’ল অধিক গলনাংক আৰু অধিক মিশ্ৰণ। কম দৈৰ্ঘ্যৰ অৰ্থ হ’ল দুয়োটাৰে কম, আৰু সামগ্ৰী গৰম হৈ বহিবলৈ কম সময়।
বেছিভাগ ইনজেকচন স্ক্ৰু ১৮:১ আৰু ২৫:১ৰ ভিতৰত অৱতৰণ কৰে, সাধাৰণ উদ্দেশ্যৰ মেচিনত ২০:১ৰ পৰা ২২:১ সাধাৰণ ভিত্তি। পিলাৰ গাইডে আমাৰ...ইনজেকচন মল্ডিং স্ক্ৰু বেৰেল গাইড.
ইনজেকচন L/D এক্সট্ৰুচন L/D তকৈ কিয় চুটি
এক্সট্ৰুডাৰ সাধাৰণতে ২৫:১ৰ পৰা ৩৩:১লৈকে চলে। ইনজেকচন স্ক্ৰুবোৰ চুটি হৈ থাকে, আৰু কাৰণটো পৰম্পৰা নহয়, চক্ৰটোৱেই।
এটা এক্সট্ৰুডাৰ স্ক্ৰু অবিৰতভাৱে ঘূৰি থাকে। এটা মূৰত পদাৰ্থ প্ৰৱেশ কৰে, তাৰ মাজেৰে গতি কৰে আৰু আনটো মূৰত ওলাই যায়। একোৱেই ৰৈ নাথাকে।
এটা ইনজেকচন স্ক্ৰুৱে ফাটি গৈ কাম কৰে। ই এটা শ্বট প্লাষ্টিক কৰিবলৈ ঘূৰি থাকে, পিছুৱাই যায়, তাৰ পিছত ৰৈ যায়। ই বেজী দিয়ে, আৰু ছাঁচটো ঠাণ্ডা হয়। সেই সকলোবোৰৰ সময়ত বেৰেলত ইতিমধ্যে থকা গলিত পদাৰ্থখিনি থিয় হৈ থাকে আৰু গৰম হৈ থাকে।
সেই অপেক্ষাটোৱেই গোটেই পাৰ্থক্য। দীঘল বেৰেলে অধিক গলিত পদাৰ্থ ধৰি ৰাখে আৰু ইনজেকচন মেচিনত অধিক গলিত পদাৰ্থৰ অৰ্থ হ’ল অধিক চক্ৰৰ মাজেৰে অপেক্ষা কৰা অধিক পদাৰ্থ। তাপ সংবেদনশীল ৰেজিনৰ বাবে অতিৰিক্ত দৈৰ্ঘ্য অতিৰিক্ত ক্ষমতা নহয়। ই অতিৰিক্ত তাপীয় ইতিহাস।
গতিকে ইনজেকচন ডিজাইনে গলনাংক ক্ষমতাক বাসস্থানৰ সময়ৰ বিপৰীতে ভাৰসাম্য ৰক্ষা কৰে, আনহাতে এক্সট্ৰুচনে বেছিভাগেই কেৱল গলন ক্ষমতা কিনে।
দ্য টিং নবডি টেলছ ইউ: আপুনি এল/ডি সলনি কৰিব নোৱাৰে
এল/ডিৰ বিষয়ে লেখাবোৰে এনেকুৱা কথা কয় যেন আপুনি এটা নম্বৰ বাছি ল’ব পাৰে। ইতিমধ্যে আপুনি থকা মেচিন এটাত আপুনি নহয়।
L বেৰেলৰ দ্বাৰা স্থিৰ কৰা হয়।বেৰেলটো মেচিনৰ ফ্ৰেমত বল্ট লগোৱা এটা মেচিনেৰে নিৰ্মিত চাপৰ পাত্ৰ, ইয়াৰ হিটাৰ জ'ন, ফিড থ্ৰ'ট আৰু মাউণ্টিং সকলোবোৰ এক দৈৰ্ঘ্যৰ ওচৰত নিৰ্মিত। ইয়াতকৈ বেছি বেৰেল কোনেও দীঘল নকৰে।
গতিকে L/D ত বাকী থকা একমাত্ৰ চলকটো হ’ল D, স্ক্ৰুৰ ব্যাস। ব্যাস সলনি কৰক, আৰু ইয়াৰ লগে লগে অনুপাত সলনি হয়, কাৰণ ৰেখাডালৰ ওপৰৰ দৈৰ্ঘ্য কেতিয়াও লৰচৰ নকৰে।
এই কাৰণেই মেচিন নিৰ্মাতাসকলে একেটা মেচিনৰ বাবে দুটা বা তিনিটা স্ক্ৰু ব্যাস তালিকাভুক্ত কৰে। তেওঁলোকে আপোনাক তিনিটা শ্বট চাইজৰ অফাৰ দিয়া নাই। তেওঁলোকে আপোনাক ট্ৰেড-অফ কাৰ্ভত তিনিটা পইণ্ট আগবঢ়াইছে, আৰু শ্বটৰ আকাৰ মাত্ৰ এটা কথাহে গতিশীল।
স্ক্ৰু ব্যাস: সকলো লৰচৰ কৰা লিভাৰ
এটা নিৰ্দিষ্ট বেৰেলত এটা পছন্দই একেলগে চাৰিটা বস্তু লৰচৰ কৰে। এই টেবুলখন বুজি লওক আৰু আপুনি ইনজেকচন L/D বুজি পাব।
| যদি আপুনি এটা বাছি লয়... | সৰু স্ক্ৰু ব্যাস | ডাঙৰ স্ক্ৰু ব্যাস |
|---|---|---|
| এল/ডি অনুপাত | উচ্চতৰ(একেটা L, সৰু D) | তলৰ(একেটা L, ডাঙৰ D) |
| শ্বট ক্ষমতা | সৰু(ষ্ট্ৰোকৰ প্ৰতি মিলিমিটাৰত কম আয়তন) | ডাঙৰ |
| বেজীৰ চাপ উপলব্ধ | উচ্চতৰ(সৰু এলেকাত একে বল) | তলৰ |
| প্ৰতিটো শ্বটত গলনাংক ক্ষমতা | উত্তম(কম সামগ্ৰীৰ বাবে অধিক L/D) | কম উদাৰ |
| এটা নিৰ্দিষ্ট অংশৰ বাবে বাস কৰাৰ সময় | চুটি(শ্বটত সৰু বেৰেল বেছি ব্যৱহাৰ কৰা হয়) | দীঘলীয়া |
| চুট | সৰু নিখুঁত অংশ, পাতল বেৰ, উচ্চ-আঠাযুক্ত আৰু তাপ-সংবেদনশীল ৰেজিন | ডাঙৰ ডাঙৰ শ্বট, পণ্য ৰেজিন, ডাঠ অংশ |
চাপৰ শাৰীটো আকৌ পঢ়ক, কাৰণ ই মানুহে আশা কৰাতকৈ অধিক চাকৰিৰ সিদ্ধান্ত লয়। মেচিনৰ হাইড্ৰলিক বা ইলেক্ট্ৰিক ড্ৰাইভে স্ক্ৰুৰ পিছফালে এটা নিৰ্দিষ্ট বল প্ৰদান কৰে। চাপ হ’ল বলক ক্ষেত্ৰফলৰ দ্বাৰা ভাগ কৰা। সৰু স্ক্ৰু এটাৰ মুখমণ্ডল কম হয়, গতিকে একে বলৰ ফলত গলনাংকৰ চাপ বেছি হয়।
সেইবাবেই পাতল বেৰ আৰু উচ্চ আঠালতীয়া কামবোৰ প্ৰায়ে সৰু স্ক্ৰুটোৰ ওপৰত নামি যায়: ই গলিত পদাৰ্থক এটা টান গহ্বৰলৈ ঠেলি দিব পাৰে যিটো ডাঙৰ স্ক্ৰুৱে ভৰাই ল’ব নোৱাৰে। ইয়াৰ লগত অহা উচ্চ L/D বোনাছ, কাকতলীয়া নহয়।
আৰু আৱাসৰ শাৰীটোও পঢ়ক। ইয়েই নিৰৱে সিদ্ধান্ত লয় যে আপোনাৰ পিচি হালধীয়া হ’ব নে নহয়।

L/D এ শ্বটৰ আকাৰত কেনেকৈ প্ৰভাৱ পেলায়
কঠোৰভাৱে ক’বলৈ গ’লে L/D এ শ্বটৰ আকাৰ নিৰ্ধাৰণ নকৰে। ব্যাস আৰু ষ্ট্ৰ'কে কৰে: শ্বট ভলিউম হ'ল স্ক্ৰুৰ ক্ৰছ-ছেকচনেল এৰিয়াক ই কিমান দূৰ যাত্ৰা কৰে তাৰ দ্বাৰা গুণ কৰা।
কিন্তু প্ৰকৃত মেচিনত আপুনি সেইবোৰ পৃথক কৰিব নোৱাৰে, কাৰণ আপোনাৰ শ্বটটো ছেট কৰা একে ব্যাসে আপোনাৰ L/Dও ছেট কৰে। এটা সৰু নিখুঁত অংশৰ বাবে সৰু স্ক্ৰুটো বাছি লওক, আৰু আপুনি একে মুহূৰ্ততে এটা উচ্চ L/D বাছি লৈছে।
ইয়াৰ ব্যৱহাৰিক পৰিণতি সুখৰ। সৰু শ্বটটো দিয়া স্ক্ৰুটোৱেও প্ৰতি গ্ৰাম সামগ্ৰীত গলনাংকৰ দৈৰ্ঘ্য অধিক আৰু বেজীৰ চাপ বেছি দিয়ে। সেই তিনিটা সম্পত্তি একে কামৰ বাবে উপযুক্ত, যাৰ বাবে ব্যৱসায়টোৱে সঘনাই পৰিষ্কাৰকৈ কাম কৰে।
য’ত ই সুখী হোৱাটো বন্ধ হৈ যায় তেতিয়া হ’ল যেতিয়া আপুনি এটা অংশক ভুল স্ক্ৰুত জোৰকৈ উঠাই দিয়ে। এটা বৃহৎ ব্যাসৰ স্ক্ৰুত এটা অতি সৰু শ্বট চলাওক আৰু আপুনি দুয়োটাৰে আটাইতকৈ বেয়াটো পাব: এটা কম L/D, আপোনাৰ শ্বটৰ তুলনাত এটা বিশাল বেৰেলৰ আয়তন, আৰু বহুত বেছি সময়ৰ বাবে তাপৰ মাজেৰে চক্ৰান্ত কৰা সামগ্ৰী।
বাসস্থানৰ সময়: আপুনি গণনা কৰিব পৰা গুণগত হত্যাকাৰী
ৰেচিডেন্স টাইম হ’ল পলিমাৰৰ এটা নিৰ্দিষ্ট টুকুৰা বেৰেলৰ ভিতৰত বেজী দিয়াৰ আগতে কিমান সময় গৰম হৈ থাকে। ইনজেকচন মল্ডিঙত ই আটাইতকৈ কম ৰেটিং কৰা সংখ্যা, আৰু আপুনি ইয়াক ত্ৰিশ ছেকেণ্ডত অনুমান কৰিব পাৰে।
বাসস্থানৰ সময় ≈ (বেৰেল শ্বটৰ ক্ষমতা ÷ আপোনাৰ শ্বটৰ আকাৰ) × চক্ৰৰ সময়
দুয়োটা ক্ষমতা একে ইউনিটত। মেচিনৰ ৰেটিঙৰ পৰা শ্বটৰ ক্ষমতা লওক।
এটা উদাহৰণ কাম কৰক। ২০০ গ্ৰাম শ্বট ক্ষমতাৰ ৰেটিং পোৱা এটা মেচিন, যিয়ে ৩০ ছেকেণ্ডৰ চক্ৰত ২০ গ্ৰামৰ এটা অংশ চলায়। অনুপাত ১০, গতিকে গলিত পদাৰ্থটো মোটামুটি দহটা চক্ৰৰ মাজেৰে বহি থাকে। বাস কৰাৰ সময় প্ৰায় ৩০০ ছেকেণ্ড, বা পাঁচ মিনিট।
গলিত উষ্ণতাত পাঁচ মিনিট পিচি, পিঅ’এম, পিইটি বা পিভিচিৰ বাবে বহু সময়। আপোনাৰ ছেটিংছৰ বিষয়ে একোৱেই ভুল নহয়। অংশটো কেৱল বেৰেলৰ বাবে অতি সৰু, আৰু ইয়াৰ পাল অপেক্ষা কৰি থকাৰ সময়তে সামগ্ৰীটো ৰন্ধা হৈ আছে।
এতিয়া সেই কামটো সৰু স্ক্ৰু এটালৈ লৈ যাওক। শ্বটৰ ক্ষমতা ধৰক ৮০ গ্ৰামলৈ হ্ৰাস পায়। একেটা ২০ গ্ৰাম অংশই এতিয়া বেৰেলৰ এক চতুৰ্থাংশ ব্যৱহাৰ কৰে, গলিত পদাৰ্থটো দহৰ পৰিৱৰ্তে চাৰিটা চক্ৰৰ মাজেৰে বহি থাকে আৰু বাস কৰাৰ সময় প্ৰায় দুমিনিটলৈ হ্ৰাস পায়।
আপুনি কোনো ছেটপইণ্ট সলনি কৰা নাই। আপুনি স্ক্ৰুৰ ব্যাস সলনি কৰিলে, আৰু ইয়াৰ লগে লগে অৱক্ষয়ৰ সমস্যাটোও গ’ল।
২০–৮০% শ্বট কেপাচিটি বেণ্ড
সাধাৰণতে উল্লেখ কৰা উদ্যোগৰ নিৰ্দেশনা হ'ল আপোনাৰ শ্বটটো মেচিনৰ ৰেট কৰা শ্বট ক্ষমতাৰ প্ৰায় ২০% আৰু ৮০%ৰ ভিতৰত ক'ৰবাত ৰাখিব লাগে। আপোনাৰ মেচিনৰ হাতপুথিৰ বিপৰীতে বেণ্ড নিশ্চিত কৰক, কিন্তু ইয়াৰ আঁৰৰ যুক্তি সকলোতে থাকে।
বেণ্ডৰ তলত, বাসস্থানৰ সময় দীঘলীয়া হয়। পদাৰ্থই তাপৰ মাজেৰে অত্যধিক ভ্ৰমণ কৰে, আৰু তাপ সংবেদনশীল ৰেজিনসমূহৰ অৱক্ষয় হয়। এইটোৱেই হৈছে ওপৰৰ সূত্ৰটোৱে ধৰা বিফলতা।
বেণ্ডৰ ওপৰত, দুটা বস্তু ভাঙি যায়। সঠিক কুশ্বন এটা ধৰি ৰাখিবলৈ পৰ্যাপ্ত বেৰেল বাকী নাই, গতিকে পেকিং শ্বট টু শ্বট অসামঞ্জস্যপূৰ্ণ হৈ পৰে। আৰু স্ক্ৰুটোৱে প্ৰায় ভৰ্তি বেৰেল এটা সামগ্ৰী গলিবলৈ কম সময় আৰু দৈৰ্ঘ্য পায়, গতিকে গলনাংকৰ মানদণ্ড ঠিক তেতিয়াই ক্ষতিগ্ৰস্ত হয় যেতিয়া আপুনি ইয়াৰ সৰ্বাধিক লাভ বিচাৰে।
বেণ্ডৰ মাজত লেণ্ড কৰক আৰু মেচিনটোৱে কাম কৰিবলৈ ঠাই পায়। যদি আপোনাৰ অংশ ইয়াৰ বাহিৰত বহি থাকে, সঠিক সমাধান এটা ভিন্ন স্ক্ৰু ব্যাস, বা এটা ভিন্ন মেচিন, প্ৰক্ৰিয়া সংহতিসমূহৰ এটা বীৰত্বপূৰ্ণ গোট নহয়।
L/D এ গলিত গুণগত মানত কেনে প্ৰভাৱ পেলায়
দৈৰ্ঘ্য হ’ল গলনাংক, আৰু গলনাংক হ’ল গুণগত মান।
অধিক L/D য়ে অধিক সম্পূৰ্ণ গলনাংক দিয়ে।কঠিন পেলেটবোৰে গৰম বেৰেলৰ বেৰৰ ওপৰত আৰু অধিক যাত্ৰা কৰিবলগীয়া হয়, গতিকে ইয়াৰে কম সংখ্যকেই অগলি যোৱা হিচাপে জীয়াই থাকে। অংশটোত কঠিন স্পেক আৰু লেন্স আকৃতিৰ অন্তৰ্ভুক্তিসমূহ গলন বিফলতা, আৰু দৈৰ্ঘ্যই ইয়াৰ সৈতে যুঁজে।
অধিক L/D য়ে অধিক সমজাতীয় গলনাংক দিয়ে।তাপমাত্ৰা সম হয়, ৰং আৰু ভৰোৱা যন্ত্ৰই ভালদৰে বিতৰণ কৰে, আৰু চেক ৰিঙত উপস্থিত হোৱা গলনাংক শ্বটৰ পৰা শ্বটলৈ অধিক সামঞ্জস্যপূৰ্ণ হয়। সেইটো এটা বহল প্ৰক্ৰিয়া উইণ্ড' হিচাপে দেখা যায়।
অধিক L/D এও অধিক তাপীয় ইতিহাস দিয়ে।ভালদৰে গলি যোৱা একেটা দৈৰ্ঘ্যইও পদাৰ্থ বেছি সময় ধৰি ৰাখে, আৰু পিভিচি, পিচি, পিঅ'এম, আৰু পিইটিৰ বাবে সেয়া খৰচ, লাভ নহয়।
গতিকে গলিত গুণগত মান বেছি ভাল হোৱাৰ ক্ষেত্ৰত নহয়। ই এটা ভাৰসাম্য: সম্পূৰ্ণৰূপে গলিব পৰাকৈ যথেষ্ট দৈৰ্ঘ্য, ইমান বেৰেলৰ আয়তন নহয় যে পদাৰ্থটো ব্যৱহাৰ কৰিবলৈ বহু সময় অপেক্ষা কৰে। যেতিয়া গলনাংক আপোনাৰ নিৰ্দিষ্ট বাধা হয়, এটা বাধা স্ক্ৰুৱে ইয়াক এটা মিলিমিটাৰ বেৰেল যোগ নকৰাকৈ ওপৰলৈ তুলি দিয়ে।
ৰেজিন আৰু অংশৰ দ্বাৰা L/D আৰু ব্যাস বাছনি কৰা
ট্ৰেডবোৰ একেলগে ৰাখিলে পছন্দটো ৰেজিন আৰু অংশটোৰ পৰা ওলাই পৰে।
| আপোনাৰ পৰিস্থিতি | ফালে হেলান দিয়ক | কিয় |
|---|---|---|
| সৰু, পাতল বেৰৰ নিখুঁত অংশ | সৰু স্ক্ৰু, উচ্চ L/D | বেজীৰ চাপে বেছি হ’লে পাতল অংশবোৰ ভৰি পৰে; প্ৰতি গ্ৰামত ভাল গলনাংক; চুটি বাসস্থান |
| তাপ-সংবেদনশীল ৰেজিন (পিচি, পিঅ’এম, পিইটি, পিভিচি) | শ্বটৰ বাবে সৰু স্ক্ৰু; L/D বেণ্ডৰ চুটি মূৰটো | বাসকাল শত্ৰু। বেৰেলৰ ক্ষমতাৰ তুলনাত শ্বটটো ডাঙৰ কৰি ৰাখক |
| উচ্চ-আঠাযুক্ত অভিযান্ত্ৰিক ৰেজিন | সৰু স্ক্ৰু, উচ্চ L/D | ভৰাই ল’বলৈ চাপ আৰু ভালদৰে গলিবলৈ দীঘলীয়াৰ প্ৰয়োজন |
| ডাঙৰ শ্বট, পণ্য ৰেজিন (পিই, পিপি, পিএছ) | ডাঙৰ স্ক্ৰু, কম L/D | ক্ষমতাই নেতৃত্ব দিয়ে; এই ৰেজিনে হ্ৰাস পোৱা গলনাংক সহ্য কৰে |
| ডাঠ বেৰৰ অংশ, লেহেমীয়া চক্ৰ | ডাঙৰ স্ক্ৰু, ঘড়ীৰ বাসস্থান | দীঘলীয়া চক্ৰই বাসকাল বহুগুণে বৃদ্ধি কৰে। কমিট কৰাৰ আগতে পুনৰ গণনা কৰক |
| কাঁচ ভৰ্তি বা ঘৰ্ষণকাৰী যৌগ | প্ৰতিটো অংশৰ ব্যাস; সলনি কৰকপৃষ্ঠ | L/D অংশটো অনুসৰণ কৰে। পৰিধানৰ উত্তৰটো দ্বিধাতুৰ ব’ৰ, বেলেগ দৈৰ্ঘ্য নহয় |
| উচ্চ উৎপাদনত অগলি যায় | একে ব্যাসৰ; বাধা স্ক্ৰু | বেৰেলৰ দৈৰ্ঘ্য নহয়, গলন ক্ষমতাৰ প্ৰয়োজন। যিয়েই নহওক বেৰেল সলনি হোৱা নাই |
শেষৰ দুটা শাৰী মন কৰক। মল্ডাৰে আমাৰ ওচৰলৈ অনা দুটা সাধাৰণ সমস্যা এল/ডি সমস্যা একেবাৰেই নহয়, আৰু সেইবোৰ সমাধান কৰিবলৈ বেলেগ স্ক্ৰু ব্যাস কিনিলে ধন অপচয় হয়।
ইনজেকচন মল্ডিঙত হোৱা সাধাৰণ এল/ডি ভুল
- এটা এক্সট্ৰুচন L/D কপি কৰা।ইনজেকচন স্ক্ৰুত প্ৰয়োগ কৰা এক্সট্ৰুডাৰ টেবুলৰ পৰা ৩০:১ নম্বৰে ইনজেকচন মল্ডিং সংজ্ঞায়িত কৰা ৰেচিডেন্স-টাইম সমস্যাটোক আওকাণ কৰে। মেচিন দুটাই বেলেগ বেলেগ কাম কৰে।
- বেছি সময় ধৰি লোৱাটোৱেই ভাল।অধিক দৈৰ্ঘ্য অধিক গলনাংকআৰুঅধিক তাপীয় ইতিহাস। তাপ সংবেদনশীল ৰেজিনত দ্বিতীয়টো জয়ী হয় আৰু পদাৰ্থটো অৱক্ষয় হয়।
- শ্বট-টু-কেপাচিটি ৰেচিঅ’ক আওকাণ কৰা।জ্যামিতিৰ পৰা ট্ৰেচ কৰা আমি দেখা আটাইতকৈ সাধাৰণ গুণগত সমস্যাটো হ’ল ডাঙৰ বেৰেলত ৰন্ধা সৰু অংশ। কোনেও ইয়াক পৰীক্ষা নকৰে, কাৰণ ই কোনো ছেটিংছ স্ক্ৰীণত নাই।
- বিশ্বাস কৰা L/D এটা বৰ্তমানৰ মেচিনত সলনি কৰিব পাৰি।নোৱাৰে। বেৰেলে L ছেট কৰে। কেৱল ব্যাসটোৱেই আপোনাৰ বাছি ল’ব।
- গলনাংকৰ সমস্যাৰ বাবে এল/ডিক দোষাৰোপ কৰা।যদি অগলনাংক কেৱল উচ্চ উৎপাদনতহে দেখা দিয়ে, তেন্তে আপোনাৰ গলনাংক কম, আপোনাৰ বেৰেল নহয়। এটা বাধা স্ক্ৰুৱে সেইটো একেটা বেৰেলত ঠিক কৰে।
- পৰিধানৰ সমস্যাৰ বাবে এল/ডিক দোষাৰোপ কৰা।একেটা স্ক্ৰু গতিৰে পতিত আউটপুট জ্যামিতি নহয়, পোছাক পৰিধান কৰা ক্লিয়াৰেন্স। যিকোনো বস্তু পুনৰ ডিজাইন কৰাৰ আগতে ইয়াক জুখিব।

সঠিক স্ক্ৰু কেনেকৈ অৰ্ডাৰ কৰিব
আপুনি যি কয় তাৰ পৰাই এজন স্ক্ৰু নিৰ্মাতাই ডিজাইন কৰে। এইবোৰ পঠাওক, আৰু ব্যাস আৰু জ্যামিতিৰ পৰামৰ্শ তলত দিয়া হ'ব।
- মেচিনৰ ব্ৰেণ্ড, মডেল, আৰু বৰ্তমানৰ স্ক্ৰুৰ ব্যাস।এটা নেমপ্লেট ফটোৱে ইয়াৰ বেছিভাগেই আবৰি ৰাখে, আৰু ই আমাক কয় যে আপুনি ভিতৰত কাম কৰি থকা বেৰেলৰ দৈৰ্ঘ্য।
- মেচিনৰ ৰেটেড শ্বট ক্ষমতা,যদি আপুনি জানে, আৰু আপোনাৰ প্ৰকৃত অংশৰ ওজন।
- চক্ৰৰ সময়।ওপৰৰ সংখ্যা দুটাৰ সহায়ত আপোনাৰ বাবে বাসস্থানৰ সময় গণনা কৰিব পাৰি।
- ৰেজিন, গ্ৰেড, আৰু ফিলাৰৰ পৰিমাণ।ইয়াৰ ফলত সংকোচন প্ৰফাইল আৰু পৃষ্ঠৰ ট্ৰিটমেণ্টক ব্যাসৰ দৰেই ড্ৰাইভ কৰা হয়।
- আপুনি বিচৰা দোষটো নোহোৱা হৈ গ’ল।বাসগৃহত হালধীয়া হোৱা বিন্দু। গলনাংক গলনাংক ক্ষমতাত বিন্দু। চুটি শ্বটে চাপ বা চেক ৰিঙৰ ফালে আঙুলিয়াই দিয়ে। প্ৰত্যেকৰে উত্তৰ বেলেগ বেলেগ।
- এটা অংকন, বা আপোনাৰ জীৰ্ণ স্ক্ৰু।হয় আমাক আপোনাৰ মেচিনলৈ নিৰ্মাণ কৰিবলৈ দিয়ে। এটা জীৰ্ণ অংশ চিএমএম সঁজুলিত ±০.০১ মিলিমিটাৰলৈ জুখি জ্যামিতি পুনৰ নিৰ্মাণ কৰা হয়।
নানহাইয়াৰ লগত কিয় কাম কৰিব লাগে
আমালৈ অংশৰ ওজন, চক্ৰৰ সময়, আৰু মেচিনৰ মডেল পঠাওক, আৰু আমি আপোনাক কিবা উদ্ধৃতি দিয়াৰ আগতে ৰেচিডেন্স-টাইম অংক চলাম। কেতিয়াবা উত্তৰটো বেলেগ স্ক্ৰু ব্যাস। কেতিয়াবা ইতিমধ্যে আপোনাৰ হাতত থকা বেৰেলটোত এটা বাধাৰ স্ক্ৰু। মাজে মাজে এনেকুৱা হয় যে আপোনাৰ কামটো বেলেগ মেচিনৰ, আৰু আমিও ক’ম।
যেতিয়া নতুন স্ক্ৰু এটাই উত্তৰ, নানহাইয়াই নিৰ্মাণ কৰিছেইনজেকচন মল্ডিং স্ক্ৰুআৰু 38CrMoAlA, 42CrMo, SKD-61, আৰু ষ্টেইনলেছ ষ্টীলত, নাইট্ৰাইড বা বাইমেটালিকত 2.5–3 মিলিমিটাৰ টাংষ্টেন বহনকাৰী মিশ্ৰণ স্তৰৰ সৈতে 62 HRC লৈকে য'ত খাদ্যৰ প্ৰয়োজন হয়।
আমি আপোনাৰ অংকন, মেচিন মডেল, বা জীৰ্ণ নমুনা, ৰ সৈতে নিৰ্মাণ কৰোঁপ্ৰতিস্থাপন কৰাপ্ৰধান মেচিন ব্ৰেণ্ডৰ সৈতে সামঞ্জস্যপূৰ্ণ, এটা ছেটৰ নূন্যতম অৰ্ডাৰ, আৰু ১২ ঘণ্টাৰ ভিতৰত এটা উদ্ধৃতি।
হালধীয়া হোৱা, অগলি যোৱা, নে চুটি শ্বটৰ সৈতে যুঁজি থকা? আপোনাৰ মেচিনৰ মডেল, অংশৰ ওজন, চক্ৰৰ সময়, আৰু ৰেজিন পঠাওক। আমি আপোনাক ক'ম যে ই L/D, ব্যাস, গলন ক্ষমতা, বা পৰিধান, আৰু 12 ঘণ্টাৰ ভিতৰত উদ্ধৃতি দিম।
এটা স্ক্ৰু পৰামৰ্শ লওকসঘনাই সোধা প্ৰশ্ন
ইনজেকচন মল্ডিং স্ক্ৰুৰ বাবে সাধাৰণ L/D অনুপাত কিমান?
বেছিভাগ ইনজেকচন স্ক্ৰু ১৮:১ আৰু ২৫:১ৰ ভিতৰত চলে, সাধাৰণ উদ্দেশ্যৰ মেচিনত ২০:১ৰ পৰা ২২:১ সাধাৰণ ভিত্তি। তাপ সংবেদনশীল ৰেজিনে চুটি মূৰটোক অনুকূল কৰে কাৰণ পদাৰ্থই গৰমত কম সময় কটায়। ভালদৰে গলিবলগীয়া অভিযান্ত্ৰিক প্লাষ্টিক দীঘলীয়া মূৰটোৰ অনুকূল।
মোৰ ইনজেকচন মল্ডিং মেচিনত L/D ৰেচিঅ’ সলনি কৰিব পাৰিমনে?
প্ৰত্যক্ষভাৱে নহয়। দৈৰ্ঘ্যটো বেৰেলে নিৰ্ধাৰণ কৰে, যিটো মেচিনত মেচিনত সোমাই দিয়া হয়। আপুনি যিটো সলনি কৰিব পাৰে সেয়া হ'ল স্ক্ৰুৰ ব্যাস, আৰু যিহেতু L একেই থাকে, সৰু ব্যাসে স্বয়ংক্ৰিয়ভাৱে অধিক L/D দিয়ে। সেই একক পছন্দই আপোনাৰ শ্বটৰ ক্ষমতা আৰু উপলব্ধ বেজীৰ চাপও সলনি কৰে।
L/D অনুপাতে শ্বটৰ আকাৰত প্ৰভাৱ পেলায় নেকি?
পৰোক্ষভাৱে, আৰু অবিচ্ছেদ্যভাৱে। শ্বট ভলিউম স্ক্ৰুৰ ব্যাস আৰু ষ্ট্ৰ’কৰ পৰা আহে, এল/ডিৰ পৰা নহয়। কিন্তু এটা নিৰ্দিষ্ট বেৰেলত আপোনাৰ শ্বট ছেট কৰা ব্যাসে আপোনাৰ L/Dও ছেট কৰে। সৰু শ্বটৰ বাবে এটা সৰু স্ক্ৰু বাছক, আৰু আপুনি একে সময়তে অধিক L/D আৰু অধিক ইনজেকচন চাপ পাব।
ইনজেকচন মল্ডিঙত ৰেচিডেন্স টাইম কেনেকৈ গণনা কৰিব পাৰি?
মেচিনৰ ৰেট কৰা শ্বট ক্ষমতাক আপোনাৰ প্ৰকৃত শ্বটৰ আকাৰেৰে ভাগ কৰক, তাৰ পিছত চক্ৰ সময়ৰ দ্বাৰা গুণ কৰক। ৩০ ছেকেণ্ডৰ চক্ৰত ২০ গ্ৰামৰ এটা অংশ চলোৱা ২০০ গ্ৰামৰ মেচিনে প্ৰায় ৩০০ ছেকেণ্ড বা পাঁচ মিনিটৰ বাসস্থান দিয়ে। গলিত উষ্ণতাত পিচি, পিঅ’এম, পিইটি, বা পিভিচি ধৰি ৰাখিবলৈ সেইটো বহু সময়।
এক্সট্ৰুচন এল/ডিতকৈ ইনজেকচন এল/ডি কিয় চুটি?
কাৰণ এটা ইনজেকচন স্ক্ৰুৱে ফাটি যোৱাৰ দৰে কাম কৰে। ই এটা শ্বট প্লাষ্টিচাইজ কৰে, তাৰ পিছত মেচিনে ইনজেকচন দিয়াৰ সময়ত বন্ধ হৈ যায় আৰু ছাঁচটো ঠাণ্ডা হয়, আৰু বেৰেলত থকা গলিত পদাৰ্থখিনি গোটেই সময়খিনি গৰম হৈ থাকে। এটা এক্সট্ৰুডাৰ অবিৰতভাৱে চলি থাকে আৰু একোৱেই অপেক্ষা নকৰে। ইনজেকচন মেচিনত অতিৰিক্ত বেৰেলৰ দৈৰ্ঘ্য অতিৰিক্ত তাপীয় ইতিহাস, কেৱল অতিৰিক্ত গলনাংক নহয়, গতিকে ইনজেকচন স্ক্ৰুবোৰ চুটি হৈ থাকে।
মোৰ শ্বটটোৱে বেৰেল ক্ষমতাৰ কিমান শতাংশ ব্যৱহাৰ কৰিব লাগে?
সাধাৰণতে উল্লেখ কৰা নিৰ্দেশনা হৈছে ৰেট কৰা শ্বট ক্ষমতাৰ প্ৰায় ২০%ৰ পৰা ৮০%, আৰু আপোনাৰ মেচিনৰ হাতপুথি হৈছে কৰ্তৃত্ব। সেই বেণ্ডৰ তলত বাস কৰাৰ সময় দীঘলীয়া হয় আৰু তাপ-সংবেদনশীল পদাৰ্থৰ অৱক্ষয় হয়। ইয়াৰ ওপৰত সঠিক কুশ্বনৰ ঠাই নাই আৰু প্ৰায় ভৰ্তি বেৰেল গলিবলৈ সময় কম।
ইনজেকচন মল্ডিঙৰ বাবে অধিক L/D ভাল নেকি?
স্বয়ংক্ৰিয়ভাৱে নহয়। অধিক দৈৰ্ঘ্যই অধিক সম্পূৰ্ণ গলনাংক আৰু অধিক একেধৰণৰ গলনাংক দিয়ে, যিয়ে গুণগত মান উন্নত কৰে। ইয়াৰ উপৰিও ই অধিক পদাৰ্থ গৰম কৰি বেছি সময় ধৰি ৰাখে, যাৰ ফলত তাপ সংবেদনশীল ৰেজিনসমূহৰ অৱক্ষয় ঘটে। সঠিক L/D য়ে আপোনাৰ সামগ্ৰীটো প্ৰয়োজনতকৈ বেছি সময় ধৰি নাৰাখি সম্পূৰ্ণৰূপে গলি যায়।
মোৰ অংগবোৰ হালধীয়া হৈ পৰিছে। সেইটো এল/ডি সমস্যা নেকি?
সাধাৰণতে ই এটা ৰেচিডেন্স-টাইম সমস্যা, যিটো এটা শ্বট-ছাইজ-টু-বেৰেল-কেপাচিটি সমস্যা। প্ৰথমে বাসস্থানৰ গণনা চলাওক। যদি সৰু অংশ এটা ডাঙৰ বেৰেলত ৰন্ধা হৈছে, তেন্তে কোনো উষ্ণতা নিৰ্ধাৰণ আৰু কোনো স্ক্ৰু জ্যামিতিই ইয়াক ঠিক নকৰে। সৰু স্ক্ৰু ব্যাস, বা সৰু মেচিনে...