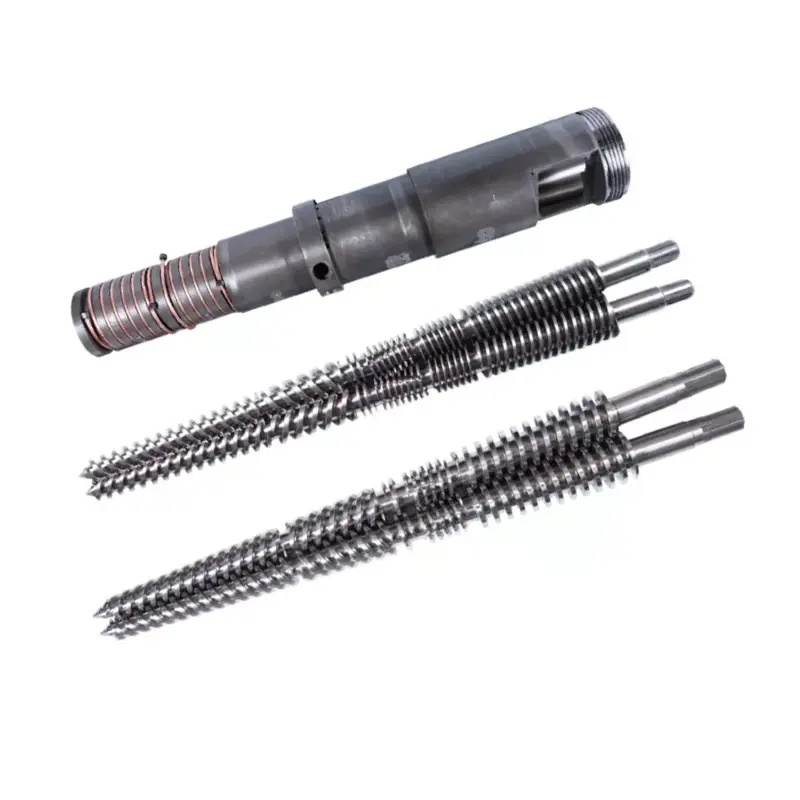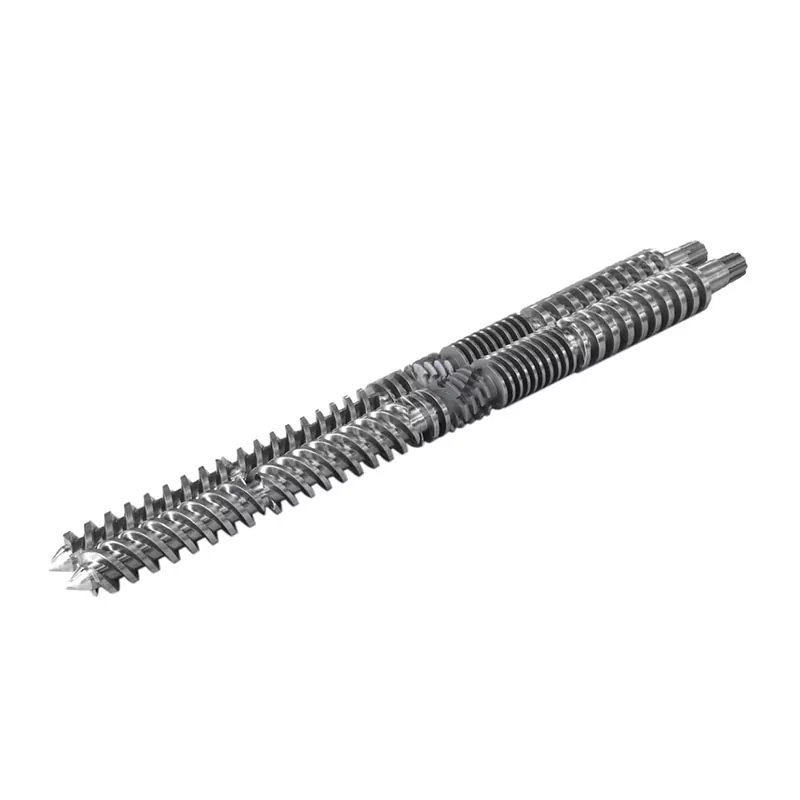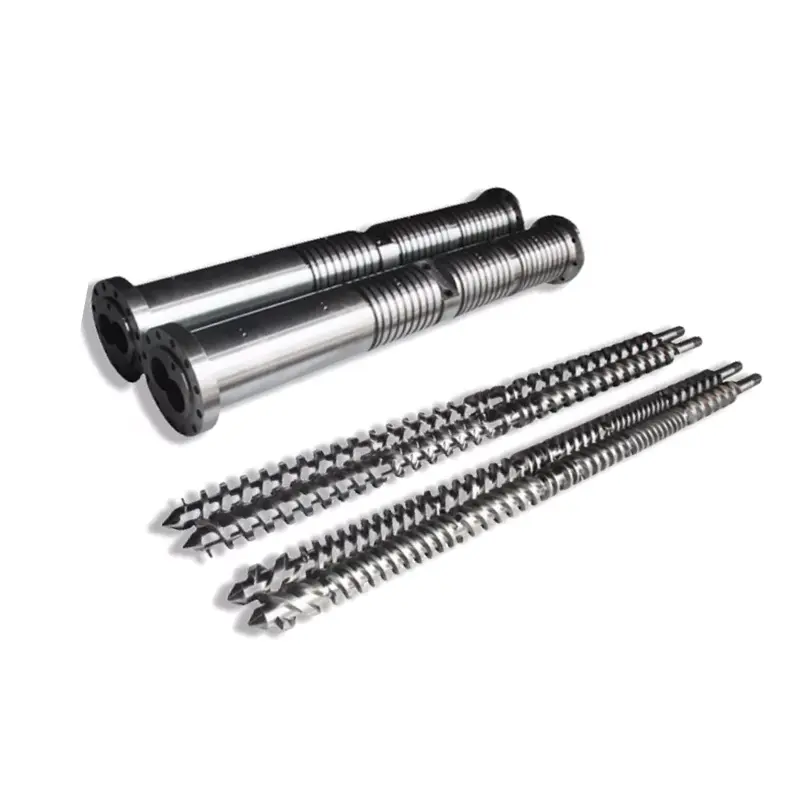
এটা উপযোগী উদ্ধৃতি পিভিচি প্ৰস্তুতি আৰু স্থাপন কৰা মেচিনৰ পৰা আৰম্ভ হয়, ব্যাস আৰু ফটোৰ পৰা নহয়। এই গাইডে প্ৰক্ৰিয়াৰ কৰ্তব্য, জীৰ্ণ অংশ আৰু গ্ৰহণৰ লক্ষ্যক এটা কাৰখানাই প্ৰকৃততে নিৰ্মাণ কৰিব পৰা এটা ক্ৰয় নিৰ্দিষ্টকৰণলৈ ৰূপান্তৰিত কৰে।
উচ্চ-ভৰ্তি পিভিচিৰ বাবে, সম্পূৰ্ণ ৰেচিপি phr, খাদ্য পদ্ধতি, শেষ উৎপাদন, প্ৰয়োজনীয় আউটপুট, স্ক্ৰু ঘূৰ্ণন, কেন্দ্ৰৰ দূৰত্ব, সংযোগৰ মাত্ৰা আৰু স্ক্ৰু আৰু বেৰেল ব'ৰ দুয়োটাৰে পৰিধান মেপত নিৰ্দিষ্ট কৰক। প্ৰকৃত পৰিধান কৰ্তব্যৰ বিপৰীতে নাইট্ৰাইডিং, ক্ৰ'ম প্লেটিং বা দ্বিধাতুৰ স্তৰ নিৰ্বাচন কৰক। মূল্য নিৰ্ণায়ক কাৰক হোৱাৰ আগতে অংকন আৰু পৰিদৰ্শন পদ্ধতি অনুমোদন কৰক।

স্ক্ৰুৰ বিষয়ে আলোচনা কৰাৰ আগতে এক্সট্ৰুচন কামটো সংজ্ঞায়িত কৰক
“হাই-ফিল্ড পিভিচিৰ বাবে সমান্তৰাল টুইন স্ক্ৰু” এটা প্ৰডাক্ট পৰিয়াল, সম্পূৰ্ণ স্পেচিফিকেশন নহয়। ইয়াত কোৱা নহয় যে লাইনটোৱে প্ৰেচাৰ পাইপ, ড্ৰেনেজ পাইপ, প্ৰফাইল, শ্বীট বা ফেন বৰ্ড বনাইছে নেকি। ইয়াৰ উপৰিও এক্সট্ৰুডাৰে যৌগ প্ৰস্তুত কৰিছে নে পোনপটীয়াকৈ শ্বেপিং ডাইক খুৱাইছে সেয়াও বাদ দিয়া হৈছে।
সেই পাৰ্থক্যবোৰে বেৰেলৰ কাষেৰে কৰ্তব্য সলনি কৰে। প্ৰতিটো লাইনতে খাদ্য প্ৰদান, সংযোজন, বিতৰণমূলক মিশ্ৰণ, বাষ্পীভৱন আৰু চাপৰ সৃষ্টি একে ধৰণে নহয়। ড্ৰাইভ, গিয়াৰবক্স, ডাউনষ্ট্ৰিম ডাই আৰু কুলিং সঁজুলিয়ে এনে সীমা আৰোপ কৰে যিবোৰ স্ক্ৰু ড্ৰ’ইঙে আঁতৰাব নোৱাৰে।
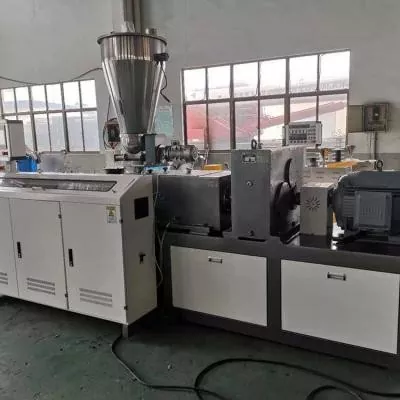
আমাৰ কাৰখানাৰ দৃশ্য:আমি কেৱল ভৰক শতাংশৰ পৰা জ্যামিতি পৰিৱৰ্তন অনুমোদন নকৰো। প্ৰথমে আমি সুধিম যে বৰ্তমানৰ ৰেখাডালে কি ভাল কাম কৰে, ক’ত অস্থিৰ হৈ পৰে আৰু কি ফলাফলৰ উন্নতি হ’ব লাগিব। যদি বৰ্তমানৰ সামগ্ৰীটো গ্ৰহণযোগ্য হয় আৰু কামটো সলনি কৰা হয়, তেন্তে প্ৰমাণ অবিহনে আক্ৰমণাত্মক মিশ্ৰণ বৈশিষ্ট্য যোগ কৰাতকৈ প্ৰমাণিত জ্যামিতি সংৰক্ষণ কৰাটো সুৰক্ষিত হ’ব পাৰে।
এটা উদ্দেশ্য বাছি লৈ অনুসন্ধান আৰম্ভ কৰক: মূল কৰ্তব্য পুনৰুত্পাদন কৰা, জুখি উলিওৱা পৰিধানৰ সমস্যা শুধৰোৱা, বা নতুন প্ৰস্তুতি আৰু উৎপাদনৰ বাবে ডিজাইন কৰা। তিনিওটাকে এটা অস্পষ্ট অনুৰোধত একত্ৰিত কৰিলে যোগানকাৰীৰ প্ৰস্তাৱ তুলনা কৰাটো অসম্ভৱ হৈ পৰে।



এটা কাৰখানাই লাভ কৰা প্ৰস্তুতিৰ আশে-পাশেহে ডিজাইন কৰিব পাৰে
পিভিচিৰ বাবে “৩০% ফিলাৰ” যথেষ্ট নিখুঁত নহয়। প্ৰতি শতাধিক ৰেজিনত উপাদানসমূহ উল্লেখ কৰক, সাধাৰণতে phr হিচাপে লিখা হয়, আৰু যদি আপোনাৰ আভ্যন্তৰীণ নিয়ন্ত্ৰণ ব্যৱস্থাই ওজনৰ শতাংশ ব্যৱহাৰ কৰে তেন্তে সম্পূৰ্ণ মিশ্ৰণৰ গঠনও প্ৰদান কৰক। অভিব্যক্তি দুটাৰ হৰ একে নহয়।
পিভিচি ৰেজিন গ্ৰেড, কেলচিয়াম কাৰ্বনেট বা অন্য ভৰক গ্ৰেড, ভৰক উৎপাদকে যোগান ধৰা কণিকাৰ তথ্য, ষ্টেবিলাইজাৰ ব্যৱস্থা, লুব্ৰিকেণ্ট, প্ৰচেছিং সহায়ক, ইমপেক্ট মডিফায়াৰ, পিগমেণ্ট আৰু পুনঃব্যৱহৃত সামগ্ৰী লিপিবদ্ধ কৰক। প্ৰকৃত শুকান মিশ্ৰণৰ বাল্ক ঘনত্ব আৰু খাদ্যৰ ৰূপ যোগ কৰক। যদি উদ্ভিদে ৰেচিপি সলনি কৰে, তেন্তে কেৱল আটাইতকৈ সহজ গ্ৰেড পঠোৱাতকৈ অপাৰেটিং ৰেঞ্জৰ তালিকাভুক্ত কৰক।
বাকী লাইনটো গুৰুত্বপূৰ্ণ কাৰণ ভৰোৱা পাউদাৰে স্ক্ৰুবোৰত ধাৰাবাহিকভাৱে উপনীত হ’ব লাগে। প্ৰকাশিত বেটেনফেল্ড-চিনচিনাটি ব্যৱস্থাত চক ড’জিং পথত ব্ৰীজিং, গ্ৰেভিমেট্ৰিক নিৰীক্ষণ আৰু ৩০ৰ পৰা ১০০ অংশ চকৰ বাবে খাপ খোৱা স্ক্ৰু জ্যামিতি ৰোধ কৰিবলৈ এজিটেটৰ ব্যৱহাৰ কৰা হৈছিল। সেই উদাহৰণটো ইয়াৰ twinEX 93-34 লাইনৰ বাবে নিৰ্দিষ্ট, কিন্তু ক্ৰয়ৰ পাঠটো বহল: ফিডাৰ ডিজাইন আৰু স্ক্ৰু ডিজাইন একেলগে পৰ্যালোচনা কৰিব লাগিব।
এডিটিভসমূহে প্ৰচেছিং কামটোও সলনি কৰে। আৰ্কেমাৰ প্ৰকাশিত কামে অতি ভৰ্তি পিভিচি ফ্ল'ৰিং প্ৰস্তুতিৰ ওপৰত উচ্চ কেলচিয়াম কাৰ্বনেটৰ মাত্ৰাত সংযোজন আৰু সামঞ্জস্যপূৰ্ণ গলিত প্ৰক্ৰিয়াকৰণৰ সৈতে এটা নিবেদিত প্ৰক্ৰিয়াকৰণ সহায়ক সংযোগ কৰে। ই এটা উপযোগী সোঁৱৰণী যে একেটা ভৰোৱা phr য়ে ৰেজিন আৰু এডিটিভ পেকেজ সলনি হ’লে বেলেগ ধৰণে আচৰণ কৰিব পাৰে।

নতুন হাই-ফিল্ড পিভিচি প্ৰজেক্ট প্ৰস্তুত কৰি আছেনে?প্ৰয়োজন হ'লে গোপনীয়তা চুক্তিৰ অধীনত ৰেচিপিটো পঠাওক, লগতে লাইন ড্ৰয়িং আৰু টাৰ্গেট প্ৰডাক্টটোও পঠাওক। তাৰ পিছত আমি স্ক্ৰু আৰু বেৰেলৰ বিষয়ে এটা নিৰ্দিষ্ট প্ৰক্ৰিয়াকৰণ কৰ্তব্যৰ অংশ হিচাপে আলোচনা কৰিব পাৰো।
প্ৰণয়ন আৰু অংকন পঠাওকপিভিচি সমান্তৰাল উৎপাদন চাওকঘূৰ্ণন, হেণ্ডনেছ আৰু মেচিন আন্তঃপৃষ্ঠ লক কৰক
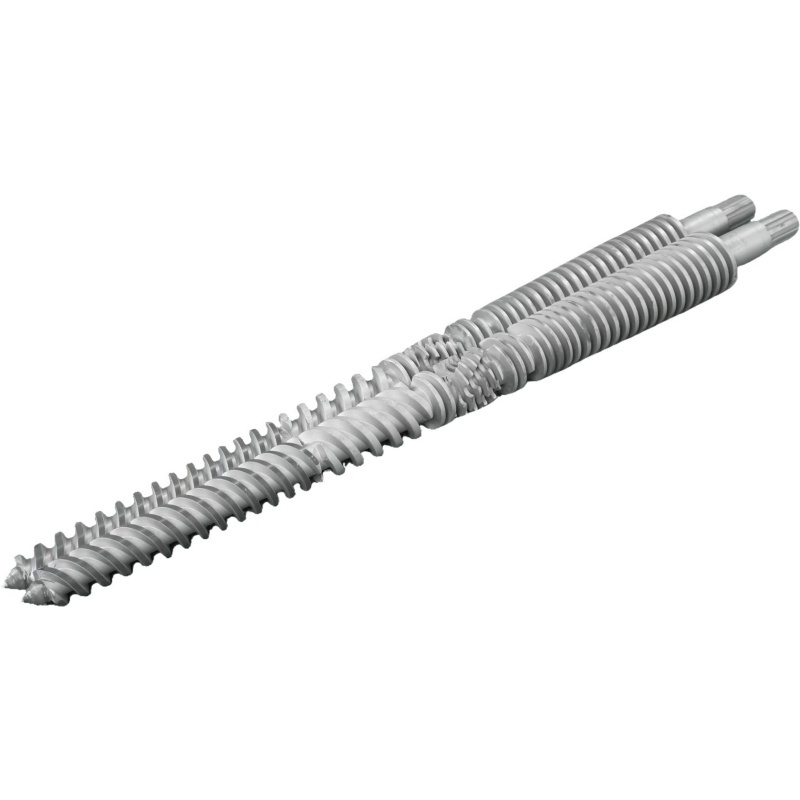
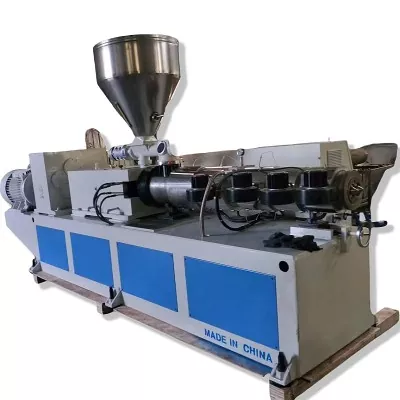
নানহাইয়াই দুয়োটাকে যোগান ধৰেসহ-ঘূৰ্ণনশীল সমান্তৰাল যমজ স্ক্ৰু বেৰেলআৰুবিপৰীত ঘূৰ্ণনশীল সমান্তৰাল যমজ স্ক্ৰু বেৰেল. ইহঁতৰ যান্ত্ৰিক বিন্যাস বেলেগ বেলেগ। সম্পূৰ্ণ পিভিচি সামগ্ৰীৰ ফটোৰ পৰা এজন যোগানকাৰীয়ে সঠিক অনুমান কৰিব নালাগে।
এটা সলনিৰ বাবে, অংকনত উল্লেখ কৰা দৰ্শনৰ দিশৰ সৈতে স্ক্ৰুৰ ঘূৰ্ণন চিনাক্ত কৰক। স্ক্ৰু হেণ্ডনেছ, ফেজিং মাৰ্ক, কেন্দ্ৰৰ দূৰত্ব, বাহিৰৰ আৰু শিপাৰ ব্যাস, কামৰ দৈৰ্ঘ্য, খাদৰ সংযোগ, স্প্লাইন বা কী বিৱৰণ, থ্ৰাষ্ট ফেচ আৰু বেৰেলৰ ফিগাৰ-আঠ ব'ৰ জ্যামিতি অন্তৰ্ভুক্ত কৰক।
তাৰ পিছত প্ৰতিটো আন্তঃপৃষ্ঠ সংজ্ঞায়িত কৰক: ফিড খোলা, ভেণ্ট, হিটিং আৰু কুলিং জ'ন, থাৰ্মোকাপলৰ ফুটা, ফ্লেংগ বল্ট পেটাৰ্ণ, গিয়াৰবক্স মুখ, ব্ৰেকাৰ প্লেট বা ডাই সংযোগ, সমৰ্থন আৰু সামগ্ৰিক সংস্থাপন খাম। সৰুকৈ বাদ দিলে অন্যথা ভালদৰে মেচিনেৰে নিৰ্মিত চেট এটা লাইনত ফিট হোৱাত বাধা দিব পাৰে।
| এলাকা | নূন্যতম প্ৰমাণ | আঁতৰাবলৈ সাধাৰণ অস্পষ্টতা |
|---|---|---|
| স্ক্ৰু জোৰা | অনুমোদিত অংকন, বাওঁ আৰু সোঁ চিনাক্তকৰণ, ঘূৰ্ণন, হাতৰ কাম, ফেজিং আৰু সংযোগ | ঘূৰ্ণনে দৰ্শকে কোনটো মূৰৰ সন্মুখীন হয় সেই কথা নকোৱাকৈয়ে উল্লেখ কৰা |
| বেৰেলৰ ব’ৰ | কেন্দ্ৰৰ দূৰত্ব, ব'ৰ প্ৰফাইল, অক্ষীয় মাত্ৰা, প'ৰ্ট আৰু ফ্লেংগ ডেটাম | সম্পূৰ্ণ চিত্ৰ-আঠ প্ৰফাইল বৰ্ণনা কৰিবলৈ ব্যৱহাৰ কৰা এটা নামমাত্ৰ ব’ৰ ব্যাস |
| ক্লিয়াৰেন্স | পৰীক্ষাৰ অৱস্থাৰ সৈতে নিৰ্দিষ্ট স্ক্ৰু-টু-বেৰেল আৰু স্ক্ৰু-টু-স্ক্ৰু ক্লিয়াৰেন্স | যোগানকাৰীয়ে জীৰ্ণ অংশৰ পৰা মূল ক্লিয়াৰেন্স পুনৰ নিৰ্মাণ কৰাৰ আশা কৰিছিল |
| আন্তঃপৃষ্ঠসমূহ | গিয়াৰবক্স, ফিড, ভেণ্ট, হিটিং, কুলিং আৰু ডাই সংযোগৰ অংকন | মাত্ৰা, ডেটাম বা থ্ৰেড স্পেচিফিকেশন অবিহনে ফটোগ্ৰাফ |
| সমাবেশ নিয়ন্ত্ৰণ | যোৰ সংখ্যা, সময়ৰ চিহ্ন, সংস্থাপন পদ্ধতি আৰু মেচিন নিৰ্মাতাৰ প্ৰয়োজনীয়তা | দুটা স্ক্ৰুক স্বতন্ত্ৰ অতিৰিক্ত অংশ হিচাপে গণ্য কৰা হয় |
যেতিয়া কোনো ক্ৰেতাই কেৱল জীৰ্ণ স্ক্ৰু পঠায়, আমি কি আছে জুখিব পাৰো, কিন্তু পৰিধানে ইতিমধ্যে লেণ্ড, ফ্লাইট প্ৰফাইল আৰু ক্লিয়াৰেন্স সলনি কৰি পেলাইছে। আমি দুয়োটা উপাদানৰ অনুমোদিত অংকন, মেচিনৰ তথ্য আৰু জোখ-মাখ পছন্দ কৰো। আমি জীৰ্ণ জ্যামিতিক মূল ডিজাইন বুলি নকওঁ কেৱল কাৰণ ই ক্ৰেটত থকা একমাত্ৰ নমুনা।


মডেল টেবুলখনক প্ৰতিশ্ৰুতি নহয়, স্ক্ৰীনিং সঁজুলি হিচাপে ব্যৱহাৰ কৰক
আমাৰসমান্তৰাল টুইন স্ক্ৰু ৰেঞ্জ৭৫ৰ পৰা ১৩০ মিলিমিটাৰলৈকে পাঁচটা সাধাৰণ মডেলৰ তালিকা প্ৰস্তুত কৰা হৈছে। প্ৰকাশিত পিভিচি আউটপুট ৰেঞ্জে এজন ক্ৰেতাক আৰম্ভণিৰ মঞ্চ চিনাক্ত কৰাত সহায় কৰে। ইহঁতে ফৰ্মুলেচন, ফিডাৰ, ডাই আৰু ড্ৰাইভ ৰিভিউ সলনি নকৰে।
| মডেল | স্ক্ৰুৰ ব্যাস | এল/ডি | পিভিচি আউটপুট ক্ষমতা | স্ক্ৰুৰ গতি | ড্ৰাইভ মটৰ |
|---|---|---|---|---|---|
| NHY75 | ৭৫ মি.মি | ২৬ৰ পৰা ৩৬লৈ | ২২০ৰ পৰা ৩৫০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৪৫ আৰ পি এম | ৪৫ কিলোৱাট |
| এন এইচ ৱাই ৯০ | ৯০ মি.মি | ২৬ৰ পৰা ৩৬লৈ | ২৮০ৰ পৰা ৪৬০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৪৫ আৰ পি এম | ৫৫ কিলোৱাট |
| এন এইচ ৱাই ১১০ | ১১০ মি.মি | ২৬ৰ পৰা ৩৬লৈ | ৩৫০ৰ পৰা ৬৫০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৪৫ আৰ পি এম | ৭৫ কিলোৱাট |
| এন এইচ ৱাই ১২০ | ১২০ মি.মি | ২৬ৰ পৰা ৩৬লৈ | ৫০০ৰ পৰা ৮০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৪৫ আৰ পি এম | ১১০ কিলোৱাট |
| এন এইচ ৱাই ১৩০ | ১৩০ মি.মি | ২৬ৰ পৰা ৩৬লৈ | ৬৮০ৰ পৰা ১০০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৪৫ আৰ পি এম | ১৩২ কিলোৱাট |
উচ্চ ভৰ্তি ৰেচিপিয়ে বাল্ক ফিডিং, ফিউজন আচৰণ, টৰ্কৰ চাহিদা, পৰিধান আৰু ডাই চাপ সলনি কৰিব পাৰে। সেইবাবেই আমি এটা সুস্থিৰ বৰ্তমানৰ উৎপাদন অভিলেখ বিচাৰো যেতিয়া এটা থাকে। ই কেৱল আকাংক্ষিত আউটপুটতকৈ বহুত ভাল আকাৰ প্ৰসংগ প্ৰদান কৰে।
এটা বৰ্তমানৰ এক্সট্ৰুডাৰৰ বাবে, গিয়াৰবক্স আৰু বেৰেল আন্তঃপৃষ্ঠই সাধাৰণতে কেটেলগে কৰাৰ আগতে আকাৰ নিৰ্ধাৰণ কৰে। এটা নতুন শাৰীৰ বাবে, আউটপুট লক্ষ্য এটা নামকৰণ কৰা ৰেচিপি আৰু পণ্য গ্ৰহণ মানদণ্ডৰ সৈতে সংযুক্ত হ'ব লাগিব। যদি উদ্ধৃতিটোত গ্ৰহণযোগ্য প্ৰস্তুতি আৰু উৎপাদন অবিহনে কিলোগ্ৰাম/ঘণ্টা তালিকাভুক্ত কৰা হয়, তেন্তে সংখ্যাটো বলবৎ কৰাটো কঠিন।
পৰিধান মেপৰ পৰা পৰিধান সুৰক্ষা বাছক
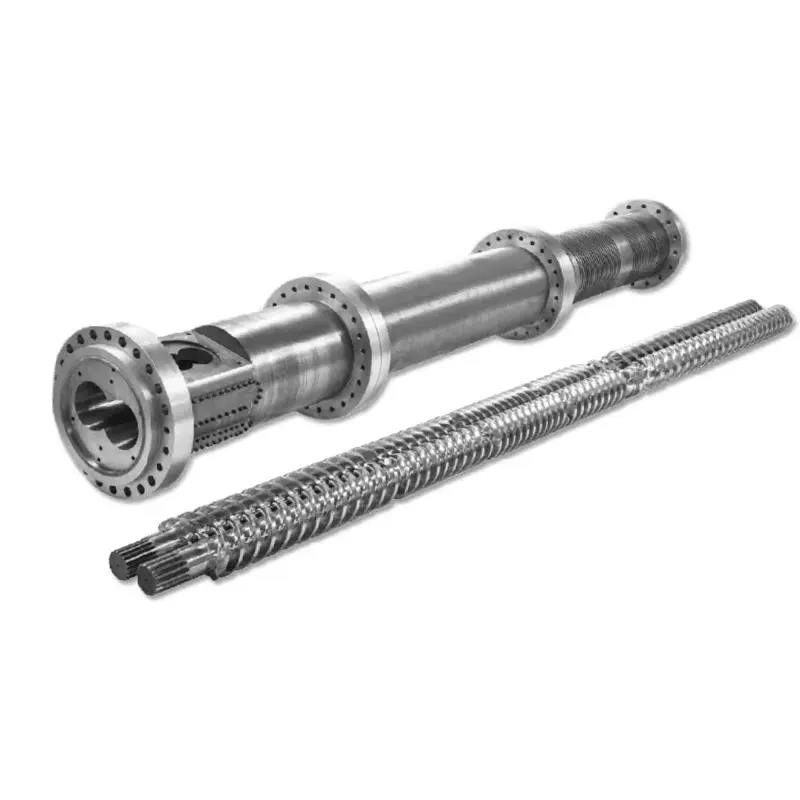
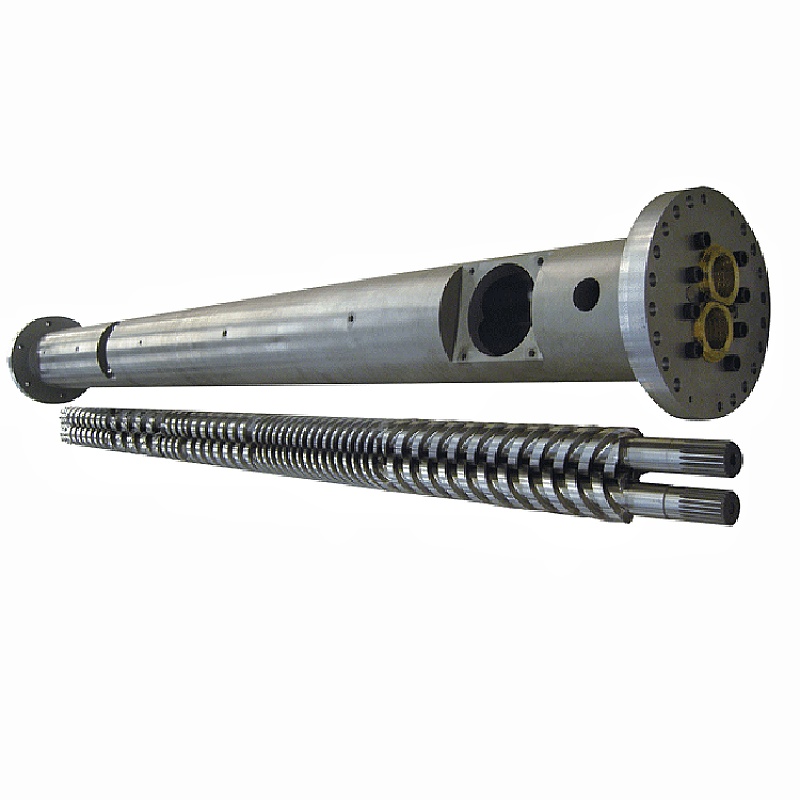
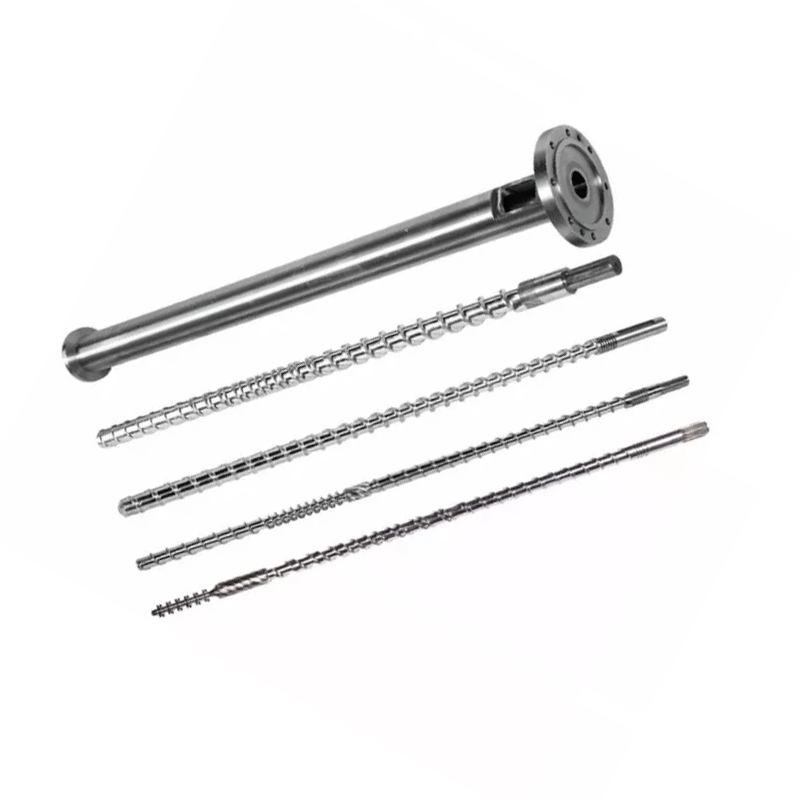
দ্য...নানহাইয়া পিভিচি সমান্তৰাল টুইন স্ক্ৰু বেৰেলইয়াৰ তালিকাভুক্ত ভিত্তি সামগ্ৰী হিচাপে 38CrMoAlA ব্যৱহাৰ কৰে আৰু নাইট্ৰাইড, ক্ৰ'ম-প্লেটেড আৰু বাইমেটালিক স্পেচিফিকেশন প্ৰদান কৰে। এইবোৰ বেলেগ বেলেগ নিৰ্মাণ। কেৱল সৰ্বাধিক কঠিনতা সংখ্যাৰ দ্বাৰা ইহঁতক তুলনা কৰাটো ক্ৰয়ৰ দুৰ্বল অভ্যাস।
| সম্পত্তি | প্ৰকাশিত মূল্য | এইটো ক্ৰমত ৰাখক |
|---|---|---|
| ভিত্তি সামগ্ৰী | ৩৮CrMoAlA | উপাদান, ষ্টীল গ্ৰেড আৰু প্ৰয়োজনীয় সামগ্ৰীৰ নথি |
| তাপ পৰিশোধনৰ কঠিনতা | এইচ বি ২৬০ৰ পৰা ৩২০লৈ | পৰীক্ষাৰ স্থান, পদ্ধতি আৰু গ্ৰহণযোগ্যতাৰ ৰেকৰ্ড |
| নাইট্ৰাইডিং কঠিনতা | HV950 ৰ পৰা 1000 লৈ | ট্ৰিটমেণ্ট কৰা পৃষ্ঠ, জোখ-মাখৰ পদ্ধতি আৰু গ্ৰহণযোগ্যতা বিন্দু |
| নাইট্ৰাইডিংৰ গভীৰতা | ০.৫০ৰ পৰা ০.৭০ মি.মি | কেছ-ডেপথ সংজ্ঞা আৰু পৰীক্ষণ পদ্ধতি |
| নাইট্ৰাইডিং ভংগুৰতা | ১ম বা তাৰ তলৰ শ্ৰেণী | প্ৰযোজ্য পৰীক্ষা পদ্ধতি আৰু ৰেকৰ্ড |
| ৰুক্ষতা | ৰা০.৪ | পৃষ্ঠ, দিশ, কাটঅফ আৰু যন্ত্ৰ |
| স্ক্ৰুৰ পোনতা | ০.০১৫ মি.মি | ডেটাম, জুখি উলিওৱা দৈৰ্ঘ্য, সমৰ্থনৰ অৱস্থা আৰু পদ্ধতি |
| ক্ৰ'ম প্লেটিং কঠিনতা | এইচ ভি ৯৫০ বা তাতকৈ অধিক | প্লেটেড এৰিয়া আৰু পৰিদৰ্শনৰ স্থান |
| ক্ৰমৰ ডাঠতা | ০.০৫ৰ পৰা ০.১০ মি.মি | ড্ৰয়িং জ’ন আৰু সম্পূৰ্ণ বেধৰ প্ৰয়োজনীয়তা |
| দ্বিধাতুৰ কঠিনতা | এইচ আৰ চি৬০ৰ পৰা ৬৫লৈ | মিশ্ৰণৰ এলেকা, স্তৰৰ পৰিচয় আৰু পৰীক্ষাৰ স্থান |
| দ্বিধাতুৰ গভীৰতা | ২.০ৰ পৰা ৩.০ মি.মি | সুৰক্ষিত অঞ্চল আৰু গভীৰতা পৰীক্ষণ |
এইচ ভি আৰু এইচ আৰ চি বেলেগ বেলেগ কঠিনতাৰ স্কেল, আনহাতে তালিকাভুক্ত স্তৰৰ গভীৰতাও বহু পৰিমাণে পৃথক। এটা কোষ পঢ়ি পাতল কঠিন পৃষ্ঠ আৰু গভীৰ মিশ্ৰণ স্তৰক ৰেংকিং কৰিব নোৱাৰি। উদ্ধৃতিটোত উপাদান, সঠিক সুৰক্ষিত অঞ্চল, চিকিৎসাৰ পিছত সম্পূৰ্ণ মাত্ৰা আৰু গ্ৰহণযোগ্যতাৰ বাবে ব্যৱহাৰ কৰা নথিপত্ৰ চিনাক্ত কৰিব লাগে।
ফিলাৰৰ নামো অপৰ্যাপ্ত। লোডিং, কণিকাৰ ধৰ্ম, এগ্লোমেৰেচন, পুনঃব্যৱহৃত দূষণ আৰু স্থানীয় চাপে সকলোৱে পৰিধানৰ ধৰণক প্ৰভাৱিত কৰে। ইয়াৰ কম্পাউণ্ডিং সঁজুলিৰ বাবে কপেৰিয়ানৰ পৰিধানৰ নিৰ্দেশনাই গলনাংক, ঘৰ্ষণকাৰী মিশ্ৰণ আৰু চাপ জমা হোৱাক অতি চাপৰ অঞ্চল হিচাপে উজ্জ্বল কৰি তোলে। প্ৰতিস্থাপন অৰ্ডাৰৰ বাবে উপযোগী নীতি হ’ল প্ৰক্ৰিয়া আৰু জোখ-মাখে চিনাক্ত কৰা অঞ্চলসমূহ সুৰক্ষিত কৰা।


নাইট্ৰাইডিং বা বাইমেটালিক সুৰক্ষা RFQ ৰ অন্তৰ্গত নেকি নিশ্চিত নহয়?ফটো আৰু স্ক্ৰু আৰু বেৰেল দুয়োটাৰে জোখৰ মানচিত্ৰ পঠাওক। ফিলাৰ গ্ৰেড, phr আৰু উৎপাদন ইতিহাস অন্তৰ্ভুক্ত কৰক যাতে পৃষ্ঠৰ প্ৰস্তাৱৰ এটা নিৰ্দিষ্ট কাৰণ থাকে।
সামগ্ৰী আৰু চিকিৎসাৰ বিষয়ে সুধিবনানহাইয়া উৎপাদন সঁজুলি চাওকদুয়োটা স্ক্ৰু আৰু দুয়োটা ব’ৰ নামকৰণ কৰা স্থানত জুখিব
এটা ৱেৰ ৰিপৰ্টত প্ৰতিটো মান ক’ত লোৱা হৈছিল সেইটো দেখুৱাব লাগে। অংশবোৰ পৰিষ্কাৰ কৰক, পৰিদৰ্শনৰ উষ্ণতা সুস্থিৰ হ’বলৈ দিয়ক, ফিডৰ শেষত চিহ্নিত কৰক আৰু অক্ষীয় ষ্টেচনৰ সংখ্যা দিয়ক। দুয়োটা স্ক্ৰু, দুয়োটা বেৰেল লোব আৰু জটিল স্ক্ৰু-টু-স্ক্ৰু সম্পৰ্ক এটা চুক্তিবদ্ধ পদ্ধতি ব্যৱহাৰ কৰি জুখিব।
ক’পেৰিয়ানে ইয়াৰ জেডএছকে আৰু এছটিএছ বেৰেলৰ বাবে প্ৰকাশিত নিদান পদ্ধতিত পৰিষ্কাৰ, শীতল বেৰেলৰ প্ৰয়োজন হয় আৰু কিছুমান আকাৰৰ ভিডিঅ’ পৰিদৰ্শনৰ সৈতে ব’ৰ জোখৰ সংমিশ্ৰণ ঘটে। আপোনাৰ সঁজুলি আৰু পদ্ধতি বেলেগ হ'ব পাৰে, কিন্তু অনুশাসন সুস্থ: মাত্ৰা আৰু পৃষ্ঠৰ অৱস্থা একেলগে ৰেকৰ্ড কৰিব লাগে।
| নথিভুক্ত | কিয় ই প্ৰতিবেদনত অন্তৰ্ভুক্ত | সিদ্ধান্ত ই সমৰ্থন কৰে |
|---|---|---|
| অক্ষীয় ষ্টেচনৰ মানচিত্ৰ | এটা নূন্যতম বা সৰ্বোচ্চ মানক ইয়াৰ অৱস্থান হেৰুৱাবলৈ বাধা দিয়ে | স্থানীয় মেৰামতি, জ’ন সুৰক্ষা বা সম্পূৰ্ণ সলনি কৰা |
| দুয়োটা স্ক্ৰু প্ৰফাইল | অসমতাপূৰ্ণ পৰিধান দেখুৱায় আৰু বাওঁ/সোঁ পৰিচয় সংৰক্ষণ কৰে | এটা অংশ সলনি কৰক, যোৰ বা প্ৰান্তিককৰণৰ অনুসন্ধান কৰক |
| দুয়োটা বেৰেল লোব | নতুন স্ক্ৰু এটা এতিয়াও অত্যধিক ব’ৰ ক্লিয়াৰেন্সৰ সৈতে চলিব নেকি সেই কথা প্ৰকাশ কৰে | কেৱল স্ক্ৰু বনাম মেচ কৰা স্ক্ৰু আৰু বেৰেল চেট |
| পৃষ্ঠৰ ছবি | স্ক’ৰিং, পিটিং, কোটিং ক্ষতি আৰু সামগ্ৰী জমা হোৱা নথিপত্ৰ | কোনো পৃষ্ঠ বা চাফাই বিষয়ৰ পৰা মাত্ৰিক পৰিধান পৃথক কৰক |
| অপাৰেটিং ট্ৰেণ্ড | ভৌতিক অৱস্থাক আউটপুট, লোড, চাপ আৰু পণ্যৰ মানদণ্ডৰ সৈতে সংযোগ কৰে | নিশ্চিত কৰক যে পৰিধানে ৰিপৰ্ট কৰা উৎপাদন সমস্যাৰ সৃষ্টি কৰিছে |
আউটপুট হেৰুৱা, অস্থিৰ চাপ, অতি উত্তাপ আৰু পণ্যৰ দুৰ্বল ৰূপে পৰিদৰ্শনৰ ন্যায্যতা প্ৰদান কৰিব পাৰে, কিন্তু ইয়াৰ দ্বাৰা স্ক্ৰু পিন্ধা বুলি প্ৰমাণ নহয়। বৰ্তমানৰ লাইনটোক এটা সুস্থিৰ ৰেফাৰেন্স ৰেচিপিৰ সৈতে তুলনা কৰক। এটা উপাদানক দোষাৰোপ কৰাৰ আগতে ফিডিং, হিটাৰ, চেন্সৰ, ভেণ্টিং, ডাই নিষেধাজ্ঞা আৰু ড্ৰাইভৰ অৱস্থা পৰীক্ষা কৰক।
যদি বেৰেলটো জীৰ্ণ হয়, তেন্তে কেৱল নতুন স্ক্ৰু স্থাপন কৰিলে প্ৰথম দিনাৰ পৰাই কামৰ ক্লিয়াৰেন্স উদ্দেশ্যপ্ৰণোদিত অৱস্থাৰ বাহিৰত থাকিব পাৰে। আমি ক্ৰেতাক কোৱাতকৈ কেৱল স্ক্ৰুৰ অৰ্ডাৰ হেৰুৱাই পেলোৱাটোৱেই ভাল পাম যে নতুন অংশই আমি জুখি নোলোৱা ক্লিয়াৰেন্স পুনৰুদ্ধাৰ কৰিব পাৰে।
উদ্ধৃতিসমূহ মিশ্ৰণৰ লেবেলৰ দ্বাৰা নহয়, পৰিসৰ অনুসৰি তুলনা কৰক
প্ৰতিজন যোগানকাৰীক একেখন অনুসন্ধান পত্ৰত ৰাখক। যদি এটা উদ্ধৃতিত বেৰেল, স্ক্ৰু জোৰা, চিকিৎসা, পৰিদৰ্শনৰ প্ৰতিবেদন আৰু জাহাজৰ সুৰক্ষা অন্তৰ্ভুক্ত কৰা হয় আৰু আন এটা উদ্ধৃতিত কেৱল “দ্বিধাতুৰ যমজ স্ক্ৰু”ৰ তালিকা দিয়া হয়, তেন্তে দাম তুলনামূলক নহয়।
| উদ্ধৃতি শাৰী | গ্ৰহণযোগ্য সংজ্ঞা | উদ্ধৃতিটো ঘূৰাই দিয়াৰ কাৰণ |
|---|---|---|
| উপাদানৰ পৰিসৰ | বাওঁফালৰ স্ক্ৰু, সোঁ স্ক্ৰু, বেৰেল, আনুষংগিক সামগ্ৰী আৰু নাম উল্লেখ কৰা বাদ দিয়া বস্তু | যোগানৰ বিল নোহোৱাকৈ “এক চেট” |
| জ্যামিতি | তালিকাভুক্ত কৰা পুনৰীক্ষণ আৰু জটিল মাত্ৰাসমূহ অংকন কৰা | কেৱল ব্যাস আৰু L/D |
| সামগ্ৰী | ভিত্তি ষ্টীল আৰু ট্ৰিটমেণ্ট বা এলয় জ’ন চিনাক্ত কৰা হৈছে | গ্ৰেড বা স্থান নোহোৱাকৈ “প্ৰিমিয়াম মিশ্ৰণ” |
| পৰিদৰ্শন | মাত্ৰা, পদ্ধতি, অভিলেখ আৰু গ্ৰহণযোগ্যতা বিন্দুসমূহৰ ওপৰত একমত হৈছিল | জুখিব পৰা মাপকাঠী অবিহনে “উচ্চ নিখুঁততা” |
| পাৰফৰমেন্স ট্ৰায়েল | ৰেচিপি, ফিড, ডাই, আউটপুট উইণ্ড', মেচিনৰ সীমা আৰু প্ৰডাক্ট পৰীক্ষাসমূহ সংজ্ঞায়িত কৰা হৈছে | কোনো পৰীক্ষাৰ চৰ্ত নোহোৱাকৈ আউটপুট প্ৰতিশ্ৰুতি |
| বাণিজ্যিক পৰিসৰ | মূল্যৰ ভিত্তি, পেকেজিং, ডেলিভাৰীৰ ভিত্তি, নথিপত্ৰ আৰু সেৱাৰ সীমা তালিকাভুক্ত কৰা হৈছে | অমীমাংসিত কাৰিকৰী বৰ্জনৰ সৈতে কম ইউনিটৰ মূল্য |
যোগানকাৰীক আপোনাৰ অংকনৰ পৰা প্ৰতিটো বিচ্যুতি চিহ্নিত কৰিবলৈ কওক, এটা প্ৰয়োজনীয়তা নিৰৱে সলনি কৰাৰ পৰিৱৰ্তে। এটা প্ৰস্তাৱিত উন্নতি মূল্যৱান হ’ব পাৰে, কিন্তু ইয়াক কাৰণ থকা পুনৰীক্ষণ হিচাপে দেখা দিব লাগে। সেইটোৱে ক্ৰয়, ৰক্ষণাবেক্ষণ আৰু নিৰ্মাতাক সুৰক্ষা দিয়ে যেতিয়া মাহৰ পিছত মাহৰ পিছত অংশটো মেচিনত উপনীত হয়।


নিৰ্মাণৰ পূৰ্বে পৰিদৰ্শন আৰু কমিচনিংৰ ওপৰত সহমতত উপনীত হওক
অনুমোদিত অংকনটোৱেই হৈছে ক্ৰয়ৰ কেন্দ্ৰবিন্দু। সামগ্ৰীৰ প্ৰয়োজনীয়তা, পৃষ্ঠ-শোধন অঞ্চল, মাত্ৰিক প্ৰতিবেদন, কঠিনতা বা স্তৰ পৰীক্ষণ পদ্ধতি, যোৰ চিনাক্তকৰণ আৰু পেকেজিঙৰ প্ৰয়োজনীয়তা সংলগ্ন কৰক। চালানৰ সৈতে কোনবোৰ নথিপত্ৰ যাত্ৰা কৰে সেইটো নিৰ্ধাৰণ কৰক।
সংস্থাপনৰ বাবে, এক্সট্ৰুডাৰ নিৰ্মাতাৰ প্ৰান্তিককৰণ, ক্লিয়াৰেন্স, হিটিং আৰু ষ্টাৰ্ট-আপ পদ্ধতি অনুসৰণ কৰক। মেচিনৰ পদ্ধতিৰ প্ৰয়োজন অনুসৰি ঘূৰিব নোৱাৰা স্ক্ৰু যোৰ জোৰকৈ নকৰিব। ড্ৰাইভ টৰ্ক প্ৰয়োগ কৰাৰ আগতে ফিট, টাইমিং আৰু এছেম্বলিৰ তদন্ত কৰক।
উৎপাদন গ্ৰহণযোগ্যতা পৰীক্ষাৰ বাবে এটা নামকৰণ কৰা প্ৰস্তুতি আৰু খাদ্যৰ অৱস্থাৰ প্ৰয়োজন হয়। প্ৰকৃত থ্ৰুপুট, স্ক্ৰুৰ গতি, মটৰৰ লোড বা টৰ্ক ইংগিত, মূৰৰ চাপ, উষ্ণতাৰ আচৰণ, ভেণ্টৰ অৱস্থা আৰু সম্পূৰ্ণ-উৎপাদন পৰীক্ষাসমূহ ৰেকৰ্ড কৰক। যদি পণ্যটো পাইপ বা প্ৰফাইল হয়, তেন্তে মাত্ৰিক আৰু ৰূপৰ মাপকাঠী অন্তৰ্ভুক্ত কৰক যিয়ে আউটপুট বিক্ৰীযোগ্য নে নহয় সেইটো নিৰ্ধাৰণ কৰে।

আমালৈ পঠাওক হাই-ফিল্ড পিভিচি আৰএফকিউৰ পৰা আমি ইঞ্জিনিয়াৰিং কৰিব পাৰো
মেচিনৰ মডেল, অংকন, ঘূৰ্ণন আৰু ফেজিঙৰ বিৱৰণ, phr ত সম্পূৰ্ণ ৰেচিপি, ফিলাৰ গ্ৰেড, পুনঃব্যৱহৃত বিষয়বস্তু, বৰ্তমানৰ অপাৰেটিং ৰেকৰ্ড, প্ৰডাক্টৰ লক্ষ্য আৰু পৰিধানৰ জোখ অন্তৰ্ভুক্ত কৰক। আপুনি এটা বিশ্বাসী প্ৰতিস্থাপন বা এটা নথিভুক্ত জ্যামিতি পৰ্যালোচনাৰ প্ৰয়োজন আছে নেকি আমাক কওক।
RFQ পেকেজ ইমেইল কৰকহোৱাটছএপত আলোচনা কৰকঅনুসন্ধান পৃষ্ঠাটো খোলক
ঝৌছান নানহাইয়া প্লাষ্টিক মেচিনেৰী কোম্পানী লিমিটেড।
পণ্য:সমান্তৰাল যমজ স্ক্ৰু | পিভিচি সমান্তৰাল টুইন স্ক্ৰু বেৰেল | পিভিচি পাইপৰ সমান্তৰাল স্ক্ৰু বেৰেল
ইমেইল:info@nhyscrew.com
ফোন:+৮৬-১৩৫০৫৮০৯৬৪৩| ম’বাইল:+৮৬-১৩৫৮৭০৮২০০২
ব্লক চি, নং ২ পশ্চিম অংশ, জিংঝৌ এভিনিউ, ডিংহাই জিলা, ঝৌছান চহৰ, চীনৰ ঝেজিয়াং প্ৰদেশ।
সেৱাৰ তথ্য | উৎপাদন সঁজুলি | কোম্পানী প্ৰফাইল
সঘনাই সোধা প্ৰশ্ন
উচ্চ ভৰ্তি পিভিচি সমান্তৰাল টুইন স্ক্ৰু বেৰেলৰ উদ্ধৃতি দিবলৈ কি তথ্যৰ প্ৰয়োজন?
মেচিন নিৰ্মাতা আৰু মডেল, বৰ্তমানৰ অংকন, স্ক্ৰু ঘূৰ্ণন, কেন্দ্ৰৰ দূৰত্ব, সংযোগৰ বিৱৰণ, সম্পূৰ্ণ পিভিচি প্ৰস্তুতি, পিএইচআৰত ফিলাৰ লোডিং, পুনঃব্যৱহৃত বিষয়বস্তু, পণ্য আৰু ডাইৰ তথ্য, আউটপুট লক্ষ্য, অপাৰেটিং ৰেকৰ্ড আৰু পুৰণি অংশৰ জোখ-মাখ প্ৰেৰণ কৰক। আপুনি সম্বোধন কৰিবলৈ চেষ্টা কৰা বিফলতা বা উন্নতি উল্লেখ কৰক।
কি ভৰোৱা স্তৰক উচ্চ ভৰোৱা পিভিচি হিচাপে গণ্য কৰা হয়?
ইয়াত কোনো সাৰ্বজনীন ক্ৰয়ৰ সীমা নাই। প্ৰতিটো উপাদান প্ৰতি শতাধিক ৰেজিনত অংশত উল্লেখ কৰক আৰু সম্পূৰ্ণ মিশ্ৰণৰ ৰচনা প্ৰদান কৰক। phr ৰ ঠাইত উচ্চ কেলচিয়াম কাৰ্বনেটৰ দৰে অস্পষ্ট বৰ্ণনা নিদিব, কাৰণ সেই লেবেল বহন কৰা দুটা ৰেচিপিয়ে বিভিন্ন খাদ্য, সংযোজন আৰু পৰিধানৰ কৰ্তব্যৰ সৃষ্টি কৰিব পাৰে।
ভৰোৱা পিভিচিৰ বাবে নাইট্ৰাইডযুক্ত স্ক্ৰুতকৈ বাইমেটালিক স্ক্ৰু সদায় ভাল নেকি?
নহয়, ট্ৰিটমেণ্ট নিৰ্বাচন নিৰ্ভৰ কৰে ভৰোৱাৰ বৈশিষ্ট্য, লোডিং, দূষক পদাৰ্থ, পৰিধানৰ স্থান, জ্যামিতি আৰু প্ৰয়োজনীয় ৰক্ষণাবেক্ষণ পৰিকল্পনাৰ ওপৰত। নাইট্ৰাইডিং, ক্ৰ'ম প্লেটিং আৰু বাইমেটালিক স্তৰৰ কঠিনতাৰ স্কেল আৰু স্তৰৰ গভীৰতাৰ পাৰ্থক্য আছে, গতিকে এটা কঠিনতা সংখ্যাৰ পৰিৱৰ্তে সম্পূৰ্ণ নিৰ্দিষ্টকৰণ তুলনা কৰক।
কেৱল নানহায়াৰ মডেল টেবুলৰ পৰাই স্ক্ৰুৰ আকাৰ বাছি ল’ব পাৰিমনে?
মডেল টেবুলখনক প্ৰাৰম্ভিক পৰিসীমা হিচাপে ব্যৱহাৰ কৰক। চূড়ান্ত আকাৰ নিৰ্ধাৰণে প্ৰকৃত প্ৰস্তুতি, খুৱাব পৰা পদ্ধতি, উৎপাদন, ডাই প্ৰতিৰোধ ক্ষমতা, ড্ৰাইভৰ সীমা আৰু গ্ৰহণযোগ্যতাৰ উৎপাদনৰ হিচাপ দিব লাগিব। নামমাত্ৰ ব্যাস বা কেটেলগ ক্ষমতাই সম্পূৰ্ণ প্ৰক্ৰিয়াৰ কৰ্তব্য সংজ্ঞায়িত নকৰে।
মই জীৰ্ণ স্ক্ৰুবোৰ একমাত্ৰ উৎপাদন ৰেফাৰেন্স হিচাপে পঠাব পাৰিমনে?
আমি ইয়াৰ পৰামৰ্শ নিদিওঁ। এটা জীৰ্ণ নমুনাই মূল জ্যামিতি আৰু সেৱাত জমা হোৱা ক্ষতি দুয়োটাকে লিপিবদ্ধ কৰে। অনুমোদিত অংকন উপলব্ধ হ'লে প্ৰদান কৰক, তাৰ পিছত ইয়াক পৰিষ্কাৰ জোখ, ফটো আৰু অপাৰেটিং ইতিহাসৰ সৈতে সমৰ্থন কৰক যাতে সলনি কৰাটোৱে ডিজাইন হিচাপে পৰিধান পুনৰুত্পাদন নকৰে।
কেৱল স্ক্ৰুবোৰ সলনি কৰি পুৰণি বেৰেলটো ৰাখিব পাৰিমনে?
নিৰ্দিষ্ট অক্ষীয় অৱস্থানত দুয়োটা স্ক্ৰু আৰু দুয়োটা বেৰেলৰ ব’ৰ জুখিব পৰাৰ পিছতহে। জীৰ্ণ বেৰেলৰ ভিতৰত চলি থকা নতুন স্ক্ৰুবোৰে অত্যধিক ক্লিয়াৰেন্স আৰু অস্থিৰ আউটপুট সংৰক্ষণ কৰিব পাৰে। সিদ্ধান্তটো এটা মিল থকা পৰিধান প্ৰতিবেদন আৰু মেচিন নিৰ্মাতাৰ সমাবেশৰ প্ৰয়োজনীয়তা অনুসৰণ কৰিব লাগে।
নানহাইয়াই সহ-ঘূৰ্ণনশীল আৰু প্ৰতিঘূৰ্ণনশীল সমান্তৰাল যমজ স্ক্ৰু বেৰেল দুয়োটা যোগান ধৰেনে?
হয়। নানহাইয়াই সহ-ঘূৰ্ণনশীল আৰু প্ৰতিঘূৰ্ণনশীল সমান্তৰাল টুইন স্ক্ৰু বেৰেলৰ সামগ্ৰীৰ তালিকা প্ৰস্তুত কৰিছে। এটা প্ৰতিস্থাপন অনুসন্ধানে যোগানকাৰীক সামগ্ৰীৰ নামৰ পৰা অনুমান কৰিবলৈ কোৱাতকৈ সংস্থাপিত সংৰূপ, ঘূৰ্ণন দৃশ্যপট, হেণ্ডনেছ, ফেজিং আৰু ড্ৰাইভ সংযোগ চিনাক্ত কৰিব লাগিব।
সংস্থাপনৰ পিছত আউটপুট কেনেকৈ গ্ৰহণ কৰা উচিত?
ৰেচিপি, খুৱাই দিয়াৰ পদ্ধতি, ডাই, আউটপুট উইণ্ড', প্ৰডাক্ট-গুণগত মান পৰীক্ষা আৰু নিৰ্মাণৰ পূৰ্বে মেচিনৰ সীমাৰ ওপৰত একমত হওক। কমিচনিঙৰ সময়ত সেই চুক্তিবদ্ধ চৰ্তত প্ৰকৃত থ্ৰুপুট, লোড, চাপ, উষ্ণতাৰ আচৰণ আৰু সম্পূৰ্ণ সামগ্ৰীৰ মান ৰেকৰ্ড কৰক। কেটেলগ তথ্যই এটা নিৰ্ধাৰিত গ্ৰহণযোগ্যতা পৰীক্ষাৰ ঠাই ল’ব নালাগে।
অপাৰেটিং প্ৰিন্সিপলৰ বাবে আমাৰ...সমান্তৰাল টুইন স্ক্ৰু এক্সট্ৰুডাৰ গাইড. এক্সট্ৰুডাৰ প্ৰকাৰৰ বহল তুলনাৰ বাবে, চাওকটুইন স্ক্ৰু এক্সট্ৰুডাৰ নিৰ্বাচন গাইড.