এটা লেহেমীয়া পুনৰুদ্ধাৰ টাইমাৰে এটা ফিডিং সমস্যা, এটা পৰিৱৰ্তিত প্ৰক্ৰিয়া বা জীৰ্ণ হাৰ্ডৱেৰলৈ আঙুলিয়াব পাৰে। উপযোগী নিদানটোৱে আপোনাক কয় কোনটো, আৰু ইয়াৰ ফলত প্ৰকৃততে আপোনাৰ চাইকেল চলোৱাৰ সময় খৰচ হৈছে নেকি।
যদি ইনজেকচন মল্ডিং স্ক্ৰু পুনৰুদ্ধাৰত বেছি সময় লাগে, তেন্তে প্ৰথমে নিশ্চিত কৰক যে ই চক্ৰটো বিলম্ব কৰে। তাৰ পিছত ফিডৰ ধাৰাবাহিকতা, প্ৰকৃত স্ক্ৰুৰ গতি, পিছফালৰ চাপ আৰু উষ্ণতা এটা সুস্থিৰ ৰেফাৰেন্স ৰানৰ বিপৰীতে পৰীক্ষা কৰক। জ্যামিতি পৰীক্ষা কৰক আৰু যেতিয়া সেই পৰীক্ষাবোৰে ক্ষতিৰ ব্যাখ্যা নিদিয়ে তেতিয়া পৰিধান কৰক। সীমিত কৰা কাৰ্য্য চিনাক্ত কৰাৰ পিছতহে উপাদানসমূহ সলনি কৰক।

প্ৰথমে, আৰোগ্য চক্ৰৰ জটিল পথত আছে নে নাই সেইটো প্ৰতিষ্ঠা কৰক
স্ক্ৰু পুনৰুদ্ধাৰ হৈছে প্লাষ্টিচাইজিং আৰু মিটাৰিং পৰ্যায়: স্ক্ৰু ঘূৰি থাকে, পৰৱৰ্তী শ্বটটো প্ৰস্তুত কৰে আৰু ইয়াৰ সন্মুখত গলিত পদাৰ্থ জমা হোৱাৰ লগে লগে পিছুৱাই যায়। ই ইনজেকচনৰ পৰা পৃথক, যেতিয়া সেই শ্বটটো দিবলৈ স্ক্ৰুটো আগবাঢ়ি যায়। আপোনাৰ নিয়ন্ত্ৰকৰ টাইমাৰ সংজ্ঞা পৰীক্ষা কৰক, বিশেষকৈ ইয়াত এটা বিলম্ব বা বিসংকোচন অন্তৰ্ভুক্ত কৰা হৈছে নেকি।
আৰোগ্যই প্ৰায়ে শীতল ক্ৰমৰ এটা অংশ ওপৰত ওপৰত সোমাই থাকে। মুঠ চক্ৰ সময়ৰ ওপৰত ইয়াৰ প্ৰভাৱ সেয়েহে পুনৰুদ্ধাৰ কেতিয়া আৰম্ভ হয় আৰু কোনটো মেচিনৰ কাৰ্য্যই ইয়াক শেষ হোৱালৈকে অপেক্ষা কৰিব লাগিব তাৰ ওপৰত নিৰ্ভৰ কৰে। পুনৰুদ্ধাৰৰ পৰা আঁতৰোৱা প্ৰতিটো চেকেণ্ডে চক্ৰৰ পৰা এটা চেকেণ্ড আঁতৰাই দিয়ে বুলি ধৰি লোৱাতকৈ ক্ৰমৰ ট্ৰেচ পঢ়ক।
| আৰোগ্যৰ সময়সীমা | খিৰিকীৰ সিপাৰে অপেক্ষা কৰক | পৰিৱৰ্তনৰ অৰ্থ কি |
|---|---|---|
| ১২ ছেকেণ্ড | ২ ছেকেণ্ড | আৰোগ্যই পৰৱৰ্তী পদক্ষেপত বিলম্ব ঘটাইছে। |
| ৯ ছেকেণ্ড | ০ ছেকেণ্ড | ৩ ছেকেণ্ডৰ আৰোগ্য উন্নতিয়ে ২ ছেকেণ্ডৰ অপেক্ষা আঁতৰাই পেলায়। |
| ৭ ছেকেণ্ড | ০ ছেকেণ্ড | পুনৰুদ্ধাৰৰ পৰা আৰু ২ ছেকেণ্ডৰ পিছত এই উদাহৰণত আৰু কোনো চক্ৰ হ্ৰাস নহয়। |
আমাৰ প্ৰথম প্ৰশ্নটো হ’ল মেচিনটোৱে গলিবলৈ অপেক্ষা কৰি আছে নে আপুনি হ্ৰাস কৰিব বিচৰা এটা সংখ্যাৰ ৰিপ’ৰ্টহে দিছে। যদি পুনৰুদ্ধাৰ ইতিমধ্যে উপলব্ধ খিৰিকীৰ ভিতৰত আৰামদায়কভাৱে ফিট হয়, আমি উচ্চ-আউটপুট স্ক্ৰুৰ পৰামৰ্শ দিয়াৰ আগতে সামঞ্জস্য আৰু গলনাংকৰ মানদণ্ডৰ ওপৰত গুৰুত্ব দিম।
সভাৰ বহল ব্যাখ্যাৰ বাবে চাওক আমাৰ...ইনজেকচন মল্ডিং স্ক্ৰু বেৰেল গাইড. ইয়াত উদ্দেশ্যটো সংকীৰ্ণ: আৰোগ্য কিয় সলনি হ’ল আৰু প্ৰমাণে কি কাৰ্য্যক সমৰ্থন কৰে সেইটো প্ৰতিষ্ঠা কৰক।
হঠাৎ পৰিৱৰ্তন আৰু ক্ৰমান্বয়ে হ্ৰাস পোৱাৰ বাবে বিভিন্ন আৰম্ভণিৰ বিন্দুৰ প্ৰয়োজন
মেচিন সামঞ্জস্য কৰাৰ আগতে এটা প্ৰসংগ সংৰক্ষণ কৰক। একেটা ৰেজিন গ্ৰেড, ৰিগ্ৰাইণ্ড ৰেচিঅ’, শ্বট ছেটিং, মল্ড আৰু উষ্ণতাৰ অৱস্থা তুলনা কৰক। ব্যক্তিগত চক্ৰৰ লগতে গড় ৰেকৰ্ড কৰা; মাজে মাজে অতি লেহেমীয়া আৰোগ্যই উৎপাদনত ব্যাঘাত জন্মাব পাৰে যেতিয়া গড় গ্ৰহণযোগ্য যেন লাগে।
| পৰ্যবেক্ষণ কৰা আৰ্হি | প্ৰথমে পৰীক্ষা কৰক | ৰেকৰ্ডিং কৰাৰ যোগ্য প্ৰমাণ |
|---|---|---|
| কোনো সামগ্ৰী বা ৰেচিপি সলনি কৰাৰ পিছত হঠাতে বৃদ্ধি | ফিড ফৰ্ম, ৰিগ্ৰাইণ্ড, শুকুৱাই লোৱাৰ অৱস্থা আৰু স্থানান্তৰিত ছেটিংছ | সামগ্ৰীৰ লট, মিশ্ৰণৰ অনুপাত, কণিকাৰ অৱস্থা আৰু প্ৰক্ৰিয়াৰ আগত/পিছৰ ৰেকৰ্ড |
| মাজে মাজে লেহেমীয়া চক্ৰ আৰু ইয়াৰ মাজত স্বাভাৱিক চক্ৰ | খাদ্যৰ বাধা, ব্ৰীজিং আৰু প্ৰকৃত-গতিৰ তাৰতম্য | একে চক্ৰৰ বাবে পুনৰুদ্ধাৰ ট্ৰেচ, লোডাৰ কাৰ্য্যকলাপ আৰু প্ৰকৃত RPM |
| সুস্থিৰ কৰ্তব্যৰ অধীনত আৰোগ্য ক্ৰমান্বয়ে বেয়া হৈ পৰে | কাৰ্য্যকৰী অৱস্থা পৰীক্ষা কৰক, তাৰ পিছত পৰিধান পৰীক্ষা কৰক | ঐতিহাসিক পুনৰুদ্ধাৰৰ তথ্য আৰু জুখি উলিওৱা স্ক্ৰু/বেৰেলৰ মাত্ৰা |
| আদেশৰ তলত উচ্চ লোড আৰু প্ৰকৃত RPM | মেচিন ড্ৰাইভ, টৰ্ক সীমা আৰু তাপীয় অৱস্থা | প্ৰকৃত বনাম আদেশ দিয়া RPM, লোড ট্ৰেণ্ড আৰু মেচিন এলাৰ্ম |
| এটা উপাদান সলনি কৰাৰ লগে লগে সমস্যা আৰম্ভ হয় | সংস্থাপন কৰা অংশৰ পৰিচয়, মাত্ৰা, জ্যামিতি আৰু সমাবেশ | অনুমোদিত অংকন পুনৰীক্ষণ, ফিট কৰা উপাদান আৰু কমিচনিং ছেটিংছ |
এই আৰ্হিবোৰে তদন্তৰ আদেশ নিৰ্ধাৰণ কৰে; কোনোটোৱেই নিজৰ পৰাই প্ৰমাণ নহয়। শব্দ, স্ক'ৰিং বা অস্বাভাৱিক লোডৰ সৈতে এটা হঠাৎ দোষৰ বাবে তৎকালীন মেচিন-সেৱা মনোযোগৰ প্ৰয়োজন হয়, যদিও সময় প্ৰথমতে এটা প্ৰক্ৰিয়া সমস্যাৰ সৈতে মিল খায়।
নিশ্চিত কৰক যে পেলেটবোৰ অবিৰতভাৱে স্ক্ৰুত পোৱা যায়
সম্পূৰ্ণ হপাৰে স্ক্ৰুটোক খুৱাই দিয়া হৈছে বুলি প্ৰতিষ্ঠা নকৰে। লোডাৰ, শ্বটঅফ স্লাইড, মেটেৰিয়েলৰ পথ আৰু ফিড-থ্ৰ’ট শীতলতা পৰীক্ষা কৰক। সংকোচন অংশ সলনি কৰাৰ আগতে বা নতুন স্ক্ৰু অৰ্ডাৰ কৰাৰ আগতে লেহেমীয়া চক্ৰৰ সৈতে মিল থকা এটা বাধা বিচাৰক।
আছাহি কাছেইৰফিড-থ্ৰ’ট ব্ৰীজিঙৰ ওপৰত আছাক্লিন গাইডেন্সপিছফালৰ বেৰেল জ’নৰ ওচৰৰ তাপে কেনেকৈ পেলেটবোৰ অকালতে কোমল কৰিব পাৰে সেই বিষয়ে বুজাইছে। পেলেটবোৰে গোট খাব পাৰে আৰু গতিপথত বাধা দিব পাৰে, যাৰ ফলত স্ক্ৰুটোৰ ওপৰত ৰেজিন থাকিলেও বস্তুৰ অভাৱ হয়।
ফিডত নিজেই কি সলনি হৈছে পৰীক্ষা কৰক। এটা বেলেগ ৰিগ্ৰাইণ্ড অনুপাত, অধিক মিহি বা অনিয়মিত কণা মনোযোগৰ যোগ্য। চেলেনিজে বিশেষভাৱে ৰিগ্ৰাইণ্ড কণিকাৰ মানদণ্ডক খাদ্য আৰু পুনৰুদ্ধাৰৰ সমস্যাৰ সৈতে সংযোগ কৰেVectra® LCP প্ৰচেছিং গাইড. ইয়াৰ পৰামৰ্শসমূহ পদাৰ্থ-নিৰ্দিষ্ট, কিন্তু ই কেৱল ৰেজিনৰ নাম নহয়, কণিকাৰ অৱস্থা লিপিবদ্ধ কৰাৰ এক সুনিৰ্দিষ্ট কাৰণ প্ৰদান কৰে।
যদি এটা পুনৰগ্ৰাইণ্ড পৰিবৰ্তনৰ পিছত পুনৰুদ্ধাৰ অৱনতি ঘটে, আমি হাৰ্ডৱেৰ সলনি কৰাৰ আগতে ইয়াক এটা অনুমোদিত প্ৰসংগ ফিডৰ সৈতে তুলনা কৰিম। যদি পুৰণি পুনৰুদ্ধাৰ আচৰণ ঘূৰি আহে, তেন্তে খাদ্যৰ তদন্তই অগ্ৰাধিকাৰ লাভ কৰিছে। সেই ফলাফলে কাৰখানাটোক “দ্ৰুত স্ক্ৰু”ৰ অনুৰোধতকৈ বহুত ভাল দিশ দিয়ে।
শুকুৱাই এতিয়াও ৰেজিন যোগানকাৰীৰ প্ৰয়োজনীয়তা পূৰণ কৰিব লাগিব। আৰ্দ্ৰতাই প্ৰতিটো সময়ৰ সমস্যাৰ ব্যাখ্যা বুলি ধৰি ল’ব নালাগে, বা গ্ৰহণযোগ্য আৰোগ্যই ৰজন যথেষ্ট শুকান বুলি প্ৰমাণ কৰে। প্ৰক্ৰিয়াকৰণযোগ্যতা আৰু চূড়ান্ত অংশৰ মানদণ্ড পৃথক পৰীক্ষাৰ প্ৰয়োজন।
প্ৰকৃত গতি, পিছফালৰ চাপ আৰু গলিত উষ্ণতা একেলগে পৰীক্ষা কৰক
কেৱল ছেটপইণ্ট নহয়, প্ৰকৃত RPM পঢ়ক
যদি আদেশ অপৰিৱৰ্তিত কিন্তু স্ক্ৰু অধিক লাহে লাহে ঘূৰি আছে, মেচিনৰ অপাৰেটিং সীমা আৰু ড্ৰাইভ আচৰণ পৰীক্ষা কৰক। জ্যামিতিৰ পৰামৰ্শই অনুৰোধ কৰা আৰু প্ৰদান কৰা গতিৰ মাজৰ এটা অস্পষ্ট ব্যৱধান সমাধান কৰিব নোৱাৰে। ৰিকুৱেৰি ষ্ট্ৰ’কৰ জৰিয়তে প্ৰকৃত গতি ৰেকৰ্ড কৰক, বিশেষকৈ য’ত লেহেমীয়া আৰম্ভ হয়।
আৰ পি এমৰ বহুত অৰ্থ হ’বলৈ স্ক্ৰুৰ ব্যাসৰ প্ৰয়োজনো। আমাৰইনজেকচন মল্ডিং স্ক্ৰু ৰেঞ্জ৩০ৰ পৰা ১৭০ মিলিমিটাৰ ব্যাস অন্তৰ্ভুক্ত। বিভিন্ন ব্যাসৰ মাজত ঘূৰ্ণন-গতিৰ ছেটিং স্থানান্তৰ কৰিলে স্ক্ৰুৰ পৃষ্ঠত পেৰিফেৰেল গতি সলনি হয়।
পেৰিফেৰেল গতি, m/s = π × ব্যাস, মিমি × RPM ÷ ৬০,০০০
১০০ আৰ পি এমত ৪০ মিলিমিটাৰ স্ক্ৰুৰ পেৰিফেৰেল গতি প্ৰায় ০.২০৯ মিটাৰ প্ৰতি ছেকেণ্ড; ৬০ মিলিমিটাৰ স্ক্ৰুৱে প্ৰায় ০.৩১৪ মিটাৰ প্ৰতি ছেকেণ্ডত উপনীত হয়। এইবোৰ গণনা কৰা উদাহৰণ, পৰামৰ্শ দিয়া ছেটিং বা গলিত ছিয়াৰ হাৰৰ প্ৰত্যক্ষ গণনা নহয়।
গতি বিচাৰ কৰিবলৈ প্ৰকৃত ৰেজিন গ্ৰেডৰ প্ৰচেছিং গাইডেন্স আৰু মেচিনৰ সীমা ব্যৱহাৰ কৰক। আৰ পি এম বৃদ্ধি কৰাটো তেতিয়াহে উপযোগী যেতিয়া মেচিনে ইয়াক ডেলিভাৰী কৰিব পাৰে আৰু তাৰ ফলত হোৱা গলনাংক গ্ৰহণযোগ্য হৈ থাকে।
পিঠিৰ চাপ কিয় য’ত আছে তাতেই ছেট কৰা হৈছে জানি লওক
পিছৰ চাপে পুনৰুদ্ধাৰৰ সময়ত স্ক্ৰুৰ পিছুৱাই যোৱাৰ প্ৰতিৰোধ কৰে আৰু পদাৰ্থটোক কেনেকৈ প্লাষ্টিচাইজ কৰা হয় তাৰ ওপৰত প্ৰভাৱ পেলায়। যদি ইয়াক মিশ্ৰণ বা মিটাৰিঙৰ চিন্তা শুধৰাবলৈ বৃদ্ধি কৰা হৈছিল, তেন্তে কেৱল টাইমাৰ উন্নত কৰিবলৈ ইয়াক হ্ৰাস কৰিলে সেই গুণগত মানৰ সমস্যাটো ঘূৰি আহিব পাৰে। মেচিন তুলনা কৰাৰ আগতে প্ৰদৰ্শিত চাপ হাইড্ৰলিক বা নিৰ্দিষ্ট প্লাষ্টিকৰ চাপ নেকি নিশ্চিত কৰক।
বিশেষকৈ এটা সাৰ্বজনীন বেক-প্ৰেচাৰৰ পৰামৰ্শ অসহায়। ভেক্ট্ৰা এলচিপিৰ বাবে,চেলেনিজে নূন্যতম পিছফালৰ চাপ নিৰ্দিষ্ট কৰে, ৫-১৫ বাৰ নিৰ্দিষ্ট, আৰু অত্যধিক চাপত অতি উত্তাপ আৰু আঁহৰ ক্ষতিৰ বিষয়ে সতৰ্ক কৰি দিয়ে। সেইটো ভেক্ট্ৰাৰ বাবে নিৰ্দেশনা, পিপি, এবিএছ বা পিচি প্ৰক্ৰিয়াত কপি কৰিবলৈ ছেটিং নহয়।
দ্ৰুত ছেটিং গ্ৰহণ কৰাৰ আগতে গলিত পদাৰ্থ পৰীক্ষা কৰক
বেৰেলৰ চেটপইণ্টে গলিত পদাৰ্থৰ তাপীয় অৱস্থা সম্পূৰ্ণৰূপে বৰ্ণনা নকৰে। এটা অনুমোদিত গলিত-উষ্ণতা জোখা পদ্ধতি অনুসৰণ কৰক, হিটাৰ আৰু চেন্সৰ ব্যৱস্থা পৰীক্ষা কৰক, আৰু নিয়ন্ত্ৰিত পৰিৱৰ্তনৰ পিছত অংশৰ মান তুলনা কৰক। ৰং সলনি হোৱা, অগলি যোৱা পদাৰ্থ বা দুৰ্বল স্থায়িত্বৰ সৈতে কম আৰোগ্যৰ সময় সফল সামঞ্জস্য নহয়।
এটা সময়ত এটা প্ৰাসংগিক চলক সলনি কৰক আৰু প্ৰক্ৰিয়াটোক সুস্থিৰ হ'বলৈ দিয়ক। দ্য...ভেক্ট্ৰা সমস্যা সমাধানৰ নিৰ্দেশনাএই একেটা পৰ্যায়ক্ৰমে ব্যৱহাৰ কৰে। আপুনি প্ৰকৃততে চলোৱা সামগ্ৰীৰ বাবে অনুমোদিত অপাৰেটিং উইণ্ড'ৰ ভিতৰত পৰীক্ষা ৰাখক।
লিক হোৱা চেক ৰিঙৰ পৰা এটা জীৰ্ণ পৰিবহণ অংশ পৃথক কৰক
যেতিয়া খাদ্য আৰু পৰিচালনাৰ অৱস্থা তুলনামূলক হয় কিন্তু পুনৰুদ্ধাৰৰ অৱস্থা বেয়া হৈ থাকে, তেতিয়া স্ক্ৰু আৰু বেৰেলৰ অৱস্থা পৰিদৰ্শনৰ যোগ্য। ড্ৰয়িং বা প্ৰতিষ্ঠিত পৰিদৰ্শনৰ সীমাৰ বিপৰীতে নিৰ্দিষ্ট স্থানত উৰণৰ বাহিৰৰ ব্যাস আৰু বেৰেলৰ ব’ৰ জুখিব লাগে। পৃষ্ঠৰ ক্ষতিৰ লগতে মাত্ৰাও পৰীক্ষা কৰক।
স্ক্ৰু-ফ্ৰন্ট এছেম্বলিক এটা বেলেগ পৰীক্ষাৰ প্ৰয়োজন। পুনৰুদ্ধাৰৰ সময়ত নন-ৰিটাৰ্ণ ভালভে গলিত পদাৰ্থক আগুৱাই যাবলৈ অনুমতি দিয়ে; বেজী দিয়াৰ সময়ত ই পিছলৈ প্ৰবাহৰ বিৰুদ্ধে বন্ধ হ’ব লাগে। লিক হোৱা ভালভে শ্বটৰ স্থায়িত্বত প্ৰভাৱ পেলাব পাৰে, কিন্তু ইয়াৰ দ্বাৰা স্ক্ৰুৰ প্লাষ্টিচাইজিং অংশটো জীৰ্ণ হোৱাটো প্ৰতিষ্ঠা কৰা নহয়।


যদি কুশ্বন বা শ্বটৰ ওজনো ভিন্ন হয়, তেন্তে তদন্তত মেচিন নিৰ্মাতাৰ নন-ৰিটাৰ্ণ-ভালভ পৰীক্ষা অন্তৰ্ভুক্ত কৰক। আমাৰস্ক্ৰু টিপ নিৰ্বাচন গাইডৰিং, আসন আৰু সংগমৰ মাত্ৰা অধিক বিশদভাৱে সামৰি লয়।
আমি কেৱল লেহেমীয়া টাইমাৰত সম্পূৰ্ণ স্ক্ৰু-এণ্ড-বেৰেল সলনি কৰাৰ অনুমোদন নিদিওঁ। ইয়াৰ বিপৰীতে নতুন স্ক্ৰু এটা জীৰ্ণ বেৰেলত সোমাব নালাগে, তাৰ ফলত হোৱা ফিট পৰীক্ষা নকৰাকৈ। জোখৰ অৱস্থান আৰু পৰামৰ্শত উপনীত হ’বলৈ ব্যৱহাৰ কৰা পৰিধানৰ সীমা চিনাক্ত কৰা মাত্ৰিক প্ৰতিবেদন বিচাৰিব।
কেতিয়া বেলেগ স্ক্ৰু ডিজাইনৰ যুক্তিযুক্ততা থাকে?
যেতিয়া বৰ্তমানৰ জ্যামিতিই গ্ৰহণযোগ্য পৰিচালনাৰ অৱস্থাৰ ভিতৰত উদ্দেশ্যপ্ৰণোদিত কৰ্তব্য পূৰণ কৰিব নোৱাৰে তেতিয়া ডিজাইন পৰ্যালোচনা উপযোগী হৈ পৰে। ইয়াৰ পিছত ৰেজিন পৰিৱৰ্তন, ডাঙৰ শ্বটৰ প্ৰয়োজনীয়তা বা চুটি উপলব্ধ পুনৰুদ্ধাৰ উইণ্ড'। ইয়াক পূৰ্বতে সফল প্ৰক্ৰিয়া এটা পুনৰুদ্ধাৰ কৰাৰ পৰা পৃথক ৰাখক যিটো কেৱল অৱনতি ঘটিছে।
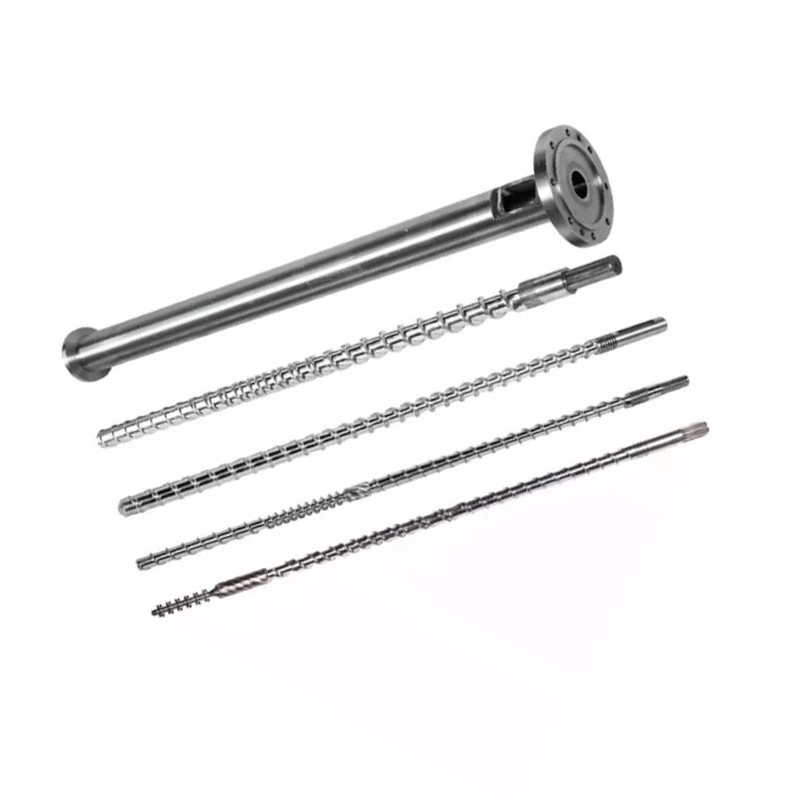
আমাৰ দুটা ইনজেকচন স্ক্ৰু প্ৰডাক্ট পৰিয়ালে এটা প্ৰাসংগিক ডিজাইন পছন্দৰ উদাহৰণ দাঙি ধৰে:
| নানহাইয়া ডিজাইন | সংকোচন অংশ | আমি পৰ্যালোচনাত ইয়াক কেনেকৈ ব্যৱহাৰ কৰিম |
|---|---|---|
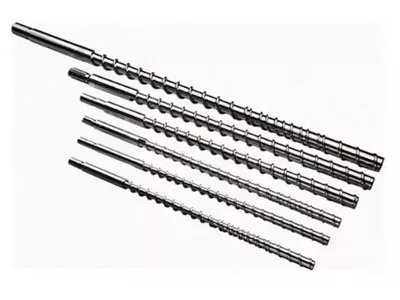
| ক্ৰমান্বয়ে ইনজেকচন মল্ডিং স্ক্ৰু | সাধাৰণতে মুঠ স্ক্ৰুৰ দৈৰ্ঘ্যৰ ৪০%-৬০%, প্ৰডাক্টৰ বিৱৰণত প্ৰায় ৫০% | নিয়ন্ত্ৰিত প্লাষ্টিচাইজেচনৰ প্ৰয়োজন হোৱা কৰ্তব্যৰ বাবে চেনেলৰ গভীৰতা দীঘলীয়া, ক্ৰমান্বয়ে হ্ৰাস কৰা। সঠিক ৰেজিন, শ্বট আৰু তাপীয় আচৰণৰ মূল্যায়ন কৰা। |
| মিউটেণ্ট ইনজেকচন মল্ডিং স্ক্ৰু(আকস্মিক-সংকোচন ডিজাইন) | মুঠ স্ক্ৰুৰ দৈৰ্ঘ্যৰ প্ৰায় ৫%-১৫% | চেনেলৰ গভীৰতা চোকা হ্ৰাসৰ সৈতে এটা চুটি পৰিৱৰ্তন। ক্ষমতাৰ সীমাবদ্ধতাক সমাধান কৰিবলৈ ইয়াক নিৰ্বাচন কৰাৰ আগতে গলনাংকৰ কৰ্তব্য আৰু তাপীয় একাকাৰীতাৰ মূল্যায়ন কৰক। |
আমাৰ ক্ৰমান্বয়ে ডিজাইনে পিএছ, পিচি আৰু এবিএছকে ধৰি প্ৰয়োগসমূহ সামৰি লয়; হঠাৎ-সংকোচন পৰিয়ালত পিই আৰু পিপিৰ দৰে এপ্লিকেচনসমূহ অন্তৰ্ভুক্ত কৰা হয়। এই প্ৰডাক্ট ৰুটসমূহে আলোচনা আৰম্ভ কৰাত সহায় কৰে। বিশেষকৈ ফিলাৰ, ৰিগ্ৰাইণ্ড বা এটা দাবীদাৰ গুণগত মানৰ স্পেচিফিকেশনৰ সৈতে ইহঁতে ৰেজিন-গ্ৰেড আৰু মেচিন ৰিভিউৰ সলনি নকৰে।

পৃষ্ঠৰ চিকিৎসাই পোছাক পৰিধানক সম্বোধন কৰে, বন্ধ হৈ যোৱা খাদ্যৰ ডিঙি নহয়
দুয়োটা প্ৰডাক্ট পৰিয়ালে ৩৮CrMoAlA ষ্টীল ব্যৱহাৰ কৰে। তেওঁলোকৰ প্ৰডাক্ট-ডিটেইল স্পেচিফিকেশনত তলত দিয়া চিকিৎসা বিকল্পসমূহ অন্তৰ্ভুক্ত কৰা হৈছে, যিবোৰ পৰিদৰ্শনে পৰিধান চিনাক্ত কৰাৰ সময়ত প্ৰতিস্থাপনৰ আলোচনাৰ অন্তৰ্গত:
| সম্পত্তি | পণ্য-বিস্তাৰিত মূল্য | অনুসন্ধানৰ বাবে ইয়াৰ অৰ্থ কি |
|---|---|---|
| নাইট্ৰাইডিং কঠিনতা | এইচ ভি৯০০-১১০০ | পৰিশোধিত পৃষ্ঠ আৰু পৰিদৰ্শনৰ প্ৰয়োজনীয়তা নিৰ্দিষ্ট কৰক। |
| নাইট্ৰাইডিংৰ গভীৰতা | ০.৫-০.৮ মি.মি | নিৰ্বাচিত চিকিৎসা চিনাক্ত কৰা; কেৱল গভীৰতাৰ পৰা সেৱা জীৱন অনুমান নকৰিব। |
| নিকেল-টাংষ্টেন মিশ্ৰণৰ কঠিনতা | এইচ আৰ চি৫৫-৬২ | প্ৰকৃত ৰেজিন, ভৰোৱা আৰু পৰিধানৰ আৰ্হিৰ সৈতে মিশ্ৰণটো পৰ্যালোচনা কৰক। |
| মিশ্ৰণ স্তৰৰ গভীৰতা | ০.৮-২.০ মি.মি | চুক্তিবদ্ধ উপাদান ধাৰ্য্যকৰণত শক্তিশালী কৰা অঞ্চলসমূহ সংজ্ঞায়িত কৰক। |
আমাৰক্ৰমান্বয়ে স্ক্ৰু প্ৰডাক্টৰ বিৱৰণনিকেল-টাংষ্টেন মিশ্ৰণেৰে দুৰ্বল অঞ্চলসমূহক শক্তিবৰ্ধক কৰাৰ বৰ্ণনা কৰা। কাৰখানাৰ দৃষ্টিকোণৰ পৰা আমি বিচাৰো যে প্ৰস্তাৱিত সুৰক্ষাটো জুখি উলিওৱা পৰিধানৰ সৈতে মিল খাব লাগে। অধিক ব্যয়বহুল পৃষ্ঠই অপৰ্যাপ্ত খাদ্য মেৰামতি নকৰে বা স্ক্ৰু জ্যামিতি ৰেজিনৰ লগত খাপ খোৱা বুলি প্ৰতিষ্ঠা নকৰে।


নিদানটোক এটা নিৰ্দিষ্ট কাৰ্য্যলৈ ৰূপান্তৰিত কৰক
প্ৰমাণে যিমান পাৰে সিমান সংকীৰ্ণ পৰামৰ্শটো সংকীৰ্ণ কৰি ৰাখক। এটা ফিড বাধাই এটা ফিড-চিস্টেম সংশোধনৰ প্ৰয়োজন কৰে। মেচিনে ৰক্ষণাবেক্ষণ কৰিব নোৱাৰা এটা গতি আদেশে মেচিন পৰ্যালোচনাৰ আহ্বান কৰে। নিশ্চিত ভালভ লিকেজৰ বাবে ভালভ আৰু আন্তঃপৃষ্ঠ মূল্যায়নৰ প্ৰয়োজন। জুখি উলিওৱা স্ক্ৰু বা বেৰেলৰ পৰিধানে এটা উপাদান সলনি বা এটা যোগ্য নৱীকৰণ মূল্যায়ন সমৰ্থন কৰে।
যদি সমাবেশটো গ্ৰহণযোগ্য অৱস্থাত আছে কিন্তু নতুন উৎপাদন কৰ্তব্যই ইয়াৰ ব্যৱহাৰিক প্লাষ্টিচাইজিং ক্ষমতা অতিক্ৰম কৰে, তেন্তে ডিজাইন ব্ৰিফ পঠাওক। নানহাইয়াই কাষ্টম স্ক্ৰু ডিজাইন, মেচিনিং আৰু এলয় স্প্ৰে ৱেল্ডিং প্ৰদান কৰে। আমাৰউৎপাদন সঁজুলি6 মিটাৰ পৰ্যন্ত দীঘল ৱৰ্কপিছৰ বাবে চিএনচি লেথ আৰু জটিল উৰণ আৰু ফ্লেংগ গঠনৰ বাবে পাঁচ-অক্ষৰ মেচিনিং অন্তৰ্ভুক্ত কৰা হৈছে।

সমস্যাটো বুজাই দিয়া ৰেকৰ্ডটো পঠাওক
- মেচিন মেকাৰ আৰু মডেল, স্ক্ৰুৰ ব্যাস, এছেম্বলি ড্ৰয়িং আৰু ফিট কৰা স্ক্ৰু-টিপৰ বিৱৰণ।
- ৰেজিন গ্ৰেড, ফিলাৰ লোডিং, ৰিগ্ৰাইণ্ড ৰেচিঅ' আৰু কণিকাৰ অৱস্থা।
- চক্ৰ অনুসৰি পুনৰুদ্ধাৰ সময়, প্ৰকৃত আৰু আদেশিত RPM, ইয়াৰ চাপৰ ভিত্তিৰ সৈতে পিছৰ চাপ, আৰু লোড বা এলাৰ্ম ৰেকৰ্ডসমূহ।
- শ্বট ছেটিং, কুশ্বন, পাৰ্ট আৰু ৰানাৰৰ ওজন, উষ্ণতাৰ ৰেকৰ্ড আৰু উপলব্ধ পুনৰুদ্ধাৰ উইণ্ড'।
- ইতিমধ্যে পৰীক্ষা কৰা পৰিৱৰ্তন, অংশৰ মানদণ্ডৰ ওপৰত ইয়াৰ প্ৰভাৱ, আৰু যিকোনো মাত্ৰিক পৰিধানৰ প্ৰতিবেদন।
কমিচনিঙৰ বাবে ৰেজিন, শ্বট, অপাৰেটিং উইণ্ডো আৰু গ্ৰহণযোগ্য অংশৰ মানদণ্ডৰ ওপৰত একমত হওক। তাৰ পিছত পুনৰুদ্ধাৰৰ পুনৰাবৃত্তিযোগ্যতা আৰু প্ৰকৃত মুঠ চক্ৰৰ সময় তুলনা কৰক। যদিহে উৎপাদনৰ ছাঁচটোৱে এতিয়াও অপেক্ষা কৰি থাকে বা অংশবোৰ পৰিদৰ্শনত বিফল হয় তেন্তে দ্ৰুত পৃথক প্লাষ্টিচাইজিং পৰীক্ষা অপৰ্যাপ্ত।

নিশ্চিত পুনৰুদ্ধাৰ সীমাবদ্ধতাৰ বাবে এটা স্ক্ৰু বা বেৰেল প্ৰস্তাৱৰ প্ৰয়োজন?
নানহাইয়ালৈ অংকন আৰু অপাৰেটিং ৰেকৰ্ড পঠাওক, য'ত কি সলনি হৈছে আৰু আপোনাৰ লাইনে কি লাভ কৰিব লাগিব। আপুনি মূল কৰ্তব্য পুনৰুদ্ধাৰ কৰিছে নে বেলেগ সামগ্ৰী বা চক্ৰৰ প্ৰয়োজনীয়তাৰ বাবে প্ৰস্তুত হৈছে আমাক কওক।
আপোনাৰ অংকন পঠাওক আৰু তথ্য প্ৰক্ৰিয়া কৰকইনজেকচন মল্ডিং স্ক্ৰু চাওকহোৱাটছএপত আলোচনা কৰক
ঝৌছান নানহাইয়া প্লাষ্টিক মেচিনেৰী কোম্পানী লিমিটেড।
ইমেইল:info@nhyscrew.com
ফোন:+৮৬-১৩৫০৫৮০৯৬৪৩| ম’বাইল:+৮৬-১৩৫৮৭০৮২০০২
ব্লক চি, নং ২ পশ্চিম অংশ, জিংঝৌ এভিনিউ, ডিংহাই জিলা, ঝৌছান চহৰ, চীনৰ ঝেজিয়াং প্ৰদেশ।
নানহাইয়াৰ সৈতে যোগাযোগ কৰক
সঘনাই সোধা প্ৰশ্ন
সাধাৰণ ইনজেকচন মল্ডিং স্ক্ৰু পুনৰুদ্ধাৰ সময় কিমান?
কোনো সাৰ্বজনীন সংখ্যা নাই। পুনৰুদ্ধাৰৰ সময় ৰেজিন, শ্বটৰ প্ৰয়োজনীয়তা, স্ক্ৰু জ্যামিতি, মেচিনৰ ক্ষমতা আৰু অপাৰেটিং ছেটিংছৰ ওপৰত নিৰ্ভৰ কৰে। ইয়াক প্ৰকৃত মেচিন ক্ৰমত উপলব্ধ সময়ৰ সৈতে আৰু একে সামগ্ৰী আৰু শ্বট ব্যৱহাৰ কৰি এটা সুস্থিৰ ৰেফাৰেন্স ৰানৰ সৈতে তুলনা কৰক।
দ্ৰুত স্ক্ৰু পুনৰুদ্ধাৰে সদায় চক্ৰৰ সময় কম কৰেনে?
নহয়, ই কেৱল তেতিয়াহে চক্ৰটো চুটি কৰে যেতিয়া অসমাপ্ত পুনৰুদ্ধাৰে পৰৱৰ্তী অনুমোদিত মেচিনৰ কাৰ্য্যত বিলম্ব ঘটায়। যদি পুনৰুদ্ধাৰ ইতিমধ্যে উপলব্ধ ওভাৰলেপ উইন্ডোৰ ভিতৰত সমাপ্ত হয়, ইয়াক দ্ৰুত কৰিলে মুঠ চক্ৰ সময় অপৰিৱৰ্তিত থাকিব পাৰে।
স্ক্ৰুটো কিয় ঘূৰি থাকে কিন্তু অতি লাহে লাহে পিছুৱাই যায়?
ৰেজিনে স্ক্ৰুত উপনীত হৈছে নে নাই, পিছৰ চাপ সলনি হৈছে নে নাই, আৰু প্ৰকৃত স্ক্ৰুৰ গতি আদেশৰ সৈতে মিল আছে নে নাই পৰীক্ষা কৰক। ফিড ব্ৰীজিং, অসামঞ্জস্যপূৰ্ণ ৰিগ্ৰাইণ্ড, প্ৰক্ৰিয়াৰ অৱস্থা আৰু জীৰ্ণ উপাদানসমূহ অনুসন্ধান কৰিবলগীয়া সম্ভাৱ্য শাখা। কেৱল ঘূৰ্ণনেই প্ৰমাণ নকৰে যে স্ক্ৰুটোৱে পৰ্যাপ্ত সামগ্ৰী কঢ়িয়াই লৈ গৈছে।
লেহেমীয়া পুনৰুদ্ধাৰ ঠিক কৰিবলৈ মই RPM বৃদ্ধি কৰিব লাগেনে?
ফিডিং, প্ৰকৃত গতি, বেক প্ৰেচাৰ আৰু ৰেজিনৰ প্ৰচেছিং সীমা পৰীক্ষা কৰাৰ পিছতহে। গলিত পদাৰ্থৰ গুণগত মান, প্ৰকৃত গলিত উষ্ণতা আৰু পুনৰাবৃত্তিযোগ্যতাৰ লগতে পুনৰুদ্ধাৰৰ সময়ৰ দ্বাৰা যিকোনো পৰিৱৰ্তন বিচাৰ কৰক। অমীমাংসিত খাদ্য বা পৰিধানৰ সমস্যা লুকুৱাবলৈ অধিক গতি ব্যৱহাৰ নকৰিব।
লিক হোৱা চেক ৰিঙে গোটেই স্ক্ৰুটো জীৰ্ণ হোৱা বুলি প্ৰমাণ কৰেনে?
নহয়, চেক-ৰিং ছিলিং আৰু স্ক্ৰু-বেৰেল কনভেয়িং বিভিন্ন কাম। মেচিন নিৰ্মাতাৰ ভালভ পৰীক্ষাৰ সৈতে কুশ্বন বা শ্বট-ওজনৰ তাৰতম্যৰ তদন্ত কৰক, আৰু স্ক্ৰু আৰু বেৰেলৰ পৰিধান স্থাপন কৰিবলৈ মাত্ৰিক পৰিদৰ্শন ব্যৱহাৰ কৰক।
নানহাইয়াক প্ৰতিস্থাপনকাৰীৰ মূল্যায়ন কৰিবলৈ কি প্ৰয়োজন?
মেচিনৰ মডেল, স্ক্ৰুৰ ব্যাস আৰু অংকন, ৰেজিন গ্ৰেড আৰু ফিলাৰ, পুনৰ গ্ৰাইণ্ডৰ বিৱৰণ, প্ৰকৃত পুনৰুদ্ধাৰ ৰেকৰ্ড, স্ক্ৰুৰ গতি আৰু বেক-প্ৰেচাৰ ছেটিংছ, উষ্ণতাৰ ৰেকৰ্ড, আৰু যিকোনো পৰিধানৰ জোখ পঠাওক। প্ৰয়োজনীয় চক্ৰ আৰু অংশ-গুণগত মানৰ মাপকাঠী অন্তৰ্ভুক্ত কৰক যাতে প্ৰতিস্থাপনৰ এটা নিৰ্দিষ্ট কাম থাকে।
ৰ সৈতে আগবাঢ়ি যাওকইনজেকচন মল্ডিং স্ক্ৰু বেৰেল নিৰ্বাচন গাইড, বা পৰীক্ষা কৰাস্ক্ৰু টিপ আৰু চেক-ৰিং সলনি কৰাৰ পৰীক্ষা তালিকাযদি প্ৰমাণে ফ্ৰন্ট-এণ্ড এছেম্বলীলৈ আঙুলিয়াই দিয়ে।