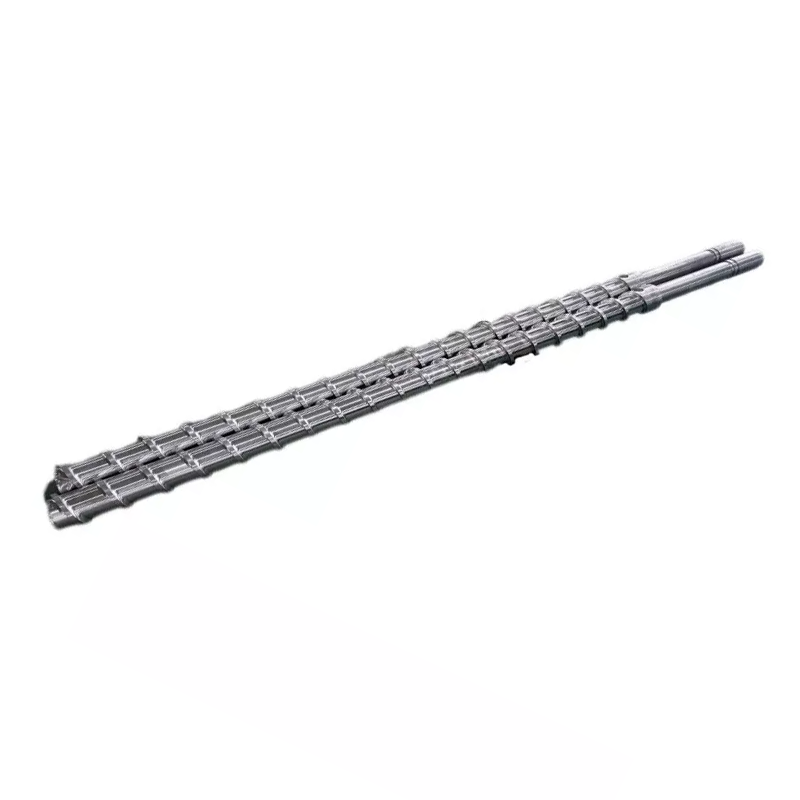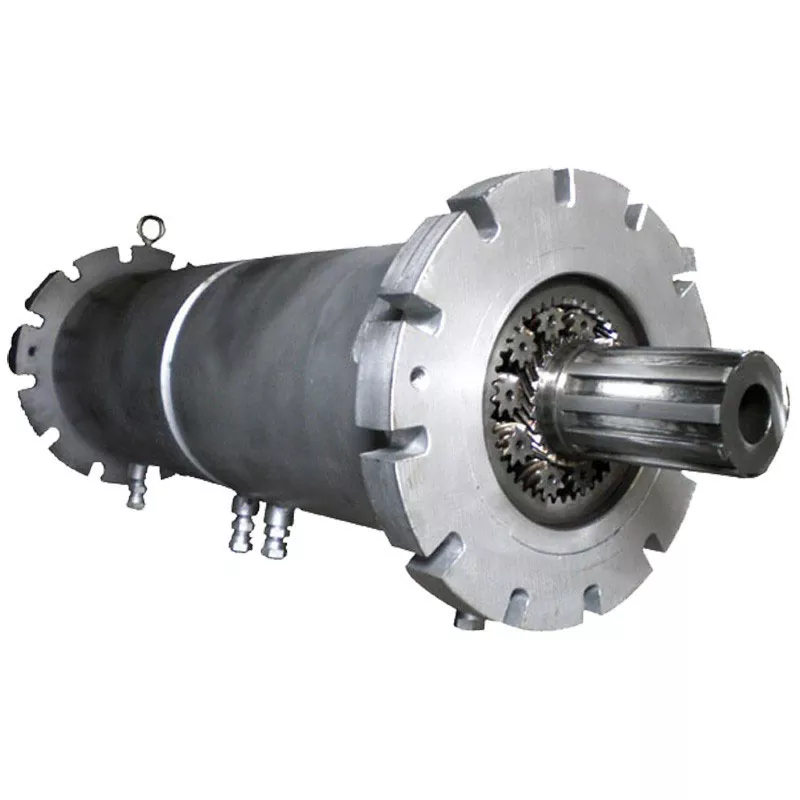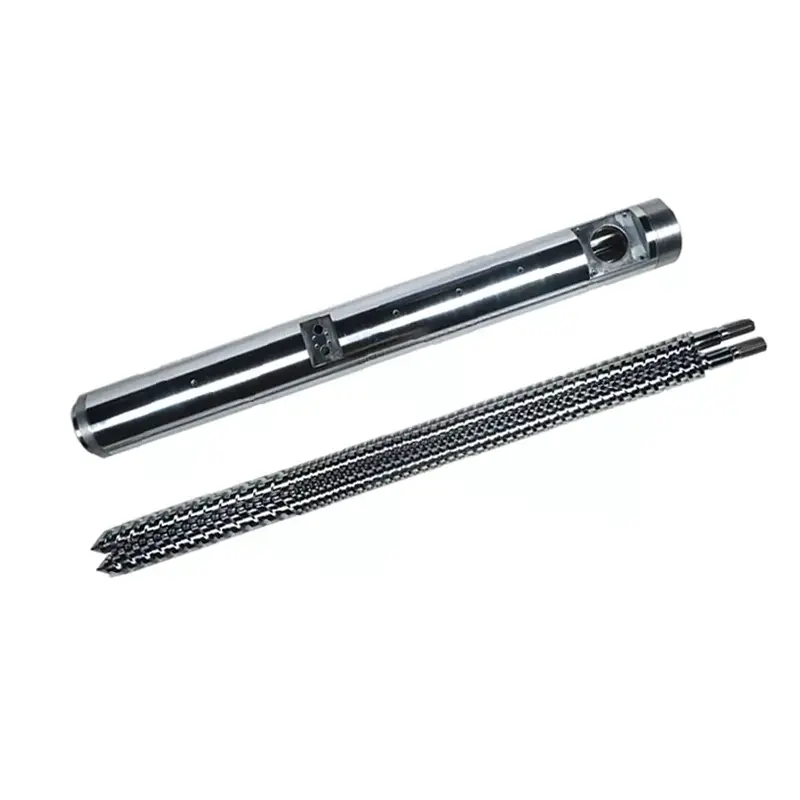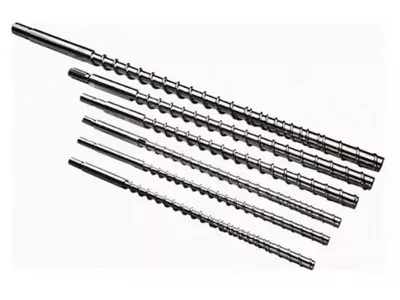
আপোনাৰইনজেকচন মল্ডিং স্ক্ৰু বেৰেলগলনাংকৰ মান, শ্বটৰ সামঞ্জস্যতা, আৰু চক্ৰৰ সময় নিৰ্ধাৰণ কৰে। তলত: আপোনাৰ ৰেজিনৰ বাবে জ্যামিতি আৰু পৃষ্ঠৰ চিকিৎসা কেনেকৈ নিৰ্বাচন কৰিব লাগে, চেটটো কেনেকৈ ৰক্ষণাবেক্ষণ কৰিব লাগে, আৰু মেচিনৰ ছেটিংছৰ মাজেৰে খেদি খেদি যোৱাৰ পৰিৱৰ্তে স্ক্ৰু, বেৰেল বা চেক ৰিংলৈ এটা দোষ কেনেকৈ অনুসৰণ কৰিব লাগে। আমাৰ নাইট্ৰাইডযুক্ত ৩৮CrMoAlA ইনজেকচন স্ক্ৰুবোৰে ৯৫০–১০৫০ এইচভিত ০.৫–০.৮ মিলিমিটাৰ নাইট্ৰাইডযুক্ত স্তৰ কঢ়িয়াই লৈ ফুৰে, পিই, পিপি, পিএছ, আৰু এবিএছৰ লগত খাপ খায়, আৰু ৩০% পৰ্যন্ত কাঁচৰ আঁহ চম্ভালিব পাৰে। তাৰ পিছত বা জাৰণকাৰী ৰেজিনত ব'ৰটোক ৬২ এইচ আৰ চিলৈ হাৰ্ড-এলয় স্প্ৰে' কৰাৰ প্ৰয়োজন হয়। যদি আউটপুট ড্ৰপ কৰা হয় আৰু চক্ৰসমূহ টানি লোৱা হয়, অন্য ছেটপইণ্ট স্পৰ্শ কৰাৰ আগতে সমস্যা সমাধান টেবুল পঢ়ক।

ইনজেকচন মল্ডিং স্ক্ৰু বেৰেল কি?
স্ক্ৰু আৰু বেৰেলে ইনজেকচন মল্ডিং মেচিনৰ প্লাষ্টিচাইজিং ইউনিট গঠন কৰে। একেলগে হপাৰৰ পৰা কঠিন পেলেট লৈ গলি একেধৰণৰ গলনাংকত মিহলাই এটা সঠিক শ্বট মিটাৰ কৰি সেই শ্বটটো ছাঁচত ইনজেকচন দিয়ে। আপোনাৰ মেচিনে উৎপাদন কৰা প্ৰতিটো অংশ এই যোৰৰ মাজেৰে পাৰ হৈ যায়।
মল্ডাৰসকলে নজেল সলনি কৰে, মল্ড টিউন কৰে, আৰু প্লাষ্টিচাইজিং ইউনিটটো চোৱাৰ আগতে কেইবা সপ্তাহ ধৰি উষ্ণতা সামঞ্জস্য কৰে। সেই আদেশ পিছপৰা। যেতিয়া স্ক্ৰু বা বেৰেলটো ক্ষয় যায়, তেতিয়া নিয়ন্ত্ৰকৰ কোনো ছেটপইণ্টে প্ৰক্ৰিয়াটো ঘূৰাই আনে।
প্লাষ্টিটাইজেচনত স্ক্ৰুৰ ভূমিকা
স্ক্ৰুৱে বেছিভাগ গলনাংক কৰে, আৰু হিটাৰ বেণ্ডৰ সৈতে নহয়। বেৰেলৰ তাপে অৰিহণা যোগায়, কিন্তু প্ৰধান গলনাংক ব্যৱস্থাটো হ’লছিয়াৰ হিট: স্ক্ৰুৱে পলিমাৰক গৰম বেৰেলৰ বেৰৰ ওপৰত টানি আনে, আৰু ঘৰ্ষণে পদাৰ্থটোৰ ভিতৰতে তাপ সৃষ্টি কৰে। সেইবাবেই আপোনাৰ ছেটপইণ্টবোৰ লৰচৰ নকৰাৰ সময়তো স্ক্ৰু জ্যামিতিই গলিত উষ্ণতা সলনি কৰে।
স্ক্ৰুটোৱেও শ্বটটো মিটাৰ কৰে। ই ঘূৰি প্লাষ্টিক হয়, টিপৰ সন্মুখত গলিত পদাৰ্থ জমা হোৱাৰ লগে লগে পিছুৱাই যায়, তাৰ পিছত বন্ধ হৈ যায়। ইয়াক পিছলৈ ঘূৰাই অনা দূৰত্ব আপোনাৰ শ্বটৰ আকাৰ। উৰণৰ ওপৰেৰে বা চেক ৰিঙৰ কাষেৰে পিছলৈ লিক হোৱা যিকোনো গলনাংকই সেই জোখটোক নষ্ট কৰে।
শেষত স্ক্ৰুটোৱে বেজী দিয়ে। ই ঘূৰ্ণন বন্ধ কৰি প্লাঞ্জাৰৰ দৰে আগবাঢ়ি যায়, যাৰ ফলত নজেলৰ মাজেৰে গলিবলৈ বাধ্য হয়। এই দ্বৈত ভূমিকা, ঘূৰ্ণন আৰু পাৰস্পৰিক, এটা ইনজেকচন স্ক্ৰু এটা এক্সট্ৰুচন স্ক্ৰুৰ পৰা পৃথক কৰে।
তাপ স্থানান্তৰ আৰু নিয়ন্ত্ৰণত বেৰেলৰ ভূমিকা
বেৰেলটো গৰম কৰা ব’ৰ থকা নিখুঁত চাপৰ পাত্ৰ। ইয়াত ইনজেকচনৰ চাপ থাকে, বেণ্ডবোৰৰ পৰা তাপ পলিমাৰলৈ স্থানান্তৰিত কৰে আৰু কঠিন বেৰ প্ৰদান কৰে যাৰ বিপৰীতে স্ক্ৰুৱে পদাৰ্থ ছিয়াৰ কৰে।
ইয়াৰ ব’ৰটো ঘূৰণীয়া, পোন আৰু মাত্ৰিকভাৱে টান হৈ থাকিব লাগিব। যেতিয়া ব’ৰটো অভাৰছাইজ হয়, তেতিয়া স্ক্ৰু ফ্লাইট আৰু বেৰেলৰ বেৰৰ মাজৰ ক্লিয়াৰেন্স বাঢ়ি যায়। তাৰ পিছত গলিত পদাৰ্থ আগবাঢ়ি যোৱাৰ পৰিৱৰ্তে উৰণৰ ওপৰেৰে পিছলৈ লিক হয় আৰু প্লাষ্টিচাইজিঙৰ হাৰ কমি যায়।
বেৰেল হিটিং জ'ন কৰা হয়, সাধাৰণতে ফিড, কম্প্ৰেছন আৰু মিটাৰিং, প্ৰত্যেকৰে নিজস্ব নিয়ন্ত্ৰক আৰু থাৰ্মোকাপল থাকে। এটা জ’নত থকা ড্ৰিফ্টেড থাৰ্মোকাপলে ডিছপ্লেত স্বাভাৱিক বুলি লিখাৰ সময়ত মাহৰ পিছত মাহ ধৰি সামগ্ৰী ৰান্ধিব পাৰে।
স্ক্ৰু আৰু বেৰেলে কেনেকৈ একেলগে এটা চিষ্টেম হিচাপে কাম কৰে
দুয়োটা অংশই মিল থকা যোৰ হিচাপে কাম কৰে, আৰু যোৰটোক বৰ্ণনা কৰা সংখ্যাটো হ'লৰেডিয়েল ক্লিয়াৰেন্স: বেৰেলৰ ব'ৰৰ ব্যাস আৰু স্ক্ৰু উৰণৰ ব্যাসৰ মাজৰ পাৰ্থক্যৰ আধা।
ডিজাইনৰ ফালৰ পৰা ক্লিয়াৰেন্স সৰু। নতুন চেটৰ বাবে উদ্যোগৰ নিয়মটো হ’ল প্ৰতিটো ইঞ্চিৰ স্ক্ৰু ব্যাসৰ বাবে প্ৰতি ফালে প্ৰায় ০.০০১ ইঞ্চি ক্লিয়াৰেন্স। ৬০ মিলিমিটাৰ (প্ৰায় ২.৩৬ ইঞ্চি) স্ক্ৰুত, যিটো প্ৰতিটো ফালে ০.০৬ মিলিমিটাৰৰ ওচৰত অৱতৰণ কৰে। আপোনাৰ বিল্ড ড্ৰয়িং হৈছে কৰ্তৃত্ব, আৰু ই সদায় আপুনি পৰীক্ষা কৰা নম্বৰ হ'ব লাগে।
সেই সৰু ব্যৱধানটোৱে প্ৰকৃত কাম কৰে। ই পলিমাৰটোক পিছলি যোৱাৰ পৰিৱৰ্তে বেৰেলৰ বেৰত ছিয়াৰ কৰিবলৈ বাধ্য কৰে। ক্লিয়াৰেন্স দুগুণ কৰিলে আৰু ছিয়াৰিং দুৰ্বল হৈ পৰে, গলনাংক লেহেমীয়া হয়, আউটপুট কমি যায়, আৰু মেচিনে ইয়াৰ প্ৰয়োজন নহ’বলগীয়া তাপৰ সৈতে ক্ষতিপূৰণ দিবলৈ চেষ্টা কৰে।
কেৱল এটা অংশ সলনি কৰিলেই জীৰ্ণ জোৰাটো খুব কমেইহে ঠিক হয়। জীৰ্ণ বেৰেলৰ ভিতৰত এটা নতুন স্ক্ৰুৱে হেৰুৱা ক্লিয়াৰেন্সৰ মাত্ৰ আধাহে পুনৰুদ্ধাৰ কৰে, আৰু মিল নোহোৱাটোৱে নতুন অংশটোক যিমান সোনকালে পিন্ধিব লাগে তাতকৈ বেছি দ্ৰুততাৰে পিন্ধে।
ইনজেকচন মল্ডিং স্ক্ৰুৰ এনাটমী
এটা ষ্টেণ্ডাৰ্ড ইনজেকচন স্ক্ৰু তিনিটা জ'নত বিভক্ত হয় আৰু এটা টিপ এছেম্বলি। প্ৰতিটো জ'নৰ এটা কাম থাকে, আৰু প্ৰতিটোৱেই আপুনি চিনিব পৰা ধৰণে বিফল হয়।
| জ'ন | চেনেলৰ গভীৰতা | চাকৰি | বিফলতা কেনেকুৱা দেখা যায় |
|---|---|---|---|
| ভোজন | গভীৰ | পেলেট লওক, আগলৈ লৈ যাওক | ব্ৰীজিং, অনাহাৰে থকা, অস্বাভাৱিক খাদ্য, অসামঞ্জস্যপূৰ্ণ আৰোগ্য |
| সংকোচন (পৰিৱৰ্তন) | অগভীৰ | পলিমাৰটো বেৰেলৰ বেৰত কম্পেক্ট কৰি গলিব লাগে | আনগলিত, বেয়া মিশ্ৰণ, এই জ'নে প্ৰথমে পিন্ধে |
| মিটাৰিং | ফোপোলা | সমতা স্থাপন কৰক আৰু এটা সামঞ্জস্যপূৰ্ণ গলনাংক পাম্প কৰক | শ্বটৰ তাৰতম্য, উষ্ণতাৰ স্পাইক |
| টিপচ্ আৰু চেক ৰিং | — | বেজীৰ সময়ত বেকফ্ল’ৰ বিৰুদ্ধে ছীল কৰক | শ্বট চাইজ ড্ৰিফ্ট, চুটি শ্বট, কুশ্বন লছ |
ফিড জ'ন
গভীৰ চ্যানেলবোৰে হপাৰৰ ডিঙিৰ পৰা পেলেটবোৰ ধৰি কঠিন পদাৰ্থ হিচাপে আগুৱাই লৈ যায়। এই জ’নটো বেছি গলি নাযায়। ই বুজাই দিয়ে।
খাদ্যৰ সমস্যাই গলনাংকৰ সমস্যাৰ ৰূপ লয়। যদি পেলেটবোৰে ডিঙিত দলং কৰে, বা খাদ্যৰ অংশটো অতি গৰম হয় আৰু পেলেটবোৰ কোমল হৈ সোনকালে লাগি যায়, তেন্তে স্ক্ৰুটো অনাহাৰে থাকে। আৰোগ্যৰ সময় দোল খায়, আৰু শ্বটৰ আকাৰ অনুসৰণ কৰে। জ্যামিতিক দোষাৰোপ কৰাৰ আগতে ফিড-থ্ৰ’ট শীতলতা পৰীক্ষা কৰক।
সংকোচন (সংক্ৰমণ) জ'ন
এই অংশটোৰ কাষেৰে চেনেলটো অগভীৰ হৈ পৰে। সেই অগভীৰতাই পলিমাৰটোক গৰম বেৰেলৰ বেৰত চেপি ধৰে আৰু গলনাংক কৰা ছিয়াৰ তাপৰ সৃষ্টি কৰে।
কম্প্ৰেছন জ’ন হ’ল য’ত পৰিধান ঘনীভূত হয়। ইয়াত চাপৰ শিখৰত উপনীত হয়, আৰু ইয়াত ঘৰ্ষণকাৰী ভৰোৱা যন্ত্ৰই আটাইতকৈ কঠিনভাৱে পিহি লয়। যেতিয়া আপুনি এটা জীৰ্ণ স্ক্ৰু জুখিব, তেতিয়া ইয়াতেই আপুনি প্ৰথমে সংখ্যাবোৰ বিচাৰি পায়।
মিটাৰিং জ'ন
অগভীৰ, স্থিৰ গভীৰতাৰ চ্যানেলে গলিত পদাৰ্থক একাকাৰ কৰি তোলে আৰু ইয়াক স্থিৰ চাপত আগলৈ পাম্প কৰে। এই জ’নে শ্বটৰ পৰা শ্বটৰ সামঞ্জস্য নিৰ্ধাৰণ কৰে।
মিটাৰিং-জোন পৰিধান একে ছেটপইণ্টতে শ্বটৰ তাৰতম্য আৰু বৃদ্ধি পোৱা গলিত উষ্ণতা হিচাপে দেখা যায়। একেটা সামগ্ৰীকে লৰচৰ কৰিবলৈ স্ক্ৰুটোৱে অধিক কষ্ট কৰি আছে।
স্ক্ৰু টিপ, চেক ৰিং আৰু নন-ৰিটাৰ্ণ ভালভ
কেতিয়াবা নন-ৰিটাৰ্ণ ভালভ বুলিও কোৱা চেক ৰিং এছেম্বলিটোৱে যিমান মনোযোগ পায় তাতকৈ বেছি মনোযোগৰ যোগ্য। ই স্ক্ৰুৰ টিপত বহি এটা কাম কৰে: বেজী দিয়াৰ সময়ত ই বন্ধ হৈ যায়, গতিকে গলিত পদাৰ্থ স্ক্ৰুৰ ওপৰেৰে পিছলৈ যোৱাৰ পৰিৱৰ্তে ছাঁচলৈ যায়।
যেতিয়া ই ছীল কৰা বন্ধ হয়, আপুনি শ্বটৰ আকাৰৰ তাৰতম্য, চুটি শ্বট, আৰু এটা অদৃশ্য হোৱা কুশ্বন পায়। মল্ডাৰসকলে ইয়াক খেদি খেদি বেজীৰ চাপ, ধৰি ৰখাৰ সময় আৰু উষ্ণতা সামঞ্জস্য কৰি কেইবা সপ্তাহ ধৰি সময় কটায়। ইয়াৰ কোনোটোৱেই কাম নকৰে, কাৰণ গলিত পদাৰ্থটো এটা জীৰ্ণ আঙঠিৰ কাষেৰে পিছলৈ ওলাই গৈছে।
তিনিটা সংকেতে বিশেষভাৱে চেক ৰিংটোলৈ আঙুলিয়াই দিয়ে। কুশ্বন স্থিৰ হৈ থকাতকৈ শ্বটৰ পিছত শ্বটৰ ভিন্নতা থাকে। মেচিনে স্বাভাৱিক আৰোগ্যৰ ৰিপৰ্ট দিয়াৰ সময়ত শ্বট ওজন ড্ৰিফ্ট হয়। আৰু পুনৰাবৃত্তিযোগ্য প্ৰক্ৰিয়া এটা হঠাতে ৰেজিন বা চেটিঙৰ পৰিৱৰ্তন নোহোৱাকৈ অস্বাভাৱিক হৈ পৰে।
কী স্ক্ৰু জ্যামিতি প্ৰাচলসমূহ
চাৰিটা সংখ্যাই এটা ইনজেকচন স্ক্ৰুৰ বৰ্ণনা কৰে। সেইবোৰ বুজি লওক, আৰু এজন যোগানকাৰীৰ উদ্ধৃতি ক’লা বাকচ হোৱা বন্ধ হৈ যায়।
L/D অনুপাত: ৰেজিনৰ দ্বাৰা সংজ্ঞা, সূত্ৰ, আৰু পৰামৰ্শ দিয়া মান
এল/ডি অনুপাতস্ক্ৰুটোৰ কামৰ দৈৰ্ঘ্যক ইয়াৰ বাহিৰৰ ব্যাসৰ দ্বাৰা ভাগ কৰা হয়। বহলতকৈ ২২ গুণ দীঘল স্ক্ৰুৰ L/D ২২:১। সূত্ৰটো হৈছে কেৱল Lক D ৰে ভাগ কৰা, আৰু অনুপাতটো আকাৰৰ সৈতে স্কেল কৰা হয়: ২২:১ত ৫০ মিলিমিটাৰ স্ক্ৰুৰ কামৰ দৈৰ্ঘ্য ১১০০ মিলিমিটাৰ।
L/D এ স্ক্ৰুটো গলিবলৈ, মিহলি কৰিবলৈ আৰু একাকাৰ কৰিবলৈ কিমান ঠাই আছে সেইটো নিয়ন্ত্ৰণ কৰে। দীঘলীয়া কৰিলে অধিক গলনাংক আৰু উন্নত মিশ্ৰণ পোৱা যায়। চুটি হ’লে কম বাসকাল পোৱা যায়, যিয়ে তাপ সংবেদনশীল ৰেজিনক সুৰক্ষা দিয়ে।
ইনজেকচন স্ক্ৰুবোৰ এক্সট্ৰুচন স্ক্ৰুতকৈ চুটি চলে। স্ক্ৰুটোৱে অবিৰতভাৱে পাম্প কৰাতকৈ এটা এটাকৈ শ্বট প্ৰস্তুত কৰে আৰু শ্বটৰ মাজত মেটেৰিয়েল বেৰেলত বহি থাকে। ভিতৰতএল/ডি ৰেচিঅ’ ইনজেকচন মল্ডিংঅনুশীলনত, বেছিভাগ মেচিন ১৮:১ আৰু ২৫:১ৰ ভিতৰত পৰে, সাধাৰণ উদ্দেশ্যৰ মেচিনত ২০:১ৰ পৰা ২২:১ সাধাৰণ।
পিভিচিৰ দৰে তাপ সংবেদনশীল ৰেজিনে চুটি মূৰটোক অনুকূল কৰে, গতিকে পদাৰ্থই গৰমত কম সময় কটায়। ভালদৰে গলিবলগীয়া অভিযান্ত্ৰিক প্লাষ্টিক দীঘলীয়া মূৰটোৰ অনুকূল। আমাৰ এল/ডি ৰেচিঅ’ গাইডে ট্ৰেড-অফসমূহ গভীৰভাৱে সামৰি লৈছে।
সংকোচন অনুপাত: ই ছিয়াৰ তাপ আৰু গলনাংকৰ গুণগত মানত কেনে প্ৰভাৱ পেলায়
সংকোচন অনুপাতফিড জ'নত থকা চেনেলৰ গভীৰতাক মিটাৰিং জ'নত থকা চেনেলৰ গভীৰতাৰ সৈতে তুলনা কৰে। ইয়াৰ মিটাৰিং চেনেলতকৈ তিনিগুণ গভীৰ ফিড চেনেল থকা স্ক্ৰুৰ সংকোচন অনুপাত ৩:১।
কম্প্ৰেছন ৰেচিঅ’ই নিৰ্ধাৰণ কৰে যে স্ক্ৰুৱে মেটেৰিয়েলটোক কিমান কঠোৰভাৱে কাম কৰে। অধিক সংকোচনৰ অৰ্থ হ’ল অধিক ছিয়াৰ, অধিক যান্ত্ৰিক তাপ আৰু অধিক আক্ৰমণাত্মক গলনাংক। নিম্ন সংকোচনে পলিমাৰটোক লাহে লাহে ব্যৱহাৰ কৰে।
ডাঙৰ সংখ্যাৰ পছন্দৰ লগত নহয়, ৰেজিনৰ লগত মিলাওক। কম আঠাযুক্ত পলিঅ’লেফিনক পৰিষ্কাৰকৈ গলিবলৈ ধনাত্মক ছিয়াৰৰ প্ৰয়োজন হয়। তাপ-সংবেদনশীল ৰেজিন যেনে পিভিচি, পিচি, আৰু পিঅ'এম ছিয়াৰৰ অধীনত অৱক্ষয় হয় যাৰ ফলত পিই কান্ধত আঁতৰি যায়। আমাৰ কম্প্ৰেছন ৰেচিঅ’ গাইডে ৰেঞ্জৰ মাজেৰে কাম কৰে।
উৰণৰ গভীৰতা, চেনেলৰ প্ৰস্থ, আৰু আউটপুটৰ ওপৰত ইয়াৰ প্ৰভাৱ
কম্প্ৰেছন ৰেচিঅ’ হৈছে এটা অনুপাত, আৰু একে অনুপাতৰ দুটা স্ক্ৰুৱে বেলেগ ধৰণে আচৰণ কৰিব পাৰে। নিৰপেক্ষ গভীৰতাই গুৰুত্বপূৰ্ণ।
গভীৰ মিটাৰিং চেনেলে প্ৰতি বিপ্লৱত অধিক পদাৰ্থ স্থানান্তৰ কৰে, যাৰ ফলত প্লাষ্টিচাইজিং হাৰ বৃদ্ধি পায়, কিন্তু ই কম ভালদৰে মিহলি হয় আৰু কম একেধৰণৰ গলনাংক প্ৰদান কৰে। এটা অগভীৰ মিটাৰিং চেনেলে ভালদৰে মিহলি হয় আৰু অধিক সামঞ্জস্যপূৰ্ণ উষ্ণতা প্ৰদান কৰে, প্ৰতিটো পাকত কম আউটপুটত।
উৰণৰ প্ৰস্থ আৰু হেলিক্স কোণে পৰিবহণৰ কাৰ্যক্ষমতা আৰু উৰণৰ ভূমিত পদাৰ্থটোৱে দেখা ছিয়াৰক প্ৰভাৱিত কৰে। এইবোৰ আপুনি এটা স্ক্ৰু ডিজাইনাৰক আপোনাৰ প্ৰক্ৰিয়া বৰ্ণনা কৰি ধাৰ্য্য কৰা ডিজাইন বিৱৰণ, আপুনি এটা টেবুলৰ পৰা বাছি ল'বলগীয়া সংখ্যা নহয়।
স্ক্ৰুৰ ব্যাস আৰু শ্বটৰ আকাৰৰ সম্পৰ্ক
স্ক্ৰু ব্যাসে মেচিনৰ শ্বট ক্ষমতা নিৰ্ধাৰণ কৰে। এটা ডাঙৰ স্ক্ৰুৱে প্ৰতি মিলিমিটাৰ আগলৈ যোৱাৰ সময়ত অধিক আয়তন স্থানান্তৰিত কৰে, গতিকে ই এটা ডাঙৰ শ্বট প্ৰদান কৰে।
ব্যৱহাৰিক নিয়মটো হ’ল এটা কম্ফাৰ্ট বেণ্ড, হাৰ্ড লিমিট নহয়। বেৰেলৰ ক্ষমতাৰ সৰু অংশ ব্যৱহাৰ কৰা এটা শ্বট চলাওক আৰু পদাৰ্থটো বেৰেলত বহু সময় বহি থাকে, তাপৰ মাজেৰে চক্ৰান্ত কৰি অৱক্ষয় ঘটে। প্ৰায় সম্পূৰ্ণ ক্ষমতাত চলাওক আৰু আপুনি সামঞ্জস্যপূৰ্ণ পেকিঙৰ বাবে প্ৰয়োজনীয় কুশ্বন হেৰুৱাই পেলায়।
বেছিভাগ মল্ডাৰে বেৰেলৰ ব্যৱহাৰযোগ্য ৰেঞ্জৰ মাজৰ ক’ৰবাত এটা শ্বট লক্ষ্য কৰি লয়। যদি আপোনাৰ অংশ সেই বেণ্ডৰ বাহিৰত বহি থাকে, সঠিক সমাধানটো হ'ল এটা বেলেগ স্ক্ৰু ব্যাস, এটা কঠিন মেচিন ছেটিং নহয়।
ইয়াত আমাৰ প্ৰকাশিত মাত্ৰা টেবুল আছে, যিয়ে দেখুৱাইছে যে আমি নিৰ্মাণ কৰা ৰেঞ্জত শ্বট ক্ষমতাই স্ক্ৰু আৰু বেৰেলৰ আকাৰ কেনেকৈ অনুসৰণ কৰে। আপোনাৰ মেচিনৰ স্থান নিৰ্ণয় কৰিবলৈ, বা এটা যোগানকাৰীয়ে আপোনাক উদ্ধৃত কৰা ব্যাস চেনিটি-চেক কৰিবলৈ ইয়াক ব্যৱহাৰ কৰক।
| শ্বট (ছ) | স্ক্ৰু Ø × দৈৰ্ঘ্য (মি.মি.) | বেৰেল Ø × দৈৰ্ঘ্য (মি.মি.) |
|---|---|---|
| ৩০–৯০ | Φ৩০ × ৯০০ | Φ৮৫ × ৮৬০ |
| ৬০–১২৫ | Φ৩৫ × ৯১০ | Φ৮৫ × ৮৬০ |
| ১০০–১৫০ | Φ৩৮ × ৯৩৫ | Φ৯৫ × ৯০০ |
| ১২৫–১৬০ | Φ৪০ × ৯৮০ | Φ৯৫ × ৯১০ |
| ১২৫–৩০০ | Φ৪২ × ১০৩০ | Φ১০৫ × ১১১০ |
| ২৫০–৪০০ | Φ৪৫ × ১২১০ | Φ১১৫ × ১১৬৫ |
| ৩০০–৫০০ | Φ৫০ × ১৩০০ | Φ১২৫ × ১২৬০ |
| ৪৫০–৬০০ | Φ৫৫ × ১৩৩৫ | Φ১৩০ × ১৩২০ |
| ৫০০–৭০০ | Φ৫৬ × ১৩৫০ | Φ১৩০ × ১৩৫০ |
| ৫০০–৭০০ | Φ৬০ × ১৩৮০ | Φ১৪০ × ১৩৫০ |
| ৬৫০–৮০০ | Φ৬৫ × ১৪১৫ | Φ১৫০ × ১৪২০ |
| ৭০০–১০০০ | Φ৭০ × ১৭৯০ | Φ১৬০ × ১৬৮৫ |
| ৮০–১২৫ | Φ৭৫ × ১৮২৫ চন | Φ১৭০ × ১৭২৫ |
| ১০০–১৫০ | Φ৮০ × ২০০০ | Φ১৮০ × ১৮০৫ |
| ১২৫–২০০ | Φ৮৫ × ২৩০০ | Φ১৯০ × ১৯০০ চন |
| ২০০–৩০০ | Φ৯০ × ২৭০০ | Φ২১০ × ২০০০ |
| ২৫০–৫০০ | Φ১০০ × ২৬০০ | Φ২৩০ × ২৪০৫ |
| ৩০০–৬০০ | Φ১১০ × ২৬০০ | Φ২৫৬ × ২৫৯০ |
| ৪০০–১০০০ | Φ১২০ × ২৮০০ | Φ২৫৬ × ২৮০০ |
| ৬০০–৮০০ | Φ১৩০ × ৩০১০ | Φ২৫৬ × ২৯৭০ |
| ৮০০–১০০০ | Φ১৪৫ × ৩০১০ | Φ২৫৬ × ৩২০০ |
| ১০০০–১৫০০ | Φ১৬০ × ৩৫০০ | Φ২৭০ × ৩২০০ |
| ১৩০০–২৫০০ | Φ১৭০ × ৩৪১৫ | Φ৩১৭ × ৩৩৮০ |
ইয়াৰ পৰা পঢ়িবলৈ দুটা কথা। পদাৰ্থ বিজ্ঞানৰ দাবী অনুসৰি ব্যাসৰ লগে লগে শ্বটৰ ক্ষমতা বৃদ্ধি পায়। আৰু বেৰেলৰ বাহিৰৰ ব্যাস ইয়াৰ সৈতে বৃদ্ধি পায়, যাৰ বাবে ডাঙৰ স্ক্ৰু কেতিয়াও বিনামূলীয়া উন্নীতকৰণ নহয়: ই এটা বেলেগ মেচিন আকাৰৰ শ্ৰেণী।
ইনজেকচন মল্ডিং স্ক্ৰুৰ প্ৰকাৰ: আপুনি কোনটো প্ৰয়োজন?
প্ৰায় প্ৰতিটো বেজীৰ প্ৰয়োগ পাঁচটা স্ক্ৰু পৰিয়ালে সামৰি লয়। সঠিকটো আপোনাৰ ৰেজিন আৰু আপোনাৰ অংশই কি দাবী কৰে তাৰ ওপৰত নিৰ্ভৰ কৰে।
| স্ক্ৰুৰ ধৰণ | ই কি কৰে | ৰ বাবে শ্ৰেষ্ঠ | দুৰ্বলতা |
|---|---|---|---|
| সাধাৰণ উদ্দেশ্য (জিপি) | একক বিমান, তিনিটা ষ্টেণ্ডাৰ্ড জ’ন | পি ই, পি পি, পি এছ, এ বি এছ, বেছিভাগ পণ্য ৰেজিন | জ্যামিতিৰ লগত আপোচ কৰা; দাবীদাৰ ৰেজিনৰ সৈতে সংগ্ৰাম কৰে |
| বাধা | দ্বিতীয় বিমানে কঠিন বিচনাক গলিত পুলৰ পৰা পৃথক কৰে | ভাল গলনাংক, অধিক উৎপাদন, অগলিবলৈ সংবেদনশীল অংশ | খৰচ বেছি; সহজ ৰেজিনত অতিমাত্ৰা হত্যা কৰা |
| মিশ্ৰণ / যৌগিকতা | Maddock বা পিন মিশ্ৰণ অংশ যোগ কৰে | ৰঙৰ মাষ্টাৰবেচ, ভৰোৱা যৌগ, ৰেখা-সংবেদনশীল অংশ | অতিৰিক্ত ছিয়াৰ; তাপ-সংবেদনশীল ৰেজিনৰ বাবে ভুল |
| ভেণ্টেড (দুটা পৰ্যায়ৰ) | ডিকম্প্ৰেছন জ'ন প্লাছ ভেণ্ট পৰ্টে অস্বাভাৱিক পদাৰ্থবোৰ টানি আনে | হাইগ্ৰস্কোপিক ৰেজিন য’ত শুকুৱাই লোৱাটো অবাস্তৱ | জটিল; ভেণ্টটোৱে ড্ৰল কৰিব পাৰে যদিহে মিল নাথাকে |
| পিভিচি-নিৰ্দিষ্ট | কম সংকোচন, পলিচ কৰা পৃষ্ঠ, কোনো মৃত দাগ নাই | কঠিন আৰু নমনীয় পিভিচি | উদ্দেশ্যপ্ৰণোদিতভাৱে নিৰ্মিত; সাধাৰণ উদ্দেশ্যৰ স্ক্ৰু নহয় |
সাধাৰণ উদ্দেশ্য (জিপি) স্ক্ৰু: আটাইতকৈ সাধাৰণ, সৰ্বোত্তম?
জিপি স্ক্ৰুটো এটা আপোচ, আৰু এটা ভাল। ই গ্ৰহণযোগ্যভাৱে পিই, পিপি, পিএছ, আৰু এবিএছ চলায়, যিয়ে বেছিভাগ পণ্যৰ মল্ডিং সামৰি লয়। মেচিন নিৰ্মাতাসকলে ইয়াক প্ৰামাণিক হিচাপে প্ৰেৰণ কৰে কাৰণ ই আটাইতকৈ সুৰক্ষিত অবিকল্পিত যেতিয়া তেওঁলোকে নাজানে যে আপুনি কি চলাব ।
আপোচটোৱে আপোনাৰ খৰচ কৰে যেতিয়া ৰেজিনে দাবীদাৰ হৈ পৰে। গ্লাছ ভৰ্তি নাইলনত জিপি স্ক্ৰু এটা দ্ৰুতভাৱে পোছাক। কঠিন পিভিচিৰ ওপৰত এটা জিপি স্ক্ৰুৱে সামগ্ৰীটোৰ অৱক্ষয় ঘটায়। পাতল বেৰৰ অংশত সৰ্বোচ্চ আউটপুটৰ বাবে ঠেলি দিয়া এটা জিপি স্ক্ৰুৱে আনমল্ট প্ৰদান কৰে। যেতিয়া সেইবোৰৰ যিকোনো এটাই আপোনাৰ প্ৰক্ৰিয়াৰ বৰ্ণনা কৰে, এটা উদ্দেশ্যপ্ৰণোদিত স্ক্ৰুৱে কেৱল স্ক্ৰেপত নিজৰ মূল্য দিয়ে।
বাধা স্ক্ৰু: উন্নত গলনাংক পৃথকীকৰণ আৰু একাকাৰীতা
এটা বাধা স্ক্ৰুৱে গলনাংকৰ মাজেৰে দ্বিতীয়টো উৰণ যোগ কৰে। সেই উৰণে ইতিমধ্যে গঠিত গলিত পদাৰ্থৰ পৰা বাকী থকা কঠিন গুটিবোৰক শাৰীৰিকভাৱে পৃথক কৰে, আৰু কঠিন পদাৰ্থবোৰক গৰম বেৰেলৰ বেৰত হেঁচা মাৰি ধৰি ৰাখে য'ত ইহঁত গলি থাকে।
বাধা অবিহনে কঠিন কণাবোৰ গলিত পুলৰ ভিতৰত লুকাই থাকে, বেৰৰ পৰা বিচ্ছিন্ন হৈ থাকে আৰু গলনা নোহোৱাৰ লগে লগে নজেললৈকে জীয়াই থাকিব পাৰে। এটাৰ সৈতে গলনাংক অধিক সম্পূৰ্ণ আৰু অধিক ধাৰাবাহিকভাৱে শেষ হয়।
পেঅফ হৈছে একে বা অধিক আউটপুটত গলনাংকৰ একাকাৰীতা, যি কম আনমল্ট, কঠিন শ্বট নিয়ন্ত্ৰণ, আৰু বহল প্ৰক্ৰিয়াৰ উইণ্ড' হিচাপে দেখা যায়। পাতল বেৰৰ পেকেজিং, অপটিকেল অংশ, বা অগলিত-সংবেদনশীল যিকোনো বস্তু চলোৱা মল্ডাৰসকলে নামেৰে এটা বিচাৰিব লাগে।
মিক্সিং / কম্পাউণ্ডিং স্ক্ৰু: ভৰোৱা আৰু ৰঙৰ মাষ্টাৰবেচ সামগ্ৰীৰ বাবে
মিক্সিং স্ক্ৰুবোৰে এটা নিৰ্দিষ্ট মিক্সিং অংশ যোগ কৰে, সাধাৰণতে টিপৰ ওচৰত। মেডক (বাঁহীযুক্ত) অংশবোৰে সংকীৰ্ণ ফাঁকবোৰৰ মাজেৰে গলিবলৈ বল কৰে, গলি যোৱা কণাবোৰ ছিয়াৰৰ দ্বাৰা ভাঙি পেলায়। পিন মিক্সাৰে প্ৰবাহক বিভাজিত কৰি পুনৰ সংযুক্ত কৰে, ৰং আৰু ভৰক বিতৰণ কৰে।
এটা ব্যৱহাৰ কৰক যেতিয়া ৰঙৰ ষ্ট্ৰেকিং এটা গুণগত সমস্যা, যেতিয়া মাষ্টাৰবেচ বিক্ষিপ্তকৰণ গুৰুত্বপূৰ্ণ, বা যেতিয়া ভৰোৱা বিতৰণে অংশৰ পৰিৱেশন ড্ৰাইভ কৰে। ট্ৰেড-অফত ছিয়াৰ যোগ কৰা হয়, যিয়ে ইতিমধ্যে ইয়াৰ অৱক্ষয় সীমাৰ ওচৰত থকা তাপ-সংবেদনশীল ৰেজিনৰ বাবে মিশ্ৰণ অংশক ভুল পছন্দ কৰি তোলে।
ভেণ্টেড / ডিগেছিং স্ক্ৰু: হাইগ্ৰস্কোপিক ৰেজিনৰ বাবে
এটা ভেণ্টিড স্ক্ৰু দুটা পৰ্যায়ত চলি থাকে। প্ৰথম পৰ্যায়টো গলি যায়, তাৰ পিছত চেনেলটো হঠাতে গভীৰ হৈ পৰে, বেৰেলত কাটি লোৱা ভেণ্ট প’ৰ্ট এটাত গলিত চাপ শূন্যৰ ওচৰলৈ নামি যায়। আৰ্দ্ৰতা আৰু অস্বাভাৱিক পদাৰ্থ তাত পলায়ন কৰে, প্ৰায়ে শূন্যতাৰ তলত। তাৰ পিছত দ্বিতীয় পৰ্যায়ত গলিত পদাৰ্থটোক বেজীৰ বাবে পুনৰ চাপ দিয়া হয়।
ই হাইগ্ৰস্কোপিক ৰেজিনৰ বাবে কাম কৰে য’ত শুকুৱাই লোৱাটো অবাস্তৱিক বা অবিশ্বাস্য। ইয়াৰ লগতে বিপদও থাকে: যদি দুয়োটা পৰ্যায়ৰ মিল নাথাকে, তেন্তে গলিত পদাৰ্থই গেছৰ পৰিৱৰ্তে ভেণ্ট প’ৰ্টৰ পৰা বাহিৰলৈ ঠেলি দিয়ে। এটা ভেণ্টেড স্ক্ৰু আৰু এটা ভেণ্টেড বেৰেল একেলগে ডিজাইন কৰিব লাগিব, যাৰ বাবে ইহঁতক এটা চেট হিচাপে নিৰ্দিষ্ট কৰা হয় আৰু আকস্মিকভাৱে ৰেট্ৰ'ফিট কৰা নহয়।
পিভিচি-নিৰ্দিষ্ট স্ক্ৰু ডিজাইন: পিভিচিৰ সৈতে ষ্টেণ্ডাৰ্ড স্ক্ৰু কিয় বিফল হয়
কঠিন পিভিচিয়ে এটা ষ্টেণ্ডাৰ্ড স্ক্ৰুক একেলগে দুটা ধৰণে শাস্তি দিয়ে। ই ছিয়াৰৰ অধীনত অৱক্ষয় ঘটাই হাইড্ৰজেন ক্লৰাইড নিৰ্গত হয়, যিয়ে তাৰ পিছত ই বহি থকা তীখাটোক জাৰণ কৰে। অপাৰেটৰে কোনো দোষ দেখাৰ আগতেই ক্ষতি আৰম্ভ হয়।
এটা পিভিচি স্ক্ৰুৱে দুয়োটা ভাবুকিৰ উত্তৰ দিয়ে। কম সংকোচনে ছিয়াৰ কোমল কৰি ৰাখে। পলিচ কৰা পৃষ্ঠ আৰু মৃত দাগমুক্ত জ্যামিতিই সামগ্ৰী স্থবিৰ হৈ পৰা আৰু ৰন্ধা বন্ধ কৰে। চেটটোৰ পৃষ্ঠৰ ট্ৰিটমেণ্টত প্ৰায় সদায় জাৰণ প্ৰতিৰোধ ক্ষমতাৰ প্ৰয়োজন হয়, কেৱল পৰিধান প্ৰতিৰোধ ক্ষমতাই নহয়। আমাৰপিভিচি স্ক্ৰু বেৰেল গাইডৰসায়ন বিজ্ঞান সামৰি লয়, আৰু আমাৰ...শংকুৰ দৰে যমজ স্ক্ৰু বেৰেলএক্সট্ৰুচন ফালে পিভিচি পৰিবেশন কৰক।
আপোনাৰ ৰেজিনৰ বাবে সঠিক স্ক্ৰু বেৰেল কেনেকৈ নিৰ্বাচন কৰিব
ৰেজিন নিৰ্বাচনে পৃষ্ঠাটোৰ আন প্ৰতিটো সিদ্ধান্তক পৰিচালিত কৰে: জ্যামিতি, তীখা, আৰু পৃষ্ঠ। টেবুলখন পঢ়ক, তাৰ পিছত তাৰ তলৰ টোকাবোৰ পঢ়ক, কাৰণ টোকাবোৰত সতৰ্কবাণীবোৰ থাকে।
| ৰেজিন | সাধাৰণ এল/ডি | সাধাৰণ সংকোচন অনুপাত | স্ক্ৰুৰ ধৰণ | বিশেষ টোকা |
|---|---|---|---|---|
| পি পি / পি ই | ২০:১ – ২২:১ | ২.৫:১ – ৩.৫:১ | জিপি বা বাধা | ক্ষমাশীল। পৰিষ্কাৰকৈ গলিবলৈ ধনাত্মক ছিয়াৰৰ প্ৰয়োজন |
| পি এছ / হিপছ | ২০:১ – ২২:১ | ১.৮:১ – ২.৫:১ | জিপি | কম আঠাযুক্ত, সহজে গলি যায়। HIPS ত কোমল মিশ্ৰণ |
| এবিএছ | ২০:১ – ২৪:১ | ২.০:১ – ২.৫:১ | জিপি বা বাধা | আকাৰহীন। ছিয়াৰ হিট চাওক, ৰেখাবোৰ সহজে দেখা যায় |
| পিচি আৰু অভিযান্ত্ৰিক প্লাষ্টিক | ২২:১ – ২৫:১ | ২.০:১ – ২.৫:১ | বাধা বা জিপি, কম ছিয়াৰ | উচ্চ গলিত উষ্ণতা, সংকীৰ্ণ খিৰিকী। দীঘলীয়া এল/ডি, কোমল সংকোচন |
| পিভিচি কঠিন | ১৮:১ – ২০:১ পদ | ১.৬:১ – ২.৫:১ | পিভিচি-নিৰ্দিষ্ট | জাৰণ প্ৰতিৰোধ ক্ষমতা ঐচ্ছিক নহয়। কম বাসকাল |
| পিভিচি নমনীয় | ১৮:১ – ২০:১ পদ | ২.০:১ – ২.৮:১ | পিভিচি-নিৰ্দিষ্ট | কঠিনতকৈ অধিক ক্ষমাশীল, এতিয়াও জাৰণকাৰী |
| PET (প্ৰিফৰ্ম) | ২০:১ – ২৪:১ | কম, নিখুঁত মিটাৰিং | উদ্দেশ্যপ্ৰণোদিতভাৱে নিৰ্মিত পিইটি | শুকুৱাই লওক বা অৱক্ষয় কৰক। কম ছিয়াৰ, নূন্যতম বাসস্থান, পলিচ কৰা পৃষ্ঠ |
| POM (এচিটেল) | ২০:১ – ২২:১ | ২.৫:১ – ৩.৫:১ | জিপি, কম ছিয়াৰ | অতিমাত্ৰা গৰম হ’লে তীব্ৰভাৱে অৱক্ষয় হয়। নিখুঁত উষ্ণতা নিয়ন্ত্ৰণ |
| কাঁচ ভৰ্তি / ঘৰ্ষণকাৰী | প্ৰতি ভিত্তি ৰেজিন | প্ৰতি ভিত্তি ৰেজিন | ভিত্তি ধৰণ + কঠিন পৃষ্ঠ | জ্যামিতিই ভিত্তি ৰজন অনুসৰণ কৰে। দ্য...পৃষ্ঠসলনি হয়: দ্বিধাতুৰ দৰে যাওক |
এই টেবুলখন কেনেকৈ ব্যৱহাৰ কৰিব:এইবোৰ সাধাৰণ প্ৰকাশিত পৰিসীমা আৰু আৰম্ভণি বিন্দু, নিৰ্দিষ্টকৰণ নহয়। আপোনাৰ মেচিন, আপোনাৰ গ্ৰেড, আপোনাৰ অংশ, আৰু আপোনাৰ আউটপুটে সংখ্যাসমূহ স্থানান্তৰিত কৰে। এজন স্ক্ৰু ডিজাইনাৰে আপোনাৰ প্ৰকৃত প্ৰক্ৰিয়াৰ বিপৰীতে চূড়ান্ত জ্যামিতি নিশ্চিত কৰে। সেই কথা-বতৰা অবিহনে কেতিয়াও জেনেৰিক টেবুলৰ পৰা অৰ্ডাৰ নিদিব।
পি পি আৰু পি ই: অৰ্ধস্ফটিকীয়, মধ্যমীয়া ছিয়াৰ
পলিঅ’লেফিন সহজ ক্ষেত্ৰ। ইহঁতে ছিয়াৰ সহ্য কৰে, বহল খিৰিকীৰে গলি যায়, আৰু জিপি স্ক্ৰু এটা ক্ষমা কৰে। মধ্যমীয়াৰ পৰা অধিক সংকোচনে ভাল কাম কৰে, কাৰণ এই কম আঠালতীয়া ৰেজিনবোৰক আধা গলি যোৱাৰ পৰিৱৰ্তে পৰিষ্কাৰকৈ গলিবলৈ ধনাত্মক ছিয়াৰৰ প্ৰয়োজন হয়।
পাতল বেৰত আউটপুটক জোৰেৰে ঠেলি দিয়ক, আৰু এটা বাধা স্ক্ৰুৱে একে গতিৰে অধিক সম্পূৰ্ণ গলনাংক প্ৰদান কৰি ইয়াৰ খৰচ আদায় কৰে।
এবিএছ আৰু পিএছ: আকাৰহীন, শ্বিয়াৰ হিট চাওক
আকাৰহীন ৰেজিনবোৰ চোকা বিন্দুত গলি যোৱাতকৈ এটা পৰিসৰত কোমল হয়। পি এছ কম সংকোচনত চলি থাকে কাৰণ ই ইমান সহজে গলি যায়। এবিএছক অধিক যত্নৰ প্ৰয়োজন: ই অৱক্ষয় হ'লে ৰেখা আৰু বিস্তাৰ দেখুৱায়, আৰু ছিয়াৰ হিট সাধাৰণতে ইয়াৰ কাৰণ।
যদি ABS অংশসমূহ ষ্ট্ৰেইক হয় আৰু আপোনাৰ ছেটপইণ্টসমূহ সঠিক দেখা যায়, আপুনি ড্ৰাইয়াৰক সন্দেহ কৰাৰ আগতে ছিয়াৰৰ সন্দেহ কৰক। তাপ সংবেদনশীল আকাৰহীন ৰেজিনৰ ওপৰত আক্ৰমণাত্মক সংকোচন অনুপাতে নিজৰ দোষ সৃষ্টি কৰে।
পিচি আৰু অভিযান্ত্ৰিক প্লাষ্টিক: উচ্চ উষ্ণতা, দীঘলীয়া এল/ডি
পিচি, নাইলন, পিবিটি আৰু ইহঁতৰ আত্মীয়বোৰ ওখকৈ গলি যায় আৰু তাৰ ওপৰত ওচৰত অৱক্ষয় হয়। ইহঁতক সম্পূৰ্ণৰূপে গলনাংকৰ প্ৰয়োজন, যিয়ে দীঘলীয়া এল/ডিৰ বাবে যুক্তি দিয়ে, কিন্তু ইহঁতে বাসকালৰ শাস্তিও দিয়ে, যিয়ে গলনাংকক ডাঙৰ বেৰেলত ৰখাৰ বিৰুদ্ধে যুক্তি দিয়ে।
কোমল সংকোচন আৰু সঠিক আকাৰৰ শ্বটৰ সৈতে ৰিজ’লিউচন দীঘলীয়া L/D। পিচিত শ্বটৰ আকাৰ ভুল হওক আৰু স্ক্ৰু যিমানেই ভাল নহওক কিয়, গৰমৰ মাজেৰে মেটেৰিয়েল চক্ৰান্ত কৰে যেতিয়ালৈকে ই হালধীয়া নহয়।
পিভিচি কঠিন আৰু নমনীয়: জাৰণ প্ৰতিৰোধ ক্ষমতা জটিল
পিভিচিৰ বিষয়ে ওপৰৰ সকলোবোৰ কথা নিৰ্বাচনৰ ক্ষেত্ৰত প্ৰযোজ্য। ৰিজিড পিভিচি এল/ডি আৰু কম্প্ৰেছন দুয়োটাৰে নিম্ন মূৰত বহি থাকে, কাৰণ সময় আৰু ছিয়াৰ দুয়োটা শত্ৰু। পৃষ্ঠৰ ট্ৰিটমেণ্টে কেৱল ঘৰ্ষণ নহয়, জাৰণ প্ৰতিৰোধ কৰিব লাগিব আৰু ইয়াৰ ফলত দ্বিধাতুৰ বেৰেলৰ ভিতৰত মিশ্ৰণৰ পছন্দ সলনি হয়।
পিইটি আৰু পিঅ’এম: কম ছিয়াৰ, নিখুঁত তাপমাত্ৰা নিয়ন্ত্ৰণ
পিইটি হাইগ্ৰস্কোপিক। গলিত পদাৰ্থত থকা পানীয়ে পলিমাৰৰ শৃংখলবোৰ হাইড্ৰ'লাইজ কৰে, আভ্যন্তৰীণ আঠাযুক্ততা হ্ৰাস কৰে আৰু মেচিনটো ভালদৰে চলি থকাৰ দৰে দেখাত প্ৰিফৰ্মবোৰ ভংগুৰ আৰু ধুমুহাময় কৰি পেলায়। ৰেজিন সঠিকভাৱে শুকুৱাই লওক, কম ছিয়াৰ চলাওক, বাসস্থান চুটি কৰক, আৰু পলিচ কৰা পৃষ্ঠ নিৰ্দিষ্ট কৰক যাতে জমা গঠন নহয়।
POM এ সাধাৰণ সংকোচন সহ্য কৰে কিন্তু অতি উত্তাপ হ'লে তীব্ৰভাৱে অৱক্ষয় হয়, আৰু ইয়াৰ অৱক্ষয়ৰ উৎপাদক বিপজ্জনক। চতুৰ জ্যামিতিতকৈ তাপমাত্ৰা নিয়ন্ত্ৰণ আৰু বাসকালৰ অনুশাসন অধিক গুৰুত্বপূৰ্ণ।
কাঁচ ভৰ্তি আৰু ঘৰ্ষণকাৰী সামগ্ৰী: ৩০% লাইন
ইয়াত পৃষ্ঠাটোৰ আটাইতকৈ স্পষ্ট নিয়মটো আছে, আৰু ই এটা সংখ্যা, অনুভৱ নহয়।৩০% পৰ্যন্ত কাঁচৰ আঁহ: নাইট্ৰাইডযুক্ত ৩৮CrMoAlA চেটে ইয়াক চম্ভালে।আমি আমাৰ নাইট্ৰাইডযুক্ত ইনজেকচন স্ক্ৰুবোৰ ঠিক সেইটোৰ বাবে নিৰ্মাণ আৰু ৰেটিং দিওঁ, নুমুৱাই আৰু টেম্পাৰ কৰি, তাৰ পিছত ৯৫০–১০৫০ এইচ ভিত ০.৫–০.৮ মিলিমিটাৰ কেছলৈ গেছ-নাইট্ৰাইড কৰি দিওঁ।
৩০% গ্লাছৰ ওপৰত, বা ওপৰত মিনাৰেল ফিলাৰ আৰু শিখা নিবাৰণকাৰী থাকিলে পৃষ্ঠভাগ সলনি কৰিবলগীয়া হয়।নাইট্ৰাইডযুক্ত কেছটো এটা প্ৰসাৰণ স্তৰ, আৰু এব্ৰেচিভ ফিলাৰে ইয়াৰ মাজেৰে তলৰ তীখাটোৱে প্ৰাপ্যতকৈ বহু সোনকালে কাটি পেলায়।
তেতিয়াই কদ্বিধাতুৰ স্ক্ৰু বেৰেলতাৰ পিছত হাৰ্ড এলয়ে ব'ৰৰ পৰিধান জ'নৰ চাৰিওফালে সম্পূৰ্ণ বৃত্তটো স্প্ৰে কৰিলে, যাৰ ফলত ভিতৰৰ কঠিনতা ৬২ এইচ আৰ চি লৈ গ'ল। জ্যামিতি এতিয়াও ভিত্তি ৰজন অনুসৰণ কৰে। কেৱল পৃষ্ঠভাগহে সলনি হয়। আমাৰদ্বিধাতু বনাম নাইট্ৰাইডযুক্ত গাইডখৰচ যুক্তিৰ জৰিয়তে কাম কৰে।
বেৰেলৰ প্ৰকাৰ, সামগ্ৰী, আৰু পৃষ্ঠৰ চিকিৎসা
বেৰেলটো নাটকীয়ভাৱে বিকল নহয়। ই খোল খায়, নিৰৱে, আৰু আপোনাৰ আউটপুটক লগত লৈ যায়। বস্তু আৰু পৃষ্ঠই সিদ্ধান্ত লয় যে সেইটো কিমান সময় লাগে।
ষ্টেণ্ডাৰ্ড নাইট্ৰাইডেড ষ্টীল বেৰেল: প্ৰয়োগ আৰু সীমা
নাইট্ৰাইডিঙে নাইট্ৰজেন তীখাৰ পৃষ্ঠত বিয়পাই দিয়ে, যাৰ ফলত এটা কঠিন কেছ গঠন হয়। আমি আমাৰ ৩৮CrMoAlA ইনজেকচন স্ক্ৰুবোৰ ৫০০–৫৬০ ডিগ্ৰী চেলছিয়াছত গেছ-নাইট্ৰাইড কৰি ৯৫০–১০৫০ এইচ ভিত ০.৫–০.৮ মিলিমিটাৰ ডাঠ নাইট্ৰাইডযুক্ত স্তৰ উৎপন্ন কৰোঁ। সেইটোৱে অপৰিশোধিত তীখাৰ তুলনাত পৰিধান প্ৰতিৰোধ ক্ষমতা ৩০–৪০% বৃদ্ধি কৰে।
বেচ ষ্টীল প্ৰথমে কুৱেঞ্চ আৰু টেম্পাৰ কৰা হয়, যিয়ে নিজাববীয়াকৈ ছিয়াৰ ৱেয়াৰ ৰেজিষ্টেন্স ৫০% বৃদ্ধি কৰে। সেই দুটা পদক্ষেপে একেলগে পি ই আৰু পি পিৰ দৰে অজাৰণকাৰী ৰেজিনত প্ৰায় ১০,০০০–২০,০০০ ঘণ্টাৰ সেৱা জীৱন দিয়ে।
ইয়াৰ সীমা হৈছে কেছৰ গভীৰতা। এবাৰ ঘৰ্ষণে নাইট্ৰাইডযুক্ত স্তৰটো কাটিলে তলৰ কোমল কোৰটো দ্ৰুতভাৱে ক্ষয় যায়। আমি আমাৰ নাইট্ৰাইডযুক্ত ইনজেকচন স্ক্ৰুসমূহক গ্লাছ-ফাইবাৰ-শক্তিশালী যৌগসমূহৰ বাবে ৩০% পৰ্যন্ত ৰেটিং দিওঁ (উদাহৰণস্বৰূপে পি এ প্লাছ গ্লাছ ফাইবাৰ)। তাৰ ওপৰত বা জাৰণকাৰী ৰেজিনত নাইট্ৰাইডযুক্ত কেছটো আউটমেচ হয় আৰু পৃষ্ঠভাগ সলনি কৰিবলগীয়া হয়।
বাইমেটালিক বেৰেল: নিৰ্মাণ, খৰচ, আৰু কেতিয়া ইয়াৰ লাভ হয়
দ্বিধাতুৰ বেৰেলে মিশ্ৰণ-তীখাৰ দেহ এটা ৰাখে আৰু ব’ৰটোত এটা পৃথক পৰিধান মিশ্ৰণ সংযুক্ত কৰে। আমাৰ বেৰেলত আমি ব’ৰৰ ৱেয়াৰ জ’নৰ সম্পূৰ্ণ বৃত্তৰ চাৰিওফালে হাৰ্ড এলয় স্প্ৰে কৰো, যাৰ ফলত ভিতৰৰ কঠিনতা ৬২ এইচ আৰ চি হয়।
সেইটো হৈছে নাইট্ৰাইডিঙৰ পৰা এক বেলেগ ধৰণৰ সুৰক্ষা। নাইট্ৰাইডযুক্ত কেছ হৈছে মিলিমিটাৰৰ ভগ্নাংশত জুখিব পৰা প্ৰসাৰণ স্তৰ। স্প্ৰে কৰা বা ফিউজ কৰা মিশ্ৰণ ব'ৰ হৈছে বিভিন্ন ধাতুৰ এটা স্তৰ, আৰু ইয়াৰ সকলোবোৰৰ মাজেৰে ঘৰ্ষণকাৰী ভৰোৱা যন্ত্ৰই পাৰ হ'ব লাগে।
ভাবুকিৰ বাবে মিশ্ৰণটো নিৰ্বাচিত কৰা হয়। কাৰ্বাইড সমৃদ্ধ আৰু টাংষ্টেন-কাৰ্বাইড পৃষ্ঠই কাঁচ আৰু খনিজ ভৰোৱাৰ পৰা ঘৰ্ষণ প্ৰতিৰোধ কৰে। নিকেল বহনকাৰী মিশ্ৰণসমূহে পিভিচি আৰু শিখা নিবাৰণকাৰী যৌগসমূহৰ পৰা জাৰণ প্ৰতিৰোধ কৰে। ভুল মিশ্ৰণ বাছি লওক আৰু আপুনি ভুল সমস্যা সমাধান কৰা দ্বিধাতুৰ বেৰেলৰ বাবে ধন দিছে।
যেতিয়াই আপোনাৰ খাদ্য ঘৰ্ষণকাৰী বা জাৰণকাৰী হয় তেতিয়াই ইয়াৰ ফল পোৱা যায়। গাণিতিক সহজ: যদি এটা দ্বিধাতুৰ চেট আপোনাৰ সামগ্ৰীত নাইট্ৰাইডযুক্ত চেটতকৈ কেইবাগুণো বেছি দিন থাকে, তেন্তে অধিক ক্ৰয় মূল্য প্ৰতি বছৰে কম খৰচলৈ বিভক্ত হয়, আপুনি এৰাই চলা স্ক্ৰেপ আৰু ডাউনটাইম গণনা কৰাৰ আগতে।
ছেগমেণ্টেড বনাম একক বেৰেল: নমনীয়তা বনাম নিখুঁততা
এটা একক (এক টুকুৰা) বেৰেল এটা বডিৰ পৰা মেচিনেৰে তৈয়াৰ কৰা হয়। ই পোনতা আৰু সমকেন্দ্ৰিকতাক সৰ্বোত্তমভাৱে ৰাখে, আৰু ই ইনজেকচন মল্ডিঙৰ বাবে নিয়ম, য'ত নিখুঁততাই শ্বটৰ সামঞ্জস্যতাক ড্ৰাইভ কৰে।
ছেগমেণ্টেড বেৰেলসমূহে ছেকচনসমূহৰ পৰা একেলগে বল্ট কৰে, যিয়ে গোটেই বেৰেলটো স্ক্ৰেপ নকৰাকৈ এটা জীৰ্ণ অংশ সলনি কৰিবলৈ অনুমতি দিয়ে, আৰু ভেণ্ট পৰ্টসমূহ নমনীয়ভাৱে স্থাপন কৰিবলৈ অনুমতি দিয়ে। ট্ৰেডটো হৈছে এলাইনমেণ্ট: প্ৰতিটো জইণ্টেই মিছালাইনমেণ্টৰ সুযোগ, আৰু ইনজেকচন মেচিনে কম্পাউণ্ড এক্সট্ৰুডাৰতকৈ সেইটোৰ বাবে কম ক্ষমাশীল।
বেচ ষ্টীল আৰু ইয়াৰ ওপৰত বহি থকা পৃষ্ঠ বিকল্পসমূহ
৩৮CrMoAlAহৈছে আমি আমাৰ ইনজেকচন স্ক্ৰু মেচিন কৰা বেচ ষ্টীল, আৰু ই এটা কাৰণত উদ্যোগটোৰ ডিফল্ট। ইয়াৰ ক্ৰ'মিয়াম-মলিবডিনাম-এলুমিনিয়াম ৰসায়ন নাইট্ৰাইডিঙৰ বাবে ডিজাইন কৰা হৈছে: এলুমিনিয়ামে কেছত কঠিন, সুস্থিৰ নাইট্ৰাইড গঠন কৰে আনহাতে কোৰ কঠিন হৈ থাকে।
ভিত্তি তীখাই যান্ত্ৰিক বোজা কঢ়িয়াই লৈ ফুৰে। ইয়াৰ ওপৰৰ পৃষ্ঠই পৰিধানটো লয়, আৰু তাতেই প্ৰকৃত পছন্দটো নিহিত হৈ থাকে। হিচাপে কস্ক্ৰু বেৰেল নিৰ্মাতাআমি সম্পূৰ্ণ পৃষ্ঠ পৰিসৰ যোগান ধৰো, আৰু প্ৰত্যেকেই এটা বেলেগ ভাবুকিৰ উত্তৰ দিয়ে:
- নাইট্ৰাইডিং— ৯৫০–১০৫০ এইচ ভিত ০.৫–০.৮ মিলিমিটাৰ স্তৰ। ৰেজিন, গ্লাছ ফাইবাৰ ৩০% পৰ্যন্ত পৰিষ্কাৰ কৰক।
- বাইমেটালিক ছাৰ্ফেচিং— ব'ৰৰ পৰিধান জ'নৰ চাৰিওফালে ফিউজ কৰা কঠিন মিশ্ৰণ, 62 HRC লৈ ব'ৰ। ঘৰ্ষণকাৰী আৰু জাৰণকাৰী কৰ্তব্য।
- টাংষ্টেন কাৰ্বাইড স্প্ৰে কৰা— আটাইতকৈ কঠিন ঘৰ্ষণৰ ক্ষেত্ৰত।
- ক্ৰ'ম প্লেটিং— মসৃণ, মুক্তি-বন্ধুত্বপূৰ্ণ পৃষ্ঠ। ৰং সলনি আৰু ষ্টিক কৰাত সহায় কৰে, গধুৰ ঘৰ্ষণৰ সৈতে নহয়।
- ষ্টেইনলেছ ষ্টীল— যেতিয়া জাৰণ প্ৰতিৰোধ ক্ষমতা বা পদাৰ্থৰ বিশুদ্ধতাই পৰিধানৰ পৰিৱৰ্তে প্ৰয়োজনীয়তাৰ নেতৃত্ব দিয়ে।
আমাৰ স্ক্ৰু বেৰেল সামগ্ৰী গাইডে বেচ ষ্টীলসমূহ সম্পূৰ্ণৰূপে তুলনা কৰে।
পৃষ্ঠৰ চিকিৎসা তুলনা কৰা হৈছে
| সামগ্ৰী / চিকিৎসা | কঠিনতা | পৰিধান প্ৰতিৰোধ ক্ষমতা | জাৰণ প্ৰতিৰোধ ক্ষমতা | ৰ বাবে শ্ৰেষ্ঠ |
|---|---|---|---|---|
| ৩৮CrMoAlA, নাইট্ৰাইডযুক্ত | ৯৫০–১০৫০ এইচ ভি, ০.৫–০.৮ মিলিমিটাৰ স্তৰ | ভাল | মধ্যমীয়া | পি ই, পি পি, পি এছ, এ বি এছ; ৩০% পৰ্যন্ত কাঁচৰ আঁহ। অৰ্থনৈতিক ডিফল্ট |
| বাইমেটালিক ছাৰ্ফেচিং | ৬২ এইচ আৰ চিলৈ ব’ৰ | অতি উত্তম | ভাল | ৩০% ৰ ওপৰত কাঁচ ভৰ্তি, খনিজ ভৰ্তি, পুনৰ পিহি লোৱা, ঘৰ্ষণ কৰ্তব্য |
| টাংষ্টেন কাৰ্বাইড স্প্ৰে কৰা | অতি উচ্চ | অতি উত্তম | ভাল | আটাইতকৈ কঠিন ঘৰ্ষণৰ ক্ষেত্ৰত |
| নিকেল-বেছ এলয় ছাৰ্ফেচিং | প্ৰতিটো প্ৰস্তুতিৰ বাবে নিৰ্বাচিত | ভাল | অতি উত্তম | পিভিচি, ফ্ল’ৰ’পলিমাৰ, শিখা নিবাৰণকাৰী |
| হাৰ্ড ক্ৰ'ম প্লেটিং | কঠিন, অতি পাতল | মধ্যমীয়া | ভাল | মসৃণ মুক্তি, সহজ ৰং সলনি, এন্টি-ষ্টিক |
| ষ্টেইনলেছ ষ্টীল | প্ৰতি গ্ৰেডত | মধ্যমীয়া | অতি উত্তম | জাৰণ বা বিশুদ্ধতাৰ নেতৃত্বত প্ৰয়োগ |
লাইনটোৱে প্ৰকৃততে চলাবলগীয়া আটাইতকৈ লেতেৰা খাদ্যৰ বাবে পৃষ্ঠভাগ নিৰ্দিষ্ট কৰক, আটাইতকৈ পৰিষ্কাৰ নহয়। পৰিষ্কাৰ কেছৰ বাবে নিৰ্দিষ্ট কৰাটোৱেই হৈছে নতুন চেট এটা সোনকালে মৃত্যু হোৱাৰ আটাইতকৈ সাধাৰণ উপায়।
ৰক্ষণাবেক্ষণ: চেটে দিব পৰা প্ৰতিটো ঘণ্টা কেনেকৈ পাব
ৰক্ষণাবেক্ষণে পৰিধান ওলোটা নকৰে। ই আপোনাক অনিবাৰ্য ধৰণৰ ওপৰত পৰিহাৰযোগ্য পৰিধান যোগ কৰাত বাধা দিয়ে, আৰু ই আপোনাক ইয়াৰ প্ৰতি প্ৰতিক্ৰিয়া প্ৰকাশ কৰাৰ পৰিৱৰ্তে সলনি কৰাৰ পৰিকল্পনা কৰিবলৈ তথ্য দিয়ে।
নিয়মীয়া পৰিদৰ্শন পৰীক্ষা তালিকা
| কম্পনাংক | কি পৰীক্ষা কৰিব লাগে | কিয় |
|---|---|---|
| প্ৰতিটো শ্বিফটতে | গলিত উষ্ণতা বনাম স্বাভাৱিক, আৰোগ্যৰ সময়, কুশ্বনৰ সামঞ্জস্যতা, মটৰৰ বোজা | এইবোৰ দোষ দেখা দিয়াৰ আগতেই ড্ৰিফ্ট হয় |
| প্ৰতিটো সামগ্ৰী বা ৰঙৰ পৰিৱৰ্তন | সম্পূৰ্ণৰূপে পাৰ্জ কৰক; ক'লা দাগ বা অৱক্ষয়ী সামগ্ৰীৰ বাবে পাৰ্জ পৰীক্ষা কৰক | স্পেক মানে ক’ৰবাত মৃত দাগ বা অৱক্ষয় |
| মাহেকীয়া | তাপযুগল আৰু হিটাৰ বেণ্ডসমূহ পৰীক্ষা কৰক; ফিড-থ্ৰ’ট শীতলতা পৰীক্ষা কৰক | এটা ড্ৰিফ্টেড চেন্সৰে লক্ষ্য নকৰাকৈয়ে মাহৰ পিছত মাহ ধৰি সামগ্ৰী ৰান্ধে |
| যেতিয়াই স্ক্ৰুটো বাহিৰত থাকে | চিহ্নিত স্থানত উৰণৰ অ’ডি আৰু বেৰেল ব’ৰ আইডি জুখিব; চেক ৰিং পৰিদৰ্শন কৰক | ইতিমধ্যে স্ক্ৰুটো ওলাই গৈছে। দহ মিনিট জোখাটো বিনামূলীয়া তথ্য |
| অন্ততঃ বছৰেকীয়া (ঘৰ্ষণকাৰী বা জাৰণকাৰী কৰ্তব্য) | পৰিকল্পিত টানি: সম্পূৰ্ণ পৰিধান জোখা, প্ৰান্তিককৰণ পৰীক্ষা, পঢ়াসমূহ লগ কৰা | ভৰোৱা, পিভিচি, আৰু ৰিগ্ৰাইণ্ড ডিউটিয়ে পৰিষ্কাৰ ৰেজিনতকৈ বহু বেছি দ্ৰুততাৰে চেট পিন্ধে |
ৰেজিন বা ৰং সলনি কৰাৰ সময়ত সঠিক পাৰ্জিং পদ্ধতি
প্ৰতিটো ষ্টপ আৰু প্ৰতিটো চেঞ্জ অভাৰৰ আগতে পাৰ্জ কৰক, ব্যস্ত দিনৰ বাবে ব্যতিক্ৰম নোহোৱাকৈ। বেৰেলৰ ভিতৰত ঠাণ্ডা হ'বলৈ এৰি দিয়া সামগ্ৰীবোৰ অৱক্ষয় হয়, পৃষ্ঠত বেক হয় আৰু পিছত গ্ৰাহকৰ অংশত ক'লা দাগ হিচাপে ঘূৰি আহে।
ৰং সলনিৰ বাবে, বন্ধ কৰাৰ বাবে আৰু তাপ-সংবেদনশীল পলিমাৰলৈ যোৱাৰ আগতে এটা বাণিজ্যিক পাৰ্জিং যৌগ ব্যৱহাৰ কৰক। ভাৰ্জিন পিই বা পিপিয়ে সামঞ্জস্যপূৰ্ণ সামগ্ৰীৰ মাজত নিয়মীয়া পৰিৱৰ্তন নিয়ন্ত্ৰণ কৰে। পিচি আৰু পিএমএমএৰ দৰে উচ্চ উষ্ণতাৰ ৰেজিনে অধিক কঠিনভাৱে ধৰি ৰাখে আৰু অধিক আক্ৰমণাত্মক পাৰ্জিঙৰ প্ৰয়োজন হয়।
কেৱল আৰম্ভ কৰাৰ আগতেই নহয়, বন্ধ কৰাৰ আগতে পাৰ্জ কৰক। আপুনি যিটো শীতল বেৰেলত এৰি দিয়ে সেয়াই হৈ পৰে পৰৱৰ্তী ষ্টাৰ্টআপত আপুনি যুঁজ দিয়া সমস্যা।
স্ক্ৰু-টু-বেৰেল ক্লিয়াৰেন্স কেনেকৈ জুখিব পাৰি
এই জোখ-মাখেই মতামতক বাস্তৱলৈ ৰূপান্তৰিত কৰে, আৰু বেছিভাগ দোকানেই ইয়াক এৰি দিয়ে।
- স্ক্ৰুটো টানি পৰিষ্কাৰ কৰক।গৰম, পিতল বা তামৰ সঁজুলিৰে। কেতিয়াও ষ্টীল স্ক্ৰেপাৰ নকৰিব, যিয়ে স্ক্ৰু নিৰ্ভৰ কৰা ট্ৰিটমেণ্ট কৰা পৃষ্ঠভাগ কাটি পেলায়।
- জোখৰ অৱস্থান চিহ্নিত কৰককামৰ দৈৰ্ঘ্যৰ সৈতে: ফিড, ট্ৰেঞ্জিচন, আৰু নূন্যতম মিটাৰিং।
- উৰণৰ অ’ডি জুখিবপ্ৰতিটো স্থানত বাহিৰৰ মাইক্ৰ'মিটাৰৰ সহায়ত, পৰিধিৰ চাৰিওফালে কেইবাটাও বিন্দুত ৰিডিং লৈ অসমান পৰিধান ধৰিব লাগে।
- বেৰেল ব’ৰ আইডি জুখিবমিল থকা অৱস্থান আৰু গভীৰতাত এটা ব’ৰ গেজৰ সৈতে।
- ৰেডিয়েল ক্লিয়াৰেন্স গণনা কৰা:ব’ৰ আইডিৰ পৰা ফ্লাইট অ’ডি বিয়োগ কৰক আৰু দুটাৰে ভাগ কৰক।
- বিল্ড ড্ৰয়িঙৰ বিপৰীতে তুলনা কৰকআৰু প্ৰতিটো পঢ়া তাৰিখ আৰু ঘণ্টাৰ সৈতে লগ কৰক।
ফলাফলটোক মূল ক্লিয়াৰেন্সৰ বিপৰীতে ব্যাখ্যা কৰক, কোনো ইউনিভাৰ্চেল নম্বৰৰ বিপৰীতে নহয়। এটা উপযোগী দোকানৰ নিয়ম: যেতিয়া ক্লিয়াৰেন্স নিৰ্মাণ মূল্যৰ প্ৰায় দুগুণলৈ বৃদ্ধি পাইছে, বা যেতিয়া একে স্ক্ৰু গতিৰে আউটপুট লক্ষণীয়ভাৱে হ্ৰাস পাইছে, তেতিয়া সলনি কৰাৰ পৰিকল্পনা আৰম্ভ কৰক। আমাৰ ষ্টেপ-বাই-ষ্টেপ জোখ-মাখৰ গাইডত পদ্ধতিটো সম্পূৰ্ণ বিশদভাৱে আলোচনা কৰা হৈছে।
পৰিষ্কাৰ কৰাৰ সময়সূচী আৰু পাৰ্জিং যৌগ প্ৰকাৰ
যৌগটো কামটোৰ লগত মিলাওক। যান্ত্ৰিক (ঘৰ্ষণমুক্ত) পাৰ্জ স্ক্ৰাব উচ্চ আঠাযুক্ত। ৰাসায়নিক পাৰ্জে অৱক্ষয়ী পদাৰ্থ আৰু কাৰ্বনক আক্ৰমণ কৰে। ফেনযুক্ত পাৰ্জবোৰ লেমিনাৰ প্ৰবাহে হেৰুৱাই পেলোৱা মৃত ঠাইবোৰত উপনীত হ’বলৈ বিস্তাৰিত হয়।
গভীৰ পৰিষ্কাৰৰ ব্যৱধান ৰজনৰ ওপৰত নিৰ্ভৰ কৰে। উচ্চ উষ্ণতাৰ পলিমাৰে কাৰ্বন দ্ৰুতভাৱে গঢ়ি তোলে আৰু অধিক সঘনাই গভীৰ পাৰ্জিঙৰ প্ৰয়োজন হয়। আপুনি যিয়েই নকৰক কিয়, ক'লা স্পেকবোৰে আপোনাৰ বাবে সময়সূচী দিবলৈ অপেক্ষা নকৰি এটা সময়সূচীত ব্যৱধান ৰাখক।
কেতিয়া মেৰামতি কৰিব লাগে বনাম কেতিয়া সলনি কৰিব লাগে
সেৱাৰ প্ৰতি বছৰে খৰচ তুলনা কৰক, মূল্যৰ টেগ দুটা নহয়। আধা খৰচ হোৱা কিন্তু বছৰৰ এক তৃতীয়াংশ ঘূৰাই দিয়া পুনৰ নিৰ্মাণটোৱেই হৈছে ছদ্মবেশত ব্যয়বহুল বিকল্প।
মেৰামতি সোঁফালে হেলনীয়াযেতিয়া পৰিধান মাত্ৰিক আৰু মধ্যমীয়া হয়, ভিত্তি ধাতু শব্দ হয়, এইটো প্ৰথম পুনৰ নিৰ্মাণ, আৰু জ্যামিতি এতিয়াও আপোনাৰ ৰেজিনৰ লগত খাপ খায়।
ৰিপ্লেচমেণ্ট সোঁফালে হেলান দিয়েযেতিয়া জাৰণ গভীৰ হৈ পৰিছে, যেতিয়া স্ক্ৰু ইতিমধ্যে আগতে পুনৰ নিৰ্মাণ কৰা হৈছে, যেতিয়া আপোনাৰ সামগ্ৰী সলনি হয় আৰু পুৰণি জ্যামিতি আৰু ফিট নহয়, বা যেতিয়া চেটটো এটা সাধাৰণ আকাৰৰ হয় যাৰ সলনিৰ মূল্য মেৰামতিৰ উদ্ধৃতিৰ ওচৰত থাকে।
আমাৰ মেৰামতি বনাম প্ৰতিস্থাপন গাইডে সম্পূৰ্ণ সিদ্ধান্ত টেবুলখন দাঙি ধৰে।
অতিৰিক্ত স্ক্ৰু বেৰেলৰ সঠিক সংৰক্ষণ আৰু পৰিচালনা
অতিৰিক্ত চেট এটা তেতিয়াহে উপযোগী যেতিয়া ই প্ৰয়োজনৰ সময়ত পোন আৰু পৰিষ্কাৰ হয়। স্ক্ৰুবোৰ দৈৰ্ঘ্যৰ কাষেৰে সমৰ্থন কৰি অনুভূমিকভাৱে সংৰক্ষণ কৰক, কেতিয়াও টিপত হেলান নিদিব। মৰিছাৰ বিৰুদ্ধে কোট কৰক, ঢাকি ৰাখক, আৰু স্পেক শ্বীট আৰু জুখি উলিওৱা কঠিনতাৰ সংখ্যা অংশটোৰ সৈতে ৰাখক।
অতিৰিক্ত-ছেট ঘূৰণ কৌশলযিকোনো এক্সপিডিট মাচুলতকৈ বেছি মূল্যৰ, আৰু প্ৰায় কোনো যোগানকাৰীয়ে আপোনাক এই কথা ক'ব নোৱাৰে। বৰ্তমানৰ চেটটো বিফল হোৱাৰ আগতে সলনিটো কিনি লওক। নতুন চেটটো চলাওক, উৎপাদন চলি থকাৰ সময়ত পুৰণিটোক পুনৰ নিৰ্মাণৰ বাবে পঠাওক, আৰু পুনৰ নিৰ্মাণ কৰা চেটটোক অতিৰিক্ত হিচাপে শ্বেল্ফত ৰাখক।
আপুনি এতিয়া শূন্য অপৰিকল্পিত ডাউনটাইমৰ সৈতে এটা ঘূৰণৰ মালিক, আৰু ভৱিষ্যতৰ প্ৰতিটো প্ৰতিস্থাপন শনিবাৰে পুৱা ২ বজাৰ পৰিৱৰ্তে আপোনাৰ সময়সূচীত ঘটে। এই কৌশলৰ বাবে এটা ছেটৰ ৱৰ্কিং কেপিটেলৰ খৰচ হয় আৰু প্ৰথমবাৰৰ বাবে ব্ৰেকডাউন নহ’লে ইয়াক ঘূৰাই দিয়া হয়।
ই প্ৰক্ৰিয়া নে মেচিন? এটা সিদ্ধান্তৰ গেট
ইয়াত কোনো প্ৰতিযোগীয়ে লিখা অংশটো আছে, আৰু ই আপোনাক এই গাইডৰ বাকী অংশসমূহ একত্ৰিত কৰাতকৈ অধিক সময় ৰাহি কৰিব।
যেতিয়া এটা মল্ডিঙৰ দোষ দেখা দিয়ে, তেতিয়া বেছিভাগ দলেই মেচিনৰ ছেটিংছৰ বাবে হাত আগবঢ়ায়। তাপমাত্ৰা, পিঠিৰ চাপ, বেজীৰ গতি, ধৰি ৰখাৰ সময়। কেতিয়াবা সেইটো ঠিকেই হয়। কিন্তু যেতিয়া প্লাষ্টিচাইজিং ইউনিটটো পিন্ধি যায়, তেতিয়া কোনো চেটিঙে প্ৰক্ৰিয়াটো পুনৰুদ্ধাৰ নকৰে, আৰু কেতিয়াও সফল হ’ব নোৱাৰা অনুসন্ধানত সপ্তাহবোৰ নোহোৱা হৈ যায়।
আপুনি আন এটা ছেটপইণ্ট স্পৰ্শ কৰাৰ আগতে এই গেটখন চলাওক।
১/ কিবা সলনি হ'ল নেকি?নতুন ৰেজিন লট, নতুন ৰং, নতুন ৰিগ্ৰাইণ্ড ৰেচিঅ', নতুন ছাঁচ, কোনোবাই এডজাষ্ট কৰা এটা চেটিং? যদি হয়, তেন্তে পৰিৱৰ্তনটো খেদি যাওক। অন্যথা প্ৰমাণ নোহোৱালৈকে এইটো এটা প্ৰক্ৰিয়াৰ সমস্যা।
২/ দোষটো হঠাতে দেখা গ’ল নেকি, নে কেইবা সপ্তাহৰ ভিতৰত সোমাই আহিল নেকি?হঠাতে কোনো পৰিৱৰ্তন বা ভঙা উপাদান এটালৈ আঙুলিয়াই দিয়ে। ক্ৰমান্বয়ে পৰিধানৰ সময়ত বিন্দু। পোছাক ৰাতিটোৰ ভিতৰতে নাহে।
৩/ কুশ্বনটো শ্বটৰ পৰা শ্বটলৈ সামঞ্জস্যপূৰ্ণ নেকি?এটা অসামঞ্জস্যপূৰ্ণ কুশ্বন হ’ল চেক ৰিংটোৱে কথা কোৱা। আন সকলো কামৰ আগতে পৰীক্ষা কৰক।
4. একে স্ক্ৰু গতিৰে আউটপুট কমিছেনে, বা পুনৰুদ্ধাৰৰ সময় টানিছেনে?দুয়োটাই ক্লিয়াৰেন্সলৈ আঙুলিয়াই দিয়ে, অৰ্থাৎ স্ক্ৰু বা বেৰেলৰ পৰিধান। সংহতিসমূহে হেৰুৱা ক্লিয়াৰেন্স পুনৰুদ্ধাৰ কৰিব নোৱাৰে।
৫/ অপৰিৱৰ্তিত ছেটপইণ্টত গলিত উষ্ণতা বৃদ্ধি পাইছেনে?স্ক্ৰুটোৱে অতিৰিক্ত ছিয়াৰ হিট উৎপন্ন কৰি আছে, সাধাৰণতে কাৰণ ই এটা জীৰ্ণ ক্লিয়াৰেন্সৰ বিৰুদ্ধে অধিক কঠোৰভাৱে কাম কৰি আছে।
৬/ প্ৰতিবাৰ চাফাই কৰাৰ পিছত ক’লা দাগ ঘূৰি আহে নেকি?মৃত ঠাইত মেটেৰিয়েল লজিং হৈ আছে। পুৰণি চেট এটাত সেই মৃত ঠাইখিনি প্ৰায়ে অৱক্ষয়ী গলিত পদাৰ্থক আশ্ৰয় দিয়া ক্লিয়াৰেন্স পিন্ধা হয়।
৩ৰ পৰা ৬ নং প্ৰশ্নত তিনিটা বা তাতকৈ অধিক “হয়” উত্তৰ দিয়াৰ অৰ্থ হ’ল মেচিনে আপোনাক প্লাষ্টিচাইজিং ইউনিটটো পিন্ধিছে বুলি কৈছে। টিউনিং বন্ধ কৰক। স্ক্ৰুটো টানি জুখিব।
জোখ-মাখত এঘণ্টা সময় লাগে। ছেটিংছৰ মাজেৰে এটা যান্ত্ৰিক দোষ খেদিবলৈ কেইবা সপ্তাহ লাগে, আৰু ই কেতিয়াও অভিসৰণ নহয়, কাৰণ উত্তৰটো কেতিয়াও নিয়ন্ত্ৰকত নাছিল।
মূল-কাৰণ টেবুলৰ সৈতে সমস্যা সমাধান সহায়ক
তলৰ প্ৰতিটো দোষ প্ৰক্ৰিয়াৰ পৰা বা যান্ত্ৰিক পৰিধানৰ পৰা আহিব পাৰে। টেবুলত নাম দিয়া হৈছেস্ক্ৰু আৰু বেৰেলমূল কাৰণ, কাৰণ সেইটোৱেই হৈছে বাকী সকলোৱে এৰি দিয়া আধাখিনি।
| সমস্যা | লক্ষণ | স্ক্ৰু / বেৰেল মূল কাৰণ | সংশোধনী ব্যৱস্থা |
|---|---|---|---|
| ক’লা ৰেখা / জ্বলা-পোৰাৰ চিন | অংশটোত ক'লা দাগ বা ৰেখা; ষ্টপৰ পিছত বেয়া | জীৰ্ণ ক্লিয়াৰেন্স বা মৃত ঠাইত সোমাই থকা অৱক্ষয়ী সামগ্ৰী; স্ক'ৰ কৰা ব'ৰ; ক্ষতিগ্ৰস্ত স্ক্ৰু পৃষ্ঠ | গভীৰ পাৰ্জ। যদি স্পেক ঘূৰি আহে, টানি পৰীক্ষা কৰক। স্ক’ৰিং আৰু পোছাক পৰিধান কৰা ক্লিয়াৰেন্সৰ বাবে পৰীক্ষা কৰক। যদি চেটটোৱে সামগ্ৰী আশ্ৰয় লৈ আছে তেন্তে সলনি কৰক |
| অসামঞ্জস্যপূৰ্ণ শ্বটৰ আকাৰ / চুটি শ্বট | শ্বট ওজন ড্ৰিফ্ট; কুশ্বন শ্বটৰ পৰা শ্বটলৈ ভিন্ন হয় | ৰিং ছিল নহয় পৰীক্ষা কৰক(সৰ্বাধিক সাধাৰণ); গলনাংক পিছলৈ লিক হ'বলৈ দিয়া জীৰ্ণ উৰণ; বেৰেল ব'ৰ অভাৰছাইজ | প্ৰথমে চেক ৰিংটো পৰীক্ষা কৰক। তাৰ পিছত ক্লিয়াৰেন্স জুখিব। ছেটিংছসমূহে এটা লিক হোৱা নন-ৰিটাৰ্ণ ভালভ ঠিক নকৰে |
| গলিত উষ্ণতা স্পাইকিং | ছেটপইণ্টৰ ওপৰত প্ৰকৃত গলিত উষ্ণতা; বস্তুৰ ৰং সলনি হোৱা | ভুল সংকোচন অনুপাতৰ পৰা অত্যধিক ছিয়াৰ; জীৰ্ণ ক্লিয়াৰেন্সৰ ফলত স্ক্ৰুটোৱে অধিক কঠোৰ কাম কৰে; ড্ৰিফ্টেড থাৰ্মোকাপল | তাপযুগল পৰীক্ষা কৰক। স্ক্ৰুৰ গতি আৰু পিছফালৰ চাপ পৰীক্ষা কৰক। যদি ৰেজিনৰ বাবে জ্যামিতি ভুল হয়, তেন্তে স্ক্ৰুটোৱেই হৈছে ফিক্স |
| লাহে লাহে আৰোগ্য / দীঘলীয়া প্লাষ্টিচাইজিং | আৰোগ্যৰ সময় টানি; চক্ৰৰ সময় বৃদ্ধি পায় | পাম্পিং কাৰ্যক্ষমতা হ্ৰাস কৰা জীৰ্ণ ক্লিয়াৰেন্স; ফিড ছেকচনৰ বিষয়; ৰেজিনৰ বাবে ভুল জ্যামিতি | প্ৰথমে খাদ্য-ডিঙিৰ শীতলতা আৰু পেলেট খাদ্য পৰীক্ষা কৰক। তাৰ পিছত অংকনৰ বিপৰীতে ক্লিয়াৰেন্স জুখিব |
| মটৰৰ লোড / বেক প্ৰেচাৰ বৃদ্ধি | স্থিৰ আউটপুটত বগাই যোৱা মটৰ এম্প; টৰ্ক এলাৰ্ম | ব'ৰত স্ক্ৰু টানি (মিছলাইনমেণ্ট, বেঁকা স্ক্ৰু); অত্যধিক ছিয়াৰ; অৱক্ষয়ী সামগ্ৰী নিৰ্মাণ প্ৰতিৰোধ ক্ষমতা | এলাইনমেণ্ট আৰু স্ক্ৰুৰ পোনতা পৰীক্ষা কৰক। এটা বেঁকা স্ক্ৰুৱে ব’ৰৰ এটা ফাল পিন্ধে আৰু নতুন বেৰেল এটাও ধ্বংস কৰি পেলাব |
| বস্তুৰ অৱক্ষয় / ৰং সলনি হোৱা | হালধীয়া হোৱা, বিস্তাৰিত হোৱা, ভংগুৰ হোৱা, গোন্ধ | বাস কৰাৰ সময় অতি দীঘলীয়া (বেৰেলৰ বাবে অতি সৰু শ্বট); ছিয়াৰ অতি আক্ৰমণাত্মক; মৃত দাগ ধৰি ৰখা সামগ্ৰী | শ্বটৰ আকাৰ আৰু বেৰেল-ক্ষমতাৰ অনুপাত পৰীক্ষা কৰক। ছিয়াৰ হ্ৰাস কৰক। তাপ-সংবেদনশীল ৰেজিনত কম সংকোচনযুক্ত স্ক্ৰুটোৱেই একমাত্ৰ প্ৰকৃত সমাধান হ’ব পাৰে |
| আংশিকভাৱে অগলিত / কঠিন কণা | কঠিন দাগ; লেন্সৰ দৰে দোষ; দুৰ্বল দাগ | অপৰ্যাপ্ত গলনা ক্ষমতা: L/D অতি চুটি, সংকোচন ভুল, আউটপুট স্ক্ৰু গলিব পৰাৰ ওপৰেৰে ঠেলি দিয়া, বা জীৰ্ণ ক্লিয়াৰেন্স | আউটপুট হ্ৰাস কৰক বা এটা বাধা স্ক্ৰুলৈ উন্নয়ন কৰক। যদি চেটটো পৰিধান কৰা হয়, তেন্তে কোনো চেটিঙে গলনাংক পুনৰুদ্ধাৰ নকৰে |
| ৰঙৰ ৰেখাডাল / দুৰ্বল বিক্ষিপ্ততা | অসমান ৰং; masterbatch বিক্ষিপ্ত নহয় | কোনো মিশ্ৰণ অংশ নাই; জীৰ্ণ স্ক্ৰু বেয়াকৈ মিহলি হোৱা; ভৰোৱা বা ৰঙীন যৌগ এটাৰ বাবে ভুল স্ক্ৰু | এটা মিশ্ৰণ অংশ ধাৰ্য্য কৰক (Maddock বা পিন)। প্ৰথমে নিশ্চিত কৰক যে স্ক্ৰুটো কেৱল জীৰ্ণ হোৱা নাই |
ব্লেক ষ্ট্ৰিক বা বাৰ্ন মাৰ্ক
অৱক্ষয়ী পলিমাৰ ক’ৰবাত সোমাইছে আৰু টুকুৰা টুকুৰকৈ ভাঙি গৈছে। ক্লাছিক লুকাই থকা ঠাইবোৰ হ’ল পোছাক পৰিধান কৰা ক্লিয়াৰেন্স, এটা স্ক’ৰ কৰা ব’ৰ, এটা ক্ষতিগ্ৰস্ত চেক ৰিং, আৰু যিকোনো মৃত ঠাই য’ত প্ৰবাহ স্থবিৰ হৈ পৰে।
প্ৰথমে ডিপ পাৰ্জ কৰক। যদিহে ভালদৰে পাৰ্জ কৰাৰ পিছত স্পেকবোৰ ঘূৰি আহে, তেন্তে পদাৰ্থটো কেৱল অৱশিষ্ট নহয়। আপোনাৰ মেচিনৰ এটা ঠাইৰ দ্বাৰা ইয়াক অবিৰতভাৱে নিৰ্মাণ কৰা হৈছে, আৰু আপুনি স্ক্ৰুটো টানি ইয়াক বিচাৰিব লাগিব।
অসামঞ্জস্যপূৰ্ণ শ্বটৰ আকাৰ বা চুটি শ্বট
আপুনি এটা ছেটিং স্পৰ্শ কৰাৰ আগতে ৰিংটো পৰীক্ষা কৰক। যেতিয়া নন-ৰিটাৰ্ণ ভালভটোৱে ছীল হোৱা বন্ধ কৰি দিয়ে, তেতিয়া ইনজেকচনৰ সময়ত গলিত পদাৰ্থ পিছলৈ ওলাই যায়, আৰু মেচিনে জুখি বুলি ভবা শ্বটটো ছাঁচটোৱে পোৱা শ্বট নহয়।
গিভৱেটোৱেই হৈছে কুশ্বন। এটা সামঞ্জস্যপূৰ্ণ প্ৰক্ৰিয়াই এটা স্থিৰ কুশ্বন ধৰি ৰাখে। যেতিয়া কুশ্বনে গুলীৰ পৰা গুলীলৈ ঘূৰি ফুৰে, তেতিয়া গলি যোৱা ঠাইলৈ গৈ আছে য’ত নহ’ব লাগে।
গলিত উষ্ণতা স্পাইকিং বা অতি উচ্চ
ছেটপইণ্টবোৰক বিশ্বাস নকৰি প্ৰ’বৰ সহায়ত প্ৰকৃত গলিত পদাৰ্থ জুখিব লাগে। যদি প্ৰকৃত গলনাংক জ’নসমূহৰ বহু ওপৰত চলি থাকে, তেন্তে অতিৰিক্ত তাপ বেণ্ডৰ পৰা নহয়, ছিয়াৰৰ পৰাহে আহিছে।
যেতিয়া ৰেজিনৰ বাবে সংকোচন অতি আক্ৰমণাত্মক হয়, যেতিয়া স্ক্ৰুৰ গতি অতি বেছি হয়, যেতিয়া পিছফালৰ চাপ অত্যধিক হয় আৰু যেতিয়া এটা জীৰ্ণ স্ক্ৰুৱে একেটা পদাৰ্থক লৰচৰ কৰিবলৈ অধিক কষ্ট কৰিবলগীয়া হয় তেতিয়া ছিয়াৰ তাপ বৃদ্ধি পায়।
লেহেমীয়া স্ক্ৰু পুনৰুদ্ধাৰ / দীঘলীয়া প্লাষ্টিচাইজিং সময়
হপাৰৰ পৰা আৰম্ভ কৰক। ব্ৰীজিং পেলেট, অতি উত্তাপিত খাদ্যৰ ডিঙি, আৰু অপৰ্যাপ্ত খাদ্য শীতলতাই স্ক্ৰু আৰু ষ্ট্ৰেচ পুনৰুদ্ধাৰক অনাহাৰে ৰাখে, আৰু ইয়াৰে কোনোটোৱেই স্ক্ৰুৰ দোষ নহয়।
যদি খাদ্য সুস্থ আৰু আৰোগ্য এতিয়াও লেহেমীয়া হয়, তেন্তে ক্লিয়াৰেন্স জুখিব। পিন্ধিবলৈ পাম্পিং কাৰ্যক্ষমতা হেৰুৱাই পেলোৱা স্ক্ৰু এটাই একেটা শ্বট পূৰণ কৰিবলৈ বেছি সময় লাগে, আৰু চক্ৰৰ সময়ে ইয়াক প্ৰতিফলিত কৰে।
বৃদ্ধি পোৱা মটৰ লোড বা পিছফালৰ চাপ
স্থিৰ আউটপুটত এম্পিয়াৰ বৃদ্ধি হোৱাৰ অৰ্থ হ’ল কিবা এটাই প্ৰতিৰোধ কৰি আছে। ব'ৰত টানি অনা এটা বেঁকা স্ক্ৰুৱেই বিপজ্জনক ক্ষেত্ৰ: ই বেৰেলৰ এটা ফাল পিন্ধে, আৰু সেই ভুল প্ৰান্তিককৰণৰ বিপৰীতে স্থাপন কৰা নতুন স্ক্ৰু এটাই একে সময়সূচীতে একেদৰেই পিন্ধে।
যিকোনো বস্তু অৰ্ডাৰ কৰাৰ আগতে ষ্ট্ৰেইটনেছ আৰু এলাইনমেণ্ট পৰীক্ষা কৰক। একপক্ষীয় ব’ৰ পৰিধান হৈছে আঙুলিৰ ছাপ।
বস্তুৰ অৱক্ষয় বা ৰং সলনি হোৱা
দুটা কাৰণে আধিপত্য বিস্তাৰ কৰে: পদাৰ্থটো অতি গৰম, বা ই বেছি দিন গৰম হৈ আছে। দ্বিতীয়টো হ’ল যিটো মানুহে মিছ কৰে।
বেৰেলৰ পাতবোৰৰ বাবে বহুত সৰু শ্বট এটা চক্ৰৰ পিছত চক্ৰৰ মাজেৰে বহি গলি যায়, হালধীয়া হোৱালৈকে লাহে লাহে সিজাই থাকে। কোনো স্ক্ৰু ডিজাইনেই অভাৰছাইজ বেৰেলত এটা কম আকাৰৰ শ্বট ঠিক নকৰে। স্ক্ৰুৰ ব্যাস শুধৰাই দিয়ক, বা কামটো সৰু মেচিনলৈ লৈ যাওক।
ৰিপ্লেচমেণ্ট স্ক্ৰু বেৰেল কেনেকৈ অৰ্ডাৰ কৰিব লাগে
কোনো প্ৰতিযোগীয়েই ইয়াক সামৰি লোৱা নাই, আৰু ই হৈছে ক্ৰেতাসকলৰ প্ৰকৃততে প্ৰয়োজনীয় অংশ। আপুনি OEM ৰ পৰাই হওক বা স্বতন্ত্ৰৰ পৰাই হওকস্ক্ৰু বেৰেল ফেক্টৰী, একে তথ্যই উদ্ধৃতিটোক পৰিচালিত কৰে।
আপুনি প্ৰদান কৰিবলগীয়া মাত্ৰা আৰু নিৰ্দিষ্টকৰণসমূহ
- মেচিন ব্ৰেণ্ড আৰু মডেল।মাউণ্টিং আৰু ড্ৰাইভ-এণ্ড মাত্ৰা নিশ্চিত কৰিবলে এটা নেমপ্লেট ফটো যথেষ্ট।
- স্ক্ৰুৰ ব্যাস আৰু এল/ডি অনুপাত,অংকনৰ পৰা বা পোনপটীয়াকৈ জুখিব পৰা।
- ৰেজিন, ফিলাৰৰ পৰিমাণৰ সৈতে।ইয়াৰ ফলত তালিকাৰ আন সকলোতকৈ বেছি ভিত্তি ষ্টীল আৰু পৃষ্ঠৰ ট্ৰিটমেণ্টক ড্ৰাইভ কৰা হয়।
- শ্বটৰ আকাৰ আৰু লক্ষ্য চক্ৰ,গতিকে জ্যামিতি কপি কৰাৰ পৰিৱৰ্তে অনুকূল কৰিব পাৰি।
- এটা অংকন, বা এটা জীৰ্ণ নমুনা।যিকোনো এটাই কাম কৰে। এটা জীৰ্ণ অংশ জুখি সম্পূৰ্ণ জ্যামিতি পুনৰ নিৰ্মাণ কৰিব পাৰি।
- যোৱাবাৰ কি ভুল হৈছিল।অংশটোৰ সৈতে পৰিধানৰ আৰ্হিটোও পঠাওক। মসৃণ মাত্ৰা হেৰুৱাই কয় ঘৰ্ষণ। পিটিঙে কয় জাৰণ। একপক্ষীয় পৰিধানে এলাইনমেণ্ট বুলি কয়, যিটো নতুন স্ক্ৰুৱে ঠিক নকৰে।
সেই শেষৰ বস্তুটোৱেই হৈছে ক্ৰেতাসকলে পাহৰি যোৱা বস্তুটো, আৰু সেইটোৱেই আপোনাক বিফলতাৰ বিশ্বাসী কপি কিনিবলৈ বাধা দিয়ে।
OEM-মেচ বনাম কাষ্টম ডিজাইন: লাভ আৰু লোকচান
এটা OEM মেচমূল জ্যামিতি পুনৰুত্পাদন কৰে। ই সঠিক কল যেতিয়া মূল স্ক্ৰু আপোনাৰ প্ৰক্ৰিয়াৰ লগত খাপ খাইছিল আৰু সৰলভাৱে ক্ষয় গৈছিল। ভৱিষ্যদ্বাণীযোগ্য, অংকনৰ বিপৰীতে পৰীক্ষাযোগ্য, কোনো প্ৰক্ৰিয়া পুনৰ বৈধতা নাই।
এটা কাষ্টম ডিজাইনআপুনি আজি প্ৰকৃততে চলোৱাৰ লগত খাপ খুৱাবলৈ জ্যামিতি সলনি কৰে। ই সঠিক কল যেতিয়া প্ৰক্ৰিয়াটো গতি কৰে আৰু স্ক্ৰুৱে নহয়: আপুনি পুনৰ গ্ৰাইণ্ড যোগ কৰিলে, এটা ভৰোৱা গ্ৰেডলৈ সলনি কৰিলে, আউটপুট লক্ষ্য সলনি কৰিলে, বা মূল স্ক্ৰুৱে কেতিয়াও আপোনাৰ ৰেজিনক ভালদৰে চম্ভালিলে।
প্ৰক্ৰিয়া সলনি হ’লে OEM মেচ অৰ্ডাৰ দিলে নতুন তীখাত সমস্যাটো পুনৰুত্পাদন হয়। মূলটো ঠিকেই থকাৰ সময়ত এটা কাষ্টম ডিজাইন অৰ্ডাৰ কৰিলে খৰচ আৰু পুনৰ বৈধকৰণ একোৱেই নহয়। ৱেয়াৰ পেটাৰ্ণে আপোনাক কয় যে আপুনি কোন পৰিস্থিতিত আছে।
চীনৰ পৰা উৎস বিচাৰিলে কি আশা কৰিব পাৰি
লিড টাইম জ্যামিতি, পৃষ্ঠৰ ট্ৰিটমেণ্ট আৰু এটা অংকন আছে নে নাই তাৰ ওপৰত নিৰ্ভৰ কৰে। আপোনাৰ উদ্ধৃতিৰ সৈতে লিখিতভাৱে বিচাৰক, আৰু ঘড়ীটো কিহৰ পৰা আৰম্ভ হয় সুধিব: অংকনৰ নিশ্চিতকৰণ, বা ক্ৰয় অৰ্ডাৰ। একে তাৰিখ নহয়, আৰু পাৰ্থক্য প্ৰায়ে এসপ্তাহ।
আপুনি কমিট কৰাৰ আগতে পিন ডাউন কৰাৰ যোগ্য তিনিটা কথা:
- যেতিয়া উৎপাদন আৰম্ভ হয়।এটা জীৰ্ণ নমুনা ৰিভাৰ্ছ ইঞ্জিনিয়াৰিং কৰিলে এটা চিপ কাটি যোৱাৰ আগতে সময় যোগ হয়। এটা অংকনে সেই পদক্ষেপটো আঁতৰাই পেলায়।
- পৃষ্ঠৰ চিকিৎসাই কি যোগ কৰে।বাইমেটালিক ছাৰ্ফেচিং আৰু কাৰ্বাইড স্প্ৰে কৰাটো নিজস্ব শাৰীৰ সৈতে পৃথক প্ৰক্ৰিয়াৰ পদক্ষেপ।
- সাগৰীয় মালবাহী, পৃথকে পৃথকে।ই উৎপাদনৰ লিড টাইমত নাই, আৰু প্ৰথমবাৰৰ বাবে ক্ৰেতাসকলক আচৰিত কৰা সংখ্যাটোৱেই।
আমাৰ নিজৰ উদ্ধৃতি ডিজাইনৰ দ্বাৰা স্বচ্ছ: আমি প্ৰডাক্ট, শিপিং, আৰু চলি থকা ৰক্ষণাবেক্ষণ সামৰি আনুমানিক খৰচ দিওঁ, গতিকে পিছত আৱিষ্কাৰ কৰিবলগীয়া একো নাই। সেই উদ্ধৃতিটো আপুনি ১২ ঘণ্টাৰ ভিতৰত পায়।
পূৰ্বে বৰ্ণনা কৰা অতিৰিক্ত-ছেট ঘূৰণৰ সৈতে লিড টাইমৰ চাৰিওফালে পৰিকল্পনা কৰক। এটা ৱেয়াৰ লগৰ পৰা অৰ্ডাৰ কৰা এটা চেট আপোনাৰ সূচীত প্ৰেৰণ কৰা হয়। ব্ৰেকডাউনৰ পৰা অৰ্ডাৰ কৰা এটা চেট ঘড়ীৰ কাঁটাৰ বিপৰীতে, বিমানেৰে, যিটো দামত কোনেও বুজাবলৈ ভাল নাপায়।
গুণগত মান গ্ৰহণৰ মাপকাঠী আৰু পৰিদৰ্শন পইণ্ট
এইবোৰ চেকেই প্ৰকৃত যোগানকাৰীক সস্তীয়া যোগানকাৰীৰ পৰা পৃথক কৰে। আপুনি অৰ্ডাৰ দিয়াৰ আগতে লিখিতভাৱে সেইবোৰ বিচাৰিব, আৰু চেট আহিলে সেইবোৰ পৰীক্ষা কৰক:
- প্ৰতিটো উৰণৰ কাষেৰে একাধিক বিন্দুত বাহিৰৰ ব্যাস
- ব’ৰৰ ব্যাস আৰু নলাকাৰতা
- পৃষ্ঠৰ কঠিনতা হিচাপে কজুখিব পৰা মূল্য(HV বা HRC), এটা কেটেলগ স্পেচিফিকেশন নহয়
- নাইট্ৰাইডযুক্ত কেছৰ গভীৰতা, বা দ্বিধাতুৰ ব'ৰৰ ওপৰত মিশ্ৰণ স্তৰৰ গভীৰতা
- কেন্দ্ৰীভূততা আৰু পোনতা
- পৃষ্ঠৰ ৰুক্ষতা (Ra)
- বেচ ষ্টীল গ্ৰেড, নিশ্চিত কৰা হৈছে
কঠিনতা আৰু কেছৰ গভীৰতা দুটাই আটাইতকৈ গুৰুত্বপূৰ্ণ, আৰু দুটাক সঘনাই নিৰৱে ডাউনগ্ৰেড কৰা হয়। ৯৫০–১০৫০ এইচ ভি আৰু ০.৫–০.৮ মিলিমিটাৰ গভীৰতাত নাইট্ৰাইডযুক্ত স্তৰ এটা আপুনি যোগানকাৰীক ধৰি ৰাখিব পৰা এটা নিৰ্দিষ্টকৰণ। “নাইট্ৰাইড” নিজাববীয়াকৈ নহয়।
যদি কোনো উদ্ধৃতি আনবোৰৰ তলত নাটকীয়ভাৱে নামি যায়, তেন্তে সুধিব যে তীখাটো কি আৰু ট্ৰিটমেণ্টটো কিমান গভীৰভাৱে চলি থাকে। প্ৰায় সদায় সেইখিনিতে পাৰ্থক্যটো লুকাই থাকে, আৰু আপুনি আগতীয়াকৈ পিন্ধিলেই সেইটো ঘূৰাই দিয়ে।
আমাৰ সম্পূৰ্ণ উৎস ৱাকথ্ৰু কাষ্টম স্ক্ৰু বেৰেল অৰ্ডাৰ গাইডত বহি থাকে।
সলনি বা কাষ্টম ইনজেকচন স্ক্ৰু বেৰেল লাগেনে? আপোনাৰ মেচিনৰ মডেল, অংকন, বা জীৰ্ণ নমুনা পঠাওক। আমি ১২ ঘণ্টাৰ ভিতৰত উদ্ধৃতি দিওঁ।
এটা স্ক্ৰু বেৰেল উদ্ধৃতি পাওকসঘনাই সোধা প্ৰশ্ন
প্ৰশ্ন : ইনজেকচন মল্ডিং স্ক্ৰু বেৰেল কিমান দিন টিকে?
উত্তৰ: পিই আৰু পিপিৰ দৰে অ-জাৰণকাৰী ৰেজিনত আমাৰ নাইট্ৰাইডযুক্ত ৩৮চিআৰএমঅ’এলএ ইনজেকচন স্ক্ৰুবোৰ প্ৰায় ১০,০০০–২০,০০০ ঘণ্টা চলি থাকে। গ্লাছ ভৰ্তি যৌগ, পিভিচি, আৰু গধুৰ ৰিগ্ৰাইণ্ডে সেইটো কমাই দিয়ে, আৰু কিমান দূৰলৈকে ভৰোৱাৰ পৰিমাণ আৰু উৎপাদনৰ ওপৰত নিৰ্ভৰ কৰে। ঘড়ী চলাব নালাগে আৰু আশা নকৰিব: জোখ। বছৰত অন্ততঃ এবাৰ এব্ৰেচিভ ডিউটিত বিল্ড ড্ৰয়িঙৰ বিপৰীতে ফ্লাইট অ'ডি আৰু ব'ৰ আইডি পৰীক্ষা কৰক, আৰু ট্ৰেণ্ড লগ কৰক। ঘণ্টাৰ পৰিসংখ্যা নহয়, ট্ৰেণ্ডটোৱে আপোনাক কয় যে পৰৱৰ্তী চেটটো কেতিয়া অৰ্ডাৰ কৰিব লাগে।
প্ৰশ্ন : স্ক্ৰু আৰু বেৰেলৰ মাজত ষ্টেণ্ডাৰ্ড ক্লিয়াৰেন্স কিমান?
উত্তৰ: কোনো এটা চিত্ৰ নাই, কাৰণ স্ক্ৰু ব্যাসৰ সৈতে ক্লিয়াৰেন্স স্কেল। নতুন চেটৰ বাবে উদ্যোগৰ নিয়মটো হ’ল প্ৰতিটো ইঞ্চিৰ স্ক্ৰু ব্যাসৰ বাবে প্ৰতি ফালে প্ৰায় ০.০০১ ইঞ্চি ৰেডিয়েল ক্লিয়াৰেন্স, গতিকে ৬০ মিলিমিটাৰ স্ক্ৰু এটা প্ৰতি ফালে ০.০৬ মিলিমিটাৰৰ ওচৰত অৱতৰণ কৰে। আপোনাৰ বিল্ড ড্ৰয়িংটোৱেই কৰ্তৃত্ব। ব্যৱহাৰিক সেৱা সীমা হিচাপে, যেতিয়া জুখি উলিওৱা ক্লিয়াৰেন্স নিৰ্মাণ মূল্যৰ প্ৰায় দুগুণলৈ বৃদ্ধি পায়, বা একে স্ক্ৰু গতিৰে আউটপুট লক্ষণীয়ভাৱে হ্ৰাস পায়, তেতিয়া সলনি কৰাৰ পৰিকল্পনা কৰক।
প্ৰশ্ন : একাধিক ভিন্ন ৰেজিনৰ বাবে এটা স্ক্ৰু ব্যৱহাৰ কৰিব পাৰিনে?
উঃ এটা পৰিয়ালৰ ভিতৰত, হয়। এটা সাধাৰণ উদ্দেশ্যৰ স্ক্ৰুৱে পিই, পিপি, পিএছ, আৰু এবিএছ গ্ৰহণযোগ্যভাৱে চম্ভালে, যাৰ বাবে মেচিন নিৰ্মাতাসকলে ইয়াক মানক হিচাপে প্ৰেৰণ কৰে। পৰিয়ালৰ মাজেৰে, নং. কঠিন পিভিচিৰ ওপৰত থকা জিপি স্ক্ৰুৱে সামগ্ৰীটোৰ অৱক্ষয় ঘটায় আৰু তীখাটোক জাৰণ কৰে। কাঁচ ভৰ্তি নাইলনত জিপি স্ক্ৰু এটা দ্ৰুতগতিত ক্ষয় যায়। আৰু এটা শ্বট ভলিউমৰ বাবে আকাৰৰ স্ক্ৰুৱে এনেকুৱা কাম কৰিব নোৱাৰে যিয়ে বেৰেলৰ এটা সৰু অংশ ব্যৱহাৰ কৰে, সামগ্ৰীটো ৰন্ধা নোহোৱাকৈ। যদি আপোনাৰ ৰেজিনে সেই ফাঁকবোৰত বিস্তৃত কৰে, তেন্তে আপুনি এটাতকৈ অধিক স্ক্ৰুৰ প্ৰয়োজন, বা আটাইতকৈ কঠিন কেছৰ বাবে ডিজাইন কৰা এটা স্ক্ৰুৰ প্ৰয়োজন।
প্ৰশ্ন : মোৰ ইনজেকচন মল্ডিং স্ক্ৰুটো জীৰ্ণ হৈছে নে নাই কেনেকৈ ক’ম?
উত্তৰ: মেচিনে প্ৰথমে কয়, আৰু মাইক্ৰ’মিটাৰে নিশ্চিত কৰে। একে স্ক্ৰু গতিৰে আউটপুট হ্ৰাস, পুনৰুদ্ধাৰ সময় ষ্ট্ৰেচিং, অপৰিৱৰ্তিত ছেটপইণ্টত গলিত উষ্ণতা বৃদ্ধি, পৰিষ্কাৰ কৰাৰ পিছত ঘূৰি অহা ক'লা স্পেক, আৰু শ্বটৰ আকাৰ ড্ৰিফ্টিংৰ বাবে চকু ৰাখক। সেইবোৰৰ যিকোনো এটাই স্ক্ৰু টানিবলৈ ন্যায্যতা প্ৰদান কৰে। তাৰ পিছত মাইক্ৰ’মিটাৰেৰে উৰণৰ অ’ডি আৰু ব’ৰ গেজৰ সহায়ত ব’ৰ আইডি জুখিব, মিল থকা অৱস্থানত, আৰু অংকনৰ বিপৰীতে ৰেডিয়েল ক্লিয়াৰেন্স তুলনা কৰক। লক্ষণসমূহে প্ৰকাশ কৰে; জোখ-মাখে নিশ্চিত কৰে।
প্ৰশ্ন : দ্বিধাতুৰ স্ক্ৰু বেৰেল কি আৰু কেতিয়া প্ৰয়োজন হ’ব?
উত্তৰ: দ্বিধাতুৰ বেৰেলে মিশ্ৰণ-তীখাৰ দেহ এটা ৰাখে আৰু কঠিন পৰিধান মিশ্ৰণ এটা ব’ৰত মিহলাই দিয়ে। আমাৰ বেৰেলত আমি ব’ৰৰ পৰিধান জ’নৰ চাৰিওফালে সম্পূৰ্ণ বৃত্তটো হাৰ্ড এলয় স্প্ৰে কৰো, যাৰ ফলত ভিতৰৰ কঠিনতা ৬২ এইচ আৰ চি হয়। ৰেখাডাল অংকন কৰাটো সহজ:৩০% পৰ্যন্ত গ্লাছ ফাইবাৰ নাইট্ৰাইডযুক্ত ৩৮CrMoAlA চেটত ভালদৰে চলি থাকে. ৩০% কাঁচৰ ওপৰত, খনিজ ভৰোৱা বা শিখা নিবাৰণকাৰীৰ সৈতে, বা জাৰণকাৰী ৰেজিনত, দ্বিধাতুৰ দৰে যাওক। নাইট্ৰাইডযুক্ত কেছটো ০.৫–০.৮ মিলিমিটাৰ প্ৰসাৰণ স্তৰ, আৰু তলৰ তীখা শেষ হোৱাৰ বহু আগতেই গধুৰ ভৰোৱা যন্ত্ৰই ইয়াৰ মাজেৰে কাটি যায়।
প্ৰশ্ন : স্ক্ৰু ডিজাইনে ইনজেকচন মল্ডিঙত অংশৰ মানদণ্ডত প্ৰভাৱ পেলায় নেকি?
উত্তৰ: প্ৰত্যক্ষভাৱে, আৰু বেছিভাগ প্ৰক্ৰিয়াৰ সংহতিতকৈ অধিক। স্ক্ৰু জ্যামিতিই নিৰ্ধাৰণ কৰে যে পদাৰ্থটো কিমান সম্পূৰ্ণৰূপে গলিব, গলিত উষ্ণতা কিমান একে, ৰং আৰু ভৰোৱা যন্ত্ৰ কিমান ভালদৰে বিয়পি পৰে আৰু শ্বটটো কিমান সামঞ্জস্যপূৰ্ণ। আনমল্ট, ষ্ট্ৰিক, স্প্লে, ডিগ্ৰেডেচন, আৰু শ্বট ভেৰিয়েচন সকলোৱে স্ক্ৰু ডিজাইন বা স্ক্ৰু ৱেয়াৰলৈ অন্ততঃ যিমান সঘনাই ট্ৰেচ বেক কৰে সিমান সঘনাই নিয়ন্ত্ৰকলৈ ট্ৰেচ বেক কৰে। যেতিয়া কোনো দোষে আপুনি কৰা প্ৰতিটো ছেটিং পৰিৱৰ্তনক প্ৰতিহত কৰে, তেতিয়া জ্যামিতি বা পৰিধান সাধাৰণতে ইয়াৰ কাৰণ।
প্ৰশ্ন : ইনজেকচন স্ক্ৰু আৰু এক্সট্ৰুচন স্ক্ৰুৰ মাজত পাৰ্থক্য কি?
উত্তৰ: এটা এক্সট্ৰুচন স্ক্ৰু অবিৰতভাৱে ঘূৰি থাকে আৰু পাম্পবোৰ বন্ধ নোহোৱাকৈ আগলৈ গলি যায়। এটা ইনজেকচন স্ক্ৰুৱে দুটা কাম কৰে: ই এটা শ্বটক প্লাষ্টিক কৰিবলৈ ঘূৰি থাকে, তাৰ পিছত ঘূৰি থকা বন্ধ কৰে আৰু ইয়াক ইনজেকচন কৰিবলৈ প্লাঞ্জাৰৰ দৰে আগবাঢ়ি যায়। সেই পাৰস্পৰিক ক্ৰিয়াৰ বাবেই ইনজেকচন স্ক্ৰুৱে টিপত এটা চেক ৰিং কঢ়িয়াই লৈ ফুৰে, আৰু কিয় ইহঁতে এক্সট্ৰুচন স্ক্ৰুতকৈ চুটি এল/ডি অনুপাত, সাধাৰণতে ১৮:১ৰ পৰা ২৫:১, চলে। শ্বটৰ মাজত মেটেৰিয়েল এটা ইনজেকচন বেৰেলতও বহি থাকে, যাৰ ফলত ৰেচিডেন্স টাইম আৰু শ্বটৰ আকাৰ জটিল হৈ পৰে।
প্ৰশ্ন : স্ক্ৰু বেৰেল নিৰ্মাতাই মোৰ স্ক্ৰুটো অংকন নকৰাকৈ কপি কৰিব পাৰিবনে?
উঃ হয়। জীৰ্ণ অংশটো জাহাজত পঠিয়াওক আৰু জ্যামিতি জুখি পুনৰ নিৰ্মাণ কৰিব পাৰি: ব্যাস, দৃষ্টি অনুপাত, চেনেলৰ গভীৰতা, আৰু ড্ৰাইভৰ শেষত ফিট মাত্ৰা। আমি ইনজেকচন স্ক্ৰুবোৰ ±০.০০১ মিলিমিটাৰলৈকে ধৰি ৰাখোঁ। এটা সতৰ্কবাণী উল্লেখ কৰা উচিত: এটা জীৰ্ণ স্ক্ৰুৰ জোখ কাৰখানাৰ পৰা ওলাই যোৱাতকৈ সৰু, গতিকে সলনি কৰা স্ক্ৰুটো জীৰ্ণ মাত্ৰাত নহয়, মূল ডিজাইনৰ উদ্দেশ্য অনুসৰি নিৰ্মাণ কৰিব লাগে। অংশটোৰ সৈতে পৰিধানৰ আৰ্হিটো পঠাওক, আৰু নতুন স্ক্ৰুটোৱে উত্তৰাধিকাৰী হিচাপে লোৱাৰ পৰিৱৰ্তে বিফলতাৰ বিৰুদ্ধে নিৰ্দিষ্ট কৰা হয়।
উপসংহাৰ
তিনিটা ধাৰণাই গোটেই গাইডখন কঢ়িয়াই লৈ ফুৰে।
নিৰ্বাচন ৰেজিনৰ পিছত হয়।জ্যামিতি (L/D, সংকোচন অনুপাত, স্ক্ৰুৰ ধৰণ) আপোনাৰ পলিমাৰ কেনেকৈ গলি যায় তাৰ সৈতে মিল খায়। পৃষ্ঠৰ ট্ৰিটমেণ্ট আপোনাৰ খাদ্য কিমান লেতেৰা সেইটোৰ সৈতে মিল খায়। নাইট্ৰাইডযুক্ত ৩৮CrMoAlA ত পৰিষ্কাৰ ৰেজিন আনন্দৰে চলি থাকে। ঘৰ্ষণকাৰী আৰু জাৰণকাৰী খাদ্যত দ্বিধাতুৰ ব'ৰৰ প্ৰয়োজন হয়, আৰু পৰিষ্কাৰ কেছটো নিৰ্দিষ্ট কৰাটোৱেই হৈছে নতুন চেট এটা সোনকালে মৃত্যু হোৱাৰ আটাইতকৈ সাধাৰণ উপায়।
ৰক্ষণাবেক্ষণে বছৰ কিনে, আৰু তথ্যই পৰিকল্পনা কিনে।প্ৰতিটো ষ্টপৰ আগতে পাৰ্জ কৰক, ষ্টীলৰ পৰিৱৰ্তে কাঁহেৰে পৰিষ্কাৰ কৰক, আৰু প্ৰতিবাৰ স্ক্ৰুটো ওলাই গ’লে ক্লিয়াৰেন্স জুখিব। এটা ৱেয়াৰ লগ ঘূৰি যায় “পৰিধান হৈছেনে?” “কেতিয়া ই সীমা অতিক্ৰম কৰিব?”, যিটো পৰিকল্পিত পৰিৱৰ্তন আৰু বন্ধৰ মাজৰ পাৰ্থক্য।
আপুনি প্ৰক্ৰিয়াটো টিউন কৰাৰ আগতে মেচিনটো নিদান কৰক।যেতিয়া আউটপুট কমি যায়, চক্ৰবোৰ টানি যায়, কুশ্বনটো বিচৰণ কৰে, বা পৰিষ্কাৰ কৰাৰ পিছত স্পেকবোৰ ঘূৰি আহে, তেতিয়া প্লাষ্টিচাইজিং ইউনিটে কথা পাতি থাকে। ছেটিংছসমূহে হেৰুৱা ক্লিয়াৰেন্স পুনৰুদ্ধাৰ কৰিব নোৱাৰে বা এটা জীৰ্ণ চেক ৰিং পুনৰ ছীল কৰিব নোৱাৰে। স্ক্ৰুটো টানি জুখিব।
নানহাইয়াই বিশ বছৰতকৈও অধিক সময় ধৰি স্ক্ৰু আৰু বেৰেল নিৰ্মাণ কৰি আহিছে আৰু বিশ্বজুৰি ৫০০+ ক্লায়েণ্টক সেৱা আগবঢ়াইছে। আমাৰ ইনজেকচন স্ক্ৰুবোৰ ৩৮CrMoAlAৰ পৰা মেচিনেৰে তৈয়াৰ কৰা হয়, নিৰ্বাপিত আৰু টেম্পাৰ কৰা হয়, তাৰ পিছত ৫০০–৫৬০ ডিগ্ৰী চেলছিয়াছত গেছ-নাইট্ৰাইড কৰি ৯৫০–১০৫০ এইচ ভিত ০.৫–০.৮ মিলিমিটাৰ কেছত ৰখা হয়, ±০.০০১ মিলিমিটাৰ সহনশীলতাত ৰখা হয়, আৰু ১০,০০০–২০,০০০ ঘণ্টাৰ বাবে ৰেটিং কৰা হয় অ-জাৰণকাৰী ৰেজিন। য'ত খাদ্য অধিক কঠোৰ হয়, আমি ব'ৰৰ পৰিধান জ'নৰ চাৰিওফালে সম্পূৰ্ণ বৃত্তটো কঠিন মিশ্ৰণ স্প্ৰে কৰি ভিতৰৰ কঠিনতা ৬২ এইচ আৰ চি লৈ লৈ যাওঁ।
আপুনি অৰ্ডাৰৰ আগতে আমাৰ অভিযন্তাসকলে আপোনাৰ সৈতে প্ৰাচলসমূহৰ মাজেৰে কাম কৰে: ব্যাস, দৃষ্টি অনুপাত, স্ক্ৰু চেনেলৰ গভীৰতা, আৰু 38CrMoAlA আৰু এটা ডুপ্লেক্স মিশ্ৰণৰ মাজৰ সামগ্ৰীৰ পছন্দ। সেই পৰামৰ্শ বিনামূলীয়া, আৰু তাৰ পিছৰ উদ্ধৃতিটোত পণ্য, শিপিং, আৰু প্ৰত্যাশিত ৰক্ষণাবেক্ষণৰ খৰচ অন্তৰ্ভুক্ত কৰা হৈছে, গতিকে পিছত পৃষ্ঠাত নথকা একোৱেই দেখা নাযায়।
ডেলিভাৰীৰ পিছত, আমাৰ কাৰিকৰী বিদ্যাবিদসকলে ইনষ্টলেচন আৰু কমিচনিং সমৰ্থন কৰে, ৱাৰেণ্টী চুক্তিবদ্ধভাৱে চলি থাকে (সাধাৰণতে এবছৰৰ পৰা দুবছৰ), আৰু বিক্ৰীৰ পিছৰ যিকোনো সমস্যাই ২৪ ঘণ্টাৰ ভিতৰত সঁহাৰি আৰু ৪৮ ঘণ্টাৰ ভিতৰত সমাধান পায়।
আপোনাৰ মেচিনৰ মডেল, ৰেজিন, আৰু আপুনি সমাধান কৰিবলৈ চেষ্টা কৰা সমস্যাটো আমালৈ পঠাওক। বাৰ ঘণ্টাৰ ভিতৰত আপোনাৰ হাতত এটা স্পেচিফিকেশন আৰু এটা উদ্ধৃতি থাকিব।
আপোনাৰ মেচিন, আপোনাৰ ৰেজিন, আৰু যোৱাবাৰ কি ভুল হৈছিল কওক। আমি ইয়াক ঠিক কৰা ছেটটো নিৰ্দিষ্ট কৰিম, ইয়াক পুনৰাবৃত্তি কৰা ছেটটো নহয়।
এটা উদ্ধৃতিৰ বাবে নানহাইয়াৰ সৈতে যোগাযোগ কৰক