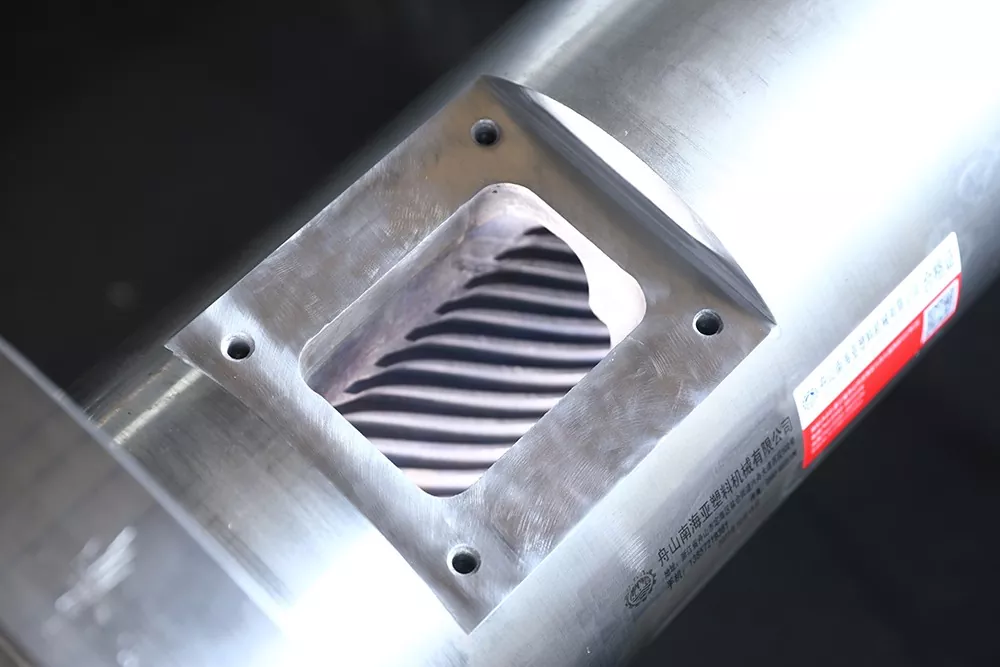
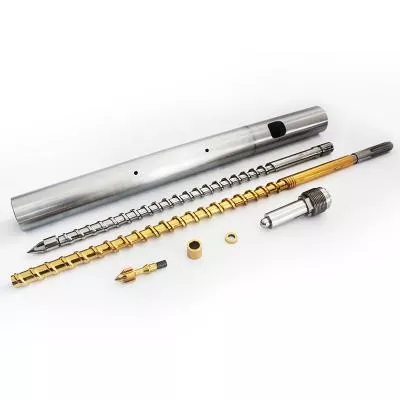
শংকু আৰু সমান্তৰাল যমজ স্ক্ৰু এক্সট্ৰুডাৰ: আমি কি তুলনা কৰিছো?
শঙ্কুৰ দৰে টুইন স্ক্ৰু এক্সট্ৰুডাৰ কি?
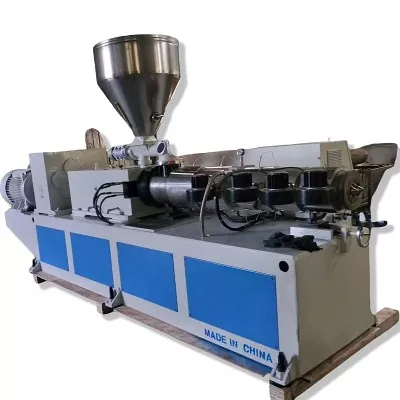
এটা শংকু আকৃতিৰ টুইন স্ক্ৰু এক্সট্ৰুডাৰত স্ক্ৰু থাকে যাৰ বাহিৰৰ ব্যাস প্ৰক্ৰিয়াকৰণৰ দৈৰ্ঘ্যৰ লগে লগে সলনি হয়। ইয়াত আলোচনা কৰা প্ৰচলিত পিভিচি ব্যৱস্থাত ফিডৰ শেষটো ডাঙৰ আৰু নিৰ্গমনৰ শেষটো সৰু। "কনিকেল স্ক্ৰু এক্সট্ৰুডাৰ"ৰ দৰে বৰ্ণনাই এতিয়াও ঘূৰ্ণনৰ দিশ, আন্তঃমেচিং ব্যৱস্থা আৰু প্ৰয়োগ নিশ্চিত কৰিবলৈ এৰি দিয়ে।
সমান্তৰাল টুইন স্ক্ৰু এক্সট্ৰুডাৰ কি?
এটা সমান্তৰাল টুইন স্ক্ৰু এক্সট্ৰুডাৰৰ সমান্তৰাল স্ক্ৰু অক্ষ থাকে আৰু প্ৰচেছিং অংশৰ কাষেৰে এটা স্থিৰ নামমাত্ৰ বাহিৰৰ ব্যাস থাকে। চেনেলৰ জ্যামিতি এতিয়াও সলনি হ’ব পাৰে। "সমান্তৰাল" শব্দটোৱে আপোনাক কোৱা নাই যে স্ক্ৰুবোৰ একেলগে বা বিপৰীত দিশত ঘূৰি থাকে নেকি, বা মেচিনটো কম্পাউণ্ডিং বা প্ৰত্যক্ষ প্ৰডাক্ট এক্সট্ৰুচনৰ বাবে উদ্দেশ্য কৰা হৈছে নেকি।
নাষ্টাজ আৰু উইলচিনস্কিয়ে তেওঁলোকৰ সহ-ঘূৰ্ণনশীল আৰু প্ৰতিঘূৰ্ণনশীল টুইন-স্ক্ৰু এক্সট্ৰুচনৰ পাৰ্থক্য কৰে২০২৪ চনত কাউণ্টাৰ-ৰোটেটিং এক্সট্ৰুচন স্কেল-আপৰ ওপৰত গৱেষণা. তেওঁলোকৰ আলোচনাই পিভিচি পাউদাৰ প্ৰক্ৰিয়াকৰণক এটা গুৰুত্বপূৰ্ণ প্ৰতিঘূৰ্ণন প্ৰয়োগ হিচাপে চিনাক্ত কৰে। সেই প্ৰক্ৰিয়াৰ পাৰ্থক্যই হৈছে এক অৰ্থপূৰ্ণ তুলনাৰ আৰম্ভণিৰ বিন্দু।
ক্ৰয়ৰ কামটো সামঞ্জস্যপূৰ্ণ কৰি ৰাখক
পিভিচি শুকান-মিশ্ৰণ এক্সট্ৰুচনৰ বাবে, একে পণ্যৰ প্ৰয়োজনীয়তাৰ অধীনত প্ৰাসংগিক শংকু আৰু সমান্তৰাল সংৰূপসমূহ তুলনা কৰক। উচ্চ গতিৰ সহ-ঘূৰ্ণনশীল কম্পাউণ্ডিং দাবী এটা কাউণ্টাৰ-ঘূৰ্ণন পাইপ মেচিনলৈ স্থানান্তৰ নকৰিব কাৰণ দুয়োটাতে সমান্তৰাল স্ক্ৰু আছে। যদি আপোনাৰ কাম যৌগিক উৎপাদন হয়, তেন্তে আমাৰ বহল ব্যৱহাৰ কৰকসামগ্ৰী আৰু এক্সট্ৰুচন-চিষ্টেম নিৰ্বাচন গাইডপ্ৰথমে প্ৰক্ৰিয়াটো প্ৰতিষ্ঠা কৰিবলৈ।
এটা নতুন লাইনৰ বাবে, মেচিন যোগানকাৰীয়ে সমগ্ৰ অপাৰেটিং কনফিগাৰেচন সংজ্ঞায়িত কৰিব লাগিব। সলনি উপাদানসমূহৰ বাবে, আমি ইনষ্টল কৰা মেচিন আৰু ইয়াৰ অংকনৰ পৰা আৰম্ভ কৰোঁ। এটা স্ক্ৰু-এণ্ড-বেৰেল উদ্ধৃতি নিজেই প্ৰতিষ্ঠা কৰিব নোৱাৰে যে এটা ভিন্ন মেচিন আৰ্কিটেকচাৰ উপযুক্ত নে নহয়।
জ্যামিতি, কেন্দ্ৰৰ দূৰত্ব আৰু মডেলৰ আকাৰ কেনেকৈ পৃথক
উপযোগী জ্যামিতিক পাৰ্থক্যটো হ’ল য’ত পদাৰ্থটোৰ স্থান আছে আৰু য’ত সমাবেশটো ফিট হ’ব লাগিব। প্ৰচলিত শংকুৰ দৰে ব্যৱস্থাত, প্ৰক্ৰিয়াকৰণৰ দৈৰ্ঘ্যৰ লগে লগে স্ক্ৰু অক্ষৰ ব্যাস আৰু পৃথকীকৰণ ভিন্ন হয়। সমান্তৰাল ব্যৱস্থাত অক্ষবোৰ সমান্তৰালভাৱে থাকে। দুয়োটা বিৱৰণেই চেনেলৰ গভীৰতা, স্থানীয় সংকোচন, কাম কৰা ক্লিয়াৰেন্স বা সম্পূৰ্ণ চাপৰ কৰ্তব্য ধাৰ্য্য কৰা নাই।
ব্যাসৰ যোৰ ক্ষমতাৰ ৰেটিং নহয়
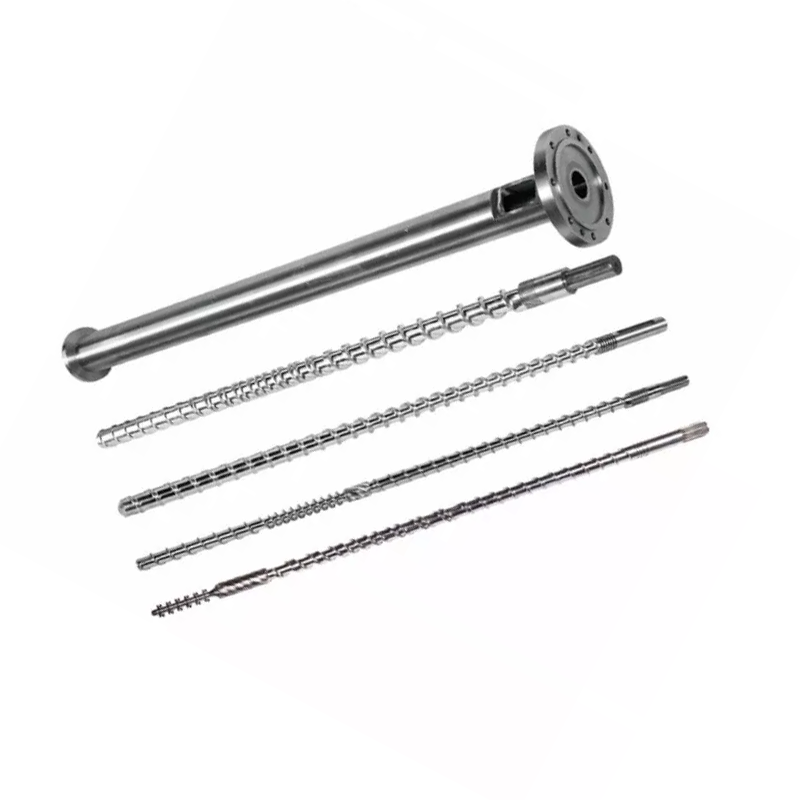
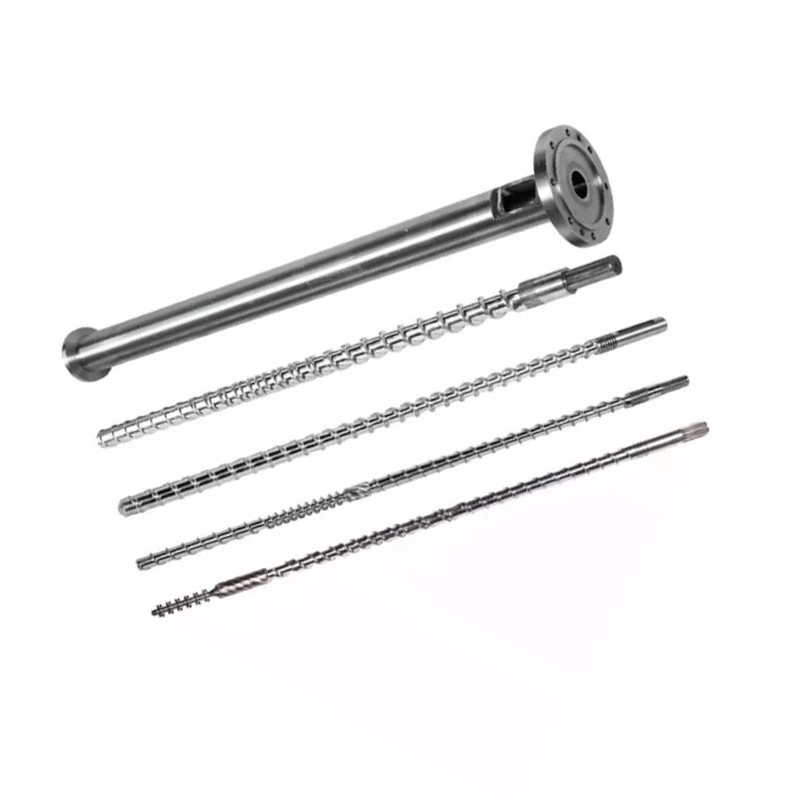
আমাৰশংকুৰ দৰে টুইন স্ক্ৰু বেৰেল ৰেঞ্জΦ65/Φ132 আৰু Φ80/Φ156 অন্তৰ্ভুক্ত যোৰ তালিকাভুক্ত কৰে। অৰ্ডাৰ দিয়াৰ আগতে, অংকনে কোনবোৰ শেষ চিনাক্ত কৰে আৰু সংশ্লিষ্ট প্ৰচেছিং দৈৰ্ঘ্য নিশ্চিত কৰক। দ্বিতীয় সংখ্যাটো পাইপৰ ব্যাস বা দৈৰ্ঘ্য আৰু ব্যাসৰ অনুপাত হিচাপে পঢ়িব নালাগে। L/D মাত্ৰাহীন; এটা ব্যাসে এটা দৈৰ্ঘ্যৰ একক কঢ়িয়াই লৈ ফুৰে।
দ্য...পিভিচি পাইপৰ সমান্তৰাল স্ক্ৰু বেৰেলপৃষ্ঠাই Φ45ৰ পৰা Φ150 মিমি আৰু L/D 32ৰ পৰা 38লৈ তালিকাভুক্ত কৰে, স্বনিৰ্বাচনৰ সৈতে। এইবোৰেই সেই প্ৰডাক্টৰ প্ৰকাশিত বিকল্প। ইহঁতে সমতুল্য শংকু আকাৰ বা সাৰ্বজনীন উৎপাদন পৰিসৰ স্থাপন নকৰে।
ড্ৰাইভ আৰু সমৰ্থন ব্যৱস্থা অন্তৰ্ভুক্ত কৰক
আমি প্ৰচেছিং-ইউনিট অংকনৰ কাষত গিয়াৰবক্স আউটপুট বিন্যাস, সংযোগৰ বিৱৰণ আৰু অনুমোদিত অপাৰেটিং খাম বিচাৰিম। বেয়াৰিং স্থান বা ডাঙৰ ফিড-এণ্ড ব্যাস পৰীক্ষিত টৰ্ক, গতি আৰু থ্ৰাষ্ট স্পেচিফিকেশনৰ বিকল্প নহয়। ফটো এখনৰ পৰা যান্ত্ৰিক ক্ষমতা অনুমান নকৰি সম্পূৰ্ণ প্ৰস্তাৱ তুলনা কৰক।


শঙ্কু বনাম সমান্তৰাল টুইন স্ক্ৰু এক্সট্ৰুডাৰ: এটা লাইক-ফৰ-লাইক তুলনা
দুয়োটা সংৰূপ মূল্যায়নৰ যোগ্য যেতিয়া সিহতক একেটা পিভিচি কামৰ বাবে প্ৰস্তাৱ কৰা হয়। যোগানকাৰীয়ে প্ৰকৃত স্ক্ৰু প্ৰফাইল, ফিডৰ ব্যৱস্থা, ড্ৰাইভ আৰু অপাৰেটিং অৱস্থা চিনাক্ত কৰাৰ পিছতহে ইয়াৰ সম্ভাৱ্য সুবিধাসমূহ উপযোগী হয়। আমি প্ৰস্তাৱসমূহ তুলনা কৰিবলৈ তলৰ তালিকাখন ব্যৱহাৰ কৰিম, প্ৰতিটো শাৰীৰ বাবে এজন সাৰ্বজনীন বিজয়ীক বঁটা প্ৰদান কৰাতকৈ।
| সিদ্ধান্ত | শঙ্কুৰ দৰে সংৰূপ | সমান্তৰাল বিন্যাস | অনুৰোধ কৰিবলৈ প্ৰমাণ |
|---|---|---|---|
| সামগ্ৰী গ্ৰহণ | উদ্দেশ্যপ্ৰণোদিত পাউদাৰ মিশ্ৰণৰ সৈতে ফিড-এণ্ড জ্যামিতি আৰু ব্যৱহাৰযোগ্য গ্ৰহণ পৰীক্ষা কৰক। | একেটা মিশ্ৰণৰ বাবে ফিড খোলা, চেনেল প্ৰফাইল আৰু ফিডিং চিস্টেম পৰীক্ষা কৰক। | খাদ্যৰ ৰূপ, ডাঙৰ ঘনত্ব আৰু সুস্থিৰ খাদ্যৰ হাৰৰ অভিলেখ। |
| সংযোজন আৰু তাপীয় ইতিহাস | গতি, ভৰোৱা আৰু উষ্ণতা নিয়ন্ত্ৰণৰ সৈতে পৰিৱৰ্তিত জ্যামিতিৰ মূল্যায়ন কৰা। | নিৰ্বাচিত প্ৰচেছিং দৈৰ্ঘ্য আৰু স্থানীয় চেনেল জ্যামিতি মূল্যায়ন কৰক। | সংজ্ঞায়িত সামগ্ৰী, প্ৰক্ৰিয়াৰ খিৰিকী আৰু সম্পূৰ্ণ-উৎপাদনৰ ফলাফল। |
| ভেণ্টিং | ভেণ্টৰ অৱস্থান আৰু তাত প্ৰয়োজনীয় প্ৰক্ৰিয়াৰ অৱস্থা নিশ্চিত কৰক। | ভেণ্টৰ অৱস্থান আৰু তলৰ চাপ-নিৰ্মাণৰ কৰ্তব্য নিশ্চিত কৰক। | পৰীক্ষামূলক পৰ্যবেক্ষণ আৰু সহমতত ভেণ্ট-চিষ্টেমৰ অৱস্থা। |
| চাপ আৰু ড্ৰাইভ লোড | প্ৰকৃত ড্ৰাইভ আৰু প্ৰচেছিং-ইউনিট সীমা ব্যৱহাৰ কৰক। | প্ৰকৃত ড্ৰাইভ আৰু প্ৰচেছিং-ইউনিট সীমা ব্যৱহাৰ কৰক। | যোগানকাৰীৰ অনুমোদিত অপাৰেটিং খাম আৰু ডাই ডিউটি। |
| আউটপুট ৰেঞ্জ | প্ৰয়োজনীয় পণ্যৰ আকাৰত গ্ৰহণ কৰা আউটপুট নিশ্চিত কৰক। | একে গুণগত সীমাত গ্ৰহণ কৰা আউটপুট নিশ্চিত কৰক। | সুস্থিৰ নূন্যতম আৰু সৰ্বোচ্চ উৎপাদন বিন্দু। |
| শক্তি | প্ৰাৰ্থী অপাৰেটিং পইণ্ট জুখিব। | প্ৰাৰ্থী অপাৰেটিং পইণ্ট জুখিব। | প্ৰতি গ্ৰহণ কৰা কিলোগ্ৰামত কিলোৱাট ঘণ্টা, নিৰ্দিষ্ট সীমা আৰু সময়ৰ সৈতে। |
| পৰিধান আৰু সলনি কৰা | সংগমৰ অংশ আৰু অনুমোদিত সামঞ্জস্যৰ অৱস্থা পৰীক্ষা কৰক। | দুয়োটা স্ক্ৰু আৰু দুয়োটা বেৰেলৰ ব’ৰ পৰীক্ষা কৰক। | পজিচনেড ৱেৰ মেপ আৰু ৰিপ্লেচমেণ্ট স্কোপ। |
| বিনিয়োগ | সংস্থাপন, সহায়ক আৰু প্ৰয়োজনীয় উৎপাদন পৰিসৰ অন্তৰ্ভুক্ত কৰক। | একেটা প্ৰকল্পৰ পৰিসৰ অন্তৰ্ভুক্ত কৰক। | সমতুল্য বাদ আৰু গ্ৰহণযোগ্যতাৰ চৰ্তৰ সৈতে বস্তুভিত্তিক উদ্ধৃতি। |
তেওঁৰ বিমূৰ্ত ৰূপতসমান্তৰাল আৰু শংকুৰ দৰে এক্সট্ৰুচনৰ তুলনা, S. Seifert এ PVC শেষ ব্যৱহাৰৰ বিপৰীতে কনফিগাৰেচন, ৰেচিডেন্স সময় আৰু ছিয়াৰৰ মূল্যায়ন কৰে। সেইটোৱে এটা প্ৰক্ৰিয়া-নিৰ্দিষ্ট তুলনা সমৰ্থন কৰে; ই নতুন ক্ৰয়ৰ বাবে ইউনিভাৰ্চেল পাইপৰ আকাৰৰ কাটঅফ বা শক্তি সঞ্চয়ৰ শতাংশ যোগান ধৰা নাই।
আপোনাৰ পিভিচি প্ৰস্তুতিয়ে সিদ্ধান্ত কেনেকৈ সলনি কৰে
মেচিনত কি প্ৰৱেশ কৰে আৰু ডাইৰ পৰা কি ওলাই যাব লাগিব তাৰ পৰা স্পেচিফিকেশন আৰম্ভ কৰক। "ৰিজিড পিভিচি" দুটা প্ৰস্তাৱ তুলনা কৰিবলৈ অতি বহল। আমি ৰেজিন গ্ৰেড, ফিলাৰৰ প্ৰকাৰ আৰু লোডিং, ষ্টেবিলাইজাৰ আৰু লুব্ৰিকেচন চিষ্টেম, পুনঃব্যৱহৃত কন্টেন্ট, ফিড ফৰ্ম আৰু প্ৰস্তুতি পদ্ধতিৰ অনুৰোধ কৰিম। ৰেচিপি পুনৰীক্ষণ লিপিবদ্ধ কৰক যাতে পৰীক্ষা আৰু উদ্ধৃতিটোৱে একেখিনি সামগ্ৰীৰ বৰ্ণনা কৰে।
ৰচনা এককসমূহ স্পষ্ট কৰি ৰাখক
phr ত লোডিং কৰাৰ অৰ্থ হ’ল ৰেজিনৰ প্ৰতি এশ অংশৰ অংশ, গোটেই যৌগটোৰ ওজনৰ শতাংশ নহয়। এটা সৰল ৰচনাৰ উদাহৰণ হিচাপে, ১০০ ভৰ অংশ ৰেজিন যোগ কৰি ৫০ অংশ ভৰক, আন কোনো উপাদান নথকা, মুঠ ভৰৰ হিচাপত ৫০ ÷ ১৫০ = ৩৩.৩% ভৰক থাকে। আন উপাদান যোগ কৰিলে সেই শতাংশ সলনি হয়। এই অংকে দুয়োটা মেচিনৰ বাবে নিৰাপদ লোডিং স্থাপন নকৰে।
খাদ্যৰ সামঞ্জস্যতা কেনেকৈ মূল্যায়ন কৰা হ’ব সুধিব। বাল্ক ঘনত্ব বা খাদ্য প্ৰস্তুতিৰ পৰিৱৰ্তন অপৰিৱৰ্তিত পলিমাৰৰ নামৰ আঁৰত লুকুৱাই ৰখাতকৈ লিপিবদ্ধ কৰিব লাগে। যদি কোনো যোগানকাৰীয়ে বিভিন্ন জ্যামিতিৰ পৰামৰ্শ দিয়ে, তেন্তে চিনাক্ত কৰা সামগ্ৰীৰ অৱস্থা আৰু উৎপাদন কাৰ্য্যৰ সৈতে জড়িত ব্যাখ্যাৰ প্ৰয়োজন।
এটা উপযোগী ফিউজন আৰু ভেণ্টিং উইণ্ড' সংজ্ঞায়িত কৰক
নাষ্টাজ আৰু উইলচিনস্কিৰকাউণ্টাৰ-ৰোটেটিং এক্সট্ৰুচন অধ্যয়নউষ্ণতা, গলনাংক বিকাশ আৰু থ্ৰুপুটক সংযুক্ত স্কেলিং উদ্দেশ্য হিচাপে গণ্য কৰে। ইয়াত ইন্টাৰমেছিং ব্যৱস্থাত লিকেজ প্ৰবাহৰ বিষয়েও বৰ্ণনা কৰা হৈছে। সেয়েহে আমি খালী চেনেলৰ আয়তনৰ পৰা সম্পূৰ্ণ প্ৰক্ৰিয়াটো অনুমান নকৰো, বা ইউনিটৰ কাষেৰে সামগ্ৰীৰ বিকাশৰ কথা বিবেচনা নকৰাকৈ স্ক্ৰুৰ গতি নিৰ্দিষ্ট নকৰো।
কোনবোৰ চাপ আৰু পদাৰ্থ-উষ্ণতাৰ ৰিডিং লোৱা হ’ব, ক’ত লোৱা হ’ব আৰু সেই ৰিডিঙৰ সৈতে পণ্যৰ নমুনা কেনেকৈ জড়িত হ’ব, সেই বিষয়ে একমত হোৱা। কেৱল বেৰেল চেটপইণ্টে সেই অভিলেখ প্ৰদান নকৰে। এটা উপযোগী অপাৰেটিং উইণ্ড'ই প্ৰয়োজনীয় উৎপাদন য'ত পাৰ হয়, কেৱল মেচিন চলি থকা অৱস্থাত নহয়।
প্ৰডাক্ট পৰীক্ষাসমূহ প্ৰকৃত পৰিসৰৰ ভিতৰত ব্যৱহাৰ কৰক
এ এছ টি এম ডি২১৫২-২৩ৰিজিড পিভিচি পাইপ আৰু মল্ড ফিটিংছত এচিটন ডুবাই ৰখাৰ দ্বাৰা সংযোজনৰ পৰ্যাপ্ততাক সম্বোধন কৰে। ইয়াৰ প্ৰকাশিত সীমাবদ্ধতাই কয় যে ই তাপীয় অৱক্ষয়ক পৰ্যাপ্ত সংযোজনৰ পৰা পৃথক কৰিব নোৱাৰে আৰু ই অন্যান্য ভৌতিক বা ৰাসায়নিক পৰীক্ষাৰ ঠাই লোৱা নাই। ই সামগ্ৰিকভাৱে পণ্য-গুণগত মানৰ প্ৰমাণপত্ৰ নহয়। যিকোনো প্ৰযোজ্য দ্রাৱক পৰীক্ষা যোগ্য ব্যক্তি আৰু প্ৰয়োজনীয় সুৰক্ষা নিয়ন্ত্ৰণৰ অন্তৰ্গত।
এটা প্ৰাসংগিক কঠিন-বেৰৰ পিভিচি-ইউ চাপ-পাইপ প্ৰকল্পৰ বাবে,আই এছ অ’ ১৪৫২-২:২০০৯পাইপৰ বৈশিষ্ট্য আৰু সংশ্লিষ্ট পৰীক্ষা প্ৰাচলসমূহ ধাৰ্য্য কৰে। ই স্ক্ৰু জ্যামিতি নিৰ্বাচন নকৰে। গ্ৰহণযোগ্য উৎপাদন কি গঠন কৰে সেইটো সিদ্ধান্ত লোৱাৰ আগতে প্ৰযোজ্য পণ্যৰ মানদণ্ড, সংস্কৰণ আৰু বজাৰৰ প্ৰয়োজনীয়তাসমূহৰ ওপৰত সন্মতি দিয়া।
বিক্ৰীযোগ্য আউটপুটৰ চাৰিওফালে এক্সট্ৰুডাৰৰ আকাৰ দিয়ক
উৎপাদনৰ লক্ষ্য প্ৰডাক্টৰ সূচীৰ পৰা আহিব লাগে। আমি কেৱল আটাইতকৈ ডাঙৰ পাইপ বা সৰ্বোচ্চ কেটেলগ নম্বৰ নহয়, প্ৰয়োজনীয় আউটপুট ৰেঞ্জ বিচাৰিম। এটা উচ্চ-আউটপুট পইণ্ট পূৰণ কৰা এটা লাইনক এতিয়াও সৰু সামগ্ৰী, লেহেমীয়া কাৰ্য্য বা এটা বেলেগ প্ৰস্তুতিৰ বাবে পৃথক পৰ্যালোচনাৰ প্ৰয়োজন হ'ব পাৰে।
ৰেখাৰ গতিক ভৰ প্ৰবাহলৈ অনুবাদ কৰা
এটা অবিৰত উৎপাদনৰ বাবে প্ৰতি মিটাৰত প্ৰকৃত ভৰক ৰেখাৰ গতিৰে গুণ কৰক আৰু মিনিটক ঘণ্টালৈ ৰূপান্তৰ কৰক। নিৰ্দিষ্ট পণ্যৰ ওজন বা পৰীক্ষিত জোখ ব্যৱহাৰ কৰক। প্ৰকৃত ক্ৰয়ৰ প্ৰয়োজনীয়তা গণনা কৰাৰ সময়ত সাধাৰণ ঘনত্ব বা বেৰৰ বেধ ধৰি ল’ব নালাগে।
প্ৰয়োজনীয় উৎপাদনৰ প্ৰবাহ (কিলোগ্ৰাম/ঘণ্টা) = প্ৰতি মিটাৰত ভৰ (কিলোগ্ৰাম/মিটাৰ) × ৰেখাৰ গতি (মিটাৰ/মিনিট) × ৬০
৩.০ মিটাৰ প্ৰতি মিনিটত ২.০ কিলোগ্ৰাম/মিটাৰ ওজনৰ এটা চিত্ৰকল্প পাইপৰ বাবে লক্ষ্য হ’ল ৩৬০ কিলোগ্ৰাম/ঘণ্টা। ৪.০ মিটাৰ প্ৰতি মিনিটত একেটা সামগ্ৰীকে ঘণ্টাত ৪৮০ কিলোগ্ৰামৰ প্ৰয়োজন হয়। এইবোৰ পৰিকল্পনাৰ ইনপুট বুলি ধৰা হয়, নানহাইয়া পৰীক্ষাৰ ফলাফল নহয়। কোনো এটা গণনাই আমাক কোৱা নাই যে কোনো এটা বিশেষ শংকু আকৃতিৰ বা সমান্তৰাল যন্ত্ৰই গুণগত মানৰ প্ৰয়োজনীয়তা পূৰণ কৰিব নেকি।
বাকী লাইনটো পৰীক্ষা কৰক
তাৰ পিছত মানাংকন, ঠাণ্ডা, হাউল-অফ আৰু তলৰ ফালে কাটিব পৰাকৈ মিশ্ৰণ আৰু খাদ্য প্ৰস্তুত কৰাটো পুনৰীক্ষণ কৰক। দায়িত্বশীল সঁজুলি যোগানকাৰীসকলক প্ৰস্তাৱিত উৎপাদন বিন্দুসমূহ নিশ্চিত কৰিবলৈ কওক। যদি এটা বৰ্তমানৰ শীতল অংশই কেৱল বৰ্তমানৰ পণ্যৰ গতি সমৰ্থন কৰে, অধিক এক্সট্ৰুডাৰ আউটপুট অনুমোদন কৰিলে অধিক লাইন গতি অনুমোদন নহয়।
চাপৰ কৰ্তব্যও তুলনাৰ অন্তৰ্গত। প্ৰডাক্ট বা ডাই সলনি কৰিলে আকাংক্ষিত কিলোগ্ৰাম/ঘণ্টা একেই থাকিলেও মেচিনৰ কাম সলনি হ’ব পাৰে। প্ৰতিটো উৎপাদন বিন্দুৰ সৈতে সঁজুলি আৰু জোখৰ স্থানসমূহ লিপিবদ্ধ কৰক যাতে ক্ষমতাৰ দাবী ব্যাখ্যাযোগ্য হৈ থাকে।
এটা উৎপাদন পৰিসৰ তুলনা কৰক
আমি গ্ৰহণযোগ্য সামগ্ৰীৰ সৈতে প্ৰয়োজনীয় পৰিসৰ প্ৰদৰ্শন কৰিব পৰা সংৰূপটো চৰ্টলিষ্ট কৰিম, তাৰ পিছত ইয়াৰ খৰচ তুলনা কৰিম। ইচ্ছাকৃত সুৰক্ষা শতাংশ যোগ নকৰিব আৰু নিৰ্বাচিত মেচিনক কল নকৰিব। যিকোনো সংৰক্ষিত ক্ষমতা যোগানকাৰীয়ে পৰ্যালোচনা কৰা ভৱিষ্যতৰ এটা নিৰ্দিষ্ট সামগ্ৰী, শুল্ক বা পৰিচালনাৰ প্ৰয়োজনীয়তাৰ সৈতে মিল খাব লাগে।
শক্তি, পৰিধান আৰু মুঠ পৰিচালনা খৰচ তুলনা কৰক
মটৰ ৰেটিং হৈছে ক্ষমতাৰ নিৰ্দিষ্টকৰণ, জুখি উলিওৱা শক্তিৰ বিল নহয়। এটা উপযোগী টুইন স্ক্ৰু এক্সট্ৰুডাৰ শক্তি খৰচ তুলনাৰ বাবে, মিটাৰে কি অন্তৰ্ভুক্ত কৰে সংজ্ঞায়িত কৰক: ড্ৰাইভ আৰু হিটাৰ, সম্পূৰ্ণ এক্সট্ৰুডাৰ, বা গোটেই লাইন। সেই সীমা অপৰিৱৰ্তিত ৰাখক আৰু ষ্টাৰ্ট-আপ আৰু প্ৰত্যাখ্যান কৰা উৎপাদন অন্তৰ্ভুক্ত কৰা হৈছে নে নাই উল্লেখ কৰক।
গ্ৰহণযোগ্য সামগ্ৰীৰ দ্বাৰা শক্তিক ভাগ কৰা
নিৰ্দিষ্ট শক্তি (কিলোৱাট ঘন্টা/কিলোগ্ৰাম গ্ৰহণ কৰা হৈছে) = ব্যৱধানৰ সময়ত জুখি উলিওৱা শক্তি ÷ সেই একেটা ব্যৱধানত গ্ৰহণ কৰা উৎপাদনৰ ভৰ
তলৰ এঘণ্টাৰ উদাহৰণটো কাল্পনিক। দুয়োজন প্ৰাৰ্থীয়ে একে ধৰণৰ সামগ্ৰী গ্ৰহণৰ মাপকাঠী আৰু শক্তি-মিটাৰৰ সীমা ব্যৱহাৰ কৰে। ই দেখুৱাইছে যে স্থূল থ্ৰুপুট আৰু গ্ৰহণযোগ্য-আউটপুট কাৰ্যক্ষমতাই কিয় বিভিন্ন সিদ্ধান্তলৈ লৈ যাব পাৰে।
| এঘণ্টাৰ পৰিকল্পনাৰ উদাহৰণ | প্ৰাৰ্থী ক | প্ৰাৰ্থী খ |
|---|---|---|
| উল্লেখিত সীমাৰ ভিতৰত শক্তি | ১০০ কিলোৱাট ঘণ্টা | ১২০ কিলোৱাট ঘণ্টা |
| মুঠ উৎপাদনৰ ভৰ | ৫০০ কেজি | ৬০০ কেজি |
| গ্ৰহণযোগ্য সামগ্ৰীৰ ভৰ | ৪৮০ কেজি | ৫৪০ কেজি |
| প্ৰতি মুঠ কিলোগ্ৰামত শক্তি | ০.২০০ কিলোৱাট ঘণ্টা/কিলোগ্ৰাম | ০.২০০ কিলোৱাট ঘণ্টা/কিলোগ্ৰাম |
| প্ৰতি গ্ৰহণযোগ্য কিলোগ্ৰামত শক্তি | ০.২০৮ কিলোৱাট ঘণ্টা/কিলোগ্ৰাম | ০.২২২ কিলোৱাট ঘণ্টা/কিলোগ্ৰাম |
B এ ব্যৱধানত অধিক গ্ৰহণযোগ্য সামগ্ৰী প্ৰদান কৰে; A এ প্ৰতি গ্ৰহণ কৰা কিলোগ্ৰামত কম শক্তি ব্যৱহাৰ কৰে। সেইটো ক্ৰয়ৰ ট্ৰেড-অফ, দুয়োটা জ্যামিতিই জয়ী হোৱাৰ প্ৰমাণ নহয়। চাহিদা কৰা উৎপাদনৰ হাৰ উল্লেখ কৰক আৰু উৎপাদন সময়সূচীৰ সৈতে প্ৰাসংগিক অপাৰেটিং পইণ্টত তুলনা পুনৰাবৃত্তি কৰক।
পৰিধানৰ সুৰক্ষা পৃথকে পৃথকে নিৰ্দিষ্ট কৰক
আমাৰপিভিচি বৰ্ড শঙ্কুৰ দৰে সামগ্ৰীৰ পৃষ্ঠা38CrMoAlA আৰু নাইট্ৰাইডিং বা বাইমেটালিক চিকিৎসা বিকল্পৰ তালিকা প্ৰস্তুত কৰা হৈছে। সেই পছন্দবোৰে সেৱা-জীৱন বহুগুণক স্থাপন নকৰে। আমি কেৱল মিশ্ৰণ লেবেলৰ দ্বাৰা নিৰ্বাচন নকৰি, প্ৰকৃত প্ৰস্তুতি আৰু পৰিধানৰ স্থানৰ বিপৰীতে কৰ্ম পৃষ্ঠ, সামগ্ৰী ব্যৱস্থা আৰু পৰিদৰ্শনৰ প্ৰয়োজনীয়তা নিৰ্দিষ্ট কৰিম।
প্ৰত্যাখ্যান কৰা সামগ্ৰী, পৰিৱৰ্তনৰ সময়, পৰিকল্পিত ৰক্ষণাবেক্ষণ আৰু সলনি কৰাৰ পৰিসৰ খৰচৰ তুলনাত অন্তৰ্ভুক্ত কৰক। সেই ইনপুটসমূহৰ বাবে প্ৰকৃত অপাৰেটিং ৰেকৰ্ড বা স্পষ্টভাৱে চিনাক্ত কৰা অনুমান ব্যৱহাৰ কৰক। কম ক্ৰয় মূল্যই প্ৰস্তাৱিত সমাবেশটোৱে উৎপাদন পৰিসৰ পূৰণ কৰে নে স্থাপন কৰা সঁজুলিৰ লগত খাপ খায় তাৰ উত্তৰ নিদিয়ে।
আপোনাৰ পিভিচি প্ৰয়োগৰ বাবে এটা টুইন স্ক্ৰু এক্সট্ৰুডাৰ কেনেকৈ বাছি ল'ব
আমাৰ পৰামৰ্শ হৈছে দুয়োটা জ্যামিতি চৰ্টলিষ্টত ৰাখিব লাগে যেতিয়া দুয়োটা জ্যামিতি এতিয়াও প্ৰক্ৰিয়া বা যান্ত্ৰিক প্ৰমাণৰ দ্বাৰা নুই কৰা হোৱা নাই। তাৰ পিছত প্ৰকৃত এপ্লিকেচন ব্যৱহাৰ কৰি অনুপযুক্ত বিন্যাসসমূহ আঁতৰাওক। "পাইপ," "প্ৰফাইল" আৰু "বৰ্ড"-এ পণ্য পৰিয়াল চিনাক্ত কৰে, সম্পূৰ্ণ এক্সট্ৰুচন স্পেচিফিকেশন নহয়।
পিভিচি পাইপ এক্সট্ৰুচন
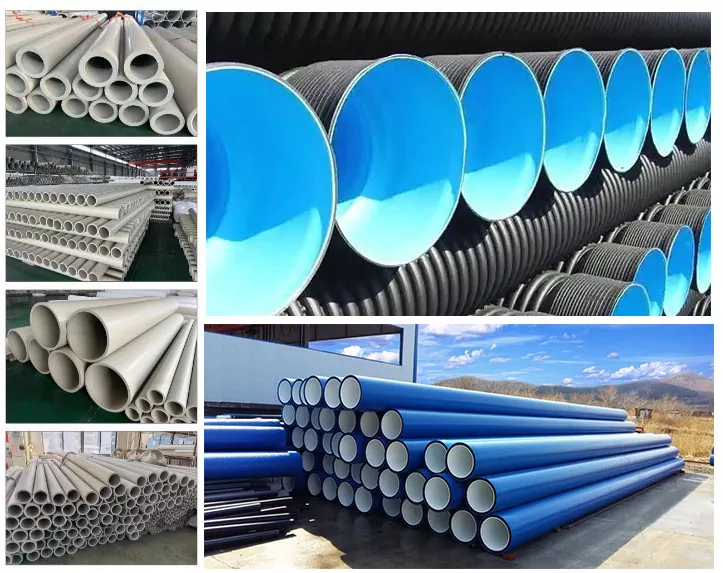
আমি দুয়োটা প্ৰকাশ কৰোঁ কপিভিচি পাইপ শংকুৰ দৰে স্ক্ৰু বেৰেলআৰু কপিভিচি পাইপৰ সমান্তৰাল স্ক্ৰু বেৰেল. সেইটো কনফিগাৰেচন তুলনা কৰাৰ এটা কাৰণ, প্ৰতিটো আকাৰ প্ৰতিটো পাইপৰ লগত খাপ খোৱা বুলি প্ৰতিশ্ৰুতি নহয়। পণ্যৰ মাত্ৰা, প্ৰস্তুতি, চাপৰ কৰ্তব্য আৰু প্ৰয়োজনীয় সুস্থিৰ আউটপুট পইণ্টৰ পৰা আৰম্ভ কৰক।
শঙ্কুৰ দৰে পাইপ পৃষ্ঠাত ১৬ৰ পৰা ৬৩ মিলিমিটাৰ, ৫০ৰ পৰা ১১০ মিলিমিটাৰ আৰু ৯০ৰ পৰা ১৬০ মিলিমিটাৰ প্ৰয়োগ বেণ্ড অন্তৰ্ভুক্ত কৰা হৈছে। সেই সংখ্যাবোৰে তালিকাভুক্ত পাইপ প্ৰয়োগৰ বৰ্ণনা কৰে। ইহঁত স্ক্ৰু ব্যাস নহয় আৰু শংকুৰ দৰে মেচিনৰ বাবে ইউনিভাৰ্চেল সৰ্বোচ্চ পাইপৰ আকাৰ স্থাপন নকৰে।
প্ৰফাইল আৰু বৰ্ড
এটা প্ৰফাইলৰ বাবে, অংশ অংকন, প্ৰতি মিটাৰত ওজন, মানাংকন ব্যৱস্থা আৰু মাত্ৰিক গ্ৰহণযোগ্যতাৰ প্ৰয়োজনীয়তাসমূহ অন্তৰ্ভুক্ত কৰক। বৰ্ডৰ বাবে ই কঠিন নে ফেনযুক্ত সেইটো চিনাক্ত কৰক আৰু প্ৰাসংগিক ঠাইত গ্ৰহণযোগ্য বেধ, ঘনত্ব, পৃষ্ঠ আৰু মাত্ৰিক প্ৰয়োজনীয়তা নিৰ্ধাৰণ কৰক। পণ্য নিৰ্মাণৰ পৰিৱৰ্তনে সতেজ প্ৰক্ৰিয়াৰ পৰ্যালোচনাৰ যোগ্য।
আমাৰপিভিচি ফেন-বৰ্ড স্ক্ৰু স্পেচিফিকেশন গাইডপ্ৰতিস্থাপনৰ ব্ৰিফটো অধিক বিশদভাৱে সামৰি লৈছে। আমি সেই প্ৰয়োগ-নিৰ্দিষ্ট পৰ্যালোচনাটো সাধাৰণ জ্যামিতিৰ তুলনাৰ পৰা পৃথক কৰি ৰাখিম। পিভিচি ভিত্তিক কাঠৰ কম্পোজিটসমূহৰো নিজাকৈ প্ৰস্তুতি পৰ্যালোচনাৰ প্ৰয়োজন; PE- বা PP-ভিত্তিক কম্পোজিটৰ পৰা এটা সিদ্ধান্ত স্থানান্তৰ নকৰিব কেৱল কাৰণ দুয়োটা উৎপাদনকে WPC বুলি কোৱা হয়।
কেতিয়া পুনৰ পছন্দটো খুলিব লাগে
ৰেচিপি, ফিড ফৰ্ম, গুণগত লক্ষ্য বা পণ্যৰ সময়সূচী সলনি হ'লে ধাৰ্য্যকৰণ পুনৰ চাওক। এটা অপৰিৱৰ্তিত বৰ্ত্তমানৰ প্ৰক্ৰিয়াৰ বাবে, এটা মেচিন ৰূপান্তৰ প্ৰস্তাৱ কৰাৰ আগতে এটা সঠিকভাৱে মিল থকা প্ৰতিস্থাপন মূল্যায়ন কৰিব লাগে। এটা সম্প্ৰসাৰিত উৎপাদন কাৰ্য্যৰ বাবে, কেৱল স্ক্ৰু জ্যামিতিৰ জৰিয়তে পৰিৱৰ্তনৰ প্ৰতিশ্ৰুতি দিয়াতকৈ মেচিন যোগানকাৰীক সম্পূৰ্ণ লাইনটো পৰ্যালোচনা কৰিবলৈ কওক।
যদি এটা বৰ্তমানৰ শঙ্কুৰ ৰেখাই ইতিমধ্যে প্ৰয়োজনীয় গুণগত মান আৰু আউটপুট পৰিসৰ সামৰি লয়, আমি প্ৰথমে এটা মিল থকা শংকুৰ দৰে প্ৰতিস্থাপনৰ মূল্যায়ন কৰিম, এটা সমান্তৰাল ৰূপান্তৰক স্বয়ংক্ৰিয় উন্নীতকৰণ হিচাপে বিক্ৰী নকৰো। সন্তোষজনক সমান্তৰাল ৰেখাৰ ক্ষেত্ৰতো একে যুক্তি প্ৰযোজ্য। এটা নতুন উৎপাদন কৰ্তব্যৰ বাবে, প্ৰদৰ্শিত এপ্লিকেচন ফিটৰ সৈতে বিন্যাস নিৰ্ব্বাচন কৰক; ক্ৰয় মূল্য বেছি বা নামমাত্ৰ ব্যাস ডাঙৰ হোৱাটো সেই প্ৰদৰ্শন নহয়।
আপুনি বৰ্তমানৰ স্ক্ৰু আৰু বেৰেল সলনি বা ৰূপান্তৰ কৰিব পাৰিবনে?
শংকুৰ দৰে টুইন স্ক্ৰু বেৰেল আৰু সমান্তৰাল টুইন স্ক্ৰু বেৰেল বিনিময়যোগ্য সমাবেশ নহয়। ৰূপান্তৰৰ বিষয়ে আলোচনা কৰাৰ আগতে এটা সম্পূৰ্ণ মেচিন পৰ্যালোচনা লওক। গিয়াৰবক্স আউটপুট ব্যৱস্থা, খাদ সংযোগ, বেৰেল মাউণ্টিং আৰু প্ৰচেছিং-ইউনিট বিন্যাস সেই পৰ্যালোচনাৰ অন্তৰ্গত, লগতে ফিডিং, ভেণ্টিং, হিটিং আৰু কুলিং আন্তঃপৃষ্ঠ।
আগতে মই এটা বেলেগ স্ক্ৰু জ্যামিতিৰ পৰামৰ্শ দিওঁ
যেতিয়া মই পিভিচি এক্সট্ৰুচন সমস্যা এটা পৰ্যালোচনা কৰো, তেতিয়া মোৰ প্ৰথম প্ৰশ্নটো হ’ল আমি মূল প্ৰক্ৰিয়াটো পুনৰুদ্ধাৰ কৰিছো নে মেচিনটোক বেলেগ কাম কৰিবলৈ কৈছো। জীৰ্ণ উপাদান সলনি কৰা আৰু উৎপাদন ক্ষমতা বৃদ্ধিৰ বাবে বিভিন্ন প্ৰমাণৰ প্ৰয়োজন। মই শংকু আৰু সমান্তৰাল স্ক্ৰুৰ মাজত সলনি কৰাৰ পৰামৰ্শ নিদিওঁ কেৱল কাৰণ লাইনটো অস্থিৰ হৈ পৰিছে।
যদি আউটপুটৰ উঠা-নমা হয়, মই প্ৰস্তুতি পুনৰীক্ষণ, খাদ্যৰ অৱস্থা, অপাৰেটিং ৰেকৰ্ড আৰু সম্পূৰ্ণ-উৎপাদন পৰিদৰ্শনৰ ফলাফলৰ অনুৰোধ কৰি আৰম্ভ কৰোঁ। মই বিচাৰো চাপ, উষ্ণতা, স্ক্ৰুৰ গতি আৰু গ্ৰহণ কৰা আউটপুট একে সময়ছোৱাত ৰেকৰ্ড কৰা হওক। কালিৰ শীৰ্ষ উৎপাদনক আজিৰ গড়ৰ সৈতে তুলনা কৰিলে মোক কমেইহে কোৱা হয় যে সামগ্ৰী বা সামগ্ৰী সলনি হৈছে নে নাই।
ইয়াৰ পিছত, মই যান্ত্ৰিক বিন্যাস পৰ্যালোচনা কৰো। অংকন পেকেজে ঘূৰ্ণনৰ দিশ, স্ক্ৰু জ্যামিতি, কেন্দ্ৰৰ দূৰত্ব, ড্ৰাইভ সংযোগ আৰু বেৰেল আন্তঃপৃষ্ঠ চিনাক্ত কৰিব লাগে। সলনি কৰা সমাবেশৰ বাবে মোক দুয়োটা স্ক্ৰু আৰু দুয়োটা বেৰেলৰ ব’ৰত নামকৰণ কৰা স্থানত বান্ধি থোৱা জোখ-মাখৰ প্ৰয়োজন। মডেল নম্বৰ এটা আৰম্ভণিৰ ৰেফাৰেন্স, নিৰ্মাণৰ অনুমতি নহয়।
তাৰ পিছত সম্ভাৱ্য কাৰ্য্যবোৰ পৃথক কৰি লওঁ। খাদ্য খোৱাৰ বিষয় এটাত খাদ্য খোৱাৰ তদন্তৰ প্ৰয়োজন। সন্দেহযুক্ত পৰিধানৰ বাবে মিল থকা পৰিদৰ্শন প্ৰতিবেদনৰ প্ৰয়োজন। পৰিৱৰ্তিত প্ৰণয়নৰ বাবে প্ৰক্ৰিয়াৰ পৰ্যালোচনাৰ প্ৰয়োজন হয়। যদি লক্ষ্য আউটপুট বৃদ্ধি পাইছে, তেন্তে মই এটা ডাঙৰ প্ৰচেছিং ইউনিটৰ পৰামৰ্শ দিয়াৰ আগতে শীতল কৰা, হ'ল-অফ আৰু কাটিং সঁজুলিবোৰে আলোচনাত প্ৰৱেশ কৰিব লাগিব।
এটা অৰ্ডাৰ আগবাঢ়ি যোৱাৰ আগতে মই দুটা গ্ৰহণযোগ্যতাৰ পৰ্যায়ত একমত হ’ম: মেকানিকেল ফিট আৰু প্ৰডাকচন পাৰফৰমেন্স। প্ৰথমটোৱে পৰীক্ষা কৰে যে সমাবেশটো মেচিনৰ সৈতে মিল খায় নেকি; দ্বিতীয়টোৱে চুক্তিবদ্ধ সামগ্ৰীয়ে নিৰ্দিষ্ট চৰ্তত গ্ৰহণযোগ্য সামগ্ৰী উৎপাদন কৰে নেকি পৰীক্ষা কৰে। সেই সিদ্ধান্তসমূহ পৃথক কৰি ৰখাটোৱে ক্ৰেতাক মূল সমস্যাৰ পৰা প্ৰতিৰক্ষাযোগ্য প্ৰতিস্থাপন নিৰ্দিষ্টকৰণলৈ স্পষ্ট পথ দিয়ে।
এডজাষ্টমেণ্টক ইউনিভাৰ্চেল ৱেৰ মেৰামতি হিচাপে গণ্য নকৰিব
যিকোনো অক্ষীয় সামঞ্জস্যই মেচিন নিৰ্মাতাৰ অনুমোদিত পদ্ধতি আৰু সীমা অনুসৰণ কৰিব লাগিব। কেৱল আউটপুট পুনৰুদ্ধাৰ হোৱা যেন নোলোৱালৈকে এটা শংকু আকৃতিৰ গোট লৰচৰ নকৰিব। পৰিদৰ্শন আৰু স্ক্ৰু আঁতৰোৱাৰ বাবে যোগ্য ব্যক্তিৰ সৈতে উদ্যোগটোৰ অনুমোদিত পৃথকীকৰণ, শীতল আৰু উত্তোলন পদ্ধতি ব্যৱহাৰ কৰক। আমাৰসমান্তৰাল টুইন-স্ক্ৰু ক্লিয়াৰেন্স আৰু ৱেয়াৰ গাইডএটা মিল থকা জোখৰ ৰেকৰ্ড কেনেকৈ সংগঠিত কৰিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে।
আৰ এফ কিউ আৰু প্ৰডাকচন ট্ৰায়েলৰ বাবে কি পঠাব লাগে?
কেৱল কেটেলগ নম্বৰৰ পৰাই মই কিয় সলনি এটা অনুমোদন নকৰো
যেতিয়া মই নানহাইয়াৰ প্ৰকাশিত শংকু আৰু সমান্তৰাল স্ক্ৰু-বেৰেল বিকল্পসমূহ তুলনা কৰো, মই প্ৰথমে স্পেচিফিকেশন ফৰ্মেটসমূহ পৃথক কৰো। শঙ্কুৰ দৰে পৰিসৰত ব্যাসৰ যোৰ যেনে Φ65/Φ132 আৰু Φ80/Φ156 অন্তৰ্ভুক্ত কৰা হয়। এই কেটেলগ প্ৰৱেশসমূহে প্ৰাৰ্থী সংৰূপসমূহ চিনাক্ত কৰে; ইহঁতে আন এটা সমাবেশৰ সৈতে সমতুল্য আউটপুট বা বিনিময়যোগ্যতা স্থাপন নকৰে।নানহাইয়া শংকুৰ দৰে স্পেচিফিকেশন
পিভিচি পাইপ সমান্তৰাল স্ক্ৰু-বেৰেল পৃষ্ঠাই Φ45ৰ পৰা Φ150 মিলিমিটাৰ ব্যাসৰ পৰিসৰ আৰু 32ৰ পৰা 38ৰ L/D অনুপাত প্ৰকাশ কৰে, কাষ্টমাইজেচন উপলব্ধ। সেই সংখ্যাবোৰে সেই প্ৰডাক্ট অফাৰটোৰ বৰ্ণনা কৰে, প্ৰতিটো সমান্তৰাল টুইন-স্ক্ৰু এক্সট্ৰুডাৰক নহয়।নানহাইয়া পিভিচি পাইপৰ সমান্তৰাল স্পেচিফিকেশন
65 মিমি সমান্তৰাল সংৰূপক সেয়েহে 65/132 শঙ্কুৰ দৰে সমাবেশৰ সলনি হিচাপে গণ্য কৰিব নোৱাৰি কাৰণ দুয়োটা বিৱৰণতে "65" আছে। নতুবা দ্বিতীয় শংকু আকৃতিৰ ব্যাসক মই L/D অনুপাত বা সম্পূৰ্ণ পাইপৰ ব্যাস বুলি ব্যাখ্যা নকৰো।
এই স্পেচিফিকেশন পৰ্যালোচনাৰ পৰা মোৰ সিদ্ধান্ত হ'ল যে কেটেলগে পণ্যসমূহ চৰ্টলিষ্ট কৰাত সহায় কৰিব পাৰে, কিন্তু ই এটা ৰূপান্তৰ অনুমোদন কৰিব নোৱাৰে। এটা সমাবেশৰ পৰামৰ্শ দিয়াৰ আগতে, মোক মেচিন বিন্যাস, আন্তঃপৃষ্ঠ অংকন, প্ৰণয়ন আৰু উৎপাদন লক্ষ্যৰ প্ৰয়োজন হ'ব। তাৰ পিছত মই প্ৰক্ৰিয়াৰ পৰিৱেশনৰ পৰা মাত্ৰিক সুসংগততাক পৃথক কৰিম যিটো এতিয়াও সত্যাপনৰ প্ৰয়োজন।
ক্ৰেতাক তুলনাৰ পৰা এটা সুনিৰ্দিষ্ট ফলাফল দিয়ে: এটা নিৰ্দিষ্ট অংকন-পৰ্যালোচনা আৰু পৰীক্ষামূলক পৰিসৰ, স্ক্ৰু জ্যামিতি সলনি কৰিলে উৎপাদন বৃদ্ধি হ'ব বা শক্তিৰ ব্যৱহাৰ হ্ৰাস পাব বুলি এটা অসমৰ্থিত প্ৰতিশ্ৰুতিৰ পৰিৱৰ্তে।
তুলনামূলক স্পেচিফিকেশন প্ৰস্তুত আৰু বৈধ কৰা
-
পণ্য আৰু প্ৰস্তুতিৰ সংজ্ঞা দিয়া
পণ্যৰ অংকন, ৰেচিপি পুনৰীক্ষণ, খাদ্যৰ প্ৰপত্ৰ আৰু প্ৰযোজ্য গুণগত মানৰ প্ৰয়োজনীয়তা চিনাক্ত কৰা। ইয়াৰ ইউনিটসমূহৰ সৈতে ফিলাৰ লোডিং ৰেকৰ্ড কৰক আৰু উদ্দেশ্যপ্ৰণোদিত পণ্যৰ পৰিসৰ অন্তৰ্ভুক্ত কৰক।
-
শাৰীৰ বাধাসমূহ নিশ্চিত কৰক
প্ৰয়োজনীয় গ্ৰহণযোগ্য আউটপুট পইণ্টসমূহ উল্লেখ কৰক আৰু ইয়াক সমৰ্থন কৰিবলগীয়া ফিডিং, ড্ৰাইভ, টুলিং, কুলিং, হ'ল-অফ আৰু কাটিং অৱস্থাসমূহ চিনাক্ত কৰক।
-
মেচিন আৰু অংকন পৰীক্ষা কৰক
মেচিনৰ পৰিচয়, ঘূৰ্ণনৰ ব্যৱস্থা, স্ক্ৰু আৰু বেৰেল অংকন, ড্ৰাইভ সংযোগ, মাউণ্টিং আন্তঃপৃষ্ঠ আৰু সলনি কৰা অংশৰ বাবে অৱস্থানযুক্ত পৰিধান জোখ যোগান ধৰা।
-
প্ৰতিটো প্ৰাৰ্থী বিন্যাস সংজ্ঞায়িত কৰক
যোগানকাৰীক জ্যামিতি, সামগ্ৰী, কামৰ পৃষ্ঠ, প্ৰাসংগিক সহায়ক আৰু উদ্ধৃতিৰ বাদ চিনাক্ত কৰিবলৈ কওক। যিকোনো সম্পূৰ্ণ-মেচিন পৰিবৰ্তনৰ পৰা উপাদান পৰিসৰ পৃথক কৰক।
-
পৰীক্ষাৰ চৰ্ত আৰু ৰেকৰ্ডৰ ওপৰত একমত হোৱা
পদাৰ্থ, উৎপাদন, নমুনা সংগ্ৰহৰ সময় আৰু শক্তিৰ সীমা নিৰ্ধাৰণ কৰক। নামকৰণ কৰা স্থানত গতি, চাপ আৰু উষ্ণতা, স্থূল আৰু গ্ৰহণযোগ্য উৎপাদন, প্ৰত্যাখ্যান, ভেণ্টৰ অৱস্থা আৰু পণ্য-পৰীক্ষাৰ ফলাফল ৰেকৰ্ড কৰক।
-
যান্ত্ৰিক ফিট আৰু উৎপাদন পৃথকে পৃথকে গ্ৰহণ কৰক
অনুমোদিত অংকনৰ বিপৰীতে যোগান ধৰা সমাবেশ পৰীক্ষা কৰক, তাৰ পিছত চুক্তিবদ্ধ গুণগত মান আৰু উৎপাদনৰ মাপকাঠীৰ বিপৰীতে উৎপাদনৰ মূল্যায়ন কৰক। দুটা গ্ৰহণ ৰেকৰ্ড পৰীক্ষা কৰা বিন্যাসৰ সৈতে সংযুক্ত ৰাখক।
নানহাইয়ালৈ পিভিচি স্ক্ৰু-এণ্ড-বেৰেল ব্ৰিফ পঠাওক
শংকুৰ দৰে বা সমান্তৰাল উপাদানৰ বাবে, মেচিনৰ তথ্য, প্ৰস্তুতি, পণ্য অংকন আৰু বৰ্তমানৰ উৎপাদন ৰেকৰ্ড প্ৰেৰণ কৰক। আপুনি এটা বৰ্ত্তমানৰ প্ৰক্ৰিয়া পুনৰুদ্ধাৰ কৰিব লাগিব নেকি বা এটা পৰিৱৰ্তিত কৰ্তব্যৰ মূল্যায়ন কৰিব লাগিব নেকি উল্লেখ কৰক, গতিকে উপাদান প্ৰস্তাৱে সঠিক কামক সম্বোধন কৰে।
ঝৌছান নানহাইয়া প্লাষ্টিক মেচিনেৰী কোম্পানী লিমিটেড।
ইমেইল:info@nhyscrew.com
স্থান: ডিংহাই জিলা, ঝৌছান, ঝেজিয়াং, চীন।
সঘনাই সোধা প্ৰশ্ন
সমান্তৰাল টুইন স্ক্ৰু এক্সট্ৰুডাৰ সদায় সহ-ঘূৰ্ণনশীল নেকি?
নহয়, সমান্তৰালভাৱে স্ক্ৰু-অক্ষ জ্যামিতি বৰ্ণনা কৰে, আনহাতে সহ-ঘূৰ্ণন আৰু বিপৰীত ঘূৰ্ণনে গতিৰ বৰ্ণনা কৰে। সঁজুলি তুলনা কৰাৰ সময়ত দুয়োটা ক্ষেত্ৰ ধাৰ্য্য কৰক। এই পিভিচি নিৰ্বাচন কাৰ্য্যৰ বাবে, অন্য ধৰণৰ টুইন-স্ক্ৰু মেচিনৰ পৰা ক্ষমতা, মিশ্ৰণ বা শক্তিৰ দাবী ব্যৱহাৰ কৰাৰ আগতে প্ৰাসংগিক সংৰূপ আৰু প্ৰত্যক্ষ-এক্সট্ৰুচন কৰ্তব্য স্থাপন কৰিব লাগিব।
পিভিচিৰ বাবে শঙ্কুৰ দৰে টুইন স্ক্ৰু এক্সট্ৰুডাৰ সদায় ভাল নেকি?
নহয়, এটা পিভিচি প্ৰস্তুতি আৰু সামগ্ৰীৰ প্ৰয়োজনীয়তাই নিজেই জ্যামিতি নিৰ্বাচন নকৰে। চুক্তিবদ্ধ খাদ্য, গুণগত মান আৰু উৎপাদনৰ অৱস্থাত প্ৰস্তাৱিত শংকু আৰু সমান্তৰাল সংৰূপসমূহ তুলনা কৰা। এটা প্ৰতিস্থাপনৰ বাবে, সংস্থাপিত যন্ত্ৰ আৰু অনুমোদিত আন্তঃপৃষ্ঠসমূহে এটা প্ৰক্ৰিয়া তুলনাই এটা ভিন্ন স্থাপত্য অনুমোদন কৰাৰ আগতে পছন্দক বাধা দিয়ে।
কোনটো ডিজাইনত প্ৰতি কিলোগ্ৰামত কম শক্তি ব্যৱহাৰ কৰা হয়?
জ্যামিতিৰ লেবেলে উত্তৰটো প্ৰতিষ্ঠা নকৰে। একেটা ব্যৱধানত শক্তি আৰু গ্ৰহণযোগ্য উৎপাদনৰ ভৰ জুখিব, এটা উল্লেখিত সঁজুলিৰ সীমা ব্যৱহাৰ কৰি। উৎপাদন সময়সূচীৰ বাবে প্ৰয়োজনীয় অপাৰেটিং পইণ্টসমূহ তুলনা কৰক। এটা মেচিনে সেই সময়ত প্ৰতি গ্ৰহণ কৰা কিলোগ্ৰামত অধিক কিলোৱাট ঘণ্টা ব্যৱহাৰ কৰাৰ সময়ত অধিক গ্ৰহণযোগ্য কিলোগ্ৰাম/ঘণ্টা যোগান ধৰিব পাৰে।
এটা সমান্তৰাল চেটৰ ঠাই শঙ্কুৰ দৰে স্ক্ৰু আৰু বেৰেলে ল’ব পাৰেনে?
বিনিময়যোগ্য সমাবেশ নহয়। এটা ৰূপান্তৰৰ বাবে মেচিনৰ স্থাপত্য, গিয়াৰবক্স আউটপুট, খাদ সংযোগ, মাউণ্টিং আৰু প্ৰক্ৰিয়া আন্তঃপৃষ্ঠসমূহৰ পৰ্যালোচনাৰ প্ৰয়োজন। এটা সাধাৰণ প্ৰতিস্থাপন অৰ্ডাৰৰ বাবে, সংস্থাপিত মেচিনৰ বাবে এটা মিল থকা সমাবেশ ধাৰ্য্য কৰক। এটা কেটেলগ মডেল নম্বৰ বা অংশীদাৰী ব্যাসৰ মানৰ পৰা ৰূপান্তৰ অনুমোদন নকৰিব।
৬৫/১৩২ৰ দৰে মডেল নম্বৰে আপোনাক কি কয়?
নানহাইয়াই Φ65/Φ132ক শঙ্কুৰ দৰে স্ক্ৰু-এণ্ড-বেৰেল ব্যাসৰ যোৰ হিচাপে তালিকাভুক্ত কৰিছে। অংকনত মাত্ৰাৰ অৱস্থান আৰু সম্পূৰ্ণ জ্যামিতি নিশ্চিত কৰক। কেৱল ডিজাইনেশ্যনে প্ৰক্ৰিয়াকৰণৰ দৈৰ্ঘ্য, ঘূৰ্ণনৰ দিশ, আউটপুট, পাইপৰ আকাৰ বা বিনিময়যোগ্যতা স্থাপন নকৰে। দ্বিতীয় ব্যাসটো মাত্ৰাহীন L/D অনুপাত নহয়।
দুয়োটা সংৰূপ তুলনা কৰিবলৈ কি তথ্যৰ প্ৰয়োজন?
প্ৰস্তুতি পুনৰীক্ষণ, খাদ্যৰ ৰূপ, পণ্যৰ অংকন, গুণগত মানৰ প্ৰয়োজনীয়তা আৰু প্ৰয়োজনীয় গ্ৰহণযোগ্য-উৎপাদনৰ পৰিসৰ প্ৰদান কৰা। প্ৰতিস্থাপন কামৰ বাবে মেচিন বিন্যাস আৰু আন্তঃপৃষ্ঠসমূহ অন্তৰ্ভুক্ত কৰক। প্ৰতিজন যোগানকাৰীক তেওঁলোকৰ প্ৰস্তাৱিত সঁজুলিৰ পৰিসৰ আৰু পৰীক্ষামূলক অৱস্থা উল্লেখ কৰিবলৈ কওক, তাৰ পিছত যান্ত্ৰিক ফিট, পণ্য গ্ৰহণযোগ্যতা আৰু পৰিচালনা খৰচক পৃথক সিদ্ধান্ত হিচাপে তুলনা কৰক।