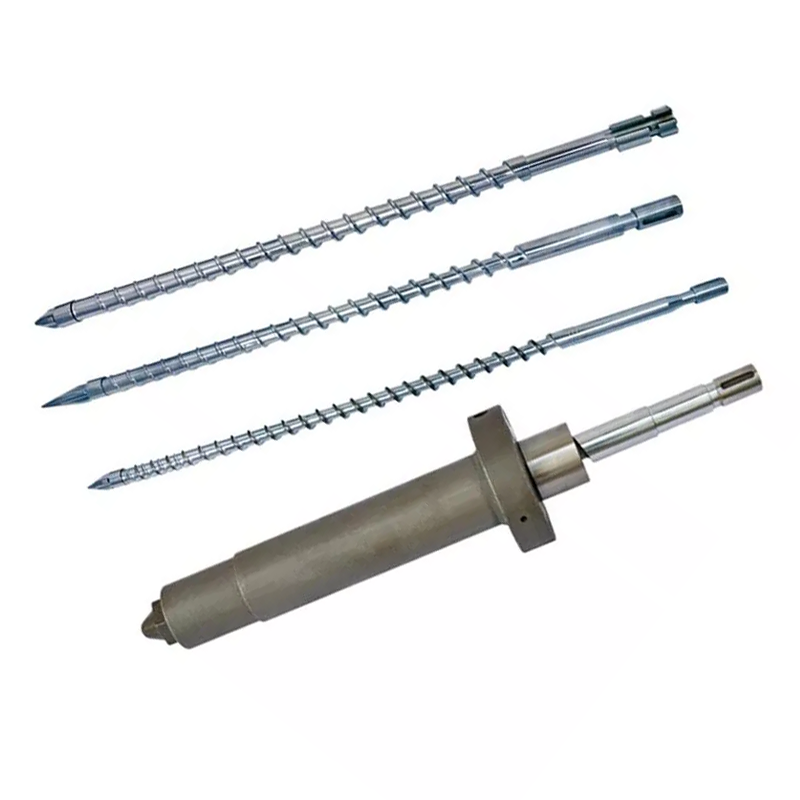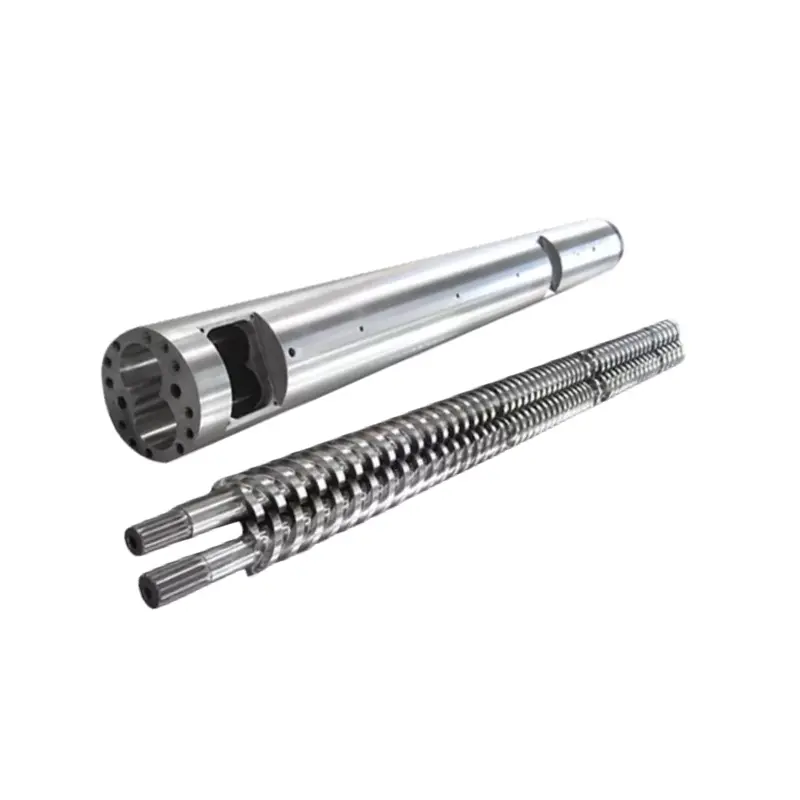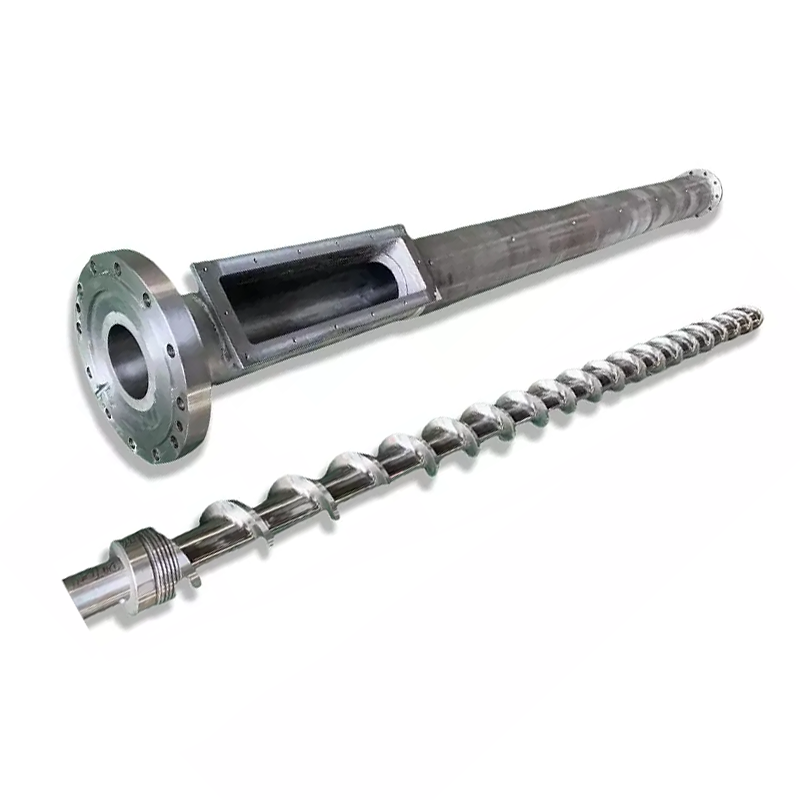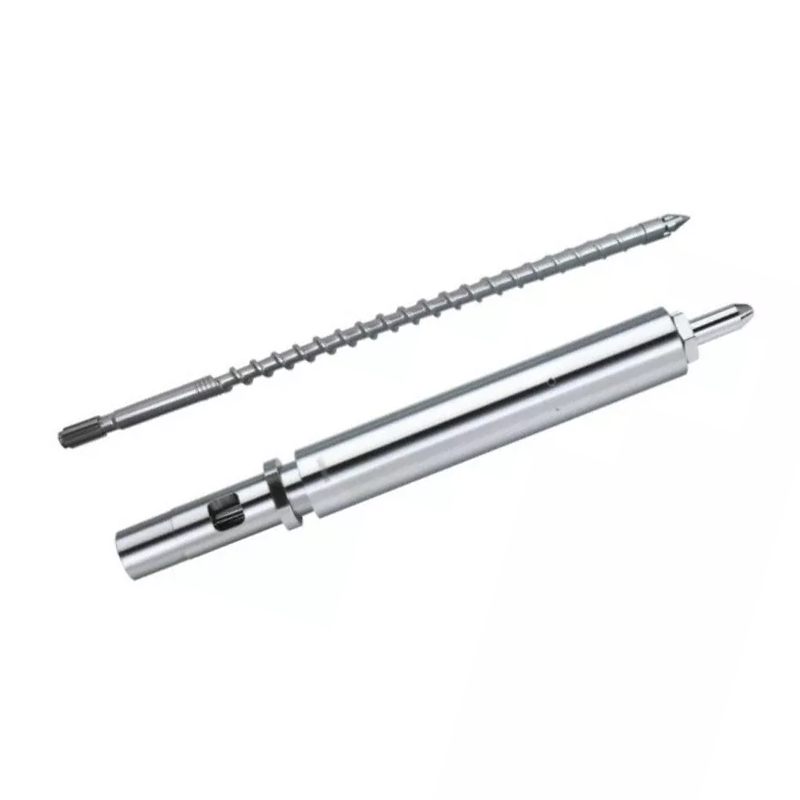
স্ক্ৰুৰ টিপ এটা অতিৰিক্ত অংশৰ দৰে গণ্য কৰিব পৰাকৈ সৰু, তথাপিও প্ৰতিটো শ্বট একে আয়তনৰ গলিত পৰা আৰম্ভ হয় নে নহয় সেইটো নিৰ্ণয় কৰিব পৰাকৈ নিখুঁত। ইয়াক থ্ৰেডযুক্ত ধাতুৰ বিন্দু হিচাপে নহয়, মেচড ফ্ল’ আৰু ছিলিং এছেম্বলি হিচাপে কিনিব।


দ্ৰুত উত্তৰ
চাৰিটা বস্তুৰ দ্বাৰা এটা ইনজেকচন মল্ডিং স্ক্ৰু টিপ বাছক: নন-ৰিটাৰ্ণ ভালভৰ ডিজাইন, সঠিক স্ক্ৰু আৰু বেৰেলৰ আন্তঃপৃষ্ঠ, প্ৰচেছড ৰেজিন আৰু ফিলাৰ, আৰু বৰ্তমানৰ সমাবেশৰ পৰিধানৰ আৰ্হি। কেৱল মেচিনৰ মডেলেই যথেষ্ট নহয় যেতিয়া সংস্কৰণ, পূৰ্বৰ মেৰামতি বা অপ্ৰমাণিক স্ক্ৰু থাকিব পাৰে।
সলনি অৰ্ডাৰৰ বাবে, উপলব্ধ হ'লে মূল অংকন পঠাওক, তাৰ পিছত প্ৰকৃত মেচিনৰ বিপৰীতে সূতা, কান্ধ, টিপৰ দৈৰ্ঘ্য, আঙঠিৰ ভ্ৰমণ, আসন, বাহিৰৰ ব্যাস আৰু গলি যোৱা পথসমূহ পৰীক্ষা কৰক। এটা ভাল উদ্ধৃতি জ্যামিতিৰ পৰা আৰম্ভ হয়। ইয়াৰ পিছত সামগ্ৰী আৰু পৃষ্ঠৰ ট্ৰিটমেণ্ট আহে।
স্ক্ৰু টিপে দুয়োফালে প্ৰবাহ নিয়ন্ত্ৰণ কৰে
স্ক্ৰু পুনৰুদ্ধাৰৰ সময়ত নন-ৰিটাৰ্ণ ভালভটো খোল খায় আৰু গলিত পলিমাৰক স্ক্ৰুৰ সন্মুখৰ ফালে পাৰ হ’বলৈ দিয়ে। বেজী আৰম্ভ হোৱাৰ সময়ত ই বন্ধ হৈ যায় গতিকে স্ক্ৰুৰ গতি আৰু চাপে স্ক্ৰুৰ কাষেৰে গলিত পদাৰ্থ পিছলৈ ঠেলি দিয়াৰ পৰিৱৰ্তে শ্বটটোৰ ওপৰত প্ৰভাৱ পেলায়।
এই কাৰণেই স্ক্ৰু টিপ, চেক ৰিং আৰু ছিট কেৱল ৰক্ষণাবেক্ষণৰ নহয়, প্ৰক্ৰিয়াটোৰ অন্তৰ্গত।ENGEL ৰ নন-ৰিটাৰ্ণ ভালভ টিউটোৰিয়েলএকে দুটা কাৰ্য্যকৰী অৱস্থা বৰ্ণনা কৰে আৰু বন্ধ আচৰণক পোনপটীয়াকৈ ইনজেকচন পুনৰাবৃত্তিযোগ্যতাৰ সৈতে সংযোগ কৰে।
আমাৰ কাৰখানাৰ দৃশ্য:আটাইতকৈ দামী স্ক্ৰু-টিপ ভুলটো দুটা সামগ্ৰীৰ গ্ৰেডৰ মাজৰ পাৰ্থক্য খুব কমেইহে হয়। ই এনে এটা অংশ যি স্ক্ৰুৰ ওপৰত সূতাৰে সোমাই থাকে কিন্তু সঠিকভাৱে যাত্ৰা, বন্ধ বা প্ৰান্তিককৰণ নকৰে। বিক্ৰীৰ বিশেষণৰ দীঘলীয়া তালিকাতকৈ সফল ফিট পৰীক্ষা অধিক মূল্যৱান।
মল্ডিং কৰ্তব্যৰ চাৰিওফালে থকা সমাবেশ বাছক
সঠিক ডিজাইনটো পুনৰুদ্ধাৰৰ সময়ত মুক্তভাৱে খোল খাব লাগিব, বেজীৰ সময়ত ভৱিষ্যদ্বাণীযোগ্যভাৱে বন্ধ হ’ব লাগিব আৰু গলিত পথত অত্যধিক নিষেধাজ্ঞা এৰাই চলিব লাগিব। ইয়াৰ উপৰিও ই ৰেজিনৰ ঘৰ্ষণকাৰী, আঠাযুক্ত আৰু জাৰণকাৰী বোজাৰ পৰাও ইয়াৰ সংগম পৃষ্ঠৰ ক্ষতি নকৰাকৈ জীয়াই থাকিব লাগিব।
| ক্ৰয়ৰ প্ৰশ্ন | কিয় ই স্ক্ৰুৰ টিপ সলনি কৰে | যোগানকাৰীক কি পঠাব |
|---|---|---|
| কি ৰেজিন ঢালাই কৰা হৈছে? | আঠাযুক্ততা, লুব্ৰিটি, অৱক্ষয় সংবেদনশীলতা আৰু জাৰণৰ কৰ্তব্যই প্ৰবাহৰ পথ, পদাৰ্থ আৰু পৃষ্ঠৰ পৰিশোধনত প্ৰভাৱ পেলায়। | সঠিক ৰেজিন গ্ৰেড, ৰঙৰ ব্যৱস্থা, শিখা নিবাৰণকাৰী আৰু সাধাৰণ প্ৰক্ৰিয়াকৰণ পৰিসৰ। |
| ৰেজিনটো শক্তিশালী কৰা হৈছে নে ভৰোৱা হৈছে? | গ্লাছ ফাইবাৰ, মিনাৰেল ফিলাৰ আৰু পুনৰুদ্ধাৰ কৰা দূষণে ৰিং, ছিট আৰু গলিত পথত ঘৰ্ষণকাৰী পৰিধান ত্বৰান্বিত কৰিব পাৰে। | ফিলাৰৰ প্ৰকাৰ, ওজনৰ শতাংশ আৰু ই প্ৰডাক্ট অনুসৰি সলনি হয় নে নহয়। |
| শ্বটটো কিমান নিখুঁত হ’ব লাগিব? | পাতল বেৰ, বহু গহ্বৰ আৰু টান ওজনৰ অংশই ভালভ বন্ধ হোৱা আৰু লিকেজৰ সৰু সৰু পৰিৱৰ্তন উন্মোচন কৰে। | অংশৰ ওজন, গহ্বৰৰ সংখ্যা, শ্বট-ওজন সহনশীলতা আৰু শেহতীয়া ট্ৰেণ্ড ডাটা। |
| বৰ্তমানৰ ভালভ শৈলী কি? | স্লাইডিং ৰিং, বল-চেক আৰু অন্যান্য ডিজাইনৰ প্ৰবাহৰ অঞ্চল, ভ্ৰমণ আৰু বন্ধ কৰাৰ আচৰণ বেলেগ বেলেগ। | মূল অংশ নম্বৰ, অংকন, ফটো আৰু সম্পূৰ্ণ আঁতৰোৱা সমাবেশ। |
| আগতে স্ক্ৰু সলনি কৰা হৈছে নেকি? | এটা মেচিন মডেলে আৰু সংস্থাপিত থ্ৰেড, টিপৰ দৈৰ্ঘ্য বা আসনৰ জ্যামিতি চিনাক্ত নকৰিবও পাৰে। | বৰ্তমানৰ স্ক্ৰু অংকন আৰু প্ৰত্যক্ষ জোখ, কেৱল মেচিনৰ নামফলক নহয়। |
| কিয় সেই অংশটো সলনি কৰা হৈছে? | ভঙা সূতা, খহাই যোৱা প্ৰবাহৰ পথ আৰু লিক হোৱা আঙঠিয়ে একেটা সংশোধনী ব্যৱস্থাৰ দিশটো আঙুলিয়াই নিদিয়ে। | ফটো, প্ৰক্ৰিয়াৰ লক্ষণ, ৰক্ষণাবেক্ষণৰ ইতিহাস আৰু বিফল মাত্ৰা পৰিধান কৰক। |
নানহাইয়াই ষ্টেণ্ডাৰ্ড আৰু কাষ্টমাইজড থ্ৰেড পেটাৰ্ণ, লগতে বিশেষ পলিমাৰৰ বাবে ৰিভাৰ্ছ-ফ্ল' টিপ বিকল্প প্ৰদান কৰে। নিৰ্বাচিত অংশটোক এটাৰ সৈতে মিলাব পাৰিইনজেকচন মল্ডিং স্ক্ৰুবা বহলৰ অংশ হিচাপে যোগান ধৰা হয়ইনজেকচন মল্ডিং আৰু এক্সট্ৰুচন স্পেয়াৰ-পাৰ্টছ ৰেঞ্জ.


সমাবেশ আঁতৰোৱাৰ আগতে প্ৰক্ৰিয়া সংকেতসমূহ পঢ়ক
এটা ভেৰিয়েবল কুশ্বন, ড্ৰিফ্টিং শ্বটৰ ওজন বা দুৰ্বল ট্ৰেন্সফাৰ ৰিপিটেবিলিটিয়ে ভালভ লিকেজলৈ আঙুলিয়াব পাৰে, কিন্তু ইয়াৰে কোনোটোৱেই ইয়াক অকলে প্ৰমাণ নকৰে। ৰেজিনৰ পৰিৱৰ্তন, খাদ্যৰ অস্থিৰতা, উষ্ণতা নিয়ন্ত্ৰণ, বেৰেলৰ পৰিধান, গলিত পদাৰ্থত বায়ু, চাপৰ ছেটিং আৰু ছাইৰ অৱস্থাই একেধৰণৰ লক্ষণৰ সৃষ্টি কৰিব পাৰে।
ENGEL এ নন-ৰিটাৰ্ণ ভালভ, স্ক্ৰু আৰু প্লাষ্টিচাইজিং বেৰেল পৰীক্ষা কৰাৰ পৰামৰ্শ দিয়েযেতিয়া গলিত কুশ্বনটোৰ উঠা-নমা হয়। একেটা সমস্যা সমাধানৰ নিৰ্দেশনাই কুশ্বন আৰু শ্বট-ওজনৰ তাৰতম্যক প্ৰক্ৰিয়াৰ ছেটিংছ আৰু উপাদান পৰিধানৰ সৈতে সংযোগ কৰে।
| পৰ্যবেক্ষণ কৰা সংকেত | সম্ভাৱ্য স্ক্ৰু-টিপ সংযোগ | অৰ্ডাৰ দিয়াৰ আগতে পৰীক্ষা কৰক |
|---|---|---|
| শ্বটৰ পৰা শ্বটলৈ কুশ্বনৰ অৱস্থান বেলেগ বেলেগ হয় | আঙঠিটো বেলেগ ঠাইত বন্ধ হ’ব পাৰে বা বহাৰ পিছত লিক হ’ব পাৰে। | এটা সুস্থিৰ প্ৰক্ৰিয়াৰ অধীনত প্ৰকৃত অৱস্থান, চাপ আৰু শ্বটৰ ওজন ট্ৰেণ্ড কৰক। |
| ছেটিংছ নিৰ্দিষ্ট হৈ থকাৰ সময়ত অংশৰ ওজন ড্ৰিফ্ট হয় | বেকফ্ল’ৱে ছাঁচলৈ প্ৰেৰণ কৰা ফলপ্ৰসূ আয়তন হ্ৰাস কৰিব পাৰে। | খাদ্য, উষ্ণতা, সামগ্ৰী আৰু ছাই-গহ্বৰৰ কাৰণসমূহ নুই কৰক। |
| চুটি শ্বটবোৰ মাজে মাজে দেখা দিয়ে | বিশেষকৈ পুনৰুদ্ধাৰ সলনি হোৱাৰ পিছত ভালভটো বাৰে বাৰে ছীল নহ’বও পাৰে। | স্থানান্তৰ সঁহাৰি তুলনা কৰক আৰু মেচিন নিৰ্মাতাৰ অনুমোদিত ভালভ পৰীক্ষা চলাওক। |
| আৰোগ্য নিষিদ্ধ হৈ পৰে | ক্ষতিগ্ৰস্ত আঙঠি, জমা বা কম আকাৰৰ প্ৰবাহ পথে আগলৈ গলিত প্ৰবাহক প্ৰতিহত কৰিব পাৰে। | মুক্ত চলাচল, জমা, গালিং আৰু পেচেজত বাধাৰ বাবে পৰীক্ষা কৰক। |
| ক’লা দাগবোৰে এটা বস্তুগত পৰিৱৰ্তন অনুসৰণ কৰে | মৃত দাগ বা ক্ষতিগ্ৰস্ত পৃষ্ঠই অৱক্ষয়ী পলিমাৰ ধৰি ৰাখিব পাৰে আৰু মুক্ত কৰিব পাৰে। | সম্পূৰ্ণ গলিত পথ, নজেল, স্ক্ৰুৰ সন্মুখ আৰু পৰিষ্কাৰ কৰাৰ পদ্ধতি পৰীক্ষা কৰক। |
| ধাতুৰ শব্দ বা আঙঠিৰ আক্ৰমণ | গেলিং, বিকৃতি, ভুল প্ৰান্তিককৰণ বা বিদেশী পদাৰ্থ থাকিব পাৰে। | মেচিন নিৰ্মাতাৰ নিৰাপদ ৰক্ষণাবেক্ষণ পদ্ধতিৰ অধীনত ৰখাই পৰীক্ষা কৰক। |
এবাৰ সমাবেশটো আঁতৰাই দিলে চেক ৰিঙৰ বাহিৰৰ ব্যাস, দুয়োটা শেষৰ মুখ, বহা পৃষ্ঠ, টিপৰ দেহ, গলিত পথ আৰু সূতা পৰীক্ষা কৰক। এনARBURG কাৰিকৰী প্ৰবন্ধঘৰ্ষণ, আঠা আৰু জাৰণক পৰিধান ব্যৱস্থা হিচাপে চিনাক্ত কৰে আৰু দেখুৱাই যে আঙঠিৰ ব্যাস, শেষৰ মুখ আৰু ছিলিং আসনত পৰিধানে ৰিং ভ্ৰমণ আৰু কুশ্বনৰ স্থিৰতা সলনি কৰিব পাৰে।
অংশটো ভৰোৱালৈকে ধৰি ৰখাৰ চাপ যোগ কৰি চেক ৰিং এটা নিদান নকৰিব।এটা ছেটিং পৰিৱৰ্তনে লিকেজ শুধৰণি নকৰাকৈ লুকুৱাব পাৰে। এটা সুস্থিৰ ভিত্তিৰেখা ধৰি লওক, মেচিন নিৰ্মাতাৰ অনুমোদিত পৰীক্ষা পদ্ধতি অনুসৰণ কৰক আৰু প্ৰতিস্থাপন ধাৰ্য্যকৰণ সলনি কৰাৰ আগতে হাৰ্ডৱেৰ পৰিদৰ্শন কৰক।
সংগমৰ অংশবোৰ ভাল হ’লেহে এটা অংশ সলনি কৰিব লাগে
চেক ৰিং এটা নিজেই সলনি কৰিব পাৰি যেতিয়া ইয়াৰ সংগমৰ টিপ আৰু আসন অনুমোদিত মাত্ৰাৰ ভিতৰত থাকে, ছীলিং পৃষ্ঠবোৰ সুস্থ হয়, আৰু নতুন আঙঠিটোৱে ইয়াৰ সম্পূৰ্ণ ভ্ৰমণৰ মাজেৰে মুক্তভাৱে গতি কৰিব পাৰে। এইটো কম খৰচী মেৰামতি, কিন্তু যেতিয়া পৰিদৰ্শনে ইয়াক সমৰ্থন কৰে তেতিয়াহে।
যেতিয়া কেইবাটাও পৃষ্ঠত পৰিধান দেখা যায়, এটা আঙঠি আন এটা উপাদানৰ ওপৰত জব্দ বা গেল হৈ যায়, পুৰণি অংশবোৰ মেচিনৰ মাজেৰে মিহলি হয়, বা কোনো নিৰ্ভৰযোগ্য মূল মাত্ৰা নাথাকে তেতিয়া মিল থকা টিপ, আঙঠি আৰু আসন সলনি কৰক। এটা নতুন ছিলিং অংশ দুটা জীৰ্ণ সংগমৰ অংশৰ সৈতে সংযুক্ত কৰিলে নতুন লিকেজ পথ সৃষ্টি হ’ব পাৰে।
আমাৰ কাৰখানাৰ দৃশ্য:এটা জীৰ্ণ নমুনা প্ৰমাণ, মাষ্টাৰ ড্ৰয়িং নহয়। যদি আমি খহাই যোৱা আসন, চুটি আঙঠি বা ক্ষতিগ্ৰস্ত সূতা হুবহু কপি কৰো, তেন্তে নতুন অংশটোৱে পুৰণি সমস্যাটোক পৰিষ্কাৰ পৃষ্ঠৰে পুনৰুত্পাদন কৰিব পাৰে। আমি অংকন, সংগম উপাদান আৰু অনিৰ্ভৰ ৰেফাৰেন্স পইণ্টৰ পৰা উদ্দেশ্যপ্ৰণোদিত সম্পৰ্কটো পুনৰ নিৰ্মাণ কৰোঁ।


নানহাইয়া ইনজেকচন মল্ডিং স্ক্ৰু টিপ ডাটা
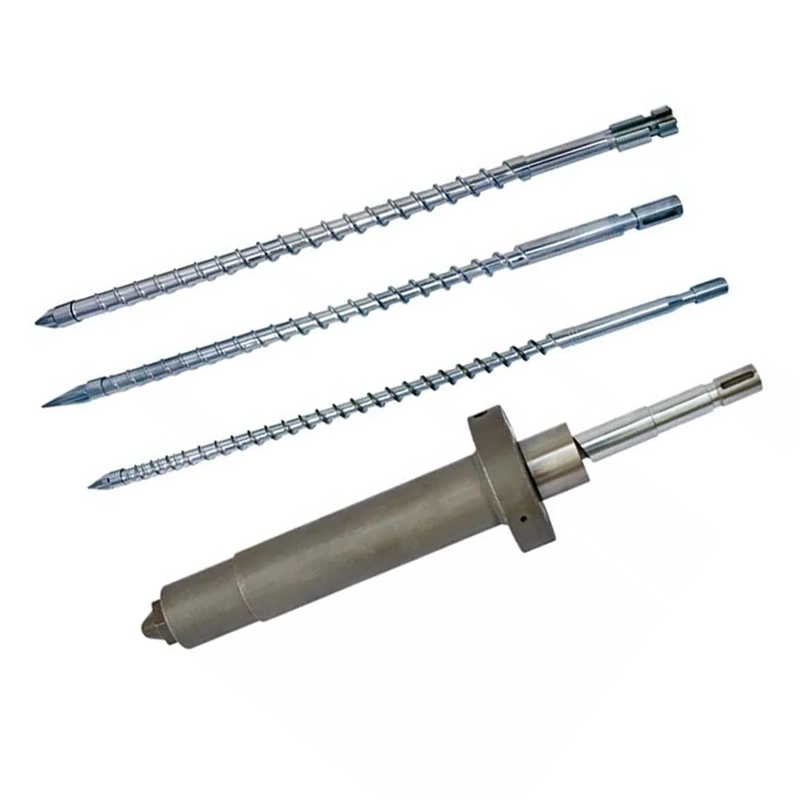
দ্য...নানহাইয়া ইনজেকচন মল্ডিং স্ক্ৰু টিপস্ক্ৰু আৰু নজেলৰ কাষৰ গলিত পথৰ মাজৰ সংযোগস্থল হিচাপে নিৰ্মাণ কৰা হয়। ই বিভিন্ন স্ক্ৰু ব্যাস আৰু ইনজেকচন মেচিন ব্ৰেণ্ডৰ বাবে উপলব্ধ, সলনি কৰাৰ কামৰ বাবে কাষ্টম থ্ৰেড আৰু উপাদান জ্যামিতিৰ সৈতে।
| নিৰ্দিষ্টকৰণ | নানহাইয়া প্ৰডাক্ট ডাটা | ক্ৰয়ৰ প্ৰাসংগিকতা |
|---|---|---|
| ভিত্তি সামগ্ৰী | D2 | উদ্ধৃতি আৰু পৰিদৰ্শনৰ নথিপত্ৰত প্ৰকৃত সামগ্ৰী লিপিবদ্ধ কৰক। |
| কঠিনতা | এইচ আৰ চি৪৫-৬২ | নিৰ্বাচিত মানটো তাপ পৰিশোধন, পৰিধান কৰ্তব্য আৰু সংগমৰ সামগ্ৰীৰ সৈতে মিলিব লাগিব। |
| পোনপটীয়াতা | ০.০২ মিলিমিটাৰ/মিটাৰ | স্ক্ৰু-ফ্ৰন্ট আন্তঃপৃষ্ঠত জ্যামিতি আৰু প্ৰান্তিককৰণৰ বিষয়। |
| সাজসজ্জিত মুখ | দ্বিধাতুৰ | উন্মুক্ত কৰ্ম পৃষ্ঠত এটা পৰিধান-প্ৰতিৰোধী বিকল্প প্ৰদান কৰে। |
| গ্লাছ-ফাইবাৰ কনফিগাৰেচন | ৩০% / ৬০% | আৰ এফ কিউত প্ৰকৃত গ্লাছ-ফাইবাৰৰ শতাংশ আৰু ৰেজিন গ্ৰেড উল্লেখ কৰা। |
| অংশ ওজন | ১ কেজি | পণ্য-পৃষ্ঠাৰ প্ৰসংগ মান; চূড়ান্ত ওজন অনুমোদিত জ্যামিতি অনুসৰণ কৰে। |
| উৎপাদন পথ | চিএনচি মেচিনিং, হিট ট্ৰিটমেণ্ট আৰু প্ৰিচিচন পলিচিং | এই কাৰ্য্যসমূহে ফৰ্ম, পৃষ্ঠৰ অৱস্থা আৰু সমাপ্ত ফিট নিয়ন্ত্ৰণ কৰে। |
| প্ৰামাণিক প্ৰয়োগসমূহ | পি ই, পি পি, এ বি এছ আৰু পি ভি চি থাৰ্মোপ্লাষ্টিক মল্ডিং | লগতে যোগকৰণ, ৰং, পুনঃব্যৱহৃত বিষয়বস্তু আৰু ভৰোৱা তথ্য প্ৰেৰণ কৰক। |
সম্পূৰ্ণ প্লাষ্টিচাইজিং ইউনিটৰ বাবে নানহাইয়াইও নিৰ্মাণ কৰেমিউটেণ্ট ইনজেকচন মল্ডিং স্ক্ৰু, ক্ৰমান্বয়ে ইনজেকচন মল্ডিং স্ক্ৰুআৰু মেচিং ৰিপ্লেচমেণ্ট বেৰেল। কাষৰীয়াইনজেকচন নজেললিকেজ, প্ৰান্তিককৰণ বা গলনাংক-প্ৰবাহৰ সমস্যা স্ক্ৰুৰ টিপৰ বাহিৰলৈ বিস্তৃত হ'লে একে সময়তে পৰ্যালোচনা কৰিব পাৰি।
যিবোৰ মাত্ৰাই অংশটো ফিট হ’ব নে নহয় সেইটো নিৰ্ধাৰণ কৰে
মেচিন নিৰ্মাতা আৰু মডেলে সন্ধান সংকুচিত কৰিব পাৰে, কিন্তু ই অংকনৰ ঠাই ল’ব নোৱাৰে। মডেল পৰিয়ালসমূহে কেইবাটাও ইনজেকচন-ইউনিটৰ আকাৰ ব্যৱহাৰ কৰিব পাৰে, আৰু এটা মেচিনে ইতিমধ্যে ইয়াৰ মূল নিৰ্মাণৰ পৰা পৃথক এটা সলনি কৰা স্ক্ৰু কঢ়িয়াই নিব পাৰে।
- সংস্থাপিত স্ক্ৰু চিনাক্ত কৰক।মেচিন নিৰ্মাতা, মডেল, ইনজেকচন-ইউনিটৰ নাম, স্ক্ৰুৰ ব্যাস, ছিৰিয়েল তথ্য আৰু পূৰ্বৰ যিকোনো স্ক্ৰু সলনি কৰা ৰেকৰ্ড কৰক।
- থ্ৰেডটো সম্পূৰ্ণৰূপে সংজ্ঞায়িত কৰক।ডাঙৰ আৰু সৰু ব্যাস, পিচ, সূতাৰ দিশ, সূতাৰ দৈৰ্ঘ্য, আৰম্ভণিৰ অৱস্থা, ৰিলিফ আৰু কান্ধৰ অৱস্থান অন্তৰ্ভুক্ত কৰক।
- অক্ষীয় ষ্টেকটো জুখিব।সামগ্ৰিক টিপৰ দৈৰ্ঘ্য, আঙঠিৰ দৈৰ্ঘ্য, আসনৰ দৈৰ্ঘ্য, আঙঠিৰ ভ্ৰমণ আৰু বন্ধ কৰাৰ অৱস্থা নিয়ন্ত্ৰণ কৰা প্ৰতিটো কান্ধ ৰেকৰ্ড কৰক।
- ৰেডিয়েল আন্তঃপৃষ্ঠসমূহ জুখিব।টিপ বডিৰ ব্যাস, ৰিঙৰ বাহিৰৰ আৰু ভিতৰৰ ব্যাস, আসনৰ ব্যাস, বেৰেলৰ ব’ৰৰ ৰেফাৰেন্স আৰু প্ৰয়োজনীয় কামৰ ক্লিয়াৰেন্স ৰেকৰ্ড কৰক।
- গলিত পথৰ মেপ কৰক।বাঁহীৰ সংখ্যা, পেচেজৰ প্ৰস্থ, পেচেজৰ গভীৰতা, নাকৰ প্ৰফাইল আৰু যিকোনো ব্যাসাৰ্ধ দেখুৱাওক যিয়ে প্ৰবাহ বা পৰিষ্কাৰ কৰাত প্ৰভাৱ পেলায়।
- ছিলিং আৰু ৱেয়াৰ ছাৰ্ফেচ চিহ্নিত কৰক।বন্ধ কৰাৰ সময়ত কোনবোৰ মুখৰ সংস্পৰ্শ আৰু কোনবোৰ মাত্ৰা অপিন্ধা ৰেফাৰেন্সৰ পৰা জুখিব লাগে চিনাক্ত কৰা।
সহনশীলতাৰ ভিতৰত অনিশ্চয়তা লুকুৱাব নালাগে।যদি পুৰণি পৃষ্ঠভাগ জীৰ্ণ হৈছে, তেন্তে জুখি উলিওৱা মানটোক প্ৰকৃত জীৰ্ণ মাত্ৰা হিচাপে লেবেল কৰক। প্ৰস্তাৱিত সম্পূৰ্ণ মাত্ৰাটো পৃথকে ৰাখক। সেই পাৰ্থক্যই অভিযান্ত্ৰিকতাক ক্ষতিৰ নিখুঁত কপি অনুমোদন কৰাৰ পৰিৱৰ্তে অংশটো শুধৰাই দিবলৈ দিয়ে।
উৎপাদনত প্ৰৱেশ কৰাৰ আগতে সলনি কৰা বস্তুটো পৰীক্ষা কৰক
অহা পৰিদৰ্শনে সমাবেশটো তাপ আৰু চাপৰ সন্মুখীন হোৱাৰ আগতে পৰিচয়, মাত্ৰা আৰু গতি পৰীক্ষা কৰিব লাগে। অনুমোদিত অংকন, সামগ্ৰীৰ ৰেকৰ্ড আৰু পৰিদৰ্শনৰ ফলাফল একেটা অংশ নম্বৰৰ অধীনত ৰাখক।
- পাৰ্ট নম্বৰ আৰু ড্ৰয়িং পুনৰীক্ষণ ক্ৰয় অৰ্ডাৰৰ সৈতে মিল খায়
- সামগ্ৰী আৰু তাপ-শোধনৰ ৰেকৰ্ড উদ্ধৃতিৰ সৈতে মিল খায়
- জটিল ব্যাস আৰু অক্ষীয় দৈৰ্ঘ্য অংকন সহনশীলতাৰ ভিতৰত থাকে
- থ্ৰেড গেজ বা সংগম পৰীক্ষাই সংযোগ নিশ্চিত কৰে
- দৃশ্যমান দোলন বা আক্ৰমণ নোহোৱাকৈ ৰিং মুক্তভাৱে ভ্ৰমণ কৰাটো পৰীক্ষা কৰক
- আঙঠি আৰু আসনে উদ্দেশ্যপ্ৰণোদিত ছীলিং পৃষ্ঠৰ সংস্পৰ্শ কৰে
- গলিত পথবোৰ পৰিষ্কাৰ, মসৃণ আৰু বাৰ মুক্ত
- পলিচ কৰা পৃষ্ঠত কোনো ধৰণৰ হেণ্ডলিং ক্ষতি বা আৱৰণৰ দোষ দেখা নাযায়
- সমাবেশৰ দিশ আৰু উপাদানৰ ক্ৰম নথিভুক্ত কৰা হৈছে
- বেচলাইন শ্বটৰ ওজন আৰু কুশ্বন ইনষ্টল কৰাৰ পিছত ৰেকৰ্ড কৰা হয়
সংস্থাপনৰ পিছত, এটা অনুমোদিত আৰম্ভণি পদ্ধতি ব্যৱহাৰ কৰক আৰু প্ৰক্ৰিয়াটোক ধৰি ৰখা ভিত্তিৰেখাৰ সৈতে তুলনা কৰক। এটা নতুন টিপে পুনৰুদ্ধাৰ, ডিকম্প্ৰেছন প্ৰতিক্ৰিয়া বা ভালভ বন্ধ কৰাৰ আচৰণ সলনি কৰিব পাৰে, গতিকে প্ৰতিটো পুৰণি ছেটিং অস্পৃশ্য হৈ থাকিব লাগিব বুলি ধৰি ল'ব নালাগে।
কাৰখানাটোৱে কি নিয়ন্ত্ৰণ কৰিব লাগিব
স্ক্ৰু-টিপৰ মানদণ্ড অংশৰ মাজৰ সম্পৰ্কৰ পৰাই আহে। সূতাৰ সমকেন্দ্ৰিকতা, কান্ধৰ অৱস্থান, আঙঠি ভ্ৰমণ, ছিলিং-মুখৰ জ্যামিতি, প্ৰবাহ-পথৰ ফিনিচিং আৰু তাপ-চিকিৎসাৰ অৱস্থা একেলগে কাম কৰিব লাগিব। এটা আকৰ্ষণীয় কঠিনতা সংখ্যাই ভুল ষ্টেক দৈৰ্ঘ্য বা ৰুক্ষ ছীলিং পৃষ্ঠৰ ক্ষতিপূৰণ দিব নোৱাৰে।
নানহাইয়াৰউৎপাদন সঁজুলি0.1 মিলিমিটাৰ বা তাৰ তলত ফিড ভুল থকা চিএনচি কটাৰী, 6 মিটাৰ পৰ্যন্ত ৱৰ্কপিছৰ বাবে চিএনচি লেথ, আৰু 0.02 মিলিমিটাৰ পজিচনিং সঠিকতাৰ সৈতে ড্ৰিলিং আৰু মিলিং সঁজুলি অন্তৰ্ভুক্ত কৰা হৈছে। অনিয়মিত উৰণ আৰু বিশেষ ফ্লেংগ গঠনৰ বাবে পাঁচ অক্ষৰ মেচিনিং ব্যৱহাৰ কৰা হয়।

ক্ৰেতাৰ বাবে ব্যৱহাৰিক প্ৰশ্নটো এইটো নহয় যে কোনো যোগানকাৰীৰ মেচিন সঁজুলি আছে নে নাই। অংকনটো কেনেকৈ পৰ্যালোচনা কৰা হয়, কোনবোৰ মাত্ৰা পৰিদৰ্শন কৰা হয়, সামগ্ৰী আৰু তাপ পৰিশোধন কেনেকৈ অনুসৰণ কৰা হয়, আৰু সম্পূৰ্ণ আঙঠিৰ গতি কেনেকৈ পৰীক্ষা কৰা হয় সুধিব। নানহাইয়াই ইয়াৰ জৰিয়তে প্ৰি-চেলছ ড্ৰয়িং ৰিভিউ আৰু কাৰিকৰী সহায় আগবঢ়ায়সেৱা দল.
এটা সলনি কৰা স্ক্ৰু টিপৰ বাবে RFQ পৰীক্ষা তালিকা
আংশিক বাৰ্তাৰ শৃংখলাৰ পৰিবৰ্তে এটা স্পষ্ট সৰঞ্জাম পঠাওক। নিম্নলিখিত তথ্যই যোগানকাৰীক সিদ্ধান্ত ল'বলৈ দিয়ে যে কামটো এটা প্ৰামাণিক প্ৰতিস্থাপন, এটা বিপৰীত-অভিযন্তা কৰা উপাদান বা এটা পুনৰ নিৰ্মাণ নেকি।
- মেচিন নিৰ্মাতা, মডেল, ছিৰিয়েল নম্বৰ আৰু ইনজেকচন-ইউনিটৰ আকাৰ
- ইনষ্টল কৰা স্ক্ৰু ব্যাস আৰু স্ক্ৰু ড্ৰয়িং
- মূল স্ক্ৰু-টিপ অংশ নম্বৰ আৰু অংকন পুনৰীক্ষণ
- ক্ৰমত ৰখা অংশৰ সৈতে সম্পূৰ্ণ পুৰণি সমাবেশ
- সন্মুখ, কাষ, সূতা আৰু ছীলিং মুখৰ পৰা ফটো
- সূতা, কান্ধ, আঙঠি, আসন আৰু পথৰ মাত্ৰা
- ৰেজিন গ্ৰেড, ফিলাৰৰ প্ৰকাৰ আৰু ফিলাৰৰ শতাংশ
- ৰং, পুনঃব্যৱহৃত সামগ্ৰী আৰু জাৰণকাৰী যোগকৰণ
- স্বাভাৱিক গলিত উষ্ণতা আৰু শ্বটৰ আকাৰ
- অংশৰ ওজন, গহ্বৰৰ সংখ্যা আৰু গ্ৰহণযোগ্য তাৰতম্য
- আঁতৰোৱাৰ আগতে কুশ্বন, স্থানান্তৰ আৰু পুনৰুদ্ধাৰৰ ধাৰা
- পৰ্যবেক্ষণ কৰা পৰিধান, বিফলতাৰ ধৰণ আৰু প্ৰয়োজনীয় পৰিমাণ
যদি অংকন নোহোৱা হয়, তেন্তে প্ৰতিটো জুখি উলিওৱা পৃষ্ঠত চিহ্নিত কৰক আৰু জোখৰ ছেটআপৰ ফটো তুলি লওক। বাহিৰৰ ব্যাস এটাও পঠিয়াব নালাগে আৰু ইয়াৰ পৰা সূতা, আসন আৰু যাত্ৰা অনুমান কৰিবলৈ কাৰখানাক কওক।
সঘনাই সোধা প্ৰশ্ন
ইনজেকচন মল্ডিং স্ক্ৰু টিপে কি কৰে?
স্ক্ৰু টিপ এছেম্বলিয়ে এটা নন-ৰিটাৰ্ণ ভালভ কঢ়িয়াই লৈ ফুৰে। ই স্ক্ৰু পুনৰুদ্ধাৰৰ সময়ত খোল খায় যাতে গলিত পদাৰ্থ স্ক্ৰুৰ সন্মুখলৈ গতি কৰিব পাৰে, তাৰ পিছত ইনজেকচনৰ সময়ত বন্ধ হৈ বেকফ্ল' সীমিত হয় আৰু ছাঁচলৈ চাপ স্থানান্তৰিত হয়।
জীৰ্ণ চেক ৰিং বা স্ক্ৰু টিপৰ চিন কি কি?
সাধাৰণ প্ৰক্ৰিয়াৰ সংকেতসমূহৰ ভিতৰত আছে এটা পৰিৱৰ্তনশীল গলনাংক কুশ্বন, অসামঞ্জস্যপূৰ্ণ শ্বটৰ ওজন, দুৰ্বল চাপৰ পুনৰাবৃত্তিযোগ্যতা, অন্য কাৰণসমূহ বাদ দিয়াৰ পিছত চুটি শ্বট, আৰু কম বা কম সুস্থিৰ স্থানান্তৰ সঁহাৰি। নিয়ন্ত্ৰিত লিক পৰীক্ষা আৰু মাত্ৰিক পৰিদৰ্শনৰ দ্বাৰা পৰিধান নিশ্চিত কৰক।
কেৱল মেচিন মডেল অনুসৰি ৰিপ্লেচমেণ্ট স্ক্ৰু টিপ অৰ্ডাৰ দিব পাৰিনে?
মেচিন নিৰ্মাতা আৰু মডেলটো উপযোগী আৰম্ভণিৰ বিন্দু, কিন্তু এটা নিৰ্ভৰযোগ্য সলনি অৰ্ডাৰত স্ক্ৰুৰ ব্যাস, থ্ৰেড আৰু কান্ধৰ মাত্ৰা, টিপৰ দৈৰ্ঘ্য, চেক ৰিং আৰু আসনৰ মাত্ৰা, প্ৰবাহৰ পথ, ৰেজিন, ভৰোৱাৰ পৰিমাণ, অংকন আৰু স্পষ্ট ফটোও অন্তৰ্ভুক্ত হ’ব লাগে।
মই কেৱল চেক ৰিং বা সম্পূৰ্ণ স্ক্ৰু টিপ এছেম্বলি সলনি কৰিব লাগেনে?
কেৱল জীৰ্ণ উপাদানটো সলনি কৰক যেতিয়া সংগমৰ টিপ, আসন আৰু সূতা অনুমোদিত মাত্ৰা আৰু পৃষ্ঠৰ অৱস্থাৰ ভিতৰত থাকে। যেতিয়া কেইবাটাও ছিলিং পৃষ্ঠ পৰিধান হয়, মাত্ৰা অনিশ্চিত হয়, বা মিশ্ৰিত পুৰণি আৰু নতুন অংশই নিৰ্ভৰযোগ্য গতি আৰু ছিলিং উৎপন্ন কৰিব নোৱাৰে তেতিয়া মিল থকা সমাবেশটো সলনি কৰক।
ইনজেকচন মল্ডিং স্ক্ৰু টিপৰ বাবে নানহাইয়াই কোনটো সামগ্ৰী ব্যৱহাৰ কৰে?
নানহাইয়াই HRC45-62 ৰ প্ৰকাশিত কঠিনতা পৰিসৰ, 0.02 মিমি/মিটাৰ ষ্ট্ৰেইটনেছ আৰু বাইমেটালিক আৰ্মাৰ্ড-ফেচ বিকল্পৰ সৈতে D2 ইনজেকচন মল্ডিং স্ক্ৰু টিপ আগবঢ়ায়। চূড়ান্ত সংৰূপটো ৰেজিন, ফিলাৰ, মেচিন আন্তঃপৃষ্ঠ আৰু পৰিধান কৰ্তব্যৰ সৈতে মিলাই দিয়া হয়।
কঠিন স্ক্ৰু টিপ এটা সদায় বেছি দিন টিকে নেকি?
নহয়, কঠিনতা পৰিধানৰ প্ৰদৰ্শনৰ এটা অংশ মাত্ৰ। মিশ্ৰণৰ ৰসায়ন, তাপ পৰিশোধন, জাৰণ প্ৰতিৰোধ ক্ষমতা, সংগম সামগ্ৰী, পৃষ্ঠৰ ফিনিচিং, প্ৰান্তিককৰণ, ক্লিয়াৰেন্স আৰু প্ৰচেছড ৰেজিনে এই সকলোবোৰে সেৱা জীৱনত প্ৰভাৱ পেলায়।
স্ক্ৰু টিপ কোটেচনৰ বাবে নানহাইয়াক কি পঠাব লাগে?
মেচিন নিৰ্মাতা আৰু মডেল, স্ক্ৰুৰ ব্যাস, ৰেজিন আৰু ফিলাৰৰ শতাংশ, মূল অংশ সংখ্যা বা অংকন, সম্পূৰ্ণ সংগমৰ মাত্ৰা, কেইবাটাও কোণৰ পৰা ফটো, পৰিধানৰ লক্ষণ, শ্বট-ৱেইট ট্ৰেণ্ড আৰু প্ৰয়োজনীয় পৰিমাণ প্ৰেৰণ কৰক।
বাণিজ্যিক প্ৰকাশ: নানহাইয়াই এই গাইডত সংযুক্ত ইনজেকচন মল্ডিং স্ক্ৰু টিপ আৰু আনুষংগিক উপাদানসমূহ নিৰ্মাণ কৰে। মেচিন নিৰ্মাতাৰ সুৰক্ষা পদ্ধতি আৰু অনুমোদিত প্ৰকল্পৰ অংকনৰ সৈতে কাৰিকৰী পৰামৰ্শ প্ৰয়োগ কৰিব লাগে।