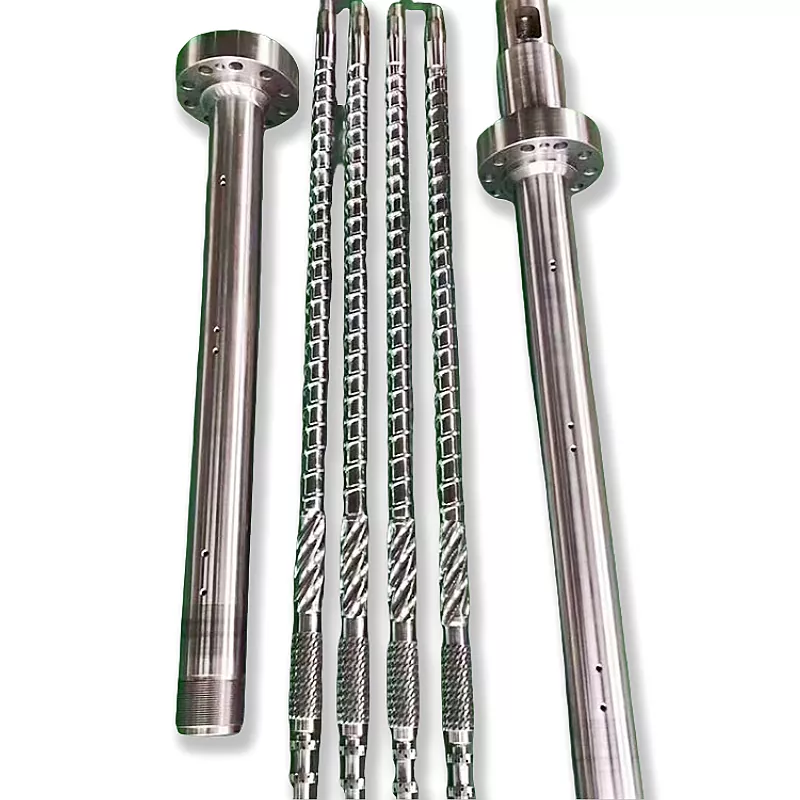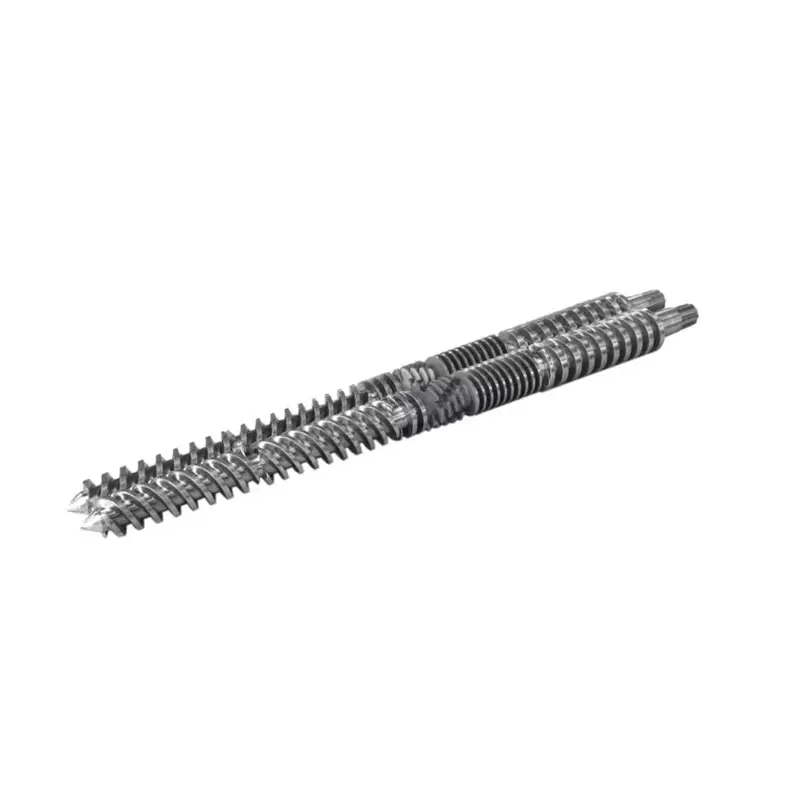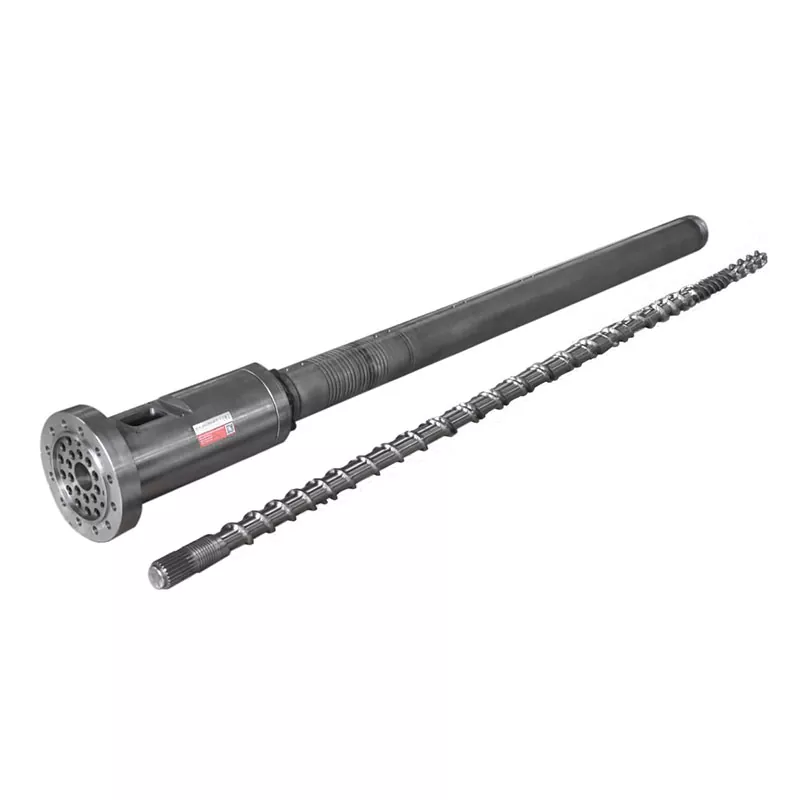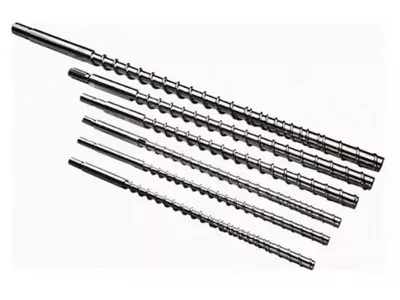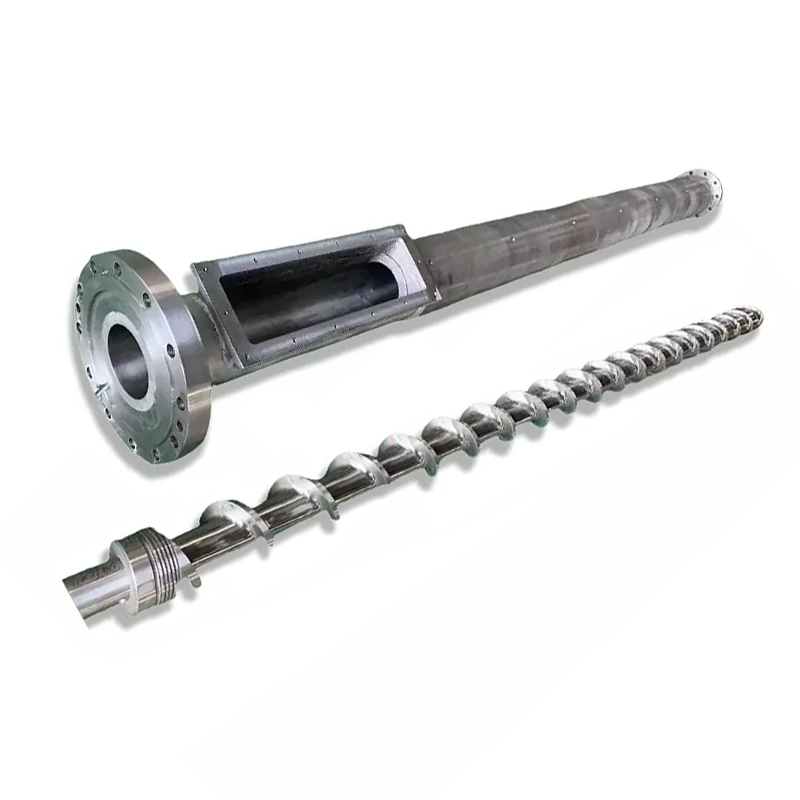
স্ক্ৰু আৰ পি এম নিজেই এটা আউটপুট ডায়েল নহয়। গতিৰ পৰিৱৰ্তনে কঠিন পদাৰ্থৰ পৰিবহণ, গলনাংকৰ সময়, ছিয়াৰ, চাপ উৎপাদন আৰু বাসকাল সলনি কৰে, গতিকে গলনাংকৰ উষ্ণতা, মটৰৰ বোজা, চাপ আৰু উৎপাদনৰ মানদণ্ডৰ দ্বাৰা উপযোগী ফলাফল বিচাৰ কৰিব লাগিব।

দ্ৰুত উত্তৰ
স্ক্ৰুৰ গতি বৃদ্ধি কৰিলে সাধাৰণতে ড্ৰেগ ফ্ল' আৰু প্ৰক্ৰিয়াটোত পদাৰ্থ প্ৰৱেশ কৰাৰ হাৰ বৃদ্ধি পায়, কিন্তু সম্পৰ্কটো সীমাহীন বা নিখুঁতভাৱে ৰৈখিক নহয়। অধিক আৰ পি এম এ ছিয়াৰ তাপ যোগ কৰিব পাৰে, বাসকাল কম কৰিব পাৰে আৰু দুৰ্বল খাদ্য বা গলনাংকৰ অংশ উন্মোচন কৰিব পাৰে।
এটা সময়ত এটা নিয়ন্ত্ৰিত চলক সলনি কৰক, এটা সুস্থিৰ অৱস্থাৰ বাবে অপেক্ষা কৰক, তাৰ পিছত আউটপুট, গলিত উষ্ণতাৰ প্ৰফাইল, চাপ, মটৰৰ বোজা আৰু পণ্যৰ মান তুলনা কৰক। যেতিয়া সেইবোৰৰ এটাই ইয়াৰ অনুমোদিত সীমাত উপনীত হয় তেতিয়া বন্ধ কৰক, যদিও ড্ৰাইভটো বেছি দ্ৰুতভাৱে ঘূৰিব পাৰে।
এক্সট্ৰুডাৰক এটা সংযুক্ত ব্যৱস্থাপ্ৰণালী হিচাপে পঢ়ক
পদাৰ্থ এটা ডাঙৰ কঠিন হিচাপে প্ৰৱেশ কৰে, এটা সংকুচিত বিচনা হৈ পৰে, গলি যায়, মিহলি হয় আৰু এটা নিষিদ্ধ প্ৰবাহ পথৰ মাজেৰে ওলাই যায়। মটৰে যান্ত্ৰিক শক্তি যোগান ধৰে আৰু বেৰেল হিটাৰ আৰু কুলিং চাৰ্কিটে এই প্ৰক্ৰিয়াৰ সৈতে তাপৰ বিনিময় কৰে। স্ক্ৰু আৰু ডাইয়ে চাপৰ কৰ্তব্য ভাগ কৰে।
২০১৬ চনৰ এটা ঔদ্যোগিক পৰ্যায়ৰ অধ্যয়নত ১৩৫টা অপাৰেটিং পৰিস্থিতিৰ বাবে তিনিটা পলিমাৰ, তিনিটা স্ক্ৰু জ্যামিতি, পাঁচটা গতি আৰু তিনিটা উষ্ণতাৰ অৱস্থা পৰীক্ষা কৰা হৈছিল। লেখকসকলে শক্তিৰ চাহিদা আৰু গলনাংকৰ উষ্ণতাৰ তাৰতম্য একেলগে জুখিছিল। তেওঁলোকৰ ফলাফল সামগ্ৰী, স্ক্ৰু আৰু অৱস্থাৰ লগে লগে সলনি হৈছিল, যাৰ বাবে এটা সাৰ্বজনীন আৰ পি এম-টু-আউটপুট নিয়ম অবিশ্বাস্য।
আমাৰ কাৰখানাৰ দৃশ্য:ইনভাৰ্টাৰে গ্ৰহণ কৰা সৰ্বোচ্চ অপাৰেটিং পইণ্ট নহয়। ই অনুমোদিত মটৰ, গিয়াৰবক্স, চাপ, উষ্ণতা আৰু পণ্য-গুণগত মানৰ সীমাৰ ভিতৰত থকা সৰ্বোচ্চ সুস্থিৰ উৎপাদন অৱস্থা। যদি এটা সীমা সোনকালে আহি পৰে, তেন্তে দ্ৰুত ড্ৰাইভ বা নতুন স্ক্ৰু অৰ্ডাৰ কৰাৰ আগতে সেই বটলনেকটো চিনাক্ত কৰক।
স্ক্ৰুৰ গতি বৃদ্ধি হ’লে কি সলনি হয়
অধিক আৰ পি এমে বেৰেলৰ তুলনাত স্ক্ৰুৰ পৃষ্ঠভাগ দ্ৰুতগতিত আগুৱাই লৈ যায়। সুস্থিৰ পৰিসৰত ইয়াৰ ফলত কঠিন পদাৰ্থ পৰিবহণ আৰু গলনাংক পৰিবহণ বৃদ্ধি পাব পাৰে। ইয়াৰ উপৰিও ই ছিয়াৰ হাৰ, যান্ত্ৰিক শক্তিৰ ইনপুট, গলনাংকৰ বাবে উপলব্ধ সময় আৰু এটা পদাৰ্থই অনুভৱ কৰা স্ক্ৰু বিপ্লৱৰ সংখ্যাও সলনি কৰে।
গলিত-উষ্ণতাৰ পৰিৱৰ্তনৰ দিশটো সাৰ্বজনীন নহয়। ২০১৪ চনৰ এইচডিপিইৰ এক অধ্যয়নত তিনিটা ৰেজিন আঠালতীয়াতা, তিনিটা স্ক্ৰু জ্যামিতি আৰু কেইবাটাও গতি আৰু নিৰ্ধাৰিত উষ্ণতা ব্যৱহাৰ কৰা হৈছিল। ইয়াত দেখা গৈছে যে স্ক্ৰুৰ ধৰণ, ৰেজিনৰ আঠালতীয়াতা, নিৰ্ধাৰিত উষ্ণতা আৰু গতি এই সকলোবোৰে শক্তিৰ ব্যৱহাৰ আৰু গলনাংকৰ সামঞ্জস্যতাক প্ৰভাৱিত কৰে।
একক উৰণীয়া স্ক্ৰুবোৰে এটা জটিল গতি দেখুৱাইছিল য’ত গলনাংকৰ মানদণ্ড অৱনতি ঘটিছিল, আনহাতে পৰীক্ষা কৰা বাধা স্ক্ৰুৱে উষ্ণতাৰ একাকাৰতা উন্নত বজাই ৰাখিছিল।


বেৰেলত নিৰ্ধাৰিত উষ্ণতা গলিত উষ্ণতা নহয়
নিয়ন্ত্ৰকে হিটাৰ-জোন লক্ষ্য আৰু সাধাৰণতে বেৰেলৰ বেৰৰ ওচৰৰ উষ্ণতা প্ৰদৰ্শন কৰে। চ্যানেলৰ ভিতৰৰ পলিমাৰেও বিকৃতি আৰু ঘৰ্ষণৰ পৰা যান্ত্ৰিক শক্তি লাভ কৰে। শীতল কৰিলে সেই তাপৰ এটা অংশ আঁতৰাই পেলাব পাৰি, কিন্তু চূড়ান্ত গলিত পদাৰ্থটো এটা নিয়ন্ত্ৰকৰ পঢ়াত কোৱাতকৈ অধিক গৰম, ঠাণ্ডা বা কম একাকাৰ হৈ থাকিব পাৰে।
এটা নিৰ্দিষ্ট স্থানত গলিত উষ্ণতা জুখি চেন্সৰ পদ্ধতি উল্লেখ কৰক। ২০০৬ চনৰ পলিমাৰ ইঞ্জিনিয়াৰিং এণ্ড ছায়েন্সৰ অধ্যয়নত গলিত প্ৰবাহৰ ওপৰেৰে থাৰ্মোকাপল গ্ৰীড ব্যৱহাৰ কৰা হৈছিল। ইয়াত একক উৰণীয়া স্ক্ৰুৰ সৈতে উচ্চ থ্ৰুপুটত কম উষ্ণতাৰ অঞ্চল পোৱা গৈছিল, আনহাতে মেডক মিক্সাৰৰ সৈতে পৰীক্ষা কৰা বাধা স্ক্ৰুৱে উন্নত গলনাংক আৰু কম তাৰতম্য লাভ কৰিছিল।
কেৱল জুখি উলিওৱা গলনাংক গৰম হোৱাৰ বাবেই প্ৰতিটো হিটাৰ জ’ন নমাই নিদিব।যদি স্ক্ৰুৱে বেছিভাগ তাপৰ সৃষ্টি কৰি আছে, তেন্তে আক্ৰমণাত্মক হ্ৰাসে কঠিন বিচনাখন ঠাণ্ডা কৰি ৰাখিব পাৰে আৰু ছিয়াৰ বেছি হৈ থাকে। গোটেই প্ৰফাইল সলনি কৰাৰ আগতে গলনাংক ক'ত হয়, হিটাৰৰ উৎপাদন, শীতল প্ৰতিক্ৰিয়া আৰু মটৰৰ বোজা পৰ্যালোচনা কৰক।
কিয় আউটপুট এটা সৰলৰেখাত rpm অনুসৰণ কৰা বন্ধ হয়
কম গতিবেগত ভালদৰে খুৱাই দিয়া এক্সট্ৰুডাৰে আৰ পি এম আৰু ভৰ প্ৰবাহৰ মাজত প্ৰায় ৰৈখিক সম্পৰ্ক দেখুৱাব পাৰে। সেই সম্পৰ্ক দুৰ্বল হৈ পৰে যেতিয়া পেলেটবোৰে আৰু আনুপাতিকভাৱে চেনেলটো ভৰাই নিদিয়ে, বাল্ক ঘনত্ব সলনি হয়, খাদ্যৰ ডিঙি পিছলি যায়, গলনাংক পিছ পৰি যায় বা তলৰ ফালে থকা প্ৰতিৰোধ ক্ষমতাই চাপ-প্ৰবাহৰ ভাৰসাম্য সলনি কৰে।
২০২২ চনত ষ্টুটগাৰ্ট বিশ্ববিদ্যালয়ৰ এক অধ্যয়নত মসৃণ, হেলিকেলি খাঁজযুক্ত আৰু অক্ষীয়ভাৱে খাঁজযুক্ত ফিড জ’নসমূহ উচ্চ স্ক্ৰু গতিবেগত তুলনা কৰা হৈছিল। ই এটা থ্ৰেছহ'ল্ড পাইছিল যাৰ বাহিৰত থ্ৰুপুট অৰৈখিক হৈ পৰিছিল, আৰু সেই পেলেটৰ আকৃতি আৰু আকাৰে সেই থ্ৰেছহ'ল্ডত প্ৰভাৱ পেলাইছিল। ই এটা ব্যৱহাৰিক কাৰখানাৰ নিয়ম সমৰ্থন কৰে: প্ৰকৃত ফিডষ্টক আৰু লগতে পলিমাৰৰ নাম লিপিবদ্ধ কৰক।



নানহাইয়াৰ প্ৰকাশিত গতি আৰু আউটপুট ৰেঞ্জ কেনেকৈ পঢ়িব
নানহাইয়াই ইয়াৰ দুয়োটাতে তলত দিয়া পৰিয়ালৰ তালিকাখন প্ৰকাশ কৰেএকক স্ক্ৰু শ্ৰেণীআৰু পিই/পিপি হাই-স্পীড পেজ। কোম্পানীটোৰ উল্লেখিত সামগ্ৰীৰ পৰিসৰ চিনাক্ত কৰাৰ বাবে ই উপযোগী। ই কোনো নিৰ্দিষ্ট নোহোৱা সামগ্ৰী আৰু ডাইৰ বাবে অপাৰেটিং নিশ্চয়তা নহয়।
| মডেল | এল/ডি | প্ৰকাশিত আউটপুট | প্ৰকাশিত গতি | ড্ৰাইভিং মটৰ |
|---|---|---|---|---|
| ৰাষ্ট্ৰীয় ঘাইপথ ২০ | ২০:১ | ৩ৰ পৰা ৫ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ১০ৰ পৰা ৬০ আৰ পি এম | ১.১ / ১.৫ / ২.২ কিলোৱাট |
| NHYZS25 | ২৫:১ | ৫ৰ পৰা ৮ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ১০ৰ পৰা ৬০ আৰ পি এম | ২.২ / ৩.০ / ৪.০ কিলোৱাট |
| ৩০ নং ৰাষ্ট্ৰীয় ঘাইপথ | ২৫:১ | ৫ৰ পৰা ১০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ১০ৰ পৰা ৬০ আৰ পি এম | ২.২ / ৩.০ / ৪.০ কিলোৱাট |
| ৪৫ নং ৰাষ্ট্ৰীয় ঘাইপথ | ২৫:১ৰ পৰা ৩৬:১লৈ | ১০ৰ পৰা ১২০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ১০ৰ পৰা ১৫০ আৰ পি এম | ৫.৫ৰ পৰা ২২ কিলোৱাট |
| ৰাষ্ট্ৰীয় ঘাইপথ ৬৫ | ২৫:১ৰ পৰা ৩৬:১লৈ | ৬০ৰ পৰা ৩০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ২০ৰ পৰা ১৫০ আৰ পি এম | ২২ৰ পৰা ৭৫ কিলোৱাট |
| NHY75 | ২৫:১ৰ পৰা ৩৬:১লৈ | ২০০ৰ পৰা ৪৫০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ২০ৰ পৰা ১৫০ আৰ পি এম | ৩০ৰ পৰা ১৩২ কিলোৱাট |
| এন এইচ ৱাই ৯০ | ২৫:১ৰ পৰা ৩৬:১লৈ | ১৮০ৰ পৰা ৬০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ২০ৰ পৰা ১১০ আৰ পি এম | ৩০ৰ পৰা ১৮৫ কিলোৱাট |
| এন এইচ ৱাই ১২০ | ২৫:১ৰ পৰা ৩৬:১লৈ | ৩২০ৰ পৰা ১০০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ২০ৰ পৰা ৯০ আৰ পি এম | ৭৫ৰ পৰা ২৮০ কিলোৱাট |
| এন এইচ ৱাই ১৫০ | ২৫:১ৰ পৰা ৩৬:১লৈ | ৪০০ৰ পৰা ১৩০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ২০ৰ পৰা ৭৫ আৰ পি এম | ৯০ৰ পৰা ৪০০ কিলোৱাট |
উৎস: নানহাইয়া ৱেবছাইট, ৩১ আগষ্ট, ২০২৬ তাৰিখে পৰীক্ষা কৰা হৈছে।প্ৰতিটো শাৰীত বহল শৃংখলাৰ মান আছে। সৰ্বোচ্চ আউটপুট, গতি আৰু মটৰ সংখ্যাক এটা ধাৰণা কৰা মেচিন সংৰূপত একত্ৰিত নকৰিব।
নানহাইয়া ৱেবছাইটৰ দাবী:পিই/পিপি উচ্চ-গতিৰ পৃষ্ঠাই কয় যে অনুকূলিত স্ক্ৰু গঠন আৰু এটা উচ্চ-টৰ্ক গিয়াৰবক্সে পৰম্পৰাগত সঁজুলিৰ তুলনাত দুগুণ কাৰ্যক্ষমতা কৰিব পাৰে, আৰু ইয়াৰ ডিজাইনে পিপি এক্সট্ৰুচন উষ্ণতা হ্ৰাস কৰিব পাৰে।
পৃষ্ঠাত তুলনা মেচিন, ৰেজিন, ডাই, পৰীক্ষা পদ্ধতি বা গ্ৰহণ উইণ্ড' উল্লেখ কৰা হোৱা নাই। দুয়োটা বিবৃতিকে যোগানকাৰীৰ দাবী হিচাপে গণ্য কৰক যিবোৰে এটা ROI বা ক্ৰয় নিশ্চয়তা প্ৰৱেশ কৰাৰ আগতে এটা প্ৰকল্প-নিৰ্দিষ্ট পৰীক্ষা প্ৰটোকলৰ প্ৰয়োজন।
বিচ্ছিন্ন পঠন নহয়, সংমিশ্ৰণৰ ব্যাখ্যা কৰক
| আৰ পি এম বৃদ্ধিৰ পিছত ট্ৰেণ্ড | সম্ভাৱ্য ব্যাখ্যা | পৰৱৰ্তী পৰীক্ষা কৰক |
|---|---|---|
| আউটপুট বৃদ্ধি পায়, চাপ আৰু বোজা সুস্থিৰ হৈ থাকে, গুণগত মান ধৰি ৰাখে | লাইনটো এতিয়াও ইয়াৰ উপযোগী অপাৰেটিং উইণ্ড'ৰ ভিতৰত থাকিব পাৰে | গলনাংক-উষ্ণতাৰ একাকাৰীতা আৰু তলৰ ফালে শীতল ক্ষমতা নিশ্চিত কৰক |
| Rpm বৃদ্ধি পায় কিন্তু আউটপুটৰ লাভ সংকুচিত হয় | খাদ্যৰ ক্ষমতা, গলনা বা তলৰ ফালে প্ৰতিৰোধ ক্ষমতা সীমিত হ’ব পাৰে | খাদ্যৰ সামঞ্জস্যতা, নিৰ্দিষ্ট আউটপুট, ফিল্টাৰ আৰু ডাইৰ চাপ পৰীক্ষা কৰক |
| গলিত উষ্ণতা আৰু মটৰৰ বোজা দ্ৰুতভাৱে বৃদ্ধি পায় | যান্ত্ৰিক শক্তি আৰু প্ৰতিৰোধ ক্ষমতা বৃদ্ধি পাইছে | ৰেজিনৰ আঠালতীয়াতা, স্ক্ৰু জ্যামিতি, ফিল্টাৰৰ অৱস্থা আৰু তাপৰ প্ৰফাইল পৰ্যালোচনা কৰক |
| গড় গলিত উষ্ণতা কমি যায় যদিও তাৰতম্য বৃদ্ধি পায় | পলমকৈ বা অসম্পূৰ্ণ গলনাংক হ’ব পাৰে | পণ্যৰ দোষসমূহ পৰীক্ষা কৰক আৰু স্ক্ৰুৰ গলনা ক্ষমতাৰ সৈতে তুলনা কৰক |
| আউটপুট আৰু মটৰৰ বোজাৰ সৈতে চাপৰ চক্ৰ | সমস্যা হ’ব পাৰে খাদ্য, গলনা, উষ্ণতা নিয়ন্ত্ৰণ বা নিষেধাজ্ঞা | ব্যৱহাৰ কৰকডায়েগনষ্টিক গাইড |
| ফিল্টাৰ বা ডাই সলনি কৰাৰ পিছত লোড বৃদ্ধি পায় | ডাউনষ্ট্ৰিম ৰেজিষ্টেন্সে অপাৰেটিং পইণ্ট সলনি কৰি পেলালে | একেটা সামগ্ৰী আৰু হাৰত পৰিষ্কাৰ আৰু লেতেৰা চাপ তুলনা কৰক |


নিয়ন্ত্ৰণসমূহ খেদি যোৱাৰ পৰিৱৰ্তে এটা নিয়ন্ত্ৰিত পদক্ষেপ পৰীক্ষা ব্যৱহাৰ কৰক
- এটা সুস্থিৰ সামগ্ৰীৰ লট আৰু প্ৰডাক্ট বাছি লওক।ৰেজিন গ্ৰেড, পেলেট বা ৰিগ্ৰাইণ্ড ফৰ্ম, যোগকৰণ, আৰ্দ্ৰতা আৰু শেহতীয়া পদাৰ্থৰ ক্ৰম লিপিবদ্ধ কৰক।
- এটা ভিত্তি ৰেখা স্থাপন কৰক।লাইনটো সুস্থিৰ হোৱাৰ পিছত প্ৰকৃত আৰ পি এম, ফিড, আউটপুট, গলিত উষ্ণতা, চাপ, মটৰৰ বোজা, জ'ন ৰিডিং আৰু পণ্যৰ মান ৰেকৰ্ড কৰক।
- এটা অনুমোদিত চলক সলনি কৰক।লাইন প্ৰক্ৰিয়াৰ দ্বাৰা সংজ্ঞায়িত বৃদ্ধি আৰু স্থিতিশীলতা সময় ব্যৱহাৰ কৰক। গতি, খাদ্য আৰু উষ্ণতা একেলগে সলনি নকৰিব।
- গড় আৰু তাৰতম্য দুয়োটাকে তুলনা কৰক।এটা গ্ৰহণযোগ্য গড়ে চক্ৰীয় চাপ বা অসমান গলনাংক-উষ্ণতাৰ প্ৰফাইল লুকুৱাব পাৰে।
- প্ৰথম সীমিত চৰ্তটো চিহ্নিত কৰক।ই মটৰৰ বোজা, চাপ, গলিত পদাৰ্থৰ মান, মাত্ৰিক স্থিৰতা, শীতল ক্ষমতা বা পৃষ্ঠৰ দোষ হ’ব পাৰে।
- অনুমোদিত সীমাৰ ভিতৰতহে পুনৰাবৃত্তি কৰক।উপযোগী সৰ্বোচ্চ পোৱা যায় যেতিয়া আন এটা বৃদ্ধিয়ে অতি কম উৎপাদন দিয়ে বা জুখি উলিওৱা অৱস্থা এটাক গ্ৰহণযোগ্যতাৰ বাহিৰলৈ ঠেলি দিয়ে।
আমাৰ কাৰখানাৰ দৃশ্য:পাঁচটা সুস্থিৰ অপাৰেটিং পইণ্ট পঠোৱা এজন গ্ৰাহকে আমাক এটা সৰ্বোচ্চ আৰ পি এম পঠোৱা গ্ৰাহকতকৈ অধিক উপযোগী ডিজাইন প্ৰমাণ দিয়ে। ট্ৰেণ্ডে দেখুৱাইছে যে লাইনটোৱে ক’ত কাৰ্যক্ষমতা হেৰুৱাই পেলায় আৰু পৰৱৰ্তী পৰিৱৰ্তনটো ফিড ছেকচন, স্ক্ৰু জ্যামিতি, পৰিধানৰ অৱস্থা বা ডাউনষ্ট্ৰিম সঁজুলিৰ অন্তৰ্গত নেকি।
যেতিয়া প্ৰক্ৰিয়াৰ ধাৰাটোৱে হাৰ্ডৱেৰলৈ উভতি আঙুলিয়াই দিয়ে
উচ্চ আৰ পি এম এ অত্যধিক স্ক্ৰু-টু-বেৰেল ক্লিয়াৰেন্স, কম আকাৰৰ ফিড অংশ, পিছ পৰি থকা গলনাংক অংশ বা অত্যধিক চাপৰ ক্ষতিৰ সৃষ্টি কৰা মিক্সাৰ মেৰামতি কৰিব নোৱাৰে। ই সেই সীমাবোৰ সহজে দেখা দিব পাৰে। জীৰ্ণ উপাদানসমূহ কপি কৰাৰ আগতে পৰিষ্কাৰ কৰি জুখিব লাগে।
ব্যৱহাৰ কৰকবাধা, প্ৰচলিত আৰু মিশ্ৰণ স্ক্ৰু তুলনাযেতিয়া গলনাংকৰ একাকাৰীতা গতিৰ লগে লগে সলনি হয়। ব্যৱহাৰ কৰকপৰিধান জোখা গাইডযেতিয়া এটা পৰিষ্কাৰ প্ৰবাহ পথ আৰু সুস্থিৰ পদাৰ্থৰ সৈতে নিৰ্দিষ্ট উৎপাদন হ্ৰাস পায়।
নানহাইয়াৰসঁজুলি পৃষ্ঠাইয়াৰ চিএনচি লেথে ৬ মিটাৰ পৰ্যন্ত ৱৰ্কপিচ মেচিন কৰিব পাৰে আৰু ইয়াৰ ড্ৰিলিং আৰু মিলিং সঁজুলিৰ অৱস্থান সঠিকতা ০.০২ মিলিমিটাৰ। সেইবোৰ হৈছে কাৰখানা পৰ্যায়ৰ প্ৰকাশিত ক্ষমতা। অনুমোদিত অংকনত এতিয়াও অৰ্ডাৰৰ বাবে মাত্ৰা আৰু পৰিদৰ্শন বিন্দু নিৰ্ধাৰণ কৰিব লাগিব।

এটা উচ্চ-আউটপুট একক স্ক্ৰু পৰ্যালোচনাৰ বাবে তথ্য
- মেচিন নিৰ্মাতা, মডেল আৰু স্ক্ৰুৰ ব্যাস
- মূল আৰু বৰ্তমানৰ স্ক্ৰু আৰু বেৰেলৰ জোখ
- ৰেজিন গ্ৰেড, পেলেট ফৰ্ম, ৰিগ্ৰাইণ্ড আৰু এডিটিভ
- গ্ৰহণযোগ্য মানদণ্ডৰ সৈতে স্বাভাৱিক আৰু লক্ষ্য আউটপুট
- মটৰ, গিয়াৰবক্স অনুপাত আৰু ৰেটেড টৰ্ক ডাটা
- প্ৰকৃত আৰ পি এম, মটৰৰ বোজা আৰু শক্তিৰ ধাৰা
- বেৰেল ছেটপইণ্ট আৰু প্ৰকৃত জ'ন ৰিডিং
- গলিত উষ্ণতাৰ স্থান আৰু চেন্সৰ পদ্ধতি
- চাপৰ ধাৰা, ফিল্টাৰ আৰু ডাইৰ বিৱৰণ
- শীতল, হ’ল-অফ আৰু ডাউনষ্ট্ৰিম সীমা
- দোষ আৰু ৰখা নমুনাৰ ফটো
- মূল অংকন আৰু সংযোগৰ মাত্ৰা
সঘনাই সোধা প্ৰশ্ন
স্ক্ৰুৰ গতি বৃদ্ধি কৰিলে সদায় এক্সট্ৰুডাৰৰ আউটপুট বৃদ্ধি পায়নে?
নহয়, এটা সুস্থিৰ অপাৰেটিং উইণ্ড'ৰ ভিতৰত স্ক্ৰুৰ গতিৰ লগে লগে আউটপুট বৃদ্ধি পাব পাৰে, কিন্তু ফিড ক্ষমতা, পেলেটৰ ৰূপ, স্ক্ৰু জ্যামিতি, গলনাংক ক্ষমতা, ডাই ৰেজিষ্টেন্স, মটৰৰ বোজা আৰু পৰিধানে ফলাফল সীমিত কৰিব পাৰে। তীব্ৰ বেগত নিৰ্দিষ্ট উৎপাদন কমি যাব পাৰে বা গলিত পদাৰ্থ কম একে হ’ব পাৰে।
বেৰেলৰ নিৰ্ধাৰিত উষ্ণতা আৰু গলিত উষ্ণতা একে নেকি?
নহয়, বেৰেল চেটপইণ্টে হিটাৰ জ'ন নিয়ন্ত্ৰণ কৰে, আনহাতে পলিমাৰে স্ক্ৰুৰ ঘূৰ্ণন আৰু ছিয়াৰৰ পৰাও যান্ত্ৰিক শক্তি লাভ কৰে। এটা উপযুক্ত চেন্সৰৰ সহায়ত এটা নিৰ্দিষ্ট স্থানত গলিত পদাৰ্থ জুখিব আৰু নিয়ন্ত্ৰকৰ ছেটপইণ্টক প্ৰকৃত গলিত উষ্ণতা হিচাপে গণ্য কৰাৰ পৰিৱৰ্তে পদ্ধতিটো ৰেকৰ্ড কৰক।
স্ক্ৰুৰ গতি বৃদ্ধি হ’লে গলিত উষ্ণতা কিয় বৃদ্ধি পাব পাৰে?
অধিক স্ক্ৰু গতিবেগ ছিয়াৰ হাৰ আৰু যান্ত্ৰিক শক্তিৰ ইনপুট বৃদ্ধি কৰিব পাৰে। গলিত উষ্ণতা কিমান সলনি হয় সেয়া ৰেজিনৰ আঠাযুক্ততা, স্ক্ৰু জ্যামিতি, ভৰোৱা, বেৰেল প্ৰফাইল আৰু তলৰ ফালে থকা প্ৰতিৰোধৰ ওপৰত নিৰ্ভৰ কৰে। কিছুমান স্ক্ৰু আৰু সামগ্ৰীৰ সংমিশ্ৰণে ইয়াৰ পৰিৱৰ্তে জটিল গতিৰ বাহিৰত দুৰ্বল বা অসম্পূৰ্ণ গলনা দেখুৱাব পাৰে।
rpm বৃদ্ধি হ’লেও আউটপুট বৃদ্ধি হোৱাটো কিয় বন্ধ হ’ব পাৰে?
ফিড অংশটো সমানুপাতিকভাৱে ভৰোৱা বন্ধ হ'ব পাৰে, পেলেট স্লিপ সলনি হ'ব পাৰে, বাল্ক ঘনত্ব ভিন্ন হ'ব পাৰে, গলন ক্ষমতা পোৱা যাব পাৰে, বা ডাই আৰু ফিল্টাৰৰ প্ৰতিৰোধ ক্ষমতাই ব্যৱস্থাটোক বাধা দিব পাৰে। জীৰ্ণ স্ক্ৰু আৰু বেৰেলে লিকেজ বৃদ্ধি কৰিব পাৰে আৰু উপযোগী পাম্পিং হ্ৰাস কৰিব পাৰে।
স্ক্ৰুৰ গতি সলনি কৰাৰ পিছত অপাৰেটৰসকলে কি ৰেকৰ্ড কৰিব লাগে?
প্ৰকৃত স্ক্ৰুৰ গতি, ফিড হাৰ, আউটপুট, গলিত উষ্ণতা আৰু তাৰতম্য, গলিত চাপ আৰু তাৰতম্য, মটৰৰ বোজা, জ'নৰ উষ্ণতা, শীতল প্ৰতিক্ৰিয়া, পণ্যৰ মান আৰু নতুন স্থিৰ অৱস্থাত উপনীত হ'বলৈ দিয়া সময় লিপিবদ্ধ কৰক।
হাই-আউটপুট একক স্ক্ৰু পৰ্যালোচনাৰ বাবে মই নানহাইয়ালৈ কি তথ্য পঠাব লাগে?
ৰেজিন গ্ৰেড আৰু ফৰ্ম, এডিটিভ আৰু ফিলাৰ, প্ৰয়োজনীয় আউটপুট, উপস্থিত আৰ পি এম, মটৰ আৰু গিয়াৰবক্স ডাটা, বেৰেল প্ৰফাইল, গলিত উষ্ণতা আৰু চাপৰ ধাৰা, ডাই আৰু ফিল্টাৰৰ বিৱৰণ, স্ক্ৰু আৰু বেৰেলৰ অংকন, পৰিধানৰ জোখ আৰু আপুনি সমাধান কৰিবলগীয়া পণ্যৰ দোষ বা উৎপাদন সীমা প্ৰেৰণ কৰক।
সম্পাদকীয় টোকা: নানহাইয়াৰ প্ৰডাক্টৰ স্পেচিফিকেশন আৰু দাবীসমূহ কোম্পানীয়ে প্ৰকাশ কৰা তথ্য হিচাপে চিনাক্ত কৰা হয়। স্বতন্ত্ৰ গৱেষণাই প্ৰক্ৰিয়াৰ সম্পৰ্কসমূহক সমৰ্থন কৰে, কোনো নানহাইয়া মডেলৰ বাবে নিশ্চয়তা নহয়। চূড়ান্ত সীমা আৰু গ্ৰহণযোগ্যতাৰ চৰ্তসমূহৰ বাবে সামগ্ৰী, মেচিন, অনুমোদিত অংকন আৰু প্ৰকল্প পৰীক্ষা পৰিকল্পনাৰ প্ৰয়োজন।