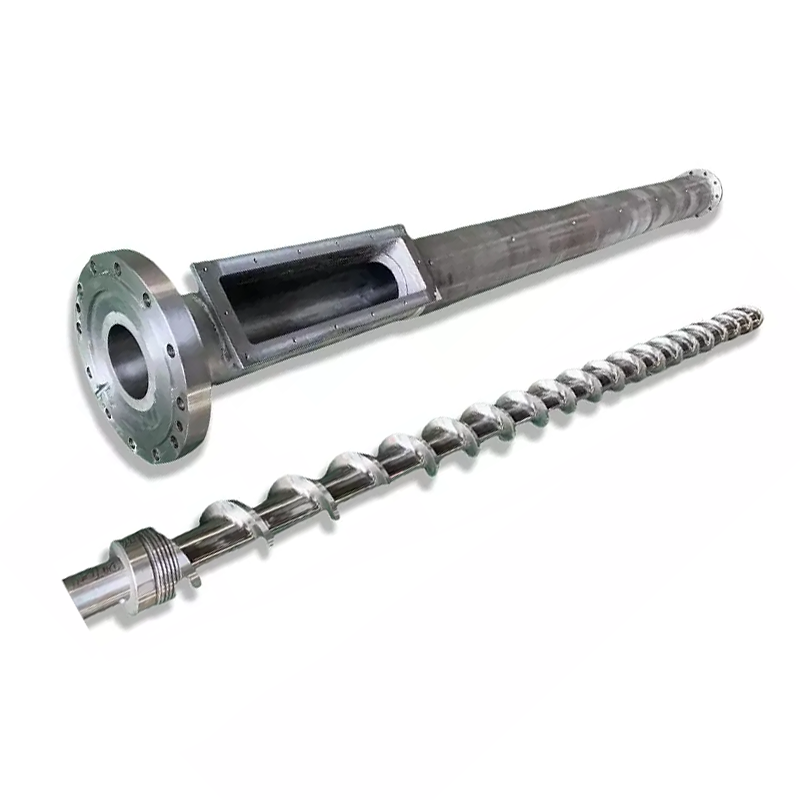
নতুন অংশটো মেচিনত নপৰালৈকে এটা বেৰেলৰ ফ্লেংগ সহজ দেখা যায়। তাৰ পিছত ৰেজিষ্টাৰ, বল্ট বৃত্ত, ছীলিং ফেচ বা মেল্ট পেচেজত সৰু ভুল হ’লে ইনষ্টলেচন বন্ধ হ’ব পাৰে। এই গাইডে ক্ৰয় আৰু ৰক্ষণাবেক্ষণ দলসমূহক দেখুৱাই যে কেনেকৈ এটা পুৰণি নমুনা, মেচিন আন্তঃপৃষ্ঠ আৰু অপাৰেটিং কৰ্তব্যক এটা নিয়ন্ত্ৰিত ফ্লেংগ স্পেচিফিকেশনলৈ ৰূপান্তৰিত কৰিব পাৰি।



দ্ৰুত উত্তৰ
কিনিবলৈ এটা...এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ, এটা নিয়ন্ত্ৰিত অংকন পঠাওক যিয়ে ব'ৰ, বাহিৰৰ ব্যাস, বেধ, স্থান নিৰ্ধাৰণ ৰেজিষ্টাৰ, বল্টৰ আৰ্হি, ছীলিং মুখ, সামগ্ৰী, পৃষ্ঠ চিকিৎসা আৰু সংগমৰ অংশ চিনাক্ত কৰে। প্ৰকৃত উষ্ণতা আৰু চাপৰ ভিত্তি, এক্সট্ৰুডাৰ বা ডাই-হেড মডেল, পৰিমাণ আৰু পৰিদৰ্শনৰ প্ৰয়োজনীয়তা যোগ কৰক।
কেৱল "ANSI," "DIN," "JIS" বা "PN16" শব্দৰ পৰা এটা কাষ্টম মেচিন ফ্লেঞ্জ অৰ্ডাৰ নকৰিব। সেই প্ৰসংগসমূহে এটা প্ৰামাণিক পাইপ ফ্লেঞ্জ সংজ্ঞায়িত কৰিব পাৰে কেৱল যেতিয়া সম্পূৰ্ণ প্ৰামাণিক ডিজাইনেচন আৰু সেৱাৰ ভিত্তি উল্লেখ কৰা হয়। এটা এক্সট্ৰুডাৰ সংযোগক সাধাৰণতে নিজৰ আন্তঃপৃষ্ঠ অংকনৰ প্ৰয়োজন হয়, আনকি যেতিয়া এটা পক্ষই এটা চিনাক্তকৃত ফ্লেংগ আৰ্হি অনুসৰণ কৰে।
প্ৰথমে আপুনি কেনেধৰণৰ ফ্লেংগ কিনিছে সেইটো চিনাক্ত কৰক
ক্ৰয়ৰ ভুল প্ৰায়ে আৰম্ভ হয় যেতিয়া তিনিটা ভিন্ন উপাদানক সকলোকে ফ্লেংগ বুলি কোৱা হয়। এটা ষ্টেণ্ডাৰ্ড পাইপ ফ্লেংগ, এটা কাষ্টম এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ আৰু এটা ট্ৰেঞ্জিচন এডাপ্টাৰ ফটোত একে দেখা যাব পাৰে। একে ধৰণে নিৰ্দিষ্ট কৰা হোৱা নাই।
| উপাদান | ইয়াক কি সংজ্ঞায়িত কৰে | মূল ক্ৰয়ৰ বিপদ |
|---|---|---|
| ষ্টেণ্ডাৰ্ড পাইপ ফ্লেংগ | সঠিক প্ৰামাণিক, সংস্কৰণ, নামমাত্ৰ আকাৰ, শ্ৰেণী বা পিএন, ফেচিং, সামগ্ৰী, ব'ৰ আৰু সংযোগৰ ধৰণ | "DIN ফ্লেংগ"ৰ দৰে এটা চুটি লেবেলে এটাতকৈ অধিক মাত্ৰিক আৰু ৰেটিং ব্যৱস্থাক বুজাব পাৰে |
| কাষ্টম এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ | নিয়ন্ত্ৰিত মেচিন ড্ৰয়িং, মেটিং বেৰেল বা এডাপ্টাৰ, ৰেজিষ্টাৰ, বল্ট পেটাৰ্ণ, মেল্ট ব'ৰ, ছিলিং বৈশিষ্ট্য আৰু সেৱা কৰ্তব্য | এটা মেচিনেৰী আন্তঃপৃষ্ঠৰ বাবে এটা পাইপ-ফ্লেঞ্জ টেবুল ব্যৱহাৰ কৰা যাৰ স্বনিৰ্বাচিত অৱস্থান আৰু প্ৰবাহ বৈশিষ্ট্যসমূহ আছে |
| ডাই-হেড এডাপ্টাৰ ফ্লেংগ | দুটা আন্তঃপৃষ্ঠ প্লাছ আভ্যন্তৰীণ গলিত পৰিৱৰ্তন, অভিমুখীতা, সমৰ্থন আৰু চেন্সৰ বা পৰ্দা-পেকৰ প্ৰয়োজনীয়তা | দুয়োটা মূৰ পৃথকে পৃথকে ফিট হয়, কিন্তু একত্ৰিত প্ৰবাহ পথ, কেন্দ্ৰৰেখা বা বল্টৰ অৱস্থান নহয় |
নানহাইয়াৰ কাৰেণ্টবেৰেল ফ্লেংগ ৰেঞ্জফ্লেংগযুক্ত সংযোগ আৰু স্বনিৰ্বাচিত পৰ্ট আকাৰৰ সৈতে ঘূৰণীয়া ষ্টীল ফ্লেংগসমূহ সামৰি লয়। প্লাষ্টিক, ৰাসায়নিক, গ্ৰেনুলেচন আৰু যন্ত্ৰপাতি প্ৰয়োগৰ বাবে সম্পূৰ্ণৰূপে কাষ্টমাইজড মাত্ৰাৰ লগতে এএনএছআই, ডিআইএন আৰু জেআইএছ আৰ্হি উপলব্ধ।
আমাৰ কাৰখানাৰ দৃশ্য:প্ৰামাণিক নামটোৱে এটা কাৰিকৰী কথোপকথন আৰম্ভ কৰে; ই অংকনটো শেষ নকৰে। আমি প্ৰথমে সুধিম যে অংশটো ক’ত বহি আছে, কিহে ইয়াক স্থাপন কৰিছে, কিহৰ দ্বাৰা ইয়াক ছীল কৰা হৈছে আৰু কিহৰ মাজেৰে পাৰ হৈ যায়। সেই কাৰ্য্যসমূহ এবাৰ স্পষ্ট হ’লে সঠিক মাত্ৰাসমূহ নিয়ন্ত্ৰণ কৰাটো বহুত সহজ হৈ পৰে।


যিবোৰ মাত্ৰাই ফ্লেংগটো ফিট হয় নে নহয় সেইটো নিৰ্ণয় কৰে
এটা উপযোগী অংকনে আকাৰক ফাংচনৰ পৰা পৃথক কৰে। বল্টৰ ফুটাবোৰে ক্লেম্প বল সৃষ্টি কৰে, ৰেজিষ্টাৰে অংশবোৰৰ স্থান নিৰ্ণয় কৰে, মুখখনে ছিল কঢ়িয়াই লৈ যায় আৰু ব’ৰে গলিত বা প্ৰক্ৰিয়া মাধ্যম কঢ়িয়াই লৈ যায়। এটা বৈশিষ্ট্যক আন এটা বৈশিষ্ট্যৰ ক্ষতিপূৰণ দিবলৈ কোৱাটোৱে কঠিন সমাবেশ আৰু অনিশ্চিত ছীলিঙৰ সৃষ্টি কৰে।
| অংকন বৈশিষ্ট্য | কিয় গুৰুত্বপূৰ্ণ | ক্ৰেতাই কি উল্লেখ কৰিব লাগে |
|---|---|---|
| বাহিৰৰ ব্যাস | হিটাৰ, গাৰ্ড বা সমৰ্থনৰ ওচৰত খাম, সঁজুলিৰ প্ৰৱেশ আৰু ক্লিয়াৰেন্স নিয়ন্ত্ৰণ কৰে | নামমাত্ৰ আকাৰ, সহনশীলতা আৰু যিকোনো নিষিদ্ধ খণ্ড |
| কেন্দ্ৰীয় ব'ৰ বা গলিত পথ | প্ৰবাহৰ ধাৰাবাহিকতা আৰু সংযোগস্থলত আভ্যন্তৰীণ পদক্ষেপ নিয়ন্ত্ৰণ কৰে | ব্যাস, সহনশীলতা, পৰিৱৰ্তনৰ আকৃতি, দিশ আৰু পৃষ্ঠৰ প্ৰয়োজনীয়তা |
| সামগ্ৰিক আৰু স্থানীয় ডাঠতা | বল্টৰ সংযোগ, কঠিনতা, প্ৰান্তিককৰণ আৰু একত্ৰিত দৈৰ্ঘ্যক প্ৰভাৱিত কৰে | ডেটাম মুখ, বেধ, কাউণ্টাৰব’ৰ আৰু হাবৰ দৈৰ্ঘ্য |
| ৰেজিষ্টাৰ বা স্পিগটৰ স্থান নিৰ্ণয় কৰা | বল্ট-হোল ক্লিয়াৰেন্সৰ ওপৰত নিৰ্ভৰ কৰাৰ পৰিৱৰ্তে সমকেন্দ্ৰিক সমাবেশ স্থাপন কৰে | পুৰুষ বা মহিলাৰ বৈশিষ্ট্য, ব্যাস, গভীৰতা, ফিট আৰু লিড-ইন |
| বল্টৰ আৰ্হি | ক্লেম্পিং সংযোগ প্ৰদান কৰে আৰু কৌণিক দিশ নিৰ্ধাৰণ কৰে | পৰিমাণ, পিচ-বৃত্তৰ ব্যাস, ফুটাৰ আকাৰ, সূতা, গভীৰতা আৰু কৌণিক ডেটাম |
| মুখখন ছীল কৰা | গেছকেট, আঙঠি, খাঁজ বা ধাতুৰ মুখৰ সৈতে উদ্দেশ্যপ্ৰণোদিত সংস্পৰ্শ সৃষ্টি কৰে | ফেচিং প্ৰকাৰ, মাত্ৰা, ফিনিচিং, ছিল স্পেচিফিকেশন আৰু অনুমোদিত ক্ষতি |
| জ্যামিতিক নিয়ন্ত্ৰণ | ব’ৰ, ৰেজিষ্টাৰ আৰু ছিলিং ফেচ সঠিকভাৱে সম্পৰ্কিত ৰাখক | ডেটাম প্লাছ প্ৰয়োজনীয় সমতলতা, লম্বতা, অৱস্থান, সমাক্ষীয়তা বা ৰানআউট |
| অৰিয়েণ্টেচন বৈশিষ্ট্যসমূহ | হিটাৰ, চেন্সৰ পৰ্ট, কিৱে, গাৰ্ড বা অসমতাপূৰ্ণ সংগম অংশসমূহ প্ৰান্তিককৰণ কৰক | এটা নিৰ্দ্বিধায় ডেটামৰ পৰা ঘড়ী কোণ |
ISO 286-1 এ ৰৈখিক-আকাৰৰ সহনশীলতা আৰু ফিটৰ বাবে এটা আন্তঃৰাষ্ট্ৰীয় ব্যৱস্থা প্ৰদান কৰে, চিলিণ্ডাৰৰ বৈশিষ্ট্য আৰু বেচিক-হোল আৰু বেচিক-শ্বাফ্ট ধাৰণাসমূহকে ধৰি। ISO 1101 এ ফৰ্ম, অৰিয়েণ্টেচন, অৱস্থান আৰু ৰানআউট নিয়ন্ত্ৰণৰ বাবে চিহ্ন ভাষা প্ৰদান কৰে। এই প্ৰামাণিকসমূহে প্ৰয়োজনীয়তা প্ৰকাশ কৰাত সহায় কৰে, কিন্তু ডিজাইনাৰে তথাপিও কাৰ্য্যকৰী ডেটাম আৰু অনুমোদিত মানসমূহ বাছনি কৰিব লাগিব।
বল্ট-হোল ক্লিয়াৰেন্স কোনো স্থান নিৰ্ণয় ব্যৱস্থা নহয়।যদি সংযুক্ত ডাই হেড বা এডাপ্টাৰ বেৰেল ব'ৰৰ সৈতে সমকেন্দ্ৰিক হ'ব লাগিব, এটা ৰেজিষ্টাৰ বা অন্য নিয়ন্ত্ৰিত অৱস্থান বৈশিষ্ট্য সংজ্ঞায়িত কৰক। দুটা ভুলকৈ প্ৰান্তিককৃত ব’ৰ একেলগে জোৰ কৰি বল্ট টান কৰিলে মুখ, ছিল বা ফাষ্টনাৰৰ ক্ষতি হ’ব পাৰে আৰু ক্ষতিকাৰক আভ্যন্তৰীণ পদক্ষেপ এৰিব পাৰে।

ANSI, DIN, JIS আৰু PN সম্পূৰ্ণ ক্ৰয় বিৱৰণ নহয়
নানহাইয়াই ANSI, DIN আৰু JIS বিকল্প বা এটা কাষ্টমাইজড ষ্টেণ্ডাৰ্ড প্ৰদান কৰে। সেই ৰেঞ্জটো উপযোগী যেতিয়া এটা ফ্লেঞ্জে প্ৰতিষ্ঠিত প্লাণ্ট পাইপিঙৰ সৈতে যোগ দিয়ে বা বৰ্তমানৰ আঞ্চলিক আৰ্হিৰ সৈতে মিলিব লাগিব। উদ্ধৃতিটোৰ বাবে এতিয়াও সঠিক নথিপত্ৰ, সংস্কৰণ, নামমাত্ৰ আকাৰ, ৰেটিং, মুখ, সামগ্ৰী আৰু যিকোনো প্ৰকল্পৰ পৰিৱৰ্তনৰ প্ৰয়োজন।
উদাহৰণস্বৰূপে, ASME B16.5 এনপিএছ ১/২ৰ পৰা এনপিএছ ২৪লৈকে পাইপ ফ্লেংগ আৰু ফ্লেংগযুক্ত ফিটিঙৰ বাবে শিৰোনাম দিয়া হৈছে। ইয়াৰ পৰিসৰে চাপ-উষ্ণতাৰ ৰেটিং, সামগ্ৰী, মাত্ৰা, সহনশীলতা, চিহ্নিতকৰণ আৰু পৰীক্ষণৰ বিষয়ে আলোচনা কৰে। এইটো ইয়াৰ পৰিসৰৰ ভিতৰত থকা উপাদানসমূহৰ বাবে এটা শক্তিশালী কাঠামো, কিন্তু ইয়াৰ শিৰোনামে প্ৰতিটো এক্সট্ৰুডাৰ সংযোগক এটা B16.5 ফ্লেংগলৈ ৰূপান্তৰিত নকৰে।
ব্যৱহাৰিক পাৰ্থক্য:যদি ফ্লেংগটো চাপ-পাইপিং সীমাৰ অংশ, প্ৰযোজ্য পাইপিং নিয়ম আৰু যোগ্য অভিযান্ত্ৰিক পৰ্যালোচনা ব্যৱহাৰ কৰক। যদি ই এটা কাষ্টম মেচিন আন্তঃপৃষ্ঠ, অনুমোদিত সঁজুলি অংকন আৰু অপাৰেটিং কৰ্তব্যৰ সৈতে ইয়াক নিয়ন্ত্ৰণ কৰক। যদি ই দুয়োটা ভূমিকা পালন কৰে, ক্ৰয় পেকেজে প্ৰয়োজনীয়তাৰ দুয়োটা গোট পূৰণ কৰিব লাগিব।
ষ্টেণ্ডাৰ্ড পেটাৰ্ণ
প্ৰামাণিক সংখ্যা, বছৰ বা সংস্কৰণ, আকাৰ, শ্ৰেণী বা পিএন, মুখামুখি, সামগ্ৰীৰ গোট আৰু সংগম উপাদান উল্লেখ কৰক। যিকোনো বিচ্যুতি স্পষ্টভাৱে তালিকাভুক্ত কৰক।
কাষ্টম পেটাৰ্ণ
স্বাক্ষৰিত অংকনটোক কৰ্তৃপক্ষ হিচাপে গঢ়ি তোলক। এটা প্ৰামাণিকৰ প্ৰসংগই এতিয়াও নিৰ্বাচিত থ্ৰেডসমূহ, ফিটসমূহ, চিহ্নসমূহ বা পৰীক্ষা পদ্ধতিসমূহ সংজ্ঞায়িত কৰিব পাৰে।
মিশ্ৰিত আন্তঃপৃষ্ঠ
কোনটো মুখে এটা মানদণ্ড অনুসৰণ কৰে আৰু কোনটো মুখ কাষ্টমাইজ কৰা হৈছে দেখুৱাওক। দুয়োটা মূৰৰ মাজৰ আভ্যন্তৰীণ পৰিৱৰ্তন আৰু কৌণিক সম্পৰ্ক সংজ্ঞায়িত কৰা।
আমাৰ কাৰখানাৰ দৃশ্য:"পুৰণি ফ্লেংগৰ দৰেই" উপযোগী প্ৰসংগ, কিন্তু ই কোনো পৰিদৰ্শনযোগ্য প্ৰয়োজনীয়তা নহয়। আমি এটা অংকনত সঠিক আন্তঃপৃষ্ঠটো ৰাখোঁ আৰু ক্ৰেতাক অনুমোদন দিবলৈ কওঁ। ইয়াৰ ফলত উৎপাদন, পৰিদৰ্শন আৰু সংস্থাপন দলসমূহে একে উত্তৰ দিয়ে যেতিয়া কোনো জোখ-মাখৰ ওপৰত প্ৰশ্ন উত্থাপন হয়।
উষ্ণতা আৰু পদাৰ্থৰ পৰা চাপৰ শ্ৰেণী পৃথক কৰিব নোৱাৰি
নানহাইয়াৰ বেৰেল ফ্লেংগ পেজত পিএন৬, পিএন১০, পিএন১৬, পিএন২৫, পিএন৪০ আৰু পিএন৬৩ বিকল্পৰ তালিকা দিয়া হৈছে। এইবোৰক উপলব্ধ ধাৰ্য্যকৰণ শ্ৰেণী হিচাপে গণ্য কৰক, এটা সাৰ্বজনীন কৰ্ম-চাপৰ বিবৃতি হিচাপে নহয়। এটা ব্যৱহাৰযোগ্য ৰেটিং শাসকীয় মানদণ্ড, সামগ্ৰী, উষ্ণতা, জ্যামিতি, বল্টিং, ছীল আৰু ব্যৱস্থাৰ ডিজাইনৰ ওপৰত নিৰ্ভৰ কৰে।
পলিমাৰ প্ৰচেছিঙে এনে অৱস্থা যোগ কৰে যিবোৰ এটা চুটি ফ্লেংগ লেবেলে বৰ্ণনা কৰিব নোৱাৰে। সংযোগত গৰম গলনাংক, উত্তাপ আৰু শীতল চক্ৰ, মেচিনৰ কম্পন, ডাই-হেডৰ ওজন, এছেম্বলি লোড আৰু চাফাই দেখা যাব পাৰে। স্বাভাৱিক আৰু সৰ্বোচ্চ অৱস্থাসমূহ উল্লেখ কৰক, কিন্তু ডিজাইন অৱস্থাসমূহ ৰুটিন প্ৰক্ৰিয়া সংহতিসমূহৰ পৰা পৃথক ৰাখক।
| ডিউটি ইনপুট | প্ৰস্তুতকাৰীক কিয় ইয়াৰ প্ৰয়োজন | সংলগ্ন কৰিবলৈ প্ৰমাণ |
|---|---|---|
| স্বাভাৱিক আৰু সৰ্বোচ্চ উষ্ণতা | বস্তুৰ আচৰণ, ছীল নিৰ্বাচন, তাপীয় গতি আৰু ৰেটিং ভিত্তিত প্ৰভাৱ পেলায় | প্ৰচেছ শ্বীট, হিটাৰৰ ছেটিংছ আৰু জুখি উলিওৱা অপাৰেটিং ৰেঞ্জ |
| স্বাভাৱিক আৰু সৰ্বোচ্চ চাপ | প্ৰযোজ্য ডিজাইন পদ্ধতিৰ অধীনত যান্ত্ৰিক আৰু ছীলিং কৰ্তব্য সংজ্ঞায়িত কৰে | যন্ত্ৰপাতিৰ পৰিসৰ, অপাৰেটিং ৰেকৰ্ড আৰু ডিজাইনৰ প্ৰয়োজনীয়তা |
| চাপৰ মাধ্যম | গলিত পলিমাৰ, গেছ, তৰল বা উদ্ভিদৰ পাইপিঙত বিভিন্ন ডিজাইন আৰু চাফাই নিয়ন্ত্ৰণৰ প্ৰয়োজন হ’ব পাৰে | সামগ্ৰীৰ নাম, সূত্ৰ, সুৰক্ষাৰ তথ্য আৰু প্ৰক্ৰিয়াৰ ডায়াগ্ৰাম |
| বাহ্যিক বোজা | গধুৰ ডাই হেড বা সমৰ্থিত পাইপিঙে ফ্লেঞ্জত বেণ্ডিং লোড যোগ কৰিব পাৰে | সমাবেশৰ ওজন, মাধ্যাকৰ্ষণ কেন্দ্ৰ, সমৰ্থন আৰু সংস্থাপন অংকন |
| তাপীয় চক্ৰ | বাৰে বাৰে প্ৰসাৰণ আৰু সংকোচনে প্ৰিলোড, প্ৰান্তিককৰণ আৰু বন্ধ কৰাত প্ৰভাৱ পেলাব পাৰে | আৰম্ভ আৰু বন্ধ কম্পাঙ্ক প্লাছ উত্তাপ আৰু শীতল ক্ৰম |
| প্ৰযোজ্য ক'ড বা গ্ৰাহকৰ নিয়ম | গণনা, সামগ্ৰীৰ ৰেকৰ্ড, চিহ্নিত কৰা, পৰীক্ষণ আৰু অনুমোদনৰ দায়িত্ব নিৰ্ধাৰণ কৰে | সঠিক নথিপত্ৰ, সংস্কৰণ আৰু প্ৰকল্পৰ নিৰ্দিষ্টকৰণ |
লিকেজৰ বাবে স্বতন্ত্ৰ নিৰাময় হিচাপে উচ্চ পিএন নম্বৰ নিৰ্বাচন নকৰিব।মুখৰ ক্ষতি, ভুল ছিল, বিকৃতি, দূষণ, বেয়া প্ৰান্তিককৰণ, অনুপযুক্ত বল্ট বা তাপীয় গতিৰ ফলত লিকেজ হ’ব পাৰে। শ্ৰেণী বা টান পদ্ধতি সলনি কৰাৰ আগতে বিফলতাৰ ব্যৱস্থাটো বিচাৰি উলিয়াওক।


বাস্তৱ পৰিৱেশৰ বাবে সামগ্ৰী আৰু পৃষ্ঠৰ শোধন বাছি লওক
নানহাইয়াই কাৰ্বন ষ্টীল, ষ্টেইনলেছ ষ্টীল আৰু এলয় ষ্টীলৰ পৰা বেৰেল ফ্লেংগ নিৰ্মাণ কৰে। উপলব্ধ পৃষ্ঠৰ চিকিৎসাৰ ভিতৰত আছে ছেণ্ডব্লাষ্টিং, গেলভানাইজেচন আৰু নিকেল প্লেটিং, গ্ৰাহকৰ প্ৰয়োজনীয়তা অনুসৰি অন্যান্য চিকিৎসা উপলব্ধ। অনুমোদিত অংকনত কেৱল এটা বহল বস্তুগত পৰিয়াল নহয়, সঠিক গ্ৰেড আৰু চিকিৎসাৰ পৰিসৰ উল্লেখ কৰিব লাগে।
| বিকল্প | কিয় এজন ক্ৰেতাই ইয়াক বিবেচনা কৰিব পাৰে | অনুমোদনৰ পূৰ্বে সমাধান কৰিবলগীয়া প্ৰশ্ন |
|---|---|---|
| কাৰ্বন ষ্টীল | সাধাৰণ যন্ত্ৰপাতিৰ শক্তি আৰু অৰ্থনৈতিক উৎপাদন য'ত পৰিৱেশ নিয়ন্ত্ৰিত হয় | সঠিক গ্ৰেড, জাৰণৰ পৰা সুৰক্ষা, ৱেল্ডিং ক্ষমতা, উষ্ণতাৰ ভিত্তি আৰু উন্মুক্ত পৃষ্ঠ |
| ষ্টেইনলেছ ষ্টীল | জাৰণ প্ৰতিৰোধ ক্ষমতা বা এটা নিৰ্দিষ্ট প্ৰক্ৰিয়া পৰিৱেশৰ বাবে এটা পৰিষ্কাৰ উন্মুক্ত পৃষ্ঠ | সঠিক গ্ৰেড, ৰাসায়নিক সংস্পৰ্শ, গেলিঙৰ আশংকা, সংগমৰ সামগ্ৰী আৰু নিৰ্মাণৰ পথ |
| মিশ্ৰণ ষ্টীল | যান্ত্ৰিক বা তাপীয় কৰ্তব্য যিয়ে এটা নিৰ্দিষ্ট মিশ্ৰণ আৰু চিকিৎসা পথৰ প্ৰয়োজন হয় | গ্ৰেড, তাপ পৰিশোধন, কঠিনতা, কঠিনতা, মেচিনযোগ্যতা আৰু পৰিদৰ্শনৰ ৰেকৰ্ড |
| বালিৰে ব্লাষ্ট কৰা পৃষ্ঠ | পৃষ্ঠ প্ৰস্তুতি বা এটা নিৰ্দিষ্ট বাহ্যিক ফিনিচিং | কোনবোৰ মুখৰ চিকিৎসা কৰা হয় আৰু কোনবোৰ নিখুঁত বা ছীল কৰা মুখক সুৰক্ষিত কৰিব লাগিব |
| গেলভানাইজড বা নিকেল প্লেটেড পৃষ্ঠ | চুক্তিবদ্ধ পৰিৱেশৰ বাবে অতিৰিক্ত পৃষ্ঠ সুৰক্ষা | আৱৰণৰ সামগ্ৰী, বেধৰ মাপকাঠী, মাস্ক কৰা ঠাই, মাত্ৰিক ভাট্টা আৰু মেৰামতিৰ পদ্ধতি |
এটা আৱৰণে অনুপযুক্ত ভিত্তি পদাৰ্থ, দুৰ্বল জ্যামিতি বা ক্ষতিগ্ৰস্ত ছীলিং মুখখন শুধৰাই নিদিয়ে। ই এটা ক্ল'জ-ফিটিং ৰেজিষ্টাৰো সলনি কৰিব পাৰে যদিহে অংকনে মাস্ক কৰা পৃষ্ঠ আৰু চূড়ান্ত মাত্ৰা সংজ্ঞায়িত নকৰে। ট্ৰিটমেণ্টৰ আগতে সহনশীলতা প্ৰযোজ্য হয় নে সমাবেশৰ বাবে সাজু হোৱা সম্পূৰ্ণ অংশত প্ৰযোজ্য হয় সেইটো সিদ্ধান্ত লওক।
আমাৰ কাৰখানাৰ দৃশ্য:আমি কাম কৰা মুখবোৰক সুৰক্ষিত বাহ্যিক মুখৰ পৰা পৃথক কৰোঁ। ছীল লেণ্ড, লকেটিং ব্যাস বা টাইট ব’ৰে আকস্মিকভাৱে আৱৰণ লাভ কৰিব নালাগে। সম্পূৰ্ণ অংশবোৰ অহাৰ পিছত সমাধান কৰাতকৈ অংকনত চিকিৎসাৰ সীমা চিহ্নিত কৰাটো বহুত নিৰাপদ।



ৰিপ্লেচমেণ্ট বেৰেলৰ ফ্লেংগ কেনেকৈ জুখিব পাৰি
এটা পুৰণি অংশই মূল্যৱান ভৌতিক প্ৰমাণ দিয়ে, কিন্তু ই হয়তো আৰু উদ্দেশ্যপ্ৰণোদিত জ্যামিতিক প্ৰতিনিধিত্ব নকৰিবও পাৰে। এটা ৰেজিষ্টাৰ পৰিধান হ’ব পাৰে, মেৰামতিৰ সময়ত এটা মুখ স্কিম কৰিব পাৰি আৰু তাপে প্লেটখন বিকৃত কৰিব পাৰে। মূল মেচিন বা এছেম্বলি ড্ৰয়িং উপলব্ধ হ'লে সৰ্বোত্তম আৰম্ভণি কৰ্তৃপক্ষ হৈয়েই থাকে।
- সংস্থাপিত সমাবেশৰ ফটো তুলি লওক।ডিচেম্বলিঙৰ আগতে প্ৰবাহৰ দিশ, উপাদানৰ ক্ৰম, কেন্দ্ৰৰেখা, সমৰ্থন, হিটাৰ, চেন্সৰ আৰু অভিগম ৰেকৰ্ড কৰক।
- দুয়োটা সংগম উপাদান চিনাক্ত কৰা।প্ৰতিটো মুখৰ সৈতে সংযুক্ত বেৰেল, এডাপ্টাৰ, স্ক্ৰীণ চেঞ্জাৰ, কনফ্লুয়েন্স কোৰ, গিয়াৰবক্স-চাইড ষ্ট্ৰাকচাৰ বা ডাই হেড মন কৰক।
- প্ৰমাণ সলনি নকৰাকৈ পৰিষ্কাৰ কৰক।পলিমাৰ আৰু ঢিলা দূষণ আঁতৰাই পেলাওক, প্ৰান্তবোৰ ঘূৰণীয়া নকৰাকৈ বা বিফলতাৰ ব্যাখ্যা কৰা পৰিধানৰ চিনবোৰ পলিচিং নকৰাকৈ।
- ডেটাম স্থাপন কৰক।মাত্ৰা ৰেকৰ্ড কৰাৰ আগতে প্ৰাথমিক ছিলিং বা মাউণ্টিং মুখ, ব'ৰ বা ৰেজিষ্টাৰ অক্ষ আৰু এটা কৌণিক বৈশিষ্ট্য নিৰ্ব্বাচন কৰক।
- প্ৰতিটো আন্তঃপৃষ্ঠ জুখিব।ব'ৰ, বাহিৰৰ ব্যাস, বেধ, প্ৰতিটো খোজ আৰু গভীৰতা, বল্টৰ আৰ্হি, থ্ৰেড, কাউণ্টাৰব'ৰ, মুখৰ বৈশিষ্ট্য আৰু অৱস্থান ৰেকৰ্ড কৰক।
- সংগমৰ অংশবোৰ জুখিব।এটা কপি কৰা জীৰ্ণ ফ্লেঞ্জে পুৰণি ভুলটো পুনৰুত্পাদন কৰিব পাৰে। প্ৰকৃত পুৰুষ আৰু মহিলা ৰেজিষ্টাৰ, উপলব্ধ বল্ট এংগেজমেণ্ট আৰু ছীলৰ অৱস্থান পৰীক্ষা কৰক।
- নতুন অংকনত সংঘাত সমাধান কৰা।নমুনা, মূল অংকন আৰু সংগমৰ জোখ তুলনা কৰক, তাৰ পিছত উদ্দেশ্য কৰা কাৰ্য্য পুনৰুদ্ধাৰ কৰা মাত্ৰা অনুমোদন কৰক।
নূন্যতম ফটো ছেট:এটা ইনষ্টল কৰা অভাৰভিউ, দুয়োটা ফ্লেংগ ফেচ, এটা চাইড ভিউ, বেৰেল বা ডাই-হেড নেমপ্লেট, প্ৰতিটো মাৰ্ক বা পাৰ্ট নম্বৰ, ছিল, আৰু ক্ষতিৰ ক্ল'জ ভিউ। অৰিয়েণ্টেচনৰ বাবে অংশটোৰ কাষত এটা স্কেল ৰাখক, কিন্তু দৃষ্টিকোণৰ ফটোৰ পৰা কেতিয়াও জটিল মাত্ৰা গণনা নকৰিব।
টুইন-স্ক্ৰু বা বহু-উপাদান প্ৰকল্পৰ বাবে, কৌণিক অৱস্থান সাৱধানে পৰীক্ষা কৰক। এটা বল্টৰ আৰ্হি প্ৰতিসম হ'ব পাৰে আনহাতে গলিত খোলা, হিটাৰ টাৰ্মিনেল, চেন্সৰ পৰ্ট বা সমৰ্থন প্ৰতিসম নহয়। সমাবেশটো একেলগে বল্ট কৰিব পাৰি আৰু তথাপিও ব্যৱহাৰ কৰিব নোৱাৰা অৱস্থাত ঘূৰাই দিব পাৰি।
সংশ্লিষ্ট পণ্য পৰিয়ালটো শ্বেয়াৰ কৰক যাতে যোগানকাৰীয়ে ব্যৱস্থাটো বুজি পায়। নানহাইয়াই সমৰ্থন কৰেএকক স্ক্ৰু, সমান্তৰাল যমজ স্ক্ৰুআৰুশংকুৰ দৰে টুইন স্ক্ৰু বেৰেলএপ্লিকেচন, প্লাছএক্সট্ৰুডাৰ সংগম কোৰআৰু কাষ্টমাইজড ডাই আন্তঃপৃষ্ঠসমূহ।
মেচিনিং ক্ষমতাই অংকন সমৰ্থন কৰে, কিন্তু ইয়াক সলনি নকৰে
নানহাইয়াৰউৎপাদন সঁজুলিপৃষ্ঠাত চিএনচি ড্ৰিলিং আৰু মিলিং পজিচনিংৰ সঠিকতা ০.০২ মিলিমিটাৰ তালিকাভুক্ত কৰা হৈছে। ইয়াৰ উপৰিও ই অনিয়মিত স্ক্ৰু উৰণ আৰু বিশেষ ফ্লেংগ গঠনৰ বাবে পাঁচ অক্ষৰ মেচিনিং চিনাক্ত কৰে। এই ক্ষমতাসমূহ জটিল ফুটাৰ আৰ্হি আৰু ফ্লেংগ বৈশিষ্ট্যৰ বাবে প্ৰাসংগিক।
এটা মেচিনৰ প্ৰকাশিত অৱস্থান নিৰ্ণয় ক্ষমতা স্বয়ংক্ৰিয়ভাৱে প্ৰতিটো সম্পূৰ্ণ ফ্লেংগৰ সহনশীলতা নহয়। প্ৰকৃত গ্ৰহণযোগ্যতা অংকন, প্ৰক্ৰিয়াৰ পথ, ফিক্সচাৰিং, সামগ্ৰীৰ অৱস্থা, তাপ পৰিশোধন বা আৱৰণৰ ক্ৰম আৰু চুক্তিবদ্ধ পৰিদৰ্শন পদ্ধতিৰ পৰা আহে।
| উৎপাদন পৰ্যায় | নিয়ন্ত্ৰণ প্ৰশ্ন | উপযোগী ক্ৰেতাৰ অভিলেখ |
|---|---|---|
| সামগ্ৰীৰ ৰচিদ | অৰ্ডাৰত উল্লেখ কৰা সঠিক গ্ৰেড আৰু ফৰ্মৰ সৈতে সামগ্ৰীটো মিল আছেনে? | চুক্তিত নিৰ্দিষ্ট কৰিলে সামগ্ৰীৰ প্ৰমাণপত্ৰ |
| ডেটাম মেচিনিং | কোনটো মুখ আৰু অক্ষই পিছৰ বৈশিষ্ট্যসমূহ নিয়ন্ত্ৰণ কৰিব? | স্পষ্ট ডেটাম আঁচনিৰ সৈতে অনুমোদিত অংকন |
| ব’ৰ আৰু ৰেজিষ্টাৰ মেচিনিং | সংগমৰ ব্যাস, গভীৰতা আৰু ফিট সঠিক ক্ৰমত উৎপন্ন হয়নে? | জটিল আন্তঃপৃষ্ঠ বৈশিষ্ট্যসমূহৰ বাবে মাত্ৰিক প্ৰতিবেদন |
| ফুটা উৎপাদন | পিচ বৃত্ত, কৌণিক দিশ, সূতা আৰু গভীৰতাৰ উল্লেখ সঠিকভাৱে কৰা হৈছেনে? | আৰ্হি পৰিদৰ্শনৰ ফলাফল আৰু থ্ৰেড পৰীক্ষণ |
| মুখৰ ফিনিচিং | ছীলৰ জ্যামিতি, সমতলতা আৰু পৃষ্ঠৰ প্ৰয়োজনীয়তা সুৰক্ষিত নেকি? | নিৰ্দিষ্ট মুখ পৰিদৰ্শন আৰু পৃষ্ঠৰ ৰেকৰ্ড |
| তাপ বা পৃষ্ঠৰ শোধন | চিকিৎসাৰ আকাৰ, সমতলতা, কঠিনতা বা সুৰক্ষিত অঞ্চল সলনি হ’বনে? | চিকিৎসাৰ প্ৰমাণ পত্ৰ আৰু প্ৰয়োজন অনুসৰি চূড়ান্ত মাত্ৰিক পৰিদৰ্শন |
| চূড়ান্ত চিহ্নিত কৰা আৰু পেকিং | উদ্ভিদে পুনৰীক্ষণ, অভিমুখীতা আৰু সংগমৰ সমাবেশ চিনাক্ত কৰিব পাৰিবনে? | অংশ চিহ্নিত কৰা, পৰিদৰ্শন মুক্তি আৰু সুৰক্ষিত পেকেজিং |



আমাৰ কাৰখানাৰ দৃশ্য:এটা সহনশীলতাৰ এটা কাৰণ আৰু এটা পৰিদৰ্শন পদ্ধতি থাকিব লাগে। আমি য'ত সমাবেশক নিয়ন্ত্ৰণৰ প্ৰয়োজন হয় তাত স্থান নিৰ্ধাৰণ, বন্ধ কৰা আৰু প্ৰান্তিককৰণ বৈশিষ্ট্যসমূহ টান কৰো। প্ৰতিটো মাত্ৰাত সম্ভৱপৰ সৰুতম সহনশীলতা প্ৰয়োগ কৰিলে খৰচ বৃদ্ধি পায় আৰু প্ৰকৃততে ফিট সিদ্ধান্ত লোৱা বৈশিষ্ট্যসমূহৰ পৰা বিচলিত হ'ব পাৰে।
সাধাৰণ ফ্লেংগ সমস্যাই আপোনাক কি কৈছে
সংযোগৰ সমস্যা এটা ফটোৰে খুব কমেইহে ধৰা পৰে। লক্ষণটো কেতিয়া দেখা দিয়ে, উষ্ণতা বা চাপৰ লগে লগে ই সলনি হয় নে নহয়, আৰু লিক, গতি বা ক্ষতি ক’ৰ পৰা আৰম্ভ হয় সেই বিষয়ে লিপিবদ্ধ কৰক। এটা সময়ত এটা নিয়ন্ত্ৰিত চলক সলনি কৰক।
| পৰ্যবেক্ষণ কৰা সমস্যা | তদন্ত কৰিবলগীয়া সম্ভাৱ্য কাৰণ | ক্ৰয়ৰ পাঠ |
|---|---|---|
| নতুন ফ্লেংগ ৰেজিষ্টাৰত প্ৰৱেশ নকৰিব | ভুল ব্যাস বা ফিট, স্থান নিৰ্ণয়কাৰী মুখত আৱৰণ, বাৰ, মলি, তাপীয় অৱস্থা বা সংগম-অংশৰ বিকৃতি | চূড়ান্ত ট্ৰিটমেণ্ট কৰা মাত্ৰা, ফিট, লিড-ইন আৰু পৰিদৰ্শনৰ উষ্ণতা উল্লেখ কৰা |
| বল্টৰ ফুটাবোৰ একে ৰেখাত নহয় | ভুল পিচ বৃত্ত, ফুটাৰ গণনা, কৌণিক ডেটাম, হাতৰ ক্ষমতা, সূতা বা অংকন পুনৰীক্ষণ | এটা দৃশ্যমান অভিমুখ বৈশিষ্ট্যৰ পৰা সম্পূৰ্ণ আৰ্হিটো মাত্ৰা নিৰ্ধাৰণ কৰক |
| গৰম কৰাৰ সময়ত লিক দেখা দিয়ে | তাপীয় গতি, অনুপযুক্ত ছীল, মুখৰ বিকৃতি, অনুমোদিত ভিত্তিৰ বাহিৰত প্ৰিলোড বা উষ্ণতা হেৰুৱা | চিস্টেম পৰ্যালোচনাত তাপীয় চক্ৰ, ছিল স্পেচিফিকেশন আৰু বল্টিং পদ্ধতি অন্তৰ্ভুক্ত কৰক |
| এটা খণ্ডত লিক স্থায়ী হৈ থাকে | স্থানীয় মুখৰ ক্ষতি, দূষণ, অসমান সমতলতা, ভুল প্ৰান্তিককৰণ বা বাহ্যিক বেণ্ডিং লোড | মুখ নিয়ন্ত্ৰণসমূহ ধাৰ্য্য কৰক আৰু সংযুক্ত সমাবেশ সমৰ্থন কৰক |
| গাঁঠিত পলিমাৰৰ অৱক্ষয় হয় | আভ্যন্তৰীণ ষ্টেপ, মৃত পকেট, মোটামুটি ক্ষতি, লিকেজ পথ বা আন্তঃপৃষ্ঠৰ ওচৰত অত্যধিক বাসস্থান | কেৱল বাহ্যিক ফ্লেংগৰ মাত্ৰাই নহয়, একত্ৰিত গলিত পথ নিয়ন্ত্ৰণ কৰক |
| ফাষ্টনাৰ বাৰে বাৰে ঢিলা বা বিকল হয় | ভুল ফাষ্টনাৰ স্পেচিফিকেশন, অসমান সমাবেশ, তাপীয় চক্ৰ, কম্পন, অতিৰিক্ত বোজা বা বিকৃত মুখ | দায়িত্বশীল অভিযন্তাক সম্পূৰ্ণ সংযোগস্থলৰ বাবে বল্টিং আৰু টান কৰাৰ সংজ্ঞা দিবলৈ কওক |
| সংযোগৰ পৰাই জাৰণ আৰম্ভ হয় | অনুপযুক্ত সামগ্ৰী, ক্ষতিগ্ৰস্ত আৱৰণ, আৱদ্ধ দূষণ, অসঙ্গতিপূৰ্ণ পৰিৱেশ বা গেলভানিক অৱস্থা | সামগ্ৰী আৰু শোধন নিৰ্বাচন কৰাৰ আগতে প্ৰকৃত ৰাসায়নিক আৰু চাফাই পৰিৱেশৰ বৰ্ণনা কৰা |
অধিক টৰ্ক কোনো নিদান নহয়।অত্যধিক টান কৰিলে সূতা, বল্ট, মুখ, ছিল বা সংযুক্ত সঁজুলিৰ ক্ষতি হ’ব পাৰে। মেচিনটো পৃথক কৰি নিৰাপদ কৰক, তাৰ পিছত যোগ্য ব্যক্তিক সম্পূৰ্ণ জইণ্টটো পৰিদৰ্শন কৰিবলৈ দিয়ক আৰু অনুমোদিত সমাবেশ পদ্ধতি অনুসৰণ কৰক।
যদি ফ্লেংগটোৱে কপাইপ এক্সট্ৰুচন ডাই হেড, সমৰ্থন আৰু কেন্দ্ৰৰেখাৰ লগতে সংযোগস্থলটোও পৰীক্ষা কৰক। যদি ই ক ৰ ওচৰত সংযোগ কৰেপ্লাষ্টিকৰ এক্সট্ৰুডাৰ গিয়াৰবক্সবা বেৰেল সমৰ্থন, পৰীক্ষা কৰক যে মেচিনৰ গঠনে আন্তঃপৃষ্ঠক প্ৰান্তিককৰণৰ বাহিৰত বাধ্য কৰা নাই।
এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ RFQ পৰীক্ষা তালিকা
এটা সম্পূৰ্ণ RFQ এ যোগানকাৰীক ক্ৰেতাই ইনষ্টল কৰিবলৈ আশা কৰা একেটা অংশৰ উদ্ধৃতি দিবলৈ অনুমতি দিয়ে। সম্ভৱ হ'লে এটা পুনৰীক্ষণ-নিয়ন্ত্ৰিত অংকন সংলগ্ন কৰক আৰু এতিয়াও অভিযান্ত্ৰিক নিশ্চিতকৰণৰ প্ৰয়োজনীয় প্ৰতিটো বস্তু চিহ্নিত কৰক।
- ফ্লেংগ ফাংচন আৰু সঠিক সংস্থাপনৰ অৱস্থান
- মেচিন নিৰ্মাতা, মডেল আৰু ছিৰিয়েল প্ৰসংগ
- দুয়োটা সংগম উপাদান অংকন বা অংশ সংখ্যা
- বাহিৰৰ ব্যাস আৰু সকলো স্থানীয় খামৰ সীমা
- কেন্দ্ৰীয় ব’ৰ আৰু আভ্যন্তৰীণ পৰিৱৰ্তন জ্যামিতি
- সামগ্ৰিকভাৱে ডাঠ, হাব, ষ্টেপ আৰু ৰিচেছ
- ব্যাস, গভীৰতা, ফিট আৰু লিড-ইন পঞ্জীয়ন কৰক
- বল্টৰ পৰিমাণ, পিচ বৃত্ত আৰু কৌণিক ডেটাম
- ক্লিয়াৰেন্স-হোল, কাউণ্টাৰব’ৰ বা থ্ৰেডৰ বিৱৰণ
- ছীলিং মুখ, খাঁজ, গেছকেট বা ছিল স্পেচিফিকেশন
- প্ৰয়োজনীয় ফৰ্ম, অৰিয়েণ্টেচন আৰু অৱস্থান নিয়ন্ত্ৰণ
- সঠিক সামগ্ৰীৰ গ্ৰেড আৰু তাপ পৰিশোধন
- পৃষ্ঠৰ শোধন, মাস্কিং আৰু চূড়ান্ত মাত্ৰা
- স্বাভাৱিক আৰু ডিজাইনৰ উষ্ণতাৰ তথ্য
- স্বাভাৱিক আৰু ডিজাইনৰ চাপৰ তথ্য
- মধ্যমীয়া, পলিমাৰ সূত্ৰ আৰু চাফাইৰ সংস্পৰ্শ
- বাহ্যিক বোজা, সমৰ্থন আৰু তাপীয় চক্ৰ
- প্ৰযোজ্য মানক, সংস্কৰণ আৰু প্ৰকল্পৰ নিয়ম
- পৰিমাণ, অতিৰিক্ত অংশৰ কৌশল আৰু চিহ্নিত কৰা
- সামগ্ৰী, চিকিৎসা আৰু পৰিদৰ্শনৰ নথি-পত্ৰ
- প্ৰয়োজনীয় ফিট পৰীক্ষা বা সন্মত ব্যৱস্থাপ্ৰণালী পৰীক্ষা
- প্ৰতিস্থাপনৰ বাবে ফটো আৰু অৱস্থাৰ প্ৰতিবেদন
আমাৰ কাৰখানাৰ দৃশ্য:ফটোবোৰে আমাক ক'ত চাব লাগে সেই বিষয়ে কয়, নমুনাই আমাক কয় যে এতিয়া কি আছে আৰু অংকনে আমাক কয় যে কি নিৰ্মাণ কৰিব লাগে। এটা শক্তিশালী প্ৰতিস্থাপন অৰ্ডাৰে উপলব্ধ হ’লে তিনিওটাকে ব্যৱহাৰ কৰে। যদি তেওঁলোকৰ মতানৈক্য হয়, তেন্তে আমি আটাইতকৈ সুবিধাজনক জোখ-মাখ বাছি লোৱাৰ পৰিৱৰ্তে অনুমোদন লোৱাত ৰৈ দিওঁ।
সংগম আন্তঃপৃষ্ঠৰ চাৰিওফালে গ্ৰহণযোগ্যতা গঢ়ি তোলক
পৰিদৰ্শনে অংকন পৰ্যালোচনাৰ সময়ত চিনাক্ত কৰা বিপদসমূহ অনুসৰণ কৰিব লাগে। এটা সাধাৰণ সমতল ফ্লেংগৰ বাবে এটা চুটি মাত্ৰিক প্ৰতিবেদনৰ প্ৰয়োজন হ’ব পাৰে। এটা চাপ-সীমা উপাদান, বিশেষ এডাপ্টাৰ বা ক্ল'জ-ফিট সলনিৰ বাবে অধিক ৰেকৰ্ড, সাক্ষী পৰিদৰ্শন বা দায়িত্বশীল অভিযান্ত্ৰিক পদ্ধতিৰ অধীনত চিস্টেম পৰীক্ষণৰ প্ৰয়োজন হ'ব পাৰে।
| গ্ৰহণযোগ্যতাৰ গেট | প্ৰমাণ | মুক্তিৰ প্ৰশ্ন |
|---|---|---|
| অনুমোদন অংকন কৰা | ডেটাম, মাত্ৰা, সহনশীলতা, সামগ্ৰী, চিকিৎসা আৰু টোকাৰ সৈতে স্বাক্ষৰিত পুনৰীক্ষণ | অংকনত অনুমানৰ ওপৰত নিৰ্ভৰ নকৰাকৈয়ে উদ্দেশ্যপ্ৰণোদিত সংগম সমাবেশৰ বৰ্ণনা কৰা হৈছেনে? |
| সামগ্ৰী আৰু চিকিৎসা | অংশ বা উৎপাদন লটৰ সৈতে সংযুক্ত প্ৰয়োজনীয় প্ৰমাণপত্ৰ | ৰেকৰ্ডসমূহ অৰ্ডাৰত উল্লেখ কৰা গ্ৰেড আৰু চিকিৎসাৰ সৈতে মিল আছেনে? |
| মাত্ৰিক পৰিদৰ্শন | ব'ৰ, ৰেজিষ্টাৰ, বেধ, বল্ট পেটাৰ্ণ, ছিল জ্যামিতি আৰু নিৰ্দিষ্ট জ্যামিতিক নিয়ন্ত্ৰণৰ বাবে ফলাফল | সকলো প্ৰক্ৰিয়াকৰণৰ পিছত কাৰ্য্যকৰী বৈশিষ্ট্যসমূহ অনুমোদিত সীমাৰ ভিতৰত আছেনে? |
| দৃশ্যমান অৱস্থা | মুখ, সূতা, আৱৰণ, প্ৰান্ত আৰু চিহ্নিতকৰণৰ ফটো আৰু পৰিদৰ্শন | ছীল কৰা আৰু স্থান নিৰ্ধাৰণ কৰা পৃষ্ঠসমূহ পৰিষ্কাৰ, সুৰক্ষিত আৰু অগ্ৰাহ্যযোগ্য ক্ষতিৰ পৰা মুক্ত নেকি? |
| সংগম পৰীক্ষা | ক্ৰেতাই যোগান ধৰা সংগমৰ অংশ, গেজ বা চুক্তিবদ্ধ পৰিদৰ্শন ফিক্সচাৰৰ সৈতে ফিট কৰক | জোৰ নকৰাকৈয়ে সমাবেশটোৱে উদ্দেশ্য অনুসৰি স্থান, অৰিয়েণ্ট আৰু ফাষ্টন কৰেনে? |
| ব্যৱস্থা বা চাপ পৰীক্ষা | চুক্তিবদ্ধ পদ্ধতি, দায়িত্বশীল অনুমোদন আৰু প্ৰয়োজনৰ সময়ত ৰেকৰ্ড কৰা ফলাফল | ফ্লেঞ্জৰ প্ৰকৃত পৰিসৰ আৰু শাসকীয় নিয়মৰ বাবে সঠিক পৰীক্ষা কৰা হৈছিল নেকি? |
| শিপিং মুক্তি | অংশ চিনাক্তকৰণ, সুৰক্ষা, পেকিং তালিকা আৰু নথিপত্ৰ পেক | গ্ৰহণকাৰী উদ্যোগে সঠিক পুনৰীক্ষণ চিনাক্ত, সংৰক্ষণ আৰু সংস্থাপন কৰিব পাৰিবনে? |
সংস্থাপন সমৰ্থন বা ৰক্ষণাবেক্ষণ পৰিকল্পনাৰ বাবে, Nanhaiya's পৰ্যালোচনা কৰককাৰিকৰী সেৱা. যোগানকাৰী নিৰ্বাচনত অন্তৰ্ভুক্ত হ’ব পাৰেকোম্পানী প্ৰফাইল, উৎপাদন সঁজুলিআৰু কাৰেণ্টপ্ৰমাণপত্ৰসমূহ.
সঘনাই সোধা প্ৰশ্ন
এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ উদ্ধৃত কৰিবলৈ কি তথ্যৰ প্ৰয়োজন?
বাহিৰৰ ব্যাস, ব'ৰ, বেধ, স্থান নিৰ্ধাৰণ ৰেজিষ্টাৰ, বল্টৰ পৰিমাণ, বল্ট-হোল বা থ্ৰেডৰ আকাৰ, পিচ-বৃত্তৰ ব্যাস, ফুটাৰ দিশ, ছীলিং মুখ আৰু সংগম উপাদানৰ বাবে এটা নিয়ন্ত্ৰিত অংকন বা স্পষ্ট মাত্ৰা প্ৰেৰণ কৰক। এক্সট্ৰুডাৰ মডেল, সামগ্ৰী, অপাৰেটিং উষ্ণতা আৰু চাপৰ ভিত্তি, পৃষ্ঠৰ ট্ৰিটমেণ্ট, পৰিমাণ আৰু প্ৰয়োজনীয় পৰিদৰ্শনৰ নথিপত্ৰ যোগ কৰক।
এটা বেৰেল ফ্লেংগ নিৰ্দিষ্ট কৰিবলৈ ANSI, DIN বা JIS যথেষ্ট নেকি?
নহয়, এটা মানক পাইপ ফ্লেঞ্জৰ বাবে সঠিক মানক সংখ্যা, সংস্কৰণ, আকাৰ, ৰেটিং, ফেচিং, মেটেৰিয়েল আৰু মেটিং উপাদানৰ প্ৰয়োজন হয়। কাষ্টম এক্সট্ৰুডাৰ বা ডাই-হেড ফ্লেঞ্জৰ বাবে নিয়ন্ত্ৰিত মেচিনেৰী অংকনৰ প্ৰয়োজন হ'ব পাৰে কাৰণ ইয়াৰ ৰেজিষ্টাৰ, গলিত পথ, বল্টৰ দিশ আৰু সামগ্ৰিক জ্যামিতি পাইপ-ফ্লেঞ্জ মানদণ্ডৰ বাহিৰত পৰিব পাৰে।
নানহাইয়া ফ্লেংগ পৃষ্ঠাত পিএন৬, পিএন১০, পিএন১৬, পিএন২৫, পিএন৪০ আৰু পিএন৬৩ৰ অৰ্থ কি?
নানহাইয়া বেৰেল ফ্লেংগৰ বাবে তালিকাভুক্ত কৰা চাপ-শ্ৰেণীৰ বিকল্প। প্ৰতিটো সামগ্ৰী আৰু উষ্ণতাৰ বাবে ইহঁত সাৰ্বজনীন কাম-চাপৰ নিশ্চয়তা নহয়। ক্ৰয় স্পেচিফিকেশনে নিৰ্বাচিত পিএন শ্ৰেণীক সঠিক মানদণ্ড, মাত্ৰা, সামগ্ৰী, উষ্ণতাৰ ভিত্তি, বল্টিং, ছিল আৰু প্ৰযোজ্য চিষ্টেম ডিজাইন নিয়মৰ সৈতে সংযোগ কৰিব লাগিব।
বেৰেল ফ্লেংগৰ বাবে কোনটো সামগ্ৰী বাছি ল’ব লাগে?
নানহাইয়াই কাৰ্বন ষ্টীল, ষ্টেইনলেছ ষ্টীল আৰু এলয় ষ্টীলৰ বিকল্প আগবঢ়ায়। নিৰ্বাচনত বোজা, উষ্ণতা, জাৰণৰ সংস্পৰ্শ, পলিমাৰ বা যোগকৰণৰ সংস্পৰ্শ, ৱেল্ডিঙৰ প্ৰয়োজনীয়তা, সংগম-অংশৰ সামগ্ৰী, পৃষ্ঠৰ শোধন আৰু শাসকীয় ডিজাইনৰ নিয়মসমূহ বিবেচনা কৰিব লাগে। কেৱল বস্তুগত পৰিয়াল অনুসৰি অৰ্ডাৰ দিয়াতকৈ অনুমোদিত অংকনত সঠিক গ্ৰেড উল্লেখ কৰা।
ৰিপ্লেচমেণ্ট এক্সট্ৰুডাৰ ফ্লেংগ কেনেকৈ জুখিব পাৰি?
ব'ৰ, বাহিৰৰ ব্যাস, সামগ্ৰিক বেধ, ৰেজিষ্টাৰৰ ব্যাস আৰু গভীৰতা, বল্টৰ পৰিমাণ, ফুটা বা সূতাৰ আকাৰ, পিচ-বৃত্তৰ ব্যাস, কৌণিক দিশ আৰু ছীলিং বৈশিষ্ট্য জুখিব লাগে। সংগমৰ অংশ, প্ৰবাহৰ দিশ আৰু সমাবেশৰ অৱস্থান লিপিবদ্ধ কৰক। জোখবোৰ মূল মেচিনৰ অংকনৰ সৈতে তুলনা কৰক কাৰণ আঁতৰোৱা অংশটো জীৰ্ণ, বিকৃত বা পূৰ্বতে মেৰামতি কৰা হ'ব পাৰে।
ইনষ্টল কৰাৰ পিছত এক্সট্ৰুডাৰ ফ্লেংগ কিয় লিক হয়?
সম্ভাৱ্য কাৰণসমূহৰ ভিতৰত ক্ষতিগ্ৰস্ত বা অনুপযুক্ত ছিলিং ফেচ, ভুল গেছকেট বা ছিল, ফ্লেংগ-ফেচ বিকৃতি, বেয়া ৰেজিষ্টাৰ প্ৰান্তিককৰণ, দূষণ, অসমান বল্টিং, অনুপযুক্ত ফাষ্টনাৰ, তাপীয় গতি বা অনুমোদিত ডিজাইনৰ বাহিৰত চাপ আৰু উষ্ণতাৰ অৱস্থা। অধিক টান বল প্ৰয়োগ কৰাৰ আগতে কাৰণ বিচাৰি উলিয়াওক।
যোগানকাৰীয়ে এটা নমুনাৰ পৰা এটা জীৰ্ণ বেৰেলৰ ফ্লেঞ্জ কপি কৰিব পাৰিবনে?
ভৌতিক নমুনা এটা উপযোগী, কিন্তু ই একমাত্ৰ কৰ্তৃত্ব হ’ব নালাগে। পৰিধান, জাৰণ, পুনৰ মেচিনিং, মেৰামতি আৰু তাপীয় বিকৃতিয়ে জটিল মাত্ৰা সলনি কৰিব পাৰে। উপলব্ধ হ'লে মূল অংকন ব্যৱহাৰ কৰক, সংগম উপাদানসমূহ জুখিব আৰু সলনি অংকন অনুমোদন কৰাৰ আগতে কোনবোৰ মাত্ৰা পুনৰুদ্ধাৰ কৰা হ'ব সেই বিষয়ে সন্মত হওক।
কাষ্টম বেৰেল ফ্লেংগ কেনেকৈ গ্ৰহণ কৰিব লাগে?
প্ৰথমে অংকন অনুমোদন কৰক, তাৰ পিছত অৰ্ডাৰৰ দ্বাৰা প্ৰয়োজনীয় সামগ্ৰী আৰু চিকিৎসাৰ ৰেকৰ্ড পৰীক্ষা কৰক। অংকনৰ বিপৰীতে ব’ৰ, ৰেজিষ্টাৰ, বেধ, বল্টৰ আৰ্হি, ছীলিং জ্যামিতি আৰু নিৰ্দিষ্ট ফৰ্ম বা অৱস্থান নিয়ন্ত্ৰণসমূহ পৰীক্ষা কৰক। ব্যৱহাৰিক হ'লে সংগমৰ অংশসমূহৰ সৈতে ফিট হোৱাটো নিশ্চিত কৰক, আৰু প্ৰযোজ্য অভিযান্ত্ৰিক পদ্ধতিৰ অধীনত কেৱল চুক্তিবদ্ধ ব্যৱস্থা বা চাপ পৰীক্ষা কৰক।
কাৰিকৰী তথ্যসূত্ৰ
- নানহাইয়া বেৰেল ফ্লেংগ: প্ৰথম পক্ষৰ সামগ্ৰী, মানদণ্ড, পৃষ্ঠৰ চিকিৎসা, পিএন বিকল্প, প্ৰয়োগ আৰু পণ্যৰ ছবি।
- নানহাইয়া উৎপাদন সঁজুলি: প্ৰথম পক্ষৰ মেচিনিং ক্ষমতা আৰু প্ৰকাশিত সঁজুলিৰ অৱস্থান তথ্য।
- ASME B16.5-2020 অভাৰভিউ: পাইপ ফ্লেংগ আৰু ফ্লেংগযুক্ত ফিটিংছৰ বাবে অফিচিয়েল ASME পৰিসৰ আৰু বিষয়বস্তু।
- আই এছ অ’ ২৮৬-১:২০১০: ৰৈখিক আকাৰ আৰু ফিটৰ ওপৰত সহনশীলতাৰ বাবে ক'ড ব্যৱস্থাপ্ৰণালীৰ অফিচিয়েল ISO বিৱৰণ।
- আই এছ অ’ ১১০১:২০১৭: ফৰ্ম, অভিমুখীতা, অৱস্থান আৰু ৰানআউটৰ বাবে জ্যামিতিক সহনশীল ভাষাৰ অফিচিয়েল ISO বিৱৰণ।
মানদণ্ডসমূহ ক্ৰয় বা প্ৰৱেশ কৰিব লাগিব যেতিয়া তেওঁলোকৰ সম্পূৰ্ণ প্ৰয়োজনীয়তাৰ প্ৰয়োজন হয়। দায়িত্বশীল অভিযন্তাই নিৰ্মাণ বা পৰীক্ষণৰ পূৰ্বে প্ৰযোজ্য সংস্কৰণ, অধিকাৰক্ষেত্ৰ আৰু প্ৰকল্পৰ নিয়মসমূহ নিশ্চিত কৰিব লাগে।
সম্পাদকীয় টোকা: এই গাইডে নানহাইয়াৰ বৰ্তমানৰ পণ্য বিকল্পসমূহক এপ্লিকেচন-নিৰ্দিষ্ট অভিযান্ত্ৰিক সিদ্ধান্তৰ পৰা পৃথক কৰে। চূড়ান্ত চাপৰ ডিজাইন, বল্টিং, ছিলিং, মেটেৰিয়েল গ্ৰেড, টোলাৰেন্স আৰু গ্ৰহণযোগ্যতাৰ প্ৰয়োজনীয়তাসমূহ অনুমোদিত ক্ৰয় স্পেচিফিকেশনত নিশ্চিত কৰিব লাগিব।