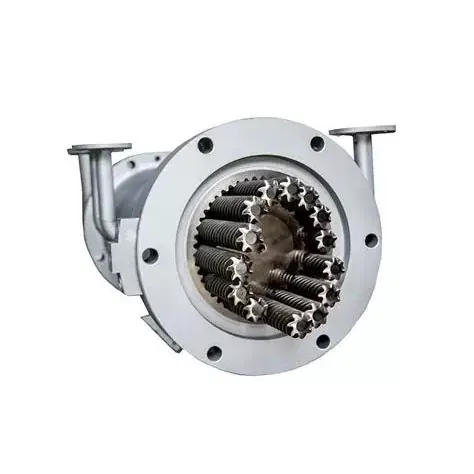
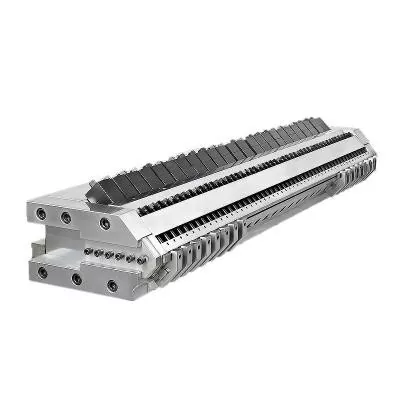
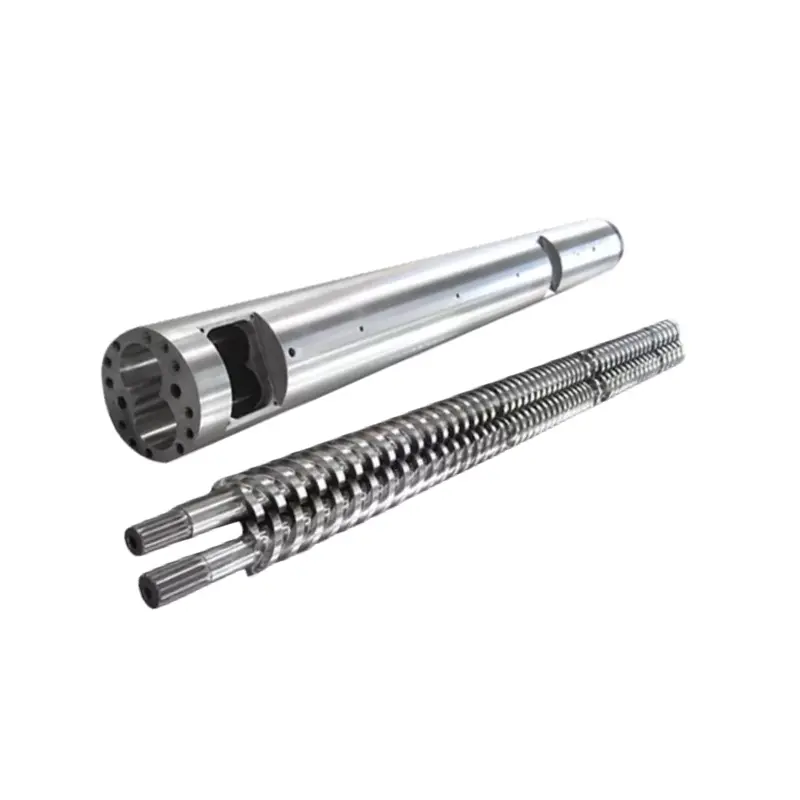
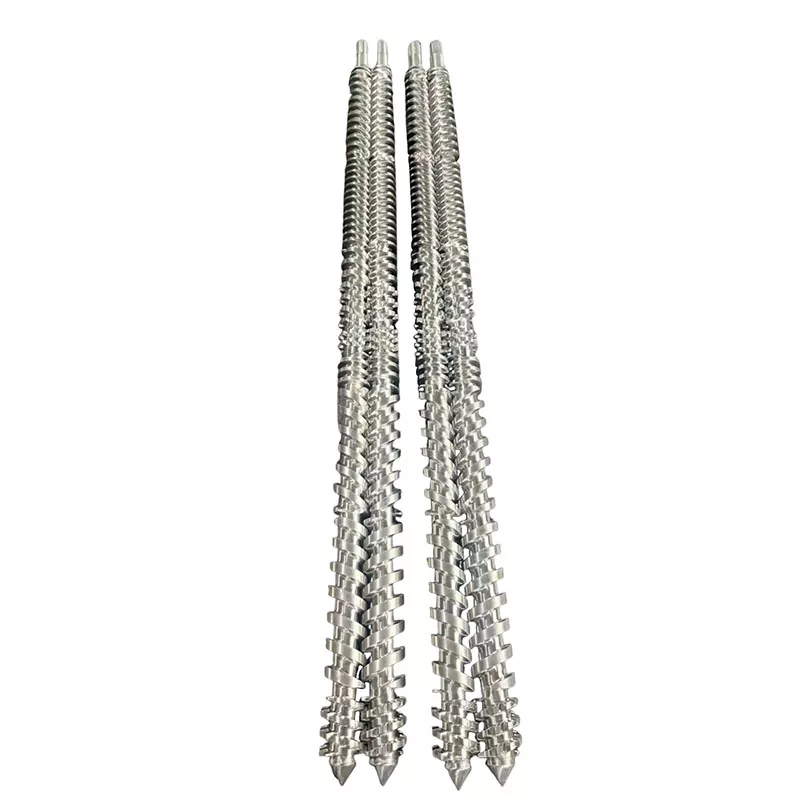
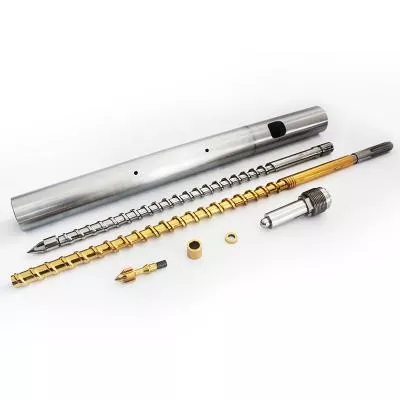
এটা প্ৰডাক্টৰ ফটো আৰু বাহিৰৰ মাত্ৰাৰ পৰা এটা WPC মল্ড নিৰ্বাচন কৰিব নোৱাৰি। টুলিং কাঠ-প্লাষ্টিক সূত্ৰ, প্ৰফাইল অংশ, আউটপুট, এক্সট্ৰুডাৰ ডিচাৰ্জ, মানাংকন পদ্ধতি, শীতল লাইন আৰু সম্পূৰ্ণ বৰ্ড বা প্ৰফাইলৰ বাবে ব্যৱহৃত পৰিৱেশন পৰীক্ষাৰ সৈতে মিলিব লাগিব।


দ্ৰুত উত্তৰ
কিনিবলৈ কWPC এক্সট্ৰুচন ছাঁচ, টোলাৰেন্স, সম্পূৰ্ণ পলিমাৰ আৰু কাঠ-ফিলাৰ সূত্ৰ, সামগ্ৰী প্ৰস্তুত কৰাৰ পদ্ধতি, লক্ষ্য আউটপুট আৰু লাইনৰ গতি, এক্সট্ৰুডাৰ আন্তঃপৃষ্ঠ, ডাউনষ্ট্ৰিম কুলিং লেআউট আৰু এটা সম্পূৰ্ণ-পণ্য গ্ৰহণ পৰিকল্পনাৰ সৈতে চূড়ান্ত ক্ৰছ-ছেকচন প্ৰেৰণ কৰক। দৃশ্যমান পৃষ্ঠ, জটিল বেৰ, আভ্যন্তৰীণ পাঁজৰ, গহ্বৰ, ব্যাসাৰ্ধ আৰু অংকনত যিকোনো এম্বছিং বা চেণ্ডিং ভাট্টা চিহ্নিত কৰক।
কেৱল শুকান মাত্ৰিক প্ৰতিবেদনৰ পৰা সঁজুলি গ্ৰহণ নকৰিব। উদ্দেশ্যপ্ৰণোদিত ৰেখাডালৰ মাজেৰে চুক্তিবদ্ধ সূত্ৰটো চলাওক, প্ৰফাইলটো ঠাণ্ডা হ’বলৈ দিয়ক, তাৰ পিছত মাত্ৰা, বেৰ আৰু পাঁজৰৰ বেধ, পোনতা, টুইষ্ট, পৃষ্ঠৰ অৱস্থা আৰু প্ৰতি দৈৰ্ঘ্যৰ ভৰ জুখিব। পণ্যৰ কাৰ্য্যক্ষমতা পৰীক্ষা সম্পূৰ্ণ-পণ্য নিৰ্মাতাৰ দায়িত্ব হৈয়েই আছে।
ষ্টীলৰ বিচ্ছিন্ন ব্লক নহয়, ফৰ্মিং চিষ্টেম কিনিব
এক্সট্ৰুচন মল্ডে গৰম প্ৰফাইল সৃষ্টি কৰে কাৰণ WPC গলিত পদাৰ্থই এক্সট্ৰুডাৰ এৰি যায়। সেই প্ৰফাইলটো এতিয়াও কোমল আৰু আকৃতি সলনি কৰিবলৈ সক্ষম। তাৰ পিছত কেলিব্ৰেটৰ, শীতল অংশ, সমৰ্থন, হ'ল-অফ আৰু কাটিব পৰা সঁজুলিসমূহ ইয়াক ধৰি ৰাখে আৰু স্থিৰ কৰে। বেঞ্চত সঠিক দেখা ডাই এটাই অস্থিৰ প্ৰফাইল উৎপন্ন কৰিব পাৰে যদিহে সেই তলৰ অংশবোৰ ইয়াৰ লগত মিল নাথাকে।
নানহাইয়াৰ ডব্লিউ পি চি মল্ড ৰেঞ্জত কঠিন আৰু পলিচ কৰা পৃষ্ঠৰ সৈতে ষ্টীলৰ বডি ব্যৱহাৰ কৰা হয়। ছাঁচবোৰ চিএনচি মেচিনেৰে নিৰ্মিত আৰু তাপ পৰিশোধন কৰা হয়, আৰু ঐচ্ছিক শীতল চেনেল উপলব্ধ। প্ৰডাক্টৰ পৰিসৰে শ্বীট, বৰ্ড আৰু প্ৰফাইল সামৰি লয়, য'ত ডেকিং, ফেন্সিং, পেনেল আৰু কাঠ ভৰোৱাৰ সৈতে পিই বা পিপিৰ পৰা নিৰ্মিত আউটড'ৰ-ফাৰ্নিচাৰৰ উপাদানসমূহ অন্তৰ্ভুক্ত কৰা হয়।
| বস্তু ক্ৰয় কৰক | ইয়াৰ কাম | উদ্ধৃতিটোত কি থাকিব লাগিব |
|---|---|---|
| এডাপ্টাৰ আৰু ইনলেট | এক্সট্ৰুডাৰ নিৰ্গমনক প্ৰফাইল প্ৰবাহ পথৰ সৈতে সংযোগ কৰে | ফ্লেংগ, বল্ট পেটাৰ্ণ, ৰেজিষ্টাৰ, ছিল, মেল্ট ইনলেট, কেন্দ্ৰৰ উচ্চতা, হিটাৰ আৰু চেন্সৰৰ বিৱৰণ |
| এক্সট্ৰুচন ডাই | গলিত পদাৰ্থ বিতৰণ কৰে আৰু গৰম প্ৰফাইল অংশ গঠন কৰে | বডি আৰু ইনছাৰ্ট ড্ৰয়িং, মেটেৰিয়েল, ট্ৰিটমেণ্ট, হিটিং জ'ন, ফ্ল'-ছাৰ্ফেচ ফিনিচিং আৰু এডজাষ্টমেণ্ট পইণ্ট |
| কেলিব্ৰেটৰ বা আকাৰ নিৰ্ধাৰণ সঁজুলি | আগতীয়াকৈ শীতল কৰাৰ সময়ত জটিল পৃষ্ঠ আৰু মাত্ৰা সমৰ্থন কৰে | অংশৰ সংখ্যা, সংস্পৰ্শ পৃষ্ঠ, ভেকুৱাম বা পানীৰ সংযোগ, সমন্বয় আৰু মাউণ্টিং |
| শীতল সঁজুলি | আলেখ্যন সমৰ্থিত হোৱাৰ সময়ত তাপ আঁতৰায় | শীতল চেনেল, পানীৰ প্ৰয়োজনীয়তা, টেংক বা প্লেটৰ বিন্যাস আৰু সংযোগৰ আকাৰ |
| অংশ সলনি কৰক | পৰিকল্পিত পণ্যৰ ভিন্নতাৰ অনুমতি দিয়ে বা ৰুটিন পৰিধান বস্তুৰ ঠাই লয় | সংখ্যা অংকন কৰা, সামঞ্জস্যতা মেট্ৰিক্স, অতিৰিক্ত পৰিমাণ আৰু পৰিৱৰ্তন পদ্ধতি |
| নিয়ন্ত্ৰণ আৰু সমৰ্থন | টুলিংক স্থান দিয়ে আৰু এক্সট্ৰুডাৰ সংযোগক সুৰক্ষিত কৰে | পাৰ্ট ওজন, লিফটিং পইণ্ট, ষ্টেণ্ড, ৰেল, চেণ্টাৰলাইন এডজাষ্টমেণ্ট আৰু ষ্ট’ৰেজ ফিক্সচাৰ |
| নথিপত্ৰ | নিৰ্মাণ, সংস্থাপন, পৰিচালনা আৰু ভৱিষ্যতে সলনি কৰা নিয়ন্ত্ৰণ কৰে | অনুমোদিত অংকন, সামগ্ৰীৰ বিল, পৰিদৰ্শনৰ ৰেকৰ্ড, হাতপুথি আৰু অতিৰিক্ত অংশৰ তালিকা |
আমাৰ কাৰখানাৰ দৃশ্য:"WPC ছাঁচৰ এটা গোট" বাক্যাংশটো মূল্য তুলনাৰ বাবে অতি অস্পষ্ট। এজন যোগানকাৰীয়ে কেৱল গৰম কৰা ডাই বডিটোৰ উদ্ধৃতি দিব পাৰে। আন এটা হ’ব পাৰে এডাপ্টাৰ, কেইবাটাও কেলিব্ৰেটৰ, কুলিং প্লেট, সমৰ্থন, অতিৰিক্ত হিটাৰ আৰু কমিচনিং গাইডেন্স। আমি ক্ৰেতাক মুঠ তুলনা কৰাৰ আগতে এটা লাইন-আইটেম স্কোপ তুলনা কৰিবলৈ কওঁ।



চূড়ান্ত প্ৰফাইল অংকনটোৱেই হৈছে আৰম্ভণিৰ বিন্দু
এটা কেটেলগ ফটোৱে প্ৰডাক্ট পৰিয়ালটো দেখুৱায়, কিন্তু ই সঁজুলি নিয়ন্ত্ৰণ কৰা তথ্য লুকুৱাই ৰাখে। আমাক মাত্ৰা আৰু সহনশীলতাৰ সৈতে এটা অংশ দৃশ্যৰ প্ৰয়োজন। অংকনে ক্লিপ, ফাষ্টনাৰ, ফ্ৰেম বা অন্য প্ৰফাইলৰ সৈতে সংগম কৰা পৃষ্ঠসমূহো চিনাক্ত কৰিব লাগে কাৰণ সেই বৈশিষ্ট্যসমূহ প্ৰায়ে সজ্জাগত মুখতকৈ কঠোৰ নিয়ন্ত্ৰণৰ যোগ্য।
এটা ফুটা প্ৰফাইলৰ বাবে, প্ৰতিটো দেৱাল আৰু ৱেব মাত্ৰা দিয়ক। আভ্যন্তৰীণ গহ্বৰবোৰ কলাত্মক আৰ্হি হিচাপে এৰি নাযাব। ইহঁতৰ জ্যামিতিই পদাৰ্থৰ বিতৰণ, শীতলতা, কঠিনতা, প্ৰফাইলৰ ওজন আৰু হ'ল-অফৰ অধীনত অংশটোৱে কেনে আচৰণ কৰে তাৰ ওপৰত প্ৰভাৱ পেলায়।
- সামগ্ৰিক প্ৰস্থ, উচ্চতা আৰু প্ৰফাইল অভিমুখীতা
- বাহিৰৰ প্ৰতিটো মুখত বেৰৰ ডাঠতা
- আভ্যন্তৰীণ জালৰ বেধ আৰু অৱস্থান
- গহ্বৰৰ আকাৰ, পৰিমাণ আৰু জ্যামিতি
- কোণ আৰু আভ্যন্তৰীণ ব্যাসাৰ্ধ
- খাঁজ, জিভা, ক্লিপ আৰু ফাষ্টনাৰ জ’ন
- জটিল সহনশীলতা আৰু পৰিদৰ্শনৰ তথ্য
- ধনু, টুইষ্ট আৰু পোন হোৱাৰ অনুমতি দিয়া হৈছে
- প্ৰতি একক দৈৰ্ঘ্যত লক্ষ্য ভৰ
- দৃশ্যমান মুখ আৰু পৃষ্ঠ-দোষৰ সীমা
- এম্বছিং, চেণ্ডিং বা ব্ৰাছিং ভাট্টা
- কাটিব পৰা দৈৰ্ঘ্য আৰু তলৰ ফালে কাটিব পৰা পদ্ধতি
- কঠিন, ফুটা, টুপিযুক্ত বা সহ-এক্সট্ৰুডেড নিৰ্মাণ
- অনুমোদিত মাষ্টাৰ নমুনা আৰু পুনৰীক্ষণৰ তাৰিখ
ডাই খোলাটো ঠাণ্ডা সমাপ্ত প্ৰফাইলৰ কপি হিচাপে মেচিনেৰে নকৰিব।গৰম WPC অংশটো ডাই ফুলা, ড্ৰ'ডাউন, মানাংকন আৰু শীতল কৰাৰ জৰিয়তে সলনি হ'ব পাৰে। সঁজুলিৰ ক্ষতিপূৰণ প্ৰকৃত সূত্ৰ, আউটপুট আৰু ডাউনষ্ট্ৰিম ব্যৱস্থাৰ চাৰিওফালে বিকশিত কৰিব লাগিব।
আমাৰ কাৰখানাৰ দৃশ্য:এটা পৰিষ্কাৰ 3D ৰেণ্ডাৰ বিক্ৰীৰ বাবে উপযোগী, কিন্তু ই এটা দুৰ্বল উৎপাদন দস্তাবেজ। আমি সুধিছো কোনবোৰ পৃষ্ঠই আন এটা অংশৰ সৈতে একত্ৰিত হয়, কোনখন বেৰে শক্তি নিয়ন্ত্ৰণ কৰে, কোনবোৰ মুখ গ্ৰাহকে দেখা পায় আৰু ক’ত উদ্ভিদে তাৰতম্য গ্ৰহণ কৰিব পাৰে। প্ৰতিটো শাৰীত একেটা কঠিন সহনশীলতা ৰখাতকৈ সেই অগ্ৰাধিকাৰ মানচিত্ৰখন অধিক উপযোগী।


ডব্লিউ পি চি এটা সূত্ৰৰ পৰিয়াল, এটা কেঁচামাল নহয়
এটা সঁজুলি নিৰ্মাতাক WPC আখৰতকৈ অধিক প্ৰয়োজন। পলিমাৰটো পি ই, পি পি বা পিভিচি হ’ব পাৰে। কাঠৰ উপাদানটোৰ প্ৰজাতি, কণিকাৰ আকৃতি, আকাৰৰ বিতৰণ আৰু আৰ্দ্ৰতাৰ অৱস্থাৰ পাৰ্থক্য থাকিব পাৰে। সূত্ৰত খনিজ ভৰক, লুব্ৰিকেণ্ট, কাপলিং এজেণ্ট, পিগমেণ্ট, ষ্টেবিলাইজাৰ, ফেন এজেণ্ট বা পুনঃব্যৱহৃত সামগ্ৰীও থাকিব পাৰে।
নানহাইয়াৰ ডব্লিউ পি চি মল্ড পেজে কাঠ ভৰোৱাৰ সৈতে পি ই আৰু পি পিক লক্ষ্য সামগ্ৰী হিচাপে চিনাক্ত কৰে। ইয়াৰ প্ৰডাক্ট আৰু এপ্লিকেচন ৰেঞ্জে পিভিচি ফেন বৰ্ড আৰু বিশেষ পিই কাঠ-প্লাষ্টিক প্ৰচেছিংকো সামৰি লয়। সঠিক উৎপাদন সূত্ৰটো দিয়ক যাতে ছাঁচটো ইয়াত প্ৰৱেশ কৰিবলগীয়া সামগ্ৰীৰ বাবে ডিজাইন কৰা হয়।
| সূত্ৰ ইনপুট | টুলিং যোগানকাৰীক কিয় ইয়াৰ প্ৰয়োজন | কি পঠাব |
|---|---|---|
| মেট্ৰিক্স পলিমাৰ | গলনাংকৰ আচৰণ, উষ্ণতাৰ খিৰিকী, ড্ৰ'ডাউন আৰু শীতল প্ৰতিক্ৰিয়া সলনি কৰে | সঠিক ৰেজিন গ্ৰেড, যোগানকাৰীৰ ডাটা শ্বীট আৰু শতাংশ |
| কাঠৰ উপাদান | খাদ্যৰ আচৰণ, প্ৰবাহ প্ৰতিৰোধ ক্ষমতা, আৰ্দ্ৰতাৰ বোজা আৰু পৃষ্ঠৰ ৰূপত প্ৰভাৱ পেলায় | কাঠৰ প্ৰকাৰ, আটা বা আঁহ, কণিকাৰ পৰিসৰ, ডাঙৰ ঘনত্ব, আৰ্দ্ৰতাৰ অৱস্থা আৰু শতাংশ |
| খনিজ ভৰোৱা | আঠালতীয়াতা, ওজন, পৰিধান আৰু পৃষ্ঠ সলনি কৰে | সামগ্ৰীৰ নাম, কণিকাৰ তথ্য, চিকিৎসা আৰু শতাংশ |
| লুব্ৰিকেণ্ট আৰু প্ৰচেছিং এড | ডাই ৰিলিজ, চাপ, পৃষ্ঠ আৰু তলৰ চিকিৎসাৰ প্ৰভাৱ পেলায় | পণ্যৰ নাম, যোগৰ হাৰ আৰু মিশ্ৰণৰ ক্ৰম |
| কাপলিং এজেণ্ট আৰু ষ্টেবিলাইজাৰ | যৌগ আৰু চূড়ান্ত উৎপাদনৰ পৰিৱেশন সলনি কৰে | গ্ৰেড আৰু শতাংশ, লগতে যিকোনো প্ৰক্ৰিয়াকৰণৰ নিষেধাজ্ঞা |
| ৰং বা টুপি স্তৰ | দৃশ্যমান পৃষ্ঠ, তাপীয় প্ৰতিক্ৰিয়া আৰু সহ-এক্সট্ৰুচন বিন্যাসক প্ৰভাৱিত কৰে | ৰঙৰ ব্যৱস্থা, স্তৰৰ বেধৰ লক্ষ্য, সহ-এক্সট্ৰুডাৰৰ অৱস্থান আৰু প্ৰবাহৰ অনুপাত |
| পুনঃব্যৱহৃত বিষয়বস্তু | আঠাযুক্ততা, দূষণ আৰু আৰ্দ্ৰতাৰ তাৰতম্য যোগ কৰিব পাৰে | উৎস, প্ৰস্তুতি, সৰ্বোচ্চ শতাংশ আৰু লটৰ তাৰতম্য |
| ফেন ওলোৱা ব্যৱস্থা | ঘনত্বৰ বিকাশ, চাপ আৰু মাত্ৰিক পুনৰুদ্ধাৰ সলনি কৰে | সম্পূৰ্ণ প্ৰণয়ন, লক্ষ্য ঘনত্ব আৰু প্ৰক্ৰিয়াকৰণ উইণ্ড' |
আমেৰিকাৰ কৃষি বিভাগৰ বনজ সামগ্ৰী পৰীক্ষাগাৰে ব্যাখ্যা কৰিছে যে প্ৰক্ৰিয়াকৰণৰ পূৰ্বে, পৃথক কম্পাউণ্ডিং পদক্ষেপৰ সময়ত বা ইন-লাইন এক্সট্ৰুচন প্ৰক্ৰিয়াত ডব্লিউ পি চি আৰ্দ্ৰতা আঁতৰাই পেলাব পাৰি। ইয়াৰ কাৰিকৰী অধ্যায়ত এইটোও উল্লেখ কৰা হৈছে যে ডব্লিউ পি চি উৎপাদকসকলে বিভিন্ন সঁজুলিৰ পথ ব্যৱহাৰ কৰে, য'ত এটা স্ক্ৰুৰ জৰিয়তে প্ৰিকম্পাউণ্ড পেলেট, এক-পদক্ষেপৰ টুইন-স্ক্ৰু কম্পাউণ্ডিং আৰু প্ৰফাইলিং, আৰু টেণ্ডেম চিষ্টেম অন্তৰ্ভুক্ত। ছাঁচটো ইয়াৰ গলনাংক যোগান ধৰা পথটোৰ সৈতে মিলাব লাগিব।
প্ৰসংগ সূত্ৰৰ নিয়ম:সঁজুলি চুক্তিত এটা অনুমোদিত সূত্ৰ আৰু প্ৰস্তুতি পদ্ধতি ৰাখিব। ভৱিষ্যতৰ পৰিৱৰ্তন সম্ভৱ, কিন্তু চাপ, পৃষ্ঠ, মাত্ৰা বা আউটপুট সলনি হ’লে দলটোক ভিত্তিৰেখাৰ প্ৰয়োজন হয়।
আৰ এফ কিউত আৰ্দ্ৰতাই নিজৰ লাইনৰ যোগ্য। বুদবুদ, পিনহ'ল আৰু ছাঁচত থকা অস্থিৰ পৃষ্ঠভাগ সংৰক্ষণ, শুকুৱাই লোৱা, মিহলোৱা, খুৱাই দিয়া বা ভেণ্টিং কৰা আৰম্ভ হ'ব পাৰে। পলিচ কৰা প্ৰবাহ পৃষ্ঠই যৌগটোত থকা পানী আঁতৰাব নোৱাৰে।
WPC গলনাংক উৎপাদনৰ ধৰণৰ সৈতে ছাঁচটো মিলাওক
একক-স্ক্ৰু প্ৰফাইলাৰৰ মাজেৰে যোৱা এটা প্ৰিকম্পাউণ্ড কৰা WPC পেলেটে এটা টুইন-স্ক্ৰু প্ৰক্ৰিয়াত মিহলি আৰু আকৃতি দিয়া শুকান মিশ্ৰণৰ তুলনাত বেলেগ ধৰণে ছাঁচত উপনীত হয়। আউটপুটৰ চাপৰ স্থিৰতা, উষ্ণতাৰ বিতৰণ আৰু পৰ্দাৰ নিষেধাজ্ঞাৰ প্ৰতি সংবেদনশীলতা বেলেগ হ’ব পাৰে। কেৱল প্ৰফাইল নহয়, এক্সট্ৰুডাৰ আৰু এডাপ্টাৰ পৰ্যালোচনা কৰিবলৈ মল্ড যোগানকাৰীক কওক।
| উৎপাদনৰ পথ | সাধাৰণ ক্ৰয়ৰ গুৰুত্ব | ছাঁচৰ প্ৰৱেশদ্বাৰত প্ৰয়োজনীয় তথ্য |
|---|---|---|
| প্ৰিকম্পাউণ্ড পেলেট আৰু একক-স্ক্ৰু প্ৰফাইলিং | অবিৰতভাৱে পৰিবহণ, গলনাংক, চাপ সৃষ্টি আৰু প্ৰফাইল গঠন | পেলেটৰ গ্ৰেড, আৰ্দ্ৰতা, স্ক্ৰুৰ ব্যাস, আউটপুট, গলিত উষ্ণতা, চাপৰ পৰিসৰ আৰু পৰিশোধন |
| এক পদক্ষেপৰ টুইন-স্ক্ৰু কম্পাউণ্ডিং আৰু প্ৰফাইলিং | এটা অবিৰত পথত খাদ্য দিয়া, মিহলোৱা, আৰ্দ্ৰতা আঁতৰোৱা আৰু গঠন কৰা | সম্পূৰ্ণ সূত্ৰ, ফিডাৰ পৰিকল্পনা, ভেণ্টিং, স্ক্ৰু কনফিগাৰেচন, ডিচাৰ্জ চাপ, উষ্ণতা আৰু হাৰৰ তাৰতম্য |
| টেণ্ডেম এক্সট্ৰুচন | চূড়ান্ত চাপ আৰু প্ৰফাইলিং কৰ্তব্যৰ পৰা কম্পাউণ্ডিং বা শুকুৱাই লোৱা কৰ্তব্য পৃথক কৰক | স্থানান্তৰ পদ্ধতি, দ্বিতীয়-এক্সট্ৰুডাৰ তথ্য, গলিত অৱস্থা, নিয়ন্ত্ৰণ যুক্তি আৰু বিচলিত নিয়ন্ত্ৰণ |
| সহ-এক্সট্ৰুডেড কেপ বা কাৰ্য্যকৰী স্তৰ | প্ৰফাইলৰ চাৰিওফালে সুস্থিৰ স্তৰ বিতৰণ আৰু আঠাযুক্ত | কোৰ আৰু কেপ সূত্ৰ, প্ৰবাহ অনুপাত, প্ৰৱেশৰ দিশ, ব্যক্তিগত চাপ আৰু স্তৰ-বেধ গ্ৰহণযোগ্যতা |
নানহাইয়া যোগানএকক স্ক্ৰু, সমান্তৰাল যমজ স্ক্ৰু, শংকুৰ দৰে টুইন-স্ক্ৰু বেৰেলআৰুপ্লাষ্টিকৰ এক্সট্ৰুডাৰ মেচিন. প্ৰক্ৰিয়াৰ কাম অনুসৰি প্লাষ্টিচাইজিং অংশটো বাছক। তাৰ পিছত গলিত অৱস্থাৰ চাৰিওফালে ছাঁচটো ডিজাইন কৰক যিটো অংশই বজাই ৰাখিব পাৰে।
ঘৰ্ষণকাৰী কাঠ আৰু খনিজ ভৰ্তি সূত্ৰৰ বাবে, ছাইৰ নিষেধাজ্ঞা বৃদ্ধি কৰাৰ আগতে স্ক্ৰু আৰু বেৰেলৰ পৰিধান পেকেজটো পৰ্যালোচনা কৰক। নানহাইয়াৰ বৰ্তমানৰ গাইড,WPC এক্সট্ৰুচনৰ বাবে স্ক্ৰু বেৰেল: কাঠ-প্লাষ্টিক পৰিধান কেনেকৈ বন্ধ কৰিব পাৰি, এই প্ৰবন্ধত প্ৰফাইল-টুলিং সিদ্ধান্তসমূহৰ নকল নকৰাকৈ ভেণ্টিং, উষ্ণতা আৰু পৃষ্ঠ নিৰ্বাচন সামৰি লয়।
আমাৰ কাৰখানাৰ দৃশ্য:যেতিয়া নতুন ছাই এটাই চাপ বৃদ্ধি কৰে, তেতিয়া ডাইটোক প্ৰায়ে লগে লগে দোষাৰোপ কৰা হয়। কেতিয়াবা নিষেধাজ্ঞা ভুল হয়। কেতিয়াবা স্ক্ৰুটোৱে অনুৰোধ কৰা হাৰত একেধৰণৰ, সম্পূৰ্ণ প্ৰস্তুত কৰা গলিত পদাৰ্থ যোগান ধৰিব নোৱাৰে। আমি পৰিৱৰ্তনৰ আগতে আৰু পিছত চাপ তুলনা কৰোঁ, পৰ্দা আৰু সামগ্ৰীৰ অৱস্থা পৰীক্ষা কৰোঁ, আৰু প্ৰবাহৰ পথ পুনৰ কাটিবৰ আগতে প্ৰকৃত নেট আউটপুট নিশ্চিত কৰোঁ।

ডাই প্ৰস্থানত প্ৰফাইল ফ্ল’ একেলগে উপস্থিত হ’ব লাগিব
এটা WPC প্ৰফাইলত এটা অংশত ডাঠ বাহিৰৰ বেৰ, পাতল ভিতৰৰ জাল, গভীৰ খাঁজ আৰু সৰু চুক থাকিব পাৰে। প্ৰতিটো পথেই প্ৰবাহক বেলেগ বেলেগ ধৰণে প্ৰতিহত কৰে। যদি গলিত পদাৰ্থ এটা অঞ্চলত অতি সোনকালে আৰু আন এটা অঞ্চলত অতি লাহে লাহে উপনীত হয়, তেন্তে প্ৰফাইলে টানিব পাৰে, পেচব পাৰে, ফালিব পাৰে বা অসমান ঘনত্ব আৰু পৃষ্ঠভাগ দেখুৱাব পাৰে।
সঁজুলি ডিজাইনে অংশটোক ভাৰসাম্য ৰক্ষা কৰিবলৈ পৰিৱৰ্তন আকৃতি আৰু স্থানীয় প্ৰবাহ প্ৰতিৰোধ ব্যৱহাৰ কৰে। প্ৰতিটো আভ্যন্তৰীণ বিন্দুতে লক্ষ্যৰ গতি একে নহয়। লক্ষ্য হৈছে প্ৰস্থানত এটা সুস্থিৰ আলেখ্যন যিটো কেলিব্ৰেটৰে অত্যধিক সংশোধন নকৰাকৈ সমৰ্থন কৰিব পাৰে।
বাহিৰৰ বেৰ
দৃশ্যমান মুখবোৰক সুস্থিৰ যোগান আৰু ডাই লিপত উপযুক্ত পৃষ্ঠৰ প্ৰয়োজন। ডাঠ অংশইও কেলিব্ৰেটৰত অধিক তাপ কঢ়িয়াই লৈ ফুৰে আৰু পাতল বৈশিষ্ট্যতকৈ অধিক লাহে লাহে ঠাণ্ডা হ’ব পাৰে।
আভ্যন্তৰীণ ৱেব
পাতল পাচলিবোৰ অসম্পূৰ্ণভাৱে ভৰোৱা বা ফাটি যোৱাৰ সম্ভাৱনা থাকে। সঁজুলি আৰু গ্ৰহণযোগ্যতা অংকনত ইহঁতৰ খাদ্য পথ, সংযোগ আৰু তলৰ সমৰ্থন দৃশ্যমান হ’ব লাগে।
খাঁজ আৰু চুক
সৰু সৰু বৈশিষ্ট্যসমূহে স্থানীয় প্ৰবাহ বৃদ্ধি কৰিব পাৰে আৰু সমস্যাসমূহ শেষ কৰিব পাৰে। কাৰ্য্যকৰী প্ৰান্তসমূহ চিহ্নিত কৰক যাতে সঁজুলি সংশোধনে এটা অজটিল পৃষ্ঠ উন্নত কৰাৰ পৰিৱৰ্তে ফিটক সুৰক্ষা দিয়ে।



আমাৰ কাৰখানাৰ দৃশ্য:এটা ছাঁচ সংশোধনৰ এটা জুখিব পৰা কাৰণ থাকিব লাগে। আমি প্ৰফাইলটো গধুৰ, পাতল, দ্ৰুত, লেহেমীয়া বা বিকৃত ক’ত চিহ্নিত কৰোঁ, তাৰ পিছত নিয়ন্ত্ৰিত পদক্ষেপত দায়বদ্ধ প্ৰবাহৰ অঞ্চল সলনি কৰোঁ। প্ৰফাইলটো "ভুল দেখা যায়" বাবে এটা ডাই লিপ পিহিলে এটা দোষ আন এটাৰ সৈতে ব্যৱসায় কৰিব পাৰে আৰু পৰৱৰ্তী ছেটৰ বাবে প্ৰয়োজনীয় ৰেকৰ্ড আঁতৰাই পেলায়।
মানাংকন আৰু শীতলতাই ঠাণ্ডা প্ৰফাইল নিৰ্ধাৰণ কৰে
এক্সট্ৰুচন ডাইয়ে এটা গৰম অংশ গঠন কৰে। তাপে পদাৰ্থ এৰি যোৱাৰ সময়ত মানাংকনে জটিল পৃষ্ঠ স্থাপন আৰু সমৰ্থন কৰে। প্লেট, টেংক বা স্প্ৰে অংশৰ মাজেৰে শীতলতা অব্যাহত থাকে আৰু হ'ল-অফে নিয়ন্ত্ৰিত টানত প্ৰফাইলটোক লৈ যায়। এই উপাদানসমূহে এটা কেন্দ্ৰৰেখা আৰু গতি প্ৰসংগ অংশীদাৰী কৰিব লাগিব।
নানহাইয়াই ইয়াৰ ডব্লিউ পি চি মল্ডত বৈকল্পিক শীতল চেনেল আগবঢ়ায়। প্ৰতিটো বৰ্তনীৰ উদ্দেশ্য, ইনলেট আৰু আউটলেটৰ আকাৰ, পানীৰ গুণাগুণৰ প্ৰয়োজনীয়তা, কাৰ্য্যকৰী উষ্ণতা আৰু উপলব্ধ প্ৰবাহ নিৰ্দিষ্ট কৰক। উদ্যোগটোৱে চাফাই চেনেলৰ বাবেও প্ৰৱেশৰ পৰিকল্পনা কৰিব লাগে যিবোৰে স্কেল বা ধ্বংসাৱশেষ সংগ্ৰহ কৰিব পাৰে।
| ডাউনষ্ট্ৰিম ইনপুট | প্ৰফাইলত প্ৰভাৱ | ক্ৰেতাৰ তথ্য প্ৰদান কৰিবলৈ |
|---|---|---|
| কেলিব্ৰেটৰৰ যোগাযোগ আৰু সমৰ্থন | অংশটো ঠাণ্ডা হোৱাৰ লগে লগে নিৰ্বাচিত বাহিৰৰ মুখ, খাঁজ, প্ৰান্ত বা গহ্বৰবোৰ ধৰি ৰাখে | কেলিব্ৰেটৰৰ অংকন, দৈৰ্ঘ্য, পৰ্যায়ৰ সংখ্যা, ভেকুৱাম পদ্ধতি আৰু সমন্বয়ৰ পৰিসৰ |
| শীতল-পানীৰ অৱস্থা | তাপ-আঁতৰোৱাৰ হাৰ আৰু মাত্ৰিক স্থিৰতা সলনি কৰে | যোগানৰ উষ্ণতাৰ পৰিসৰ, প্ৰবাহ, চাপ, পানীৰ গুণাগুণ আৰু পুনৰ পৰিবহন ব্যৱস্থা |
| ডাইৰ পৰা কেলিব্ৰেটৰলৈকে দূৰত্ব | আকাৰ নিৰ্ধাৰণৰ আগতে সমৰ্থিত হট-প্ৰফাইল আচৰণ সলনি কৰে | লাইন বিন্যাস, সমন্বয় পৰিসৰ আৰু ষ্টাৰ্ট-আপ অভিগম |
| হ'ল-অফ ধৰণ আৰু এলাইনমেণ্ট | লাইনৰ গতি নিৰ্ধাৰণ কৰে আৰু আলেখ্যনক অসমানভাৱে টানিব পাৰে | বেল্ট বা ট্ৰেকৰ বিন্যাস, গতিৰ পৰিসৰ, সংস্পৰ্শৰ দৈৰ্ঘ্য আৰু কেন্দ্ৰৰ উচ্চতা |
| কাটি ষ্টেক কৰা | প্ৰাথমিক শীতলতাৰ পিছত গতি প্ৰকাশ বা সৃষ্টি কৰিব পাৰে | কাটিব পৰা দৈৰ্ঘ্য, কটাৰী বা কাটাৰৰ ধৰণ, সমৰ্থন টেবুল আৰু ষ্টেকিং পদ্ধতি |
ডাইৰ প্ৰস্থানত ঠাণ্ডা মাত্ৰাৰ প্ৰতিশ্ৰুতি নিদিব।ঠাণ্ডা কৰাৰ পিছত প্ৰতিটো মাত্ৰা ক’ত আৰু কেতিয়া জুখিব সেই বিষয়ে একমত হওক। অনুমোদন নমুনা আৰু উৎপাদন নিয়ন্ত্ৰণৰ বাবে একেটা কণ্ডিচনিং আৰু জোখ-মাখ পদ্ধতি ব্যৱহাৰ কৰক।
ইউ এছ ডি এ বন সামগ্ৰী পৰীক্ষাগাৰৰ প্ৰফাইল-এক্সট্ৰুচন গৱেষণাই এনে এক প্ৰক্ৰিয়াৰ বৰ্ণনা কৰিছে য’ত গলিত ডব্লিউ পি চিক ডাইৰ জৰিয়তে আকৃতি দিয়া হৈছিল, তাৰ পিছত চাইজিং ডাই, পানী স্প্ৰে’ টেংক আৰু টানি লোৱা হৈছিল। সেই ক্ৰমটো এটা উপযোগী সোঁৱৰণী: গঠনৰ ফলাফলটো গোটেই লাইনটোৰ অন্তৰ্গত, আনকি যেতিয়া ছাঁচটো এটা বস্তু হিচাপে ক্ৰয় কৰা হয়।
ছাঁচ নিৰ্মাণ, পৰিশোধন আৰু পৰিদৰ্শন নিৰ্দিষ্ট কৰক
নানহাইয়াই ইয়াৰ ডব্লিউ পি চি মল্ড ষ্টীলৰ পৰা নিৰ্মাণ কৰে আৰু কাম কৰা ঠাইৰ বাবে কঠিন আৰু পলিচ কৰা পৃষ্ঠৰ সৈতে উচ্চ শক্তিৰ মিশ্ৰণ ষ্টীলৰ বৰ্ণনা কৰে। প্ৰতিটো ছাঁচ চিএনচি মেচিনেৰে নিৰ্মিত, হিট ট্ৰিটমেণ্ট আৰু পলিচ কৰা হয়। চূড়ান্ত চুক্তিখনে সেই সাধাৰণ পণ্য বৈশিষ্ট্যসমূহক উপাদান-স্তৰৰ প্ৰয়োজনীয়তালৈ ৰূপান্তৰিত কৰিব লাগে।
- প্ৰতিটো মূল উপাদানৰ বাবে সামগ্ৰীৰ গ্ৰেড
- তাপ-শোধন আৰু কঠিন কৰাৰ পৰিসৰ
- সমাপ্ত কঠিনতাৰ প্ৰয়োজনীয়তা আৰু পৰীক্ষাৰ স্থান
- ফ্ল’-ছাৰ্ফেচ ফিনিচিঙৰ প্ৰয়োজনীয়তা
- জটিল মাত্ৰা আৰু সহনশীলতা
- ৰেজিষ্টাৰ, ডাৱেল আৰু এছেম্বলি ৰেফাৰেন্স
- হিটাৰৰ পৰিমাণ, শক্তি, ভল্টেজ আৰু সংযোগকাৰী
- থাৰ্মোকাপলৰ ধৰণ, স্থান আৰু কেবলৰ বিৱৰণ
- চাপ আৰু গলনাংক-উষ্ণতাৰ বন্দৰ
- শীতল-চেনেল অংকন আৰু চাপ পৰীক্ষা
- ফাষ্টনাৰ সামগ্ৰী, গ্ৰেড আৰু অতিৰিক্ত পৰিমাণ
- সলনি কৰিব পৰা সন্নিৱিষ্ট আৰু পৰিধান-অংশৰ সংজ্ঞা
- মৰিছা পৰা সুৰক্ষা, পেকিং আৰু সংৰক্ষণ পদ্ধতি
- সামগ্ৰী, চিকিৎসা আৰু মাত্ৰিক ৰেকৰ্ড
সকলোতে সম্ভৱপৰ কঠিন পৃষ্ঠৰ অনুৰোধ নকৰিব। ডাই বডি, ইনছাৰ্ট, ফাষ্টনাৰ, এডাপ্টাৰ আৰু চাপৰ্টৰ কাম বেলেগ বেলেগ। স্পেচিফিকেশনত পৃষ্ঠৰ অৱস্থা, ছাবষ্ট্ৰেটৰ শক্তি, মেৰামতি পদ্ধতি আৰু জাৰণৰ সংস্পৰ্শৰ সৈতে প্ৰত্যাশিত কাঠ আৰু খনিজ পদাৰ্থৰ সংমিশ্ৰণ হ’ব লাগে।


যোগানকাৰীৰ অৰ্হতাত নানহাইয়াৰ অৰ্হতা অন্তৰ্ভুক্ত হ’ব পাৰেউৎপাদন সঁজুলি, প্ৰমাণপত্ৰৰ তথ্যআৰুসংস্থাপন আৰু ৰক্ষণাবেক্ষণ সমৰ্থন. সাধাৰণ কেটেলগ বিবৃতিৰ ওপৰত নিৰ্ভৰ নকৰি ক্ৰয় অৰ্ডাৰত প্ৰয়োজনীয় নথিপত্ৰ আৰু সমৰ্থন ৰাখক।
দায়বদ্ধ অঞ্চল বিচাৰিবলৈ দোষৰ আৰ্হি ব্যৱহাৰ কৰক
ডব্লিউ পি চি প্ৰফাইলৰ দোষ কেঁচামাল, মিক্সাৰ, ফিডাৰ, স্ক্ৰু আৰু বেৰেল, ছাঁচ, কেলিব্ৰেটৰ, শীতল অংশ বা হ'ল-অফত আৰম্ভ হ'ব পাৰে। ক্ৰছ-ছেকচনত কোনো দোষৰ অৱস্থান আৰু সময়ৰ লগে লগে ইয়াৰ পৰিৱৰ্তনে উপযোগী সূত্ৰ দিয়ে। উষ্ণতা, গতি আৰু সঁজুলি একেলগে সলনি কৰাৰ আগতে সেইবোৰ ৰেকৰ্ড কৰক।
| পৰ্যবেক্ষণ কৰা দোষ | ছাঁচ পৰীক্ষা কৰে | অন্যান্য লাইন চেক | ক্ৰয়ৰ পাঠ |
|---|---|---|---|
| প্ৰফাইল এটা পুনৰাবৃত্তিযোগ্য দিশত টুইষ্ট কৰে | ফ্ল’ বেলেন্স, ৱাল কম্পেন্সেচন, ডাই এলাইনমেণ্ট আৰু ডিচাৰ্জ কণ্ডিচন | কেলিব্ৰেটৰৰ অৱস্থান, শীতল ভাৰসাম্য আৰু হ’ল-অফ এলাইনমেণ্ট | সম্পূৰ্ণ ঠাণ্ডা হোৱাৰ পিছত জুখি উলিওৱা গ্ৰহণযোগ্য বস্তু এটা টুইষ্ট কৰক |
| এটা বেৰ বা পাচলি পাতল | স্থানীয় নিষেধাজ্ঞা, সন্নিৱিষ্ট স্থান, জমা, পৰিধান বা ক্ষতিগ্ৰস্ত প্ৰবাহ পৃষ্ঠ | সূত্ৰৰ সামঞ্জস্য, আৰ্দ্ৰতা, পৰ্দাৰ অৱস্থা আৰু আউটপুটৰ স্থিৰতা | অংকনত প্ৰতিখন জটিল বেৰ আৰু পাচলিৰ চিহ্ন চিহ্নিত কৰক |
| আভ্যন্তৰীণ ৱেব ভাঙি যায় | ৱেব ফিড পথ, জংচন ডিজাইন আৰু প্ৰস্থান সমৰ্থন | আৰ্দ্ৰতা, দূষণ, গলিত পদাৰ্থ প্ৰস্তুত কৰা, গতি আৰু সমৰ্থিত দূৰত্ব | ৰান টেষ্টত এটা ক্ৰছ-ছেকচন কাট পৰিদৰ্শন অন্তৰ্ভুক্ত কৰক |
| ৰুক্ষ বা ফাটি যোৱা পৃষ্ঠ | ডাই-লিপ ফিনিচিং, জমা, উষ্ণতা আৰু স্থানীয় প্ৰবাহ | সূত্ৰ, লুব্ৰিকেণ্টৰ ভাৰসাম্য, আৰ্দ্ৰতা, বিক্ষিপ্ততা আৰু ৰেখাৰ গতি | এটা নামকৰণ কৰা সূত্ৰৰ অধীনত এটা ভৌতিক পৃষ্ঠৰ নমুনা অনুমোদন কৰা |
| বুদবুদ বা পিনহোল | হোল্ড-আপ জ’ন আৰু স্থানীয় অতি উত্তাপ | কাঠৰ আৰ্দ্ৰতা, শুকুৱাই লোৱা, খুৱাই দিয়া, ভেণ্টিং কৰা আৰু অস্বাভাৱিক আঁতৰোৱা | পৰীক্ষা পৰিকল্পনাত আৰ্দ্ৰতা প্ৰস্তুতি আৰু ভেণ্টৰ কাৰ্য্যক্ষমতা লিপিবদ্ধ কৰা |
| বাদামী বা ক’লা চিন | মৃত অঞ্চল, জমা, অত্যধিক স্থানীয় উষ্ণতা আৰু চাফাইৰ ক্ষতি | বেৰেল জমা হোৱা, তাপীয় ইতিহাস, বন্ধ কৰাৰ প্ৰথা আৰু দূষিত খাদ্য | এটা নথিভুক্ত ষ্টাৰ্ট-আপ, বন্ধ আৰু চাফাই পদ্ধতিৰ বাবে কওক |
| দৌৰৰ সময়ত মাত্ৰাবোৰ ড্ৰিফ্ট হয় | তাপীয় গতি, ঢিলা সমন্বয়, পৰিধান আৰু শীতল-চেনেলৰ অৱস্থা | আউটপুট, উষ্ণতা, চাপ, ভেকুৱাম, পানী আৰু হ’ল-অফ গতি | এটা আগতীয়া নমুনা নহয়, এটা সুস্থিৰ ৰানৰ জৰিয়তে সময় নিৰ্ধাৰিত নমুনা সংগ্ৰহ ব্যৱহাৰ কৰক |
| উচ্চ চাপ আৰু কম উৎপাদন | নিষিদ্ধ প্ৰবাহ, বন্ধ পথ, অনুপযুক্ত পৰিৱৰ্তন বা কম ডাই উষ্ণতা | স্ক্ৰীণ ব্লক, জীৰ্ণ স্ক্ৰু, ফিডৰ সীমাবদ্ধতা আৰু সামগ্ৰীৰ আঠালতীয়াতা | চাপৰ অৱস্থান আৰু এটা ব্যৱহাৰযোগ্য অপাৰেটিং উইণ্ড' সংজ্ঞায়িত কৰক |
ব্যৱহাৰিক নিদান পদ্ধতি:এক্সট্ৰুডেট আৰু চূড়ান্ত প্ৰফাইলত ওপৰ, তলত, বাওঁ আৰু সোঁফালে চিহ্নিত কৰক। কেলিব্ৰেটৰৰ জৰিয়তে একেটা দিশ ৰেকৰ্ড কৰক। যদি কোনো ৰেখাৰ উপাদানৰ পিছত দোষটো ঘূৰি থাকে বা সলনি হয়, তেন্তে ছাঁচটো সামঞ্জস্য কৰিবলৈ সাধাৰণ নিৰ্দেশনাতকৈ অনুসন্ধানৰ আৰম্ভণিৰ বিন্দুটো ভাল।
আমাৰ কাৰখানাৰ দৃশ্য:আমি সতৰ্ক হওঁ যেতিয়া কোনো দোষক কেৱল "পৃষ্ঠটো বেয়া" বুলি বৰ্ণনা কৰা হয়। আমি সুধিছো যে ই ক’ত দেখা যায়, ই অবিৰত নেকি, ষ্টাৰ্ট-আপৰ পিছত কেতিয়া আৰম্ভ হয়, কোনটো ফৰ্মুলা লট চলি আছে আৰু চাপৰ কি হয়। অৰিয়েণ্টেচন আৰু এটা ৰিটেইনড ছেকচনৰ সৈতে এটা ক্ল'জ ফটোৱে প্ৰায়ে দীঘলীয়া বাৰ্তাতকৈ অধিক সময় ৰাহি কৰে।

WPC এক্সট্ৰুচন ছাঁচ RFQ পৰীক্ষা তালিকা
এটা সম্পূৰ্ণ RFQ এ উদ্ধৃতিসমূহক তুলনামূলক কৰি তোলে আৰু অভিযান্ত্ৰিক দলটোক এটা স্পষ্ট ৰেফাৰেন্স চৰ্ত দিয়ে। পণ্য অংকন, সূত্ৰ, শাৰী বিন্যাস আৰু গ্ৰহণযোগ্যতা দস্তাবেজত এটা পুনৰীক্ষণ সংখ্যা ব্যৱহাৰ কৰক।
- সম্পূৰ্ণ সামগ্ৰী চিনাক্ত কৰা।ষ্টেট ডেকিং, ফেন্সিং, দুৱাৰৰ ফ্ৰেম, চিলিং, পেনেল, ট্ৰিম বা অন্য প্ৰফাইল। প্ৰয়োগ আৰু কোনবোৰ পৃষ্ঠ দৃশ্যমান বা কাৰ্য্যক্ষম সেই বিষয়ে ব্যাখ্যা কৰা।
- নিয়ন্ত্ৰিত ক্ৰছ-ছেকচনটো সংলগ্ন কৰক।মাত্ৰা, বেৰ, পাঁজৰ, গহ্বৰ, ব্যাসাৰ্ধ, ডেটাম, সহনশীলতা, পোনতা, টুইষ্ট আৰু প্ৰতি দৈৰ্ঘ্যত লক্ষ্য ভৰ অন্তৰ্ভুক্ত কৰক।
- সম্পূৰ্ণ সূত্ৰটো দিয়ক।পলিমাৰ গ্ৰেড, কাঠৰ প্ৰকাৰ আৰু পৰিমাণ, খনিজ ভৰোৱা, লুব্ৰিকেণ্ট, কাপলিং এজেণ্ট, ষ্টেবিলাইজাৰ, ৰং, পুনঃব্যৱহৃত সামগ্ৰী আৰু যিকোনো ফেন বা কেপ-লেয়াৰ ব্যৱস্থাৰ তালিকা প্ৰস্তুত কৰা।
- সামগ্ৰী প্ৰস্তুতিৰ বৰ্ণনা কৰা।শুকুৱাই লোৱা, মিহলোৱা, কম্পাউণ্ড কৰা, পেলেটাইজ কৰা, সংৰক্ষণ কৰা, বাল্ক-ঘনত্ব আৰু আৰ্দ্ৰতা-নিয়ন্ত্ৰণৰ তথ্য দিব লাগে।
- এক্সট্ৰুচন পথ নিৰ্ধাৰণ কৰক।একক স্ক্ৰু, সমান্তৰাল যমজ, শংকুৰ দৰে যমজ বা টেণ্ডেম উল্লেখ কৰক; স্ক্ৰুৰ ব্যাস; আউটপুট; লাইনৰ গতি; পৰিশোধন; স্বাভাৱিক চাপ; আৰু উষ্ণতাৰ খিৰিকী।
- যান্ত্ৰিক আন্তঃপৃষ্ঠ নিয়ন্ত্ৰণ কৰক।ফ্লেংগ, ৰেজিষ্টাৰ, বল্ট বৃত্ত, গলিত ইনলেট, ছিলিং ফেচ, কেন্দ্ৰৰ উচ্চতা, সমৰ্থন, উত্তোলন আৰু স্থান খাম সংলগ্ন কৰক।
- বৈদ্যুতিক আৰু উপযোগী তথ্য তালিকাভুক্ত কৰক।ভল্টেজ, ফ্ৰিকুৱেন্সি, হিটাৰ নিয়ন্ত্ৰণ, থাৰ্মোকাপলৰ ধৰণ, কেবলৰ মানদণ্ড, শীতল-পানীৰ উষ্ণতা, প্ৰবাহ, চাপ আৰু গুণগত মান দিয়ক।
- তলৰ স্তৰৰ বিন্যাস দেখুৱাওক।কেলিব্ৰেটৰ অংশ, ভেকুৱাম বা পানীৰ সংযোগ, কুলিং টেংক, সমৰ্থন টেবুল, হ'ল-অফ, এম্বছিং ইউনিট, কাটাৰ আৰু উপলব্ধ সামঞ্জস্য অন্তৰ্ভুক্ত কৰক।
- পৃষ্ঠৰ কামৰ সংজ্ঞা দিয়া।প্ৰডাক্টটোৱে লাইনটো মসৃণ, এম্বছড, বালি বা ব্ৰাছ কৰি ৰাখে নেকি আৰু গৌণ প্ৰক্ৰিয়াই কিমান সামগ্ৰী আঁতৰাই পেলায় সেই বিষয়ে উল্লেখ কৰক।
- প্ৰতিটো যোগান ধৰা উপাদান তালিকাভুক্ত কৰক।পৃথক এডাপ্টাৰ, ডাই বডি, ইনছাৰ্ট, কেলিব্ৰেটৰ, কুলিং প্লেট, হিটাৰ, চেন্সৰ, ছিল, ফাষ্টনাৰ, ষ্টেণ্ড, সঁজুলি আৰু স্পেয়াৰ।
- কাৰিকৰী ফাইলৰ অনুৰোধ কৰক।অংকন, সামগ্ৰীৰ বিল, সামগ্ৰী আৰু চিকিৎসাৰ ৰেকৰ্ড, পৰিদৰ্শনৰ প্ৰতিবেদন, বৈদ্যুতিক তালিকা, শীতল ডায়াগ্ৰাম, হাতৰ দ্বাৰা আৰু অতিৰিক্ত অংশৰ তালিকা অন্তৰ্ভুক্ত কৰক।
- গ্ৰহণযোগ্যতা পৰীক্ষা লিখা।সূত্ৰ, প্ৰফাইল, আউটপুট, গতি, চলোৱাৰ সময়, প্ৰক্ৰিয়াৰ ৰেকৰ্ড, নমুনা সংগ্ৰহৰ কম্পাঙ্ক, মাত্ৰিক সীমা, পৃষ্ঠৰ নমুনা আৰু সম্পূৰ্ণ-উৎপাদন পৰীক্ষাৰ নাম লিখা।
প্ৰতিস্থাপনৰ সতৰ্কবাণী:নতুন চেটৰ একমাত্ৰ সংজ্ঞা হিচাপে এটা জীৰ্ণ ছাঁচ ব্যৱহাৰ নকৰিব। মূল অংকন, মেচিন-আন্তঃপৃষ্ঠ জোখ, এটা ভাল ধৰি ৰখা আলেখ্যন আৰু সলনি কৰাৰ কাৰণ একত্ৰিত কৰক। জীৰ্ণ প্ৰবাহ বৈশিষ্ট্যসমূহ কপি কৰিলে পুৰণি দোষটো পুনৰুত্পাদন হ’ব পাৰে।
এটা পিভিচি বা ডব্লিউপিচি বৰ্ড লাইনৰ বাবে, পৰ্যালোচনা কৰকপিভিচি বৰ্ডৰ শংকুৰ দৰে টুইন-স্ক্ৰু বেৰেলসঁজুলি পেকেইজৰ সৈতে। উচ্চ-আউটপুট বা কম্পাউণ্ডিং কৰ্তব্যৰ বাবে, তুলনা কৰকসহ-ঘূৰ্ণনশীল সমান্তৰাল টুইন-স্ক্ৰু বেৰেলআৰু বহলসমান্তৰাল টুইন-স্ক্ৰু ৰেঞ্জ. এই সংযোগসমূহে সঁজুলি নিৰ্বাচন সমৰ্থন কৰে; চূড়ান্ত পছন্দ এতিয়াও সূত্ৰ আৰু প্ৰক্ৰিয়াৰ পথৰ ওপৰত নিৰ্ভৰ কৰে।
নিয়ন্ত্ৰিত উৎপাদন চলোৱাৰ সৈতে ছাঁচটো গ্ৰহণ কৰক
উপাদান পৰিদৰ্শনৰ পৰা আৰম্ভ কৰক, তাৰ পিছত লাইনত গঠনৰ ফলাফল প্ৰমাণ কৰক। চুক্তিবদ্ধ ডব্লিউ পি চি সূত্ৰটো গুৰুত্বপূৰ্ণ কাৰণ এটা বেলেগ পলিমাৰ, কাঠৰ পৰিমাণ, আৰ্দ্ৰতাৰ অৱস্থা বা লুব্ৰিকেণ্ট ব্যৱস্থাই চাপ, পৃষ্ঠ আৰু মাত্ৰিক পুনৰুদ্ধাৰ সলনি কৰিব পাৰে।
| গ্ৰহণযোগ্যতাৰ পৰ্যায় | কি পৰীক্ষা কৰিব লাগে | ধৰি ৰাখিবলৈ ৰেকৰ্ড |
|---|---|---|
| নথিপত্ৰ পৰ্যালোচনা | অংকন পুনৰীক্ষণ, উপাদান তালিকা, সামগ্ৰী আৰু চিকিৎসাৰ পৰিসৰ, হিটাৰ, চেন্সৰ, শীতল বৰ্তনী, স্পেয়াৰ আৰু মেনুৱেল | স্বাক্ষৰিত নথিপত্ৰ পঞ্জীয়ন |
| বেঞ্চ পৰিদৰ্শন | জটিল আন্তঃপৃষ্ঠ, ৰেজিষ্টাৰ, মুকলি, সন্নিৱিষ্ট, ছিলিং মুখ, ফাষ্টনাৰ, প্ৰবাহ পৃষ্ঠ আৰু সমাবেশ অভিমুখীতা | অংশ সংখ্যাৰ সৈতে বান্ধ খাই থকা মাত্ৰিক আৰু দৃশ্যমান প্ৰতিবেদন |
| সংস্থাপন | কেন্দ্ৰৰ উচ্চতা, ফ্লেংগ ফিট, সমৰ্থন, উত্তোলন প্ৰৱেশ, হিটাৰৰ তাঁৰ, চেন্সৰ, পানীৰ সংযোগ আৰু কেলিব্ৰেটৰৰ সৈতে প্ৰান্তিককৰণ | সংস্থাপন পৰীক্ষা তালিকা আৰু ফটোগ্ৰাফসমূহ |
| হিট-আপ | জ'ন চিনাক্তকৰণ, নিয়ন্ত্ৰকৰ সঁহাৰি, চেন্সৰৰ পঢ়া, কাৰেণ্ট ড্ৰ', লিকেজ আৰু কুলিং-চেনেলৰ অৱস্থা | জ'ন মেপ আৰু স্থিতিশীল পঢ়া |
| প্ৰডাকচন ৰান | অনুমোদিত সূত্ৰ, খাদ্য প্ৰস্তুত কৰা, উৎপাদন, লাইনৰ গতি, উষ্ণতা, চাপ, মটৰৰ বোজা, শীতল আৰু হ’ল-অফ অৱস্থা | সময়ভিত্তিক প্ৰক্ৰিয়াৰ পত্ৰ আৰু ৰখা কেঁচামালৰ নমুনা |
| প্ৰফাইল পৰিদৰ্শন | বাহিৰৰ মাত্ৰা, বেৰ আৰু পাঁজৰৰ অংশ, পোনতা, টুইষ্ট, পৃষ্ঠ, ৰং, প্ৰতি দৈৰ্ঘ্যত ভৰ আৰু সংগমৰ উপাদানৰ সৈতে ফিট | কটা অৱস্থান আৰু উৎপাদন সময়ৰ সৈতে বান্ধ খাই থকা জোখ-মাখ |
| পৰিৱৰ্তন আৰু পুনৰুদ্ধাৰ | চুক্তিবদ্ধ সামঞ্জস্য, সাধাৰণ বন্ধ আৰু পুনৰাৰম্ভ, বা এটা আকাৰ বা ৰং সলনি যেতিয়া ই দৈনিক উৎপাদনৰ বাবে গুৰুত্বপূৰ্ণ | অপাৰেটৰ চাইন-অফ আৰু বাকী-কাৰ্য্য তালিকা |
সম্পূৰ্ণ সামগ্ৰীটোক প্ৰফাইলৰ মাত্ৰাৰ বহু ওপৰলৈ যোৱা পৰীক্ষাৰ প্ৰয়োজন হ’ব পাৰে।এ এছ টি এম ডি৭০৩১WPC উৎপাদনসমূহৰ যান্ত্ৰিক আৰু ভৌতিক বৈশিষ্ট্যসমূহ মূল্যায়ন কৰাৰ বাবে এটা গাইড, আৰু ই কয় যে ব্যৱহাৰকাৰীসকলে এপ্লিকেচনৰ বাবে উপযুক্ত পৰীক্ষাসমূহ নিৰ্ব্বাচন কৰিব লাগে।এ এছ টি এম ডি৭০৩২-২১WPC আৰু প্লাষ্টিক-লাম্বাৰ ডেক বৰ্ড, চিৰিৰ ট্ৰেড, গাৰ্ড আৰু হেণ্ডৰেলৰ বাবে পৰিৱেশন ৰেটিং সামৰি লয়।
প্ৰাকৃতিক আঁহ-শক্তিশালী কম্পোজিট ডেক বৰ্ডৰ বাবে,আই এছ অ’ ১৬৬১৬:২০১৫পৰীক্ষা পদ্ধতি প্ৰদান কৰে, আনহাতে...আই এছ অ’ ১৯৮২১:২০১৭ঠিকনাসমূহ স্পেন ৰেটিং। চুক্তি লিখাৰ আগতে প্ৰযোজ্য সংস্কৰণ, ৰাষ্ট্ৰীয় সংহিতা আৰু পণ্যৰ পৰিসৰ নিশ্চিত কৰক। ছাঁচটোৱে সম্পূৰ্ণ সামগ্ৰীৰ অনুসৰণ কঢ়িয়াই নিদিয়ে।
আমাৰ কাৰখানাৰ দৃশ্য:সৰ্বোত্তম হেণ্ডঅভাৰ হৈছে এটা সুস্থিৰ প্ৰক্ৰিয়া উইণ্ড' আৰু অনুসৰণযোগ্য নমুনাৰ এটা গোট। আমি জানিব বিচাৰো কোনটো সূত্ৰ চলিছিল, লাইনটো কিমান বেগেৰে গতি কৰিছিল, চাপ ক’ত থিতাপি লৈছিল, কেনেকৈ শীতলতা স্থাপন কৰা হৈছিল আৰু প্ৰতিটো নমুনা কেতিয়া কাটিছিল। টেবুল এখনত ৰখা এটা ভাল দেখা বৰ্ডে ৰেখাডালে পুনৰাবৃত্তি কৰিব পাৰে নেকি সেই বিষয়ে বুজাই দিয়া নহয়।

সঘনাই সোধা প্ৰশ্ন
WPC এক্সট্ৰুচন মল্ডৰ উদ্ধৃতি দিবলৈ কি তথ্যৰ প্ৰয়োজন?
টোলাৰেন্স, সম্পূৰ্ণ WPC সূত্ৰ, সামগ্ৰী প্ৰস্তুতকৰণ পদ্ধতি, এক্সট্ৰুডাৰ আৰু এডাপ্টাৰৰ বিৱৰণ, লক্ষ্য আউটপুট আৰু লাইনৰ গতি, শীতল আৰু হ'ল-অফ বিন্যাস, পৃষ্ঠৰ প্ৰয়োজনীয়তা, চেঞ্জঅভাৰ পৰিকল্পনা, উপলব্ধ উপযোগীতা আৰু এটা জুখিব পৰা গ্ৰহণযোগ্যতা পৰীক্ষাৰ সৈতে চূড়ান্ত প্ৰফাইল অংকন প্ৰেৰণ কৰক। ভৌতিক উৎপাদনৰ নমুনা এটা উপযোগী, কিন্তু ই নিয়ন্ত্ৰিত অংকনৰ ঠাই ল’ব নালাগে।
এটা ডব্লিউ পি চি মল্ডে পি ই, পি পি আৰু পি ভি চি ভিত্তিক কাঠৰ কম্পোজিট চলাব পাৰেনে?
একেটা সম্পূৰ্ণ আকৃতিৰ বাবেই সামগ্ৰীবোৰ বিনিময়যোগ্য নহয়। পিই, পিপি আৰু পিভিচি-ভিত্তিক ডব্লিউপিচি প্ৰস্তুতিৰ প্ৰবাহ, উষ্ণতাৰ খিৰিকী, লুব্ৰিকেচন, ড্ৰ'ডাউন আৰু শীতল প্ৰতিক্ৰিয়াৰ ক্ষেত্ৰত পাৰ্থক্য থাকিব পাৰে। আমি এটা টুলিং বডি আৰু পৃথক ইনছাৰ্ট ব্যৱহাৰিক নে নিবেদিত টুলিং সুৰক্ষিত নেকি সেইটো সিদ্ধান্ত লোৱাৰ আগতে সঠিক সূত্ৰ আৰু প্ৰচেছিং পথ পৰ্যালোচনা কৰোঁ।
WPC এক্সট্ৰুচন মল্ডত কেলিব্ৰেটৰ অন্তৰ্ভুক্ত কৰা হয়নে?
উদ্ধৃত পৰিসৰত ক’ব লাগিব। এক্সট্ৰুচন ডাইয়ে গৰম গলিত পদাৰ্থক আকৃতি দিয়ে, আনহাতে কেলিব্ৰেটৰ, শীতল অংশ আৰু হ'ল-অফে প্ৰফাইলটো ঠাণ্ডা হোৱাৰ লগে লগে ধৰি ৰাখে আৰু স্থিৰ কৰে। ডাই, এডাপ্টাৰ, কেলিব্ৰেটৰ, কুলিং প্লেট, ছিল, হিটাৰ, চেন্সৰ আৰু চেঞ্জ পাৰ্ট চিনাক্ত কৰা এটা লাইন-আইটেম টুলিং তালিকা বিচাৰিব।
ছাঁচৰ পিছত WPC প্ৰফাইলটো কিয় পেচ বা নমন হয়?
টুইষ্ট বা ধনু অসমান ডাই ফ্ল', অসন্তুলিত দেৱাল বা ৱেব অংশ, অসমান শীতলতা, কেলিব্ৰেটৰ প্ৰান্তিককৰণ, অস্থিৰ আউটপুট, অসদৃশ উষ্ণতা বা ভুল প্ৰান্তিককৃত হ'ল-অফৰ পৰা আহিব পাৰে। কেইবাটাও চলক সামঞ্জস্য কৰাৰ আগতে বিকৃতিৰ দিশ আৰু সময় জুখিব। সম্পূৰ্ণ গঠন আৰু শীতল ব্যৱস্থা পৰীক্ষা কৰিব লাগিব।
নানহাইয়াই WPC ছাঁচৰ বাবে কোনটো সামগ্ৰী ব্যৱহাৰ কৰে?
নানহাইয়াৰ ডব্লিউ পি চি মল্ড পৃষ্ঠাত ষ্টীলৰ তালিকা দিয়া হৈছে আৰু কঠিন আৰু পলিচ কৰা পৃষ্ঠৰ সৈতে উচ্চ শক্তিৰ মিশ্ৰণ ষ্টীলৰ বৰ্ণনা কৰা হৈছে। প্ৰতিটো ছাঁচ চিএনচি মেচিনেৰে নিৰ্মিত আৰু তাপ পৰিশোধন কৰা হয়, ঐচ্ছিক শীতল চেনেলৰ সৈতে। অনুমোদিত উদ্ধৃতিত প্ৰকল্পটোৰ বাবে সঠিক গ্ৰেড, ট্ৰিটমেণ্টৰ পৰিসৰ, প্ৰবাহ-পৃষ্ঠৰ ফিনিচিং আৰু পৰিদৰ্শনৰ ৰেকৰ্ড চিনাক্ত কৰিব লাগে।
এটা ফুটা WPC ডেকিং আলেখ্যন কেনেকৈ ধাৰ্য্য কৰা উচিত?
বাহিৰৰ মাত্ৰা, বেৰ আৰু পাঁজৰৰ বেধ, গহ্বৰৰ জ্যামিতি, ব্যাসাৰ্ধ, জটিল সহনশীলতা, দৃশ্যমান মুখ, এম্বছিং বা চেণ্ডিং ভাট্টা, প্ৰতি দৈৰ্ঘ্যত লক্ষ্য ভৰ আৰু চূড়ান্ত পণ্য পৰীক্ষাৰ মানদণ্ডৰ সৈতে সম্পূৰ্ণ ক্ৰছ-ছেকচন প্ৰদান কৰক। কোনবোৰ মাত্ৰা কাৰ্য্যক্ষম চিহ্নিত কৰক যাতে সঁজুলি নিৰ্মাতাই জানে যে ক'ত সমন্বয় আটাইতকৈ গুৰুত্বপূৰ্ণ।
ছাঁচটোৱে WPC ডেকিং মানক অনুসৰণৰ নিশ্চয়তা দিব পাৰেনে?
ছাঁচটোৱে প্ৰফাইল গঠন নিয়ন্ত্ৰণ কৰে, কিন্তু চূড়ান্ত পণ্যৰ কাৰ্য্যক্ষমতাও সূত্ৰ, কম্পাউণ্ডিং, আৰ্দ্ৰতা নিয়ন্ত্ৰণ, এক্সট্ৰুচনৰ অৱস্থা, শীতল আৰু উৎপাদনৰ মান ব্যৱস্থাৰ ওপৰত নিৰ্ভৰ কৰে। প্ৰস্তুতকাৰীয়ে সম্পূৰ্ণ ডেকিং প্ৰযোজ্য প্ৰয়োজনীয়তা অনুসৰি পৰীক্ষা কৰিব লাগিব, যেনে নিৰ্বাচিত ASTM, ISO বা ৰাষ্ট্ৰীয় মানদণ্ড।
WPC এক্সট্ৰুচন মল্ড কেনেকৈ গ্ৰহণ কৰিব লাগে?
অনুমোদিত অংকন, সামগ্ৰী, চিকিৎসা, আন্তঃপৃষ্ঠ, হিটাৰ, চেন্সৰ, প্ৰবাহৰ পৃষ্ঠ পৰীক্ষা কৰক আৰু প্ৰথমে অংশ সলনি কৰক। তাৰ পিছত চুক্তিবদ্ধ উৎপাদন সূত্ৰটো এটা নামকৰণ কৰা প্ৰফাইল, আউটপুট আৰু লাইনৰ গতিৰে চলাওক। প্ৰক্ৰিয়াৰ অৱস্থা ৰেকৰ্ড কৰক আৰু শীতল প্ৰফাইলৰ মাত্ৰা, বেৰ আৰু পাঁজৰৰ অংশ, পোনতা, টুইষ্ট, পৃষ্ঠ, প্ৰতি দৈৰ্ঘ্যৰ ভৰ আৰু পণ্যৰ নিৰ্দিষ্টকৰণৰ দ্বাৰা প্ৰয়োজনীয় যিকোনো পৰীক্ষা জুখিব।
নানহাইয়াৰ বৰ্তমানৰ ডব্লিউ পি চি ছাঁচ, স্ক্ৰু-বেৰেল, সঁজুলি আৰু সেৱা পৃষ্ঠাৰ পৰা প্ৰস্তুত কৰা কাৰিকৰী বিষয়বস্তু। বাহ্যিক কাৰিকৰী সমৰ্থন চৰকাৰী USDA, ASTM আৰু ISO উৎসসমূহত সীমাবদ্ধ। চূড়ান্ত সঁজুলিৰ মাত্ৰা, সামগ্ৰী, চিকিৎসা, লাইনৰ পৰিসৰ আৰু গ্ৰহণযোগ্যতাৰ মাপকাঠী অনুমোদিত প্ৰকল্পৰ নথিপত্ৰৰ দ্বাৰা নিয়ন্ত্ৰিত হয়।