পাইপৰ ডাই হেড এটা নামমাত্ৰ ব্যাসতকৈ অধিক ফিট হ’ব লাগিব। ই পলিমাৰ, প্ৰণয়ন, পাইপ প্ৰামাণিক, আউটপুট, এক্সট্ৰুডাৰ সংযোগ, মানাংকন ব্যৱস্থাপ্ৰণালী আৰু আপোনাৰ অপাৰেটৰসকলে আকাৰ সলনি কৰাৰ ধৰণৰ সৈতে মিলাব লাগিব। এই গাইডে সেই ইনপুটসমূহক পিভিচি, পিই, চিপিভিচি, পিপি আৰু পিপিআৰ পাইপ উৎপাদনৰ বাবে এটা ক্ৰয় ধাৰ্য্যকৰণলৈ ৰূপান্তৰিত কৰে।


কিনিবলৈ কপাইপ এক্সট্ৰুচন ডাই হেড, যোগানকাৰীক পাঁচটা মিল থকা তথ্যৰ গোট পঠাওক: সামগ্ৰী আৰু প্ৰস্তুতি; পাইপৰ মানদণ্ড, ব্যাস আৰু বেৰৰ পৰিসৰ; আউটপুট আৰু লাইনৰ গতি; এক্সট্ৰুডাৰ ফ্লেংগ আৰু মেল্ট-ইনলেট আন্তঃপৃষ্ঠ; আৰু ডাউনষ্ট্ৰিম কেলিব্ৰেটৰ, ভেকুৱাম, কুলিং আৰু হ'ল-অফ ব্যৱস্থা। কেৱল "পিভিচি পাইপ, ১১০ মিমি" দিয়া অনুৰোধ অভিযান্ত্ৰিকতাৰ বাবে সাজু নহয়।
চুক্তিৰ আটাইতকৈ গুৰুত্বপূৰ্ণ বিন্দুটো হ’ল গ্ৰহণৰ চৰ্ত। প্ৰকৃত উৎপাদন সামগ্ৰী, পাইপৰ আকাৰ, সুস্থিৰ আউটপুট, লাইনৰ গতি, হিটিং আৰু চেন্সৰৰ ছেটআপ, অনুমোদিত দেৱালৰ তাৰতম্য, বাহিৰৰ ব্যাস, অণ্ডকোষ, পৃষ্ঠৰ অৱস্থা আৰু প্ৰয়োজনীয় পণ্য পৰীক্ষাৰ নাম লিখা। ডাই হেডে গৰম গলিত পদাৰ্থক আকৃতি দিয়ে, কিন্তু ই নিজেই চূড়ান্ত ঠাণ্ডা পাইপটোৰ নিশ্চয়তা দিব নোৱাৰে।
প্ৰথম সিদ্ধান্ত ডাই ব্যাস নহয়
প্ৰথম সিদ্ধান্তটো হ’ল উৎপাদনৰ খামটো। এটা মূৰে পৰিৱৰ্তিত ডাই আৰু মেণ্ড্ৰেলৰ সৈতে ওচৰৰ আকাৰৰ এটা গোট চলাব পাৰে। অতি বহল আকাৰৰ পৰিসৰে প্ৰবাহ, বাসকাল, সমন্বয়, মূৰৰ চাপ আৰু পৰিৱৰ্তনৰ কামত আপোচ সৃষ্টি কৰিব পাৰে। সঠিক পৰিসৰ নিৰ্ভৰ কৰে সামগ্ৰী আৰু হাৰৰ ওপৰত, কেৱল কোনবোৰ ইনছাৰ্ট শৰীৰৰ ভিতৰত শাৰীৰিকভাৱে ফিট হ’ব পাৰে তাৰ ওপৰত নহয়।
আমি প্ৰতিটো অনুসন্ধানক তিনিটা সীমাত ভাগ কৰোঁ। পণ্যৰ সীমাই পাইপৰ সামগ্ৰী, মানক, ব্যাস আৰু বেৰ সামৰি লয়। প্ৰক্ৰিয়াৰ সীমাই উৎপাদন, গতি, উষ্ণতা আৰু চাপ সামৰি লয়। যান্ত্ৰিক সীমাই ফ্লেংগ, কেন্দ্ৰৰেখা, হিটাৰ, চেন্সৰ, উত্তোলন আৰু তলৰ অৱস্থান সামৰি লয়।
| ক্ৰেতাৰ ইনপুট | কিয় ই ডাই হেড সলনি কৰে | প্ৰেৰণ কৰিবলৈ প্ৰমাণ |
|---|---|---|
| পলিমাৰ আৰু সম্পূৰ্ণ সূত্ৰ | আঠালতীয়াতা, তাপৰ সংবেদনশীলতা, পিছল, পৰিধান, জাৰণৰ আশংকা, বাস-সময়ৰ সীমা আৰু চাফাই পদ্ধতি সলনি কৰে | ৰেজিন গ্ৰেডৰ তথ্য পত্ৰ, প্ৰস্তুতিৰ শতাংশ আৰু নমুনা |
| পাইপৰ মানদণ্ড আৰু প্ৰয়োগ | লাইনে উৎপাদন আৰু পৰীক্ষা কৰিবলগীয়া সম্পূৰ্ণ সামগ্ৰীৰ সংজ্ঞা দিয়ে | সঠিক মানক সংখ্যা, সংস্কৰণ, বজাৰ আৰু আভ্যন্তৰীণ অংকন |
| অ'ডি, দেৱাল, এছডিআৰ বা সূচী পৰিসৰ | আনুলাৰ প্ৰবাহ এলেকা, সঁজুলি পৰিয়াল আৰু ব্যৱহাৰিক পৰিৱৰ্তন-অংশ পৰিসৰ নিৰ্ধাৰণ কৰে | নূন্যতম, স্বাভাৱিক আৰু সৰ্বোচ্চ সামগ্ৰীৰ সৈতে আকাৰৰ তালিকা |
| নেট আউটপুট আৰু লাইনৰ গতি | প্ৰবাহৰ বেগ, চাপ, উত্তাপনৰ বোজা, বাসকাল আৰু তলৰ ফালে শীতল কৰাৰ চাহিদা সলনি কৰে | প্ৰতিটো জটিল আকাৰৰ বাবে সুস্থিৰ বিক্ৰীযোগ্য কিলোগ্ৰাম/ঘণ্টা |
| এক্সট্ৰুডাৰ আৰু এডাপ্টাৰ আন্তঃপৃষ্ঠ | ইনলেট জ্যামিতি, বল্ট পেটাৰ্ণ, ৰেজিষ্টাৰ, ছিল, কেন্দ্ৰৰ উচ্চতা আৰু সমৰ্থন নিৰ্ধাৰণ কৰে | নিয়ন্ত্ৰিত অংকন প্লাছ বৰ্তমানৰ মেচিনৰ জুখি উলিওৱা ফটো |
| মানাংকন আৰু শীতল ব্যৱস্থা | ড্ৰ'ডাউন, চূড়ান্ত অ'ডি, অভালিটি, দেৱাল বিতৰণ আৰু আৰম্ভণিৰ আচৰণত প্ৰভাৱ পেলায় | কেলিব্ৰেটৰৰ অংকন, ভেকুৱাম টেংকৰ তথ্য, শীতল দৈৰ্ঘ্য আৰু হ'ল-অফ অৱস্থান |
| চেঞ্জ অভাৰ প্লেন | কোনবোৰ অংশ আঁতৰ কৰিব পৰা যায়, সেইবোৰ কেনেকৈ কেন্দ্ৰীভূত কৰা হয় আৰু অপাৰেটৰসকলে সেইবোৰ কিমান নিৰাপদে চম্ভালিব লাগে সেইটো নিৰ্ধাৰণ কৰে | কম্পাঙ্ক, চাফাই পদ্ধতি, ক্ৰেনৰ ক্ষমতা আৰু লক্ষ্য ডাউনটাইম সলনি কৰক |
আমাৰ কাৰখানাৰ দৃশ্য:আমি নামমাত্ৰ পাইপৰ ব্যাসক পৰ্যাপ্ত ডাই-হেড স্পেচিফিকেশন হিচাপে গণ্য নকৰো। যদি কোনো ক্ৰেতাই আমাক কেৱল ৰেজিনৰ নাম আৰু অ’ডি দিয়ে, তেন্তে আমি প্ৰবাহৰ পথ ঠিক কৰাৰ আগতে দেৱালৰ শৃংখলা, সূত্ৰ, আউটপুট, এক্সট্ৰুডাৰ আন্তঃপৃষ্ঠ আৰু আকাৰৰ পদ্ধতি বিচাৰো। অনুপস্থিত ইনপুটৰ ওপৰত ভিত্তি কৰি এটা দ্ৰুত উদ্ধৃতি সাধাৰণতে উত্তৰহীন প্ৰশ্নবোৰ কমিচনিংলৈ লৈ যায়।



সম্পূৰ্ণ পাইপৰ মানদণ্ডৰ পৰা আৰম্ভ কৰক
এটা ডাই হেড হৈছে প্ৰডাকচন টুলিং। ই কোনো পাইপৰ প্ৰমাণপত্ৰ নহয়। ক্ৰেতাই সঠিক পণ্যৰ মানদণ্ড আৰু সংস্কৰণ চিনাক্ত কৰিব লাগিব, আনহাতে যোগানকাৰীয়ে পাইপৰ খামটোক এটা প্ৰবাহ পথ, সঁজুলিৰ চেট আৰু সমন্বয় পদ্ধতিলৈ অনুবাদ কৰিব লাগিব। সম্পূৰ্ণ পাইপটোৰ বজাৰ আৰু প্ৰয়োগৰ বাবে প্ৰয়োজনীয় পৰীক্ষাৰ দ্বাৰা চূড়ান্ত অনুসৰণ প্ৰমাণিত হয়।
সাধাৰণ পানী-পাইপ প্ৰকল্পৰ বাবে তিনিটা উপযোগী চৰকাৰী উল্লেখ হ’লপিভিচি-ইউ পাইপৰ বাবে আই এছ অ’ ১৪৫২-২:২০০৯, পি ই পাইপৰ বাবে ISO 4427-2:2019আৰুগৰম আৰু ঠাণ্ডা পানী স্থাপনত ব্যৱহৃত পিপি পাইপৰ বাবে ISO 15874-2:2013. চুক্তি প্ৰস্তুত কৰাৰ সময়ত বৰ্তমানৰ সংস্কৰণ, সংশোধনী আৰু ৰাষ্ট্ৰীয় গ্ৰহণ পৰীক্ষা কৰক।
| পাইপ পৰিয়াল | অফিচিয়েল আৰম্ভণি ৰেফাৰেন্স | ডাই-হেড RFQ ৰ বাবে এতিয়াও প্ৰয়োজনীয় তথ্য |
|---|---|---|
| পিভিচি-ই চাপৰ পাইপ | ISO 1452-2 বা প্ৰয়োজনীয় ৰাষ্ট্ৰীয় সমতুল্য | পিভিচি ড্ৰাই-ব্লেণ্ড সূত্ৰ, পাইপ ছিৰিজ, নামমাত্ৰ অ’ডি, ৱাল টেবুল, চকেটিং ভাট্টা, আউটপুট, লাইনৰ গতি আৰু পৃষ্ঠৰ প্ৰয়োজনীয়তা |
| পি ই চাপৰ পাইপ | ISO 4427-2 বা প্ৰয়োজনীয় ৰাষ্ট্ৰীয় সমতুল্য | সঠিক পিই যৌগ, এছডিআৰ পৰিসৰ, অ'ডি পৰিসৰ, কঠিন বা সহ-এক্সট্ৰুডেড নিৰ্মাণ, ষ্ট্ৰাইপ বা স্তৰৰ ব্যৱস্থা, আউটপুট আৰু শীতল ব্যৱস্থা |
| পিপি বা পিপিআৰ গৰম আৰু ঠাণ্ডা পানীৰ পাইপ | ISO 15874-2 বা প্ৰয়োজনীয় ৰাষ্ট্ৰীয় সমতুল্য | সঠিক পিপি গ্ৰেড, পাইপৰ মাত্ৰা শ্ৰেণী, সেৱা প্ৰয়োগ, স্তৰ নিৰ্মাণ, ব্যাস আৰু দেৱালৰ পৰিসৰ, আউটপুট আৰু মানাংকন পদ্ধতি |
| বৈদ্যুতিক নলী বা ঔদ্যোগিক নলী | ক্ৰেতাৰ প্ৰযোজ্য ৰাষ্ট্ৰীয়, উদ্যোগ বা গ্ৰাহকৰ নিৰ্দিষ্টকৰণ | সামগ্ৰীৰ সূত্ৰ, কঠিনতা বা কাৰ্য্যকৰী লক্ষ্য, জ্যামিতি, ৰং, প্ৰিন্ট বা ৰেখা, পৰীক্ষাৰ পৰিকল্পনা আৰু অনুমোদিত পৃষ্ঠৰ দোষ |
RFQ ত "আন্তঃৰাষ্ট্ৰীয় মানদণ্ড অনুসৰি" লিখিব নালাগে।নথিপত্ৰ, অংশ, সংস্কৰণ আৰু স্থানীয় গ্ৰহণৰ নাম লিখা। তাৰ পিছত আপোনাৰ সম্পূৰ্ণ পাইপৰ অংকন আৰু পৰিদৰ্শন পৰিকল্পনা সংলগ্ন কৰক। একেধৰণৰ নামমাত্ৰ আকাৰৰ বিভিন্ন বেৰৰ পৰিসৰ, পৰীক্ষাৰ অৱস্থা আৰু চিনাক্তকৰণৰ প্ৰয়োজনীয়তা থাকিব পাৰে।
আৰু এটা বিচ্ছেদ গুৰুত্বপূৰ্ণ। খোৱাপানীৰ অনুমোদন সম্পূৰ্ণ পাইপিং সামগ্ৰী আৰু ইয়াৰ তিতা সামগ্ৰীৰ বিষয়ে। নানহাইয়াৰ পৰা ডাই হেড অৰ্ডাৰ দিলে ক্ৰেতাৰ পাইপলৈ খোৱাপানীৰ অনুমোদন স্থানান্তৰ নহয়। ৰেজিন অনুমোদন, যৌগ নিয়ন্ত্ৰণ, উৎপাদন ৰেকৰ্ড আৰু তৃতীয় পক্ষৰ প্ৰমাণপত্ৰ পাইপ নিৰ্মাতাৰ অনুসৰণ ব্যৱস্থাৰ অংশ হৈয়েই আছে।
কেৱল পিভিচি বা পিই নহয়, প্ৰকৃত সূত্ৰটো নিৰ্দিষ্ট কৰক
নানহাইয়াৰপাইপ এক্সট্ৰুচন ডাই হেডযোগকৰণ, পিই, চিপিভিচি আৰু পিপিৰ সৈতে পিভিচিৰ বাবে আগবঢ়োৱা হয়। সেই নামবোৰে বস্তুগত পৰিয়ালৰ সংজ্ঞা দিয়ে। ইহঁতে আমাক গলিত আঠালতীয়াতা, ভৰোৱা লোডিং, ষ্টেবিলাইজাৰ চিষ্টেম, পুনঃব্যৱহৃত সামগ্ৰী, প্ৰচেছিং উইণ্ড’ বা প্লেট আউট হোৱাৰ প্ৰৱণতা কোৱা নাই।
পিভিচিৰ বাবে ওজন আৰু মিশ্ৰণৰ অৱস্থা অনুসৰি সম্পূৰ্ণ শুকান-মিশ্ৰণৰ ৰেচিপি পঠাওক। কেলচিয়াম কাৰ্বনেটৰ মাত্ৰা আৰু কণা শোধন, লুব্ৰিকেণ্ট ভাৰসাম্য, ষ্টেবিলাইজাৰ চিষ্টেম, ইমপেক্ট মডিফায়াৰ, প্ৰচেছিং এড, পিগমেণ্ট আৰু পুনৰ কামৰ শতাংশ এই সকলোবোৰে বেৰৰ ৰূপ, মূৰৰ চাপ আৰু জমা আচৰণ সলনি কৰিব পাৰে।
পিই বা পিপিআৰৰ বাবে, সঠিক যৌগিক গ্ৰেড আৰু বৰ্তমানৰ যোগানকাৰীৰ তথ্য পত্ৰ প্ৰেৰণ কৰক। সেই গ্ৰেড, ঘনত্ব, যোগকৰণ, কাৰ্বন-ব্লেক বা ৰঙৰ ব্যৱস্থা, পুনৰ গ্ৰাইণ্ড সীমা আৰু চিনাক্তকৰণ ৰেখা বা কাৰ্য্যকৰী স্তৰসমূহ সহ-এক্সট্ৰুড কৰা হয় নে নহয়, তাৰ বাবে প্ৰকাশিত গলিত ভৰ-প্ৰবাহ বা আঠাযুক্ত তথ্য অন্তৰ্ভুক্ত কৰক।
পিভিচি আৰু চিপিভিচি
গৰমৰ ইতিহাস আৰু বাসস্থানৰ সময় তীক্ষ্ণ দৃষ্টি ৰখাৰ যোগ্য। প্ৰবাহৰ পথটোৱে অপ্ৰয়োজনীয় ৰখা-আপ এৰাই চলিব লাগে, আৰু উত্তাপন পৰিকল্পনাই নিয়ন্ত্ৰিত আৰম্ভণি আৰু পৰিষ্কাৰ-পৰিচ্ছন্নতাক সমৰ্থন কৰিব লাগিব। সূত্ৰৰ পৰিৱৰ্তন প্ৰস্তুত কৰাৰ আগতে প্ৰকাশ কৰিব লাগে।
পি ই
গ্ৰেড, গলনাংক শক্তি, উৎপাদন আৰু শীতল ক্ষমতাই একেলগে কাম কৰে। এটা উচ্চ-আউটপুট পিই হেডৰ বাবে কেৱল এটা ডাঙৰ আনুলাৰ ফাঁক নহয়, সুস্থিৰ পৰিধিৰ প্ৰবাহ আৰু এটা উপযুক্ত আকাৰ ব্যৱস্থাৰ প্ৰয়োজন।
পি পি আৰু পি পি আৰ
সঠিক ৰেজিন আৰু সেৱাৰ সামগ্ৰী উল্লেখ কৰা। গৰম আৰু ঠাণ্ডা পানীৰ পাইপ, ঔদ্যোগিক নলী আৰু বহুস্তৰীয় নিৰ্মাণৰ বাবে বিভিন্ন সঁজুলি, শীতল আৰু গ্ৰহণযোগ্যতাৰ অৱস্থাৰ প্ৰয়োজন হ’ব পাৰে।
আমাৰ কাৰখানাৰ দৃশ্য:যেতিয়া এটা উৎপাদন দলে সঁজুলি অনুমোদন পোৱাৰ পিছত ফিলাৰ, ৰেজিন গ্ৰেড বা পুনঃব্যৱহৃত শতাংশ সলনি কৰে, ডাই হঠাতে ভুল হোৱা নাই। প্ৰক্ৰিয়াৰ ইনপুট সলনি হৈছে। আমি ৰেফাৰেন্স প্ৰণয়নটো কাৰিকৰী চুক্তিত লিপিবদ্ধ কৰোঁ যাতে ভৱিষ্যতৰ সমস্যা সমাধান এটা জনা অৱস্থাৰ পৰা আৰম্ভ হয়।

ডাই খোলাটো চূড়ান্ত পাইপৰ আকাৰ নহয়
গৰম আনুলাৰ গলিত পদাৰ্থই ডাই এৰি নাযায় আৰু জ্যামিতিকভাৱে স্থিৰ হৈ থাকে। ই প্ৰস্থানত ফুলি উঠিব পাৰে, হ'ল-অফৰ অধীনত তললৈ টানিব পাৰে, কেলিব্ৰেটৰৰ সৈতে সংস্পৰ্শ কৰিব পাৰে, ঠাণ্ডা কৰাৰ সময়ত সংকুচিত হ'ব পাৰে আৰু ইয়াৰ উষ্ণতা সমান হোৱাৰ লগে লগে সলনি হৈ থাকিব পাৰে। সেইবাবেই নামমাত্ৰ ১১০ মিলিমিটাৰ পাইপত ১১০ মিলিমিটাৰ ডাই খোলা স্বয়ংক্ৰিয়ভাৱে ব্যৱহাৰ কৰা নহয়।
চূড়ান্ত ফলাফল এটা ব্যৱস্থাৰ পৰা আহে: এক্সট্ৰুডাৰৰ আউটপুট, গলিত উষ্ণতা আৰু চাপ, ডাই আৰু মেণ্ড্ৰেল জ্যামিতি, পৰিধিৰ তাপৰ ভাৰসাম্য, কেন্দ্ৰীকৰণ, বায়ু পথ, মানাংকনকাৰী, ভেকুৱাম, শীতল আৰু হ'ল-অফ গতি। যদি এই অংশসমূহ বিভিন্ন যোগানকাৰীৰ পৰা ক্ৰয় কৰা হয়, তেন্তে ক্ৰেতাই এটা নিয়ন্ত্ৰিত আন্তঃপৃষ্ঠ অংকন আৰু এটা গ্ৰহণযোগ্যতাৰ দায়িত্ব মেট্ৰিক্স নিযুক্তি দিব লাগে।
| নিয়ন্ত্ৰণ উপাদান | ই প্ৰত্যক্ষভাৱে কি প্ৰভাৱিত কৰে | ই অকলে যিটো প্ৰমাণ কৰিব নোৱাৰে |
|---|---|---|
| ডাই আৰু মেণ্ড্ৰেল প্ৰবাহৰ পথ | আনুলাৰ গলিত বিতৰণ, চাপৰ ক্ষতি, বাসস্থানৰ আচৰণ আৰু প্ৰাৰম্ভিক নলীৰ আকৃতি | চূড়ান্ত ঠাণ্ডা অ'ডি, বেৰ, ডিম্বাকৃতি বা চাপৰ প্ৰদৰ্শন |
| মেণ্ড্ৰেল চেণ্টাৰিং এডজাষ্টমেণ্ট | প্ৰাৰম্ভিক পৰিধিৰ ফাঁক আৰু দেৱাল বিতৰণৰ সংশোধন | উষ্ণতা, প্ৰবাহ বা তলৰ প্ৰান্তিককৰণ ড্ৰিফ্ট হৈ থাকিলে এটা সুস্থিৰ ফলাফল |
| হিটাৰ-জ’নৰ ব্যৱস্থা | মূৰৰ চাৰিওফালে আৰু কাষেৰে তাপ নিয়ন্ত্ৰণ | নিৰ্দিষ্ট জোখ-মাখৰ পদ্ধতি অবিহনে প্ৰকৃত গলিত উষ্ণতা |
| কেলিব্ৰেটৰ আৰু ভেকুৱাম টেংক | বাহ্যিক আকাৰ, আগতীয়াকৈ ঠাণ্ডা কৰা আৰু আকৃতিৰ সমৰ্থন | অহা গলিত নলী অস্থিৰ হ’লে একেধৰণৰ বেৰ |
| শীতল ব্যৱস্থা | কঠিনকৰণৰ হাৰ, মাত্ৰিক স্থিৰতা আৰু অৱশিষ্ট তাপ আঁতৰোৱা | পানীৰ উষ্ণতা বা প্ৰবাহ নিয়ন্ত্ৰণহীন হ’লে ভাল জ্যামিতি |
| হাউল-অফ | লাইনৰ গতি, ড্ৰ’ডাউন আৰু স্থিৰ পৰিবহণ | যেতিয়া টানিব পৰাটো ভুলকৈ প্ৰান্তিককৃত হয় বা গতিৰ উঠা-নমা হয় তেতিয়া সঠিক মাত্ৰা |
উপযোগী আকাৰ নিৰ্ধাৰণৰ নিয়ম:আটাইতকৈ সৰু আৰু ডাঙৰ পাইপটো নিৰ্দিষ্ট কৰক, কিন্তু কঠিন অপাৰেটিং কোণৰ চাৰিওফালে অভিযন্তা কৰক। এইবোৰ প্ৰায়ে উচ্চ আউটপুটত আটাইতকৈ ডাঙৰ পাইপ, উচ্চ লাইন গতিত আটাইতকৈ পাতল বেৰ, কম আউটপুটৰ সৰু আকাৰ যিয়ে বাস কৰাৰ সময় বৃদ্ধি কৰে, আৰু আটাইতকৈ টান বেৰ বা পৃষ্ঠৰ প্ৰয়োজনীয়তা থকা সামগ্ৰী।


নানহাইয়াই ইয়াৰ পাইপ ডাই-হেড ৰেঞ্জত এডজাষ্টেবল মেণ্ড্ৰেল, কুলিং-চেনেল বিকল্প আৰু সলনি কৰিব পৰা লাইনাৰ প্ৰদান কৰে। এটা নিৰ্দিষ্ট কাৰণত সেই বিকল্পসমূহ ব্যৱহাৰ কৰক। যেতিয়া অপাৰেটৰসকলৰ পুনৰাবৃত্তিযোগ্য কেন্দ্ৰীকৰণ পদ্ধতি থাকে তেতিয়া সামঞ্জস্য উপযোগী। সলনি কৰিব পৰা পৰিধান উপাদানসমূহ উপযোগী যেতিয়া ইয়াৰ পৰিসৰ, অতিৰিক্ত পৰিমাণ আৰু সলনি কৰাৰ পদ্ধতি স্পষ্ট হয়।
মেচিনিং আৰম্ভ হোৱাৰ আগতে এক্সট্ৰুডাৰ আন্তঃপৃষ্ঠ লক কৰক
পাইপ ডাইৰ এটা উৎকৃষ্ট আভ্যন্তৰীণ প্ৰবাহ পথ থাকিব পাৰে আৰু তথাপিও স্থাপন কৰাত ব্যৰ্থ হয় কাৰণ ইনলেট, ৰেজিষ্টাৰ, বল্টৰ আৰ্হি, ছিল বা কেন্দ্ৰৰ উচ্চতা ধৰি লোৱা হৈছিল। প্ৰতিস্থাপন প্ৰকল্পসমূহ বিশেষভাৱে দুৰ্বল কাৰণ মেচিনৰ অংকনসমূহ পুৰণি, পৰিৱৰ্তিত বা অনুপলব্ধ হ'ব পাৰে।
আমি তিনিটা ধৰণৰ প্ৰমাণ পছন্দ কৰো: মূল নিয়ন্ত্ৰিত অংকন, সতেজ জোখ আৰু স্কেল ৰেফাৰেন্সৰ সৈতে স্পষ্ট ফটো। যদি তিনিওজনৰ মাজত মতানৈক্য হয়, তেন্তে উৎপাদনৰ অংকন মুকলি কৰাৰ আগতেই সংঘাত সমাধান কৰক।
- এক্সট্ৰুডাৰ মেক, মডেল আৰু স্ক্ৰু কনফিগাৰেচন
- স্ক্ৰুৰ ব্যাস আৰু ৰেটেড আউটপুট ৰেঞ্জ
- ডিচচাৰ্জ বা এডাপ্টাৰ ফ্লেংগ অংকন
- ব্যাস, গভীৰতা আৰু সহনশীলতা পঞ্জীয়ন কৰক
- বল্টৰ পৰিমাণ, সূতা, পিচ চাৰ্কল আৰু অৰিয়েণ্টেচন
- ছীলিং-ফেচ জ্যামিতি আৰু গেছকেট পদ্ধতি
- গলিত-প্ৰৱেশৰ ব্যাস আৰু পৰিৱৰ্তনৰ দৈৰ্ঘ্য
- প্ৰয়োজনীয় ব্ৰেকাৰ প্লেট বা স্ক্ৰীণ আন্তঃপৃষ্ঠ
- চাপ-চেন্সৰ পৰ্টৰ আকাৰ আৰু অৱস্থান
- গলনাংক-উষ্ণতা চেন্সৰৰ ধৰণ আৰু সন্নিৱিষ্ট
- হিটাৰৰ ভল্টেজ, ফ্ৰিকুৱেন্সি, শক্তি আৰু সংযোগকাৰী
- থাৰ্মোকাপলৰ ধৰণ আৰু নিয়ন্ত্ৰকৰ সামঞ্জস্যতা
- ডাই-হেডৰ কেন্দ্ৰৰ উচ্চতা আৰু প্ৰবাহৰ দিশ
- সহায়ক ফ্ৰেম, চকা, ৰেল বা উত্তোলন বিন্দু
- উপলব্ধ সংস্থাপন আৰু ৰক্ষণাবেক্ষণ নিষ্কাশন
- কেলিব্ৰেটৰ আৰু এলাইনমেণ্ট ৰেফাৰেন্সৰ পৰা দূৰত্ব
নানহাইয়াই কাষ্টমাইজেবল নিৰ্মাণ কৰেবেৰেল ফ্লেংগআৰু ডাই-হেড উপাদানসমূহ, গতিকে এডাপ্টাৰক এটা সংস্থাপন আচৰিত হিচাপে বাওঁফালৰ পৰিবৰ্তে হেডৰ সৈতে আলোচনা কৰিব পাৰি। এটা সম্পূৰ্ণ লাইন প্ৰকল্পৰ বাবে, ডাই আন্তঃপৃষ্ঠক নিৰ্বাচিতৰ সৈতে প্ৰান্তিককৰণ কৰকপ্লাষ্টিক এক্সট্ৰুডাৰ মেচিন, নিয়ন্ত্ৰণ আৰু তলৰ সঁজুলি।
আমাৰ কাৰখানাৰ দৃশ্য:ফ্লেংগৰ ফোন ফটো এখনে আমাক বিন্যাস বুজিবলৈ সহায় কৰে, কিন্তু ই বল্ট বৃত্ত বা ৰেজিষ্টাৰ ফিটৰ সংজ্ঞা নিদিয়ে। আমি প্ৰশ্ন বিচাৰি ফটোখন ব্যৱহাৰ কৰো। আমি ধাতু কাটিবলৈ স্বাক্ষৰিত অংকন ব্যৱহাৰ কৰো। সেই পাৰ্থক্যই এটা সৰু আন্তঃপৃষ্ঠ ভুলক এটা সম্পূৰ্ণ সংস্থাপন বিলম্ব কৰাত বাধা দিয়ে ।


সামগ্ৰী আৰু চাফাই কৰ্তব্যৰ চাৰিওফালে নিৰ্মাণ বাছি লওক
নানহাইয়াৰ নিবেদিত পাইপ ডাই হেডত কঠিন পৃষ্ঠৰ সৈতে উচ্চ শক্তিৰ মিশ্ৰণ ষ্টীল ব্যৱহাৰ কৰা হয় আৰু ইয়াক নিখুঁত চিএনচি মেচিনিং আৰু তাপ পৰিশোধনৰ দ্বাৰা উৎপাদিত কৰা হয়। ইয়াৰ সাধাৰণএক্সট্ৰুডাৰ ডাই হেডপৃষ্ঠাত 38CrMoAl, নাইট্ৰাইডিং আৰু HV950ৰ পৰা HV1000লৈকে পৃষ্ঠৰ কঠিনতা তালিকাভুক্ত কৰা হৈছে।
সেই মানসমূহ উপযোগী আৰম্ভণিৰ তথ্য, কিন্তু অনুমোদিত নিৰ্দিষ্টকৰণে তথাপিও সঠিক উপাদান পদাৰ্থ, চিকিৎসাৰ পৰিসৰ, সমাপ্ত কঠিনতাৰ মাপকাঠী, প্ৰবাহ-পৃষ্ঠৰ সমাপ্তি, মাত্ৰিক পৰিদৰ্শন আৰু যিকোনো জাৰণৰ প্ৰয়োজনীয়তা চিনাক্ত কৰিব লাগে। এটা উপাদানৰ কঠিনতাৰ মান প্ৰতিটো ফাষ্টনাৰ, হিটাৰ কভাৰ বা গাঁথনিগত অংশত কপি কৰিব নালাগে।
| সেৱাৰ অৱস্থা | ক্ৰয়ৰ চিন্তা | উদ্ধৃতিটোত কি সংজ্ঞা দিব লাগে |
|---|---|---|
| ভৰোৱা পিভিচি | ঘৰ্ষণকাৰী খনিজ ভৰোৱা, জমা আৰু পৰিষ্কাৰ কৰাৰ কম্পাঙ্ক | সূত্ৰ, ভৰোৱা স্তৰ, তিতা-উপাদানৰ সামগ্ৰী আৰু চিকিৎসা, সলনি কৰিব পৰা-পৰিধানৰ পৰিসৰ আৰু চাফাই পদ্ধতি |
| চিপিভিচি বা তাপ সংবেদনশীল যৌগ | তাপীয় ইতিহাস, ধৰি ৰখা আৰু পদাৰ্থৰ অৱক্ষয় | প্ৰচেছিং উইণ্ড', ফ্ল'-পাথ কনচেপ্ট, হিটিং জ'ন, চেন্সৰ পইণ্ট, ষ্টাৰ্ট-আপ আৰু শ্বটডাউন প্ৰক্ৰিয়া |
| কাৰ্বন-ব্লেক পি ই | সুস্থিৰ বিতৰণ, পৃষ্ঠৰ মান আৰু দীৰ্ঘকালীন | কম্পাউণ্ড গ্ৰেড, আউটপুট ৰেঞ্জ, চাপৰ খিৰিকী, হিটাৰৰ ব্যৱস্থা আৰু চাফাইৰ প্ৰৱেশ |
| পুনঃব্যৱহৃত বিষয়বস্তু | দূষণ, আঠাযুক্ততাৰ তাৰতম্য আৰু ঘৰ্ষণ কণা | উৎস, সৰ্বোচ্চ শতাংশ, পৰিশোধন পৰিকল্পনা, নমুনা, প্ৰত্যাশিত তাৰতম্য আৰু গ্ৰহণযোগ্যতাৰ সীমা |
| সঘনাই ৰং সলনি হয় | হোল্ড-আপ, এক্সেছ, চেঞ্জ-পাৰ্ট হেণ্ডলিং আৰু স্ক্ৰেপ | ৰঙৰ ক্ৰম, চাফাই সামগ্ৰী, পৰিৱৰ্তনৰ সময়, পাৰ্জ পদ্ধতি আৰু আঁতৰ কৰিব পৰা অংশ |
হাৰ্ডাৰ কোনো সম্পূৰ্ণ বস্তুগত কৌশল নহয়।পৃষ্ঠৰ কঠিনতা, কেছৰ গভীৰতা, ছাবষ্ট্ৰেটৰ কঠিনতা, জাৰণৰ আচৰণ, ফিনিচিং আৰু মেৰামতি পদ্ধতি উপাদান আৰু প্ৰক্ৰিয়াৰ লগত খাপ খাব লাগিব। যোগানকাৰীক কি চিকিৎসা কৰা হয়, ইয়াক কেনেকৈ পৰীক্ষা কৰা হয় আৰু অৰ্ডাৰৰ সৈতে কোনটো পৰিদৰ্শনৰ ৰেকৰ্ড আহে সেই বিষয়ে তালিকাভুক্ত কৰিবলৈ কওক।


নানহাইয়াৰ পৰ্যালোচনা কৰকউৎপাদন সঁজুলি, প্ৰমাণপত্ৰসমূহআৰুকাৰিকৰী সেৱাযোগানকাৰীৰ অৰ্হতাৰ সময়ত। সংস্থাপন নিৰ্দেশনা আৰু দীৰ্ঘম্যাদী ৰক্ষণাবেক্ষণ পৰামৰ্শ চুক্তিবদ্ধ সমৰ্থন পৰিসৰত অন্তৰ্ভুক্ত কৰিব পাৰি।
আকাৰ পৰিৱৰ্তনক ক্ৰয় গণনাৰ অংশ হিচাপে লওক
যদি প্ৰতিটো পৰিৱৰ্তনে ক্ৰেনক বান্ধি ৰাখে, হিটাৰৰ ক্ষতি কৰে বা বাৰে বাৰে ট্ৰাইল-এণ্ড-এৰ'ৰ চেণ্টাৰিঙৰ প্ৰয়োজন হয় তেন্তে কম সঁজুলিৰ মূল্য ব্যয়বহুল হ'ব পাৰে। ডাই আৰু মেণ্ড্ৰেল কেনেকৈ আঁতৰোৱা হয়, গৰম অংশ ক’ত ৰখা হয়, কোনবোৰ ফাষ্টনাৰ চম্ভালিব লাগে, কেনেকৈ এলাইনমেণ্ট পুনৰুদ্ধাৰ কৰা হয় আৰু কোনবোৰ ছিল বা উপভোগ্য সামগ্ৰী সলনি কৰা হয় সুধিব।
| পৰিৱৰ্তনৰ প্ৰশ্ন | ক্ৰেতাই কিয় গুৰুত্ব দিব লাগে | চুক্তিৰ উৎপাদন |
|---|---|---|
| কোনবোৰ আকাৰে এটা শৰীৰ ভাগ কৰে? | হেড আৰু চেঞ্জ-পাৰ্ট ছেটৰ প্ৰকৃত সংখ্যা দেখুৱায় | পাইপ অ'ডি, দেৱাল পৰিসৰ আৰু সামগ্ৰী অনুসৰি সামঞ্জস্যতা মেট্ৰিক্স |
| আঁতৰোৱাৰ আগতে কি ঠাণ্ডা হ’ব লাগিব? | ডাউনটাইম আৰু হেণ্ডলিং সুৰক্ষাক প্ৰভাৱিত কৰে | লিখিত উষ্ণতা আৰু পৰিচালনাৰ পদ্ধতি |
| ডাই আৰু মেণ্ড্ৰেল কেনেকৈ কেন্দ্ৰীভূত হয়? | ষ্টাৰ্ট-আপ স্ক্ৰেপ আৰু দেৱাল সংশোধনত প্ৰভাৱ পেলায় | এডজাষ্টমেণ্ট ডায়েগ্ৰাম, ৰেফাৰেন্স পজিচন আৰু প্ৰশিক্ষণ |
| কোনবোৰ সঁজুলি আৰু উত্তোলন যন্ত্ৰৰ প্ৰয়োজন? | অসুৰক্ষিত ইম্প্ৰভাইজড হেণ্ডলিং ৰোধ কৰে | সঁজুলিৰ তালিকা, অংশৰ ওজন, উত্তোলন বিন্দু আৰু ফিক্সচাৰৰ অংকন |
| কোনবোৰ অংশ ৰুটিন স্পেয়াৰ? | থ্ৰেড, ছিল, হিটাৰ বা চেন্সৰৰ ক্ষতিৰ পিছত ডাউনটাইম হ্ৰাস কৰে | বস্তু অনুসৰি মূল্য নিৰ্ধাৰণ কৰা দুবছৰৰ পৰামৰ্শ দিয়া অতিৰিক্ত তালিকা |
| প্ৰবাহৰ পথ কেনেকৈ পৰিষ্কাৰ কৰা হয়? | শ্ৰম, পৃষ্ঠৰ বিপদ আৰু ৰং-পৰিৱৰ্তনৰ স্ক্ৰেপ সলনি কৰে | অনুমোদিত চাফাই সঁজুলি, সামগ্ৰী আৰু বিভাজনৰ পদক্ষেপ |
মিশ্ৰিত পণ্যৰ সময়সূচীৰ বাবে, ঘণ্টা, শ্ৰম আৰু আৰম্ভণিৰ স্ক্ৰেপৰ দ্বাৰা পৰিৱৰ্তন খৰচ গণনা কৰক। যদি কোনো উদ্যোগে সপ্তাহত কেইবাবাৰো দুটা দূৰৈৰ পাইপৰ আকাৰৰ মাজত সলনি কৰে, তেন্তে দুটা সম্পূৰ্ণ মূৰে বহুতো ইনছাৰ্টৰ সৈতে এটা বডিতকৈ অধিক উৎপাদন সময় সুৰক্ষিত কৰিব পাৰে। যদি পৰিৱৰ্তন কমেইহে হয় আৰু পৰিসৰ কমপেক্ট হয়, তেন্তে এটা অংশীদাৰী বস্তু যুক্তিসংগত হ'ব পাৰে।
আমাৰ কাৰখানাৰ দৃশ্য:আমি সুধিম কোনে সঁজুলি সলনি কৰিব আৰু কি কি উত্তোলন সঁজুলি উপলব্ধ। পৰিষ্কাৰ এছেম্বলি বেঞ্চত কাম কৰা ডিজাইন এটা গৰম এক্সট্ৰুডাৰ আৰু ভেকুৱাম টেংকৰ কাষত অস্বস্তিকৰ হ'ব পাৰে। অপাৰেটৰৰ প্ৰৱেশ এটা অভিযান্ত্ৰিক ইনপুট, বিক্ৰীৰ পিছৰ বিৱৰণ নহয়।

দায়বদ্ধ প্ৰক্ৰিয়া অঞ্চল বিচাৰিবলৈ পাইপৰ দোষ ব্যৱহাৰ কৰক
যেতিয়া এটা পাইপ স্পেচিফিকেশনৰ পৰা ওলাই যায়, তেতিয়া অপাৰেটৰসকলে প্ৰায়ে প্ৰথমে ডাইটো সামঞ্জস্য কৰে কাৰণ ইয়াৰ চেণ্টাৰিং বল্টবোৰ দেখা যায়। সেইটোৱে উষ্ণতা, এক্সট্ৰুডাৰ বা তলৰ সমস্যা লুকুৱাই ৰাখি এটা পঢ়া সাময়িকভাৱে উন্নত কৰিব পাৰে। একেলগে কেইবাটাও পৰিৱৰ্তন কৰাৰ আগতে পৰিধিৰ চাৰিওফালে আৰু পাইপৰ দৈৰ্ঘ্যৰ কাষেৰে দোষটো লিপিবদ্ধ কৰক।
| পৰ্যবেক্ষণ কৰা দোষ | ডাই-হেড চেক | আপষ্ট্ৰিম আৰু ডাউনষ্ট্ৰিম পৰীক্ষা | কিনা পাঠ |
|---|---|---|---|
| এটা ফাল ধাৰাবাহিকভাৱে ডাঠ | মেণ্ড্ৰেল কেন্দ্ৰীকৰণ, প্ৰবাহ-পথ জমা, ক্ষতি, হিটাৰৰ ভাৰসাম্য আৰু সমাবেশ প্ৰান্তিককৰণ | এক্সট্ৰুডাৰ চাৰ্জিং, কেলিব্ৰেটৰ এলাইনমেণ্ট, ভেকুৱাম বিতৰণ, কুলিং আৰু হ'ল-অফ এলাইনমেণ্ট | অভিগম্য কেন্দ্ৰীকৰণ, উষ্ণতা অঞ্চল আৰু এটা প্ৰান্তিককৰণ প্ৰসংগ প্ৰয়োজন |
| পাইপৰ চাৰিওফালে আৰু কাষেৰে দেৱাল সলনি হয় | ঢিলা সমন্বয়, তাপীয় চক্ৰ, অস্থিৰ চাপ বা অসমান প্ৰবাহ | ফিডিং, স্ক্ৰু আউটপুট, লাইন-স্পীড কণ্ট্ৰল, ভেকুৱাম আৰু পানী-উষ্ণতাৰ স্থিৰতা | এটা সুস্থিৰ অপাৰেটিং উইণ্ড' গ্ৰহণ কৰক, জোখৰ এটা চুটি গোট নহয় |
| দীঘল পৃষ্ঠৰ ৰেখা | দূষণ, জমা, আঁচোৰ বা ক্ষতিগ্ৰস্ত ডাই-লিপৰ পৃষ্ঠ | অগলিত কণা, পৰিশোধন, মানাংকনকাৰীৰ ক্ষতি আৰু পৰিচালনাৰ চিন | চাফাই সঁজুলি, ফিল্টাৰ পৰিকল্পনা, পৃষ্ঠ পৰিদৰ্শন আৰু অতিৰিক্ত সঁজুলিৰ সংজ্ঞা দিয়া |
| হালধীয়া, বাদামী বা ক’লা ৰেখা | ডেড জ’ন, জমা, অত্যধিক স্থানীয় তাপ আৰু দীৰ্ঘদিনীয়া বাসকাল | দূষিত খাদ্য, বেৰেল জমা, স্ক্ৰু পৰিধান আৰু বন্ধ কৰাৰ অভ্যাস | পুৰণি জ্যামিতি কপি কৰাৰ আগতে সম্পূৰ্ণ গলনাংক আৰু চাফাই ৰুটিন পুনৰীক্ষণ কৰক |
| মূৰৰ উচ্চ চাপ | সীমিত আনুলাৰ ফাঁক, কম উষ্ণতা, বন্ধ বা অনুপযুক্ত প্ৰবাহৰ পথ | স্ক্ৰীণৰ নিষেধাজ্ঞা, সামগ্ৰীৰ আঠাযুক্ততা, আউটপুটৰ চাহিদা আৰু চেন্সৰৰ অৱস্থা | স্পেচিফিকেশনত চাপ জোখা বিন্দু আৰু অপাৰেটিং সীমা উল্লেখ কৰক |
| পাইপৰ ডিম্বাকৃতি | অসমান প্ৰস্থান প্ৰবাহ বা প্ৰাৰম্ভিক নলীৰ অৱস্থান | কেলিব্ৰেটৰৰ পৰিধান, ভেকুৱাম, শীতল ভাৰসাম্য, সমৰ্থন আৰু হ'ল-অফ এলাইনমেণ্ট | চূড়ান্ত অণ্ডকোষ সম্পূৰ্ণ ৰেখাৰ গ্ৰহণযোগ্যতা পৰীক্ষাৰ অন্তৰ্গত |
| ভিতৰৰ ৰুক্ষ পৃষ্ঠ | মেণ্ড্ৰেল ফিনিচিং, জমা, উষ্ণতা আৰু প্ৰবাহৰ আচৰণ | পদাৰ্থৰ আৰ্দ্ৰতা, বিক্ষিপ্ততা, অৱক্ষয় আৰু উৎপাদনৰ স্থিৰতা | নমুনা অনুমোদনত আভ্যন্তৰীণ আৰু বাহ্যিক পৃষ্ঠৰ মাপকাঠী দুয়োটা অন্তৰ্ভুক্ত কৰক |
এক পৰিৱৰ্তনৰ নিয়ম:ভিত্তিৰেখা লিপিবদ্ধ কৰক, এটা নিয়ন্ত্ৰিত চলক সলনি কৰক, ৰেখাৰ মাজেৰে সামগ্ৰী যাত্ৰা কৰিবলৈ অপেক্ষা কৰক, প্ৰভাৱিত পাইপটো চিহ্নিত কৰক আৰু পুনৰ জুখিব। একে সময়তে উষ্ণতা, কেন্দ্ৰীকৰণ, ভেকুৱাম আৰু হ’ল-অফৰ যাদৃচ্ছিক সালসলনিয়ে কাৰণ চিনাক্ত কৰিবলৈ প্ৰয়োজনীয় প্ৰমাণ ধ্বংস কৰে।
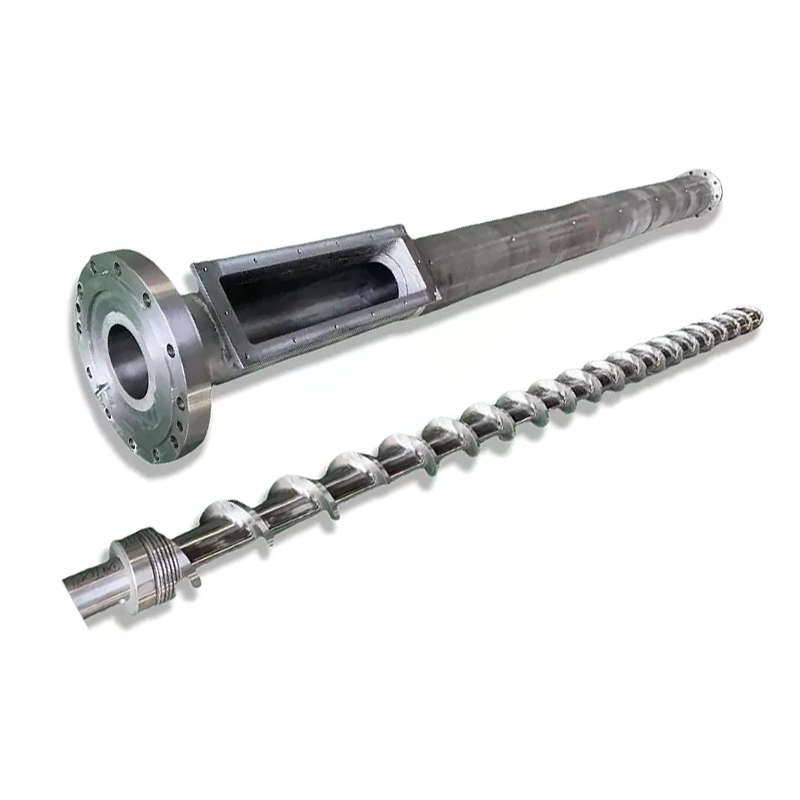
যদি মূৰৰ আগত আউটপুট বা গলিত চাপ অস্থিৰ হয়, তেন্তে স্ক্ৰু আৰু বেৰেলটোও পৰীক্ষা কৰক। নানহাইয়া যোগানপিভিচি পাইপৰ একক স্ক্ৰু, পিভিচি পাইপৰ সমান্তৰাল স্ক্ৰু বেৰেলআৰুপিভিচি পাইপ শঙ্কুৰ দৰে টুইন-স্ক্ৰু বেৰেল. ডাইটো নতুনকৈ ডিজাইন কৰিব নালাগে যাতে পোৰা বা অনুপযুক্ত প্লাষ্টিচাইজিং অংশৰ ক্ষতিপূৰণ দিব লাগে।

পাইপ এক্সট্ৰুচন ডাই হেড RFQ পৰীক্ষা তালিকা
এটা সম্পূৰ্ণ RFQ এ ক্ৰেতাক এটা অন্তৰ্ভুক্ত উদ্ধৃতিৰ সৈতে কম ভিত্তি মূল্য তুলনা কৰাৰ পৰিৱৰ্তে অভিযান্ত্ৰিক পৰিসৰ তুলনা কৰিবলৈ দিয়ে। নিম্নলিখিত বস্তুসমূহ এটা পুনৰীক্ষণ-নিয়ন্ত্ৰিত পেকেইজত ৰাখক।
- সামগ্ৰীসমূহ চিনাক্ত কৰা।প্ৰতিটো পাইপৰ অ'ডি, দেৱালৰ পৰিসৰ, এছডিআৰ বা সূচী, স্তৰ নিৰ্মাণ, ৰং আৰু প্ৰয়োগ তালিকাভুক্ত কৰক। সাধাৰণ সামগ্ৰী আৰু আটাইতকৈ কঠিন আকাৰটো চিহ্নিত কৰক।
- মানদণ্ডৰ নাম লিখা।সঠিক মানদণ্ড, অংশ, সংস্কৰণ, ৰাষ্ট্ৰীয় গ্ৰহণ আৰু আভ্যন্তৰীণ অংকন দিয়া। সম্পূৰ্ণ পাইপ পৰিদৰ্শন পৰিকল্পনা সংলগ্ন কৰক।
- সামগ্ৰী প্ৰকাশ কৰক।সম্পূৰ্ণ পিভিচি সূত্ৰ বা সঠিক পিই, পিপি বা পিপিআৰ গ্ৰেড, যোগকৰণ, ভৰোৱা, ৰং, পুনঃব্যৱহৃত সামগ্ৰী আৰু যোগানকাৰীৰ তথ্য পত্ৰ প্ৰদান কৰা।
- হাৰ সংজ্ঞায়িত কৰক।প্ৰতিটো জটিল সামগ্ৰীৰ বাবে নেট বিক্ৰীযোগ্য আউটপুট আৰু লাইনৰ গতি দিয়ক, লগতে উপলব্ধ শীতল ক্ষমতা আৰু সাধাৰণ অপাৰেটিং সময়সূচী দিয়ক।
- এক্সট্ৰুডাৰৰ বৰ্ণনা কৰা।ষ্টেট একক, সমান্তৰাল যমজ বা শংকু আকৃতিৰ যমজ স্ক্ৰু; স্ক্ৰুৰ ব্যাস; মটৰ শক্তি; স্বাভাৱিক গলিত চাপ আৰু উষ্ণতা; এডাপ্টাৰ বিন্যাস; আৰু বৰ্তমানৰ প্ৰক্ৰিয়াৰ সীমা।
- আন্তঃপৃষ্ঠ নিয়ন্ত্ৰণ কৰক।ফ্লেংগ, ৰেজিষ্টাৰ, বল্ট বৃত্ত, ছিলিং মুখ, গলিত ইনলেট, কেন্দ্ৰৰ উচ্চতা, চেন্সৰ-প'ৰ্ট আৰু সমৰ্থন অংকন সংলগ্ন কৰক।
- বৈদ্যুতিক বিৱৰণ নিৰ্দিষ্ট কৰক।হিটাৰৰ ভল্টেজ আৰু ফ্ৰিকুৱেন্সি, থাৰ্মোকাপলৰ ধৰণ, সংযোগকাৰী প্ৰামাণিক, নিয়ন্ত্ৰকৰ সামঞ্জস্যতা, কেবলৰ দৈৰ্ঘ্য আৰু প্ৰযোজ্য হ'লে বিপজ্জনক-এলেকাৰ প্ৰয়োজনীয়তা তালিকাভুক্ত কৰক।
- তলৰ ৰেখাডাল দেখুৱাওক।কেলিব্ৰেটৰৰ মাত্ৰা, ভেকুৱাম টেংক, শীতল দৈৰ্ঘ্য, স্প্ৰে বা বিসৰ্জনৰ ব্যৱস্থা, হ'ল-অফ ধৰণ, কেন্দ্ৰৰেখা আৰু ডাই প্ৰস্থানৰ পৰা দূৰত্ব অন্তৰ্ভুক্ত কৰক।
- চেঞ্জঅভাৰৰ পৰিসৰ বাছক।পৰিৱৰ্তন-অংশ চেট, অতিৰিক্ত হিটাৰ আৰু চেন্সৰ, ছিল, ফাষ্টনাৰ, হেণ্ডলিং সঁজুলি, সংৰক্ষণ ৰেক আৰু আকাংক্ষিত আকাৰ-পৰিৱৰ্তন পদ্ধতি তালিকাভুক্ত কৰক।
- নথিপত্ৰসমূহ সংজ্ঞায়িত কৰক।সমাবেশ আৰু অংশৰ অংকন, সামগ্ৰীৰ বিল, সামগ্ৰী আৰু তাপ-শোধনৰ ৰেকৰ্ড, মাত্ৰিক পৰিদৰ্শন, বৈদ্যুতিক তালিকা, পৰিচালনাৰ নিৰ্দেশনা আৰু অতিৰিক্ত অংশৰ তালিকাৰ অনুৰোধ কৰা।
- গ্ৰহণযোগ্যতা পৰীক্ষা লিখা।ৰেজিন, সূত্ৰ, পাইপৰ আকাৰ, চলোৱাৰ সময়, আউটপুট, লাইনৰ গতি, প্ৰক্ৰিয়াৰ ৰেকৰ্ড, মাত্ৰা নমুনা সংগ্ৰহ আৰু পাছ/বিফল মাপকাঠীৰ নাম লিখা।
- সমৰ্থন স্পষ্ট কৰক।ইনষ্টলেচন গাইডেন্স, কমিচনিং দায়িত্ব, অপাৰেটৰ প্ৰশিক্ষণ, দূৰৱৰ্তী সহায় আৰু ডাই-হেড আৰু সম্পূৰ্ণ-লাইন পৰিৱেশনৰ মাজৰ সীমাৰ ওপৰত একমত হোৱা।
প্ৰতিস্থাপনৰ সতৰ্কবাণী:এটা জীৰ্ণ ডাইয়ে হয়তো আৰু ইয়াৰ মূল মাত্ৰা সংৰক্ষণ নকৰিবও পাৰে। মেচিনৰ আন্তঃপৃষ্ঠ আৰু এটা ভাল ধৰি ৰখা পাইপ জুখিব, যিকোনো মূল অংকন বিচাৰি উলিয়াওক আৰু পুৰণি মূৰটো কিয় সলনি কৰা হৈছে সেই বিষয়ে বুজাওক। প্ৰতিটো জীৰ্ণ মাত্ৰা কপি কৰিলে একে প্ৰবাহ বা প্ৰান্তিককৰণ সমস্যা পুনৰুত্পাদন হ'ব পাৰে।
স্ক্ৰু কনফিগাৰেচনটোও মেটেৰিয়েল ডিউটিৰ সৈতে মিলিব লাগিব। নানহাইয়াৰ ব্ৰাউজ কৰকএকক স্ক্ৰু, সমান্তৰাল যমজ স্ক্ৰুআৰুশংকুৰ দৰে টুইন-স্ক্ৰু বেৰেলযেতিয়া অনুসন্ধানে সম্পূৰ্ণ প্লাষ্টিচাইজিং অংশটো সামৰি লয়। আনুষংগিক আৰু সংযুক্ত সঁজুলিৰ বাবে, ব্যৱহাৰ কৰকএক্সট্ৰুচন স্পেয়াৰ-পাৰ্টছ ৰেঞ্জ.
আপুনি বিক্ৰী কৰিবলৈ পৰিকল্পনা কৰা উৎপাদন চৰ্তটোৰ ওপৰত মূৰটো গ্ৰহণ কৰক
মাত্ৰিক পৰিদৰ্শনে প্ৰমাণ কৰে যে নিৰ্মিত উপাদানসমূহ অংকনৰ সৈতে মিল খায়। সম্পূৰ্ণ ৰেখাডালৰ মাজেৰে এটা নিৰ্দিষ্ট যৌগ কেনেকৈ বৈ যাব সেয়া প্ৰমাণ কৰা নহয়। এটা শব্দ গ্ৰহণ পৰিকল্পনাৰ দুটা অংশ থাকে: উপাদান পৰীক্ষণ আৰু এটা উৎপাদন চলোৱা।
| গ্ৰহণযোগ্যতাৰ পৰ্যায় | কি পৰীক্ষা কৰিব লাগে | ৰাখিবলৈ ৰেকৰ্ড |
|---|---|---|
| নথিপত্ৰ পৰ্যালোচনা | অনুমোদিত ড্ৰয়িং পুনৰীক্ষণ, সামগ্ৰীৰ বিল, চেঞ্জ-পাৰ্ট মেট্ৰিক্স, হিটাৰ আৰু চেন্সৰৰ তালিকা, মেনুৱেল আৰু অতিৰিক্ত পৰিসৰ | স্বাক্ষৰিত নথিপত্ৰ পঞ্জীয়ন |
| উপাদান পৰিদৰ্শন | জটিল আন্তঃপৃষ্ঠ, সমকেন্দ্ৰিক বৈশিষ্ট্য, ছীলিং মুখ, ফাষ্টনাৰ, বন্দৰ, সামগ্ৰী, চিকিৎসা আৰু দৃশ্যমান প্ৰবাহ-পৃষ্ঠৰ অৱস্থা | ক্ৰমত নিৰ্দিষ্ট কৰা মাত্ৰিক আৰু সামগ্ৰী বা চিকিৎসাৰ ৰেকৰ্ড |
| সমাবেশ পৰীক্ষা | ফিট, অৰিয়েণ্টেচন, হিটাৰ ইনষ্টলেচন, চেন্সৰ ইনছাৰচন, চেণ্টাৰিং মুভমেণ্ট, সমৰ্থন, লিফটিং আৰু এক্সেছ | ফটোৰ সৈতে বিধানসভাৰ পৰীক্ষা তালিকা |
| হিট-আপ চেক | জ'ন চিনাক্তকৰণ, নিয়ন্ত্ৰকৰ সঁহাৰি, চেন্সৰ পঢ়া, কাৰেণ্ট ড্ৰ' আৰু তাপীয় স্থিৰতা | জ'ন মেপ আৰু স্থিতিশীল পঢ়া |
| প্ৰডাকচন ৰান | চুক্তিবদ্ধ সামগ্ৰী, পাইপৰ আকাৰ, উৎপাদন, লাইনৰ গতি, উষ্ণতা, গলিত চাপ, মটৰৰ বোজা, ভেকুৱাম আৰু শীতল অৱস্থা | সময়ভিত্তিক প্ৰক্ৰিয়া পত্ৰ আৰু ৰখা নমুনা |
| পাইপ পৰিদৰ্শন | অ'ডি, একাধিক ঘড়ীৰ অৱস্থানত বেৰ, ডিম্বাকৃতি, প্ৰতি দৈৰ্ঘ্যৰ ভৰ, ভিতৰ আৰু বাহিৰৰ পৃষ্ঠ, পোনতা আৰু প্ৰয়োজনীয় মানক পৰীক্ষা | নমুনাৰ অৱস্থান আৰু উৎপাদন সময়ৰ সৈতে জড়িত পৰিদৰ্শন প্ৰতিবেদন |
| ৰুটিন অপাৰেচন | ষ্টাৰ্ট-আপ, কেন্দ্ৰীকৰণ সংশোধন, এটা সাধাৰণ বন্ধ, নিৰাপদ বিভাজন বা এটা সন্মত আকাৰ পৰিৱৰ্তন | অপাৰেটৰ চাইন-অফ আৰু মুক্ত-বস্তুৰ তালিকা |
ব্যৱহাৰিক হ’লে ক্ৰেতাৰ স্বাভাৱিক প্ৰস্তুতি ব্যৱহাৰ কৰক। যদি বিকল্প সামগ্ৰীৰ প্ৰয়োজন হয়, তেন্তে পাৰ্থক্যটো লিপিবদ্ধ কৰক আৰু পৰীক্ষাই যি প্ৰমাণ কৰে তাক সীমিত কৰক। এটা সফল পি ই ৰানে পিভিচি সূত্ৰৰ বৈধতা প্ৰদান নকৰে, আৰু ডাঠ বেৰৰ কম গতিৰ সামগ্ৰীয়ে পাতল বেৰৰ উচ্চ গতিৰ অৱস্থা প্ৰমাণ নকৰে।
আমাৰ কাৰখানাৰ দৃশ্য:আমি সৰ্বোচ্চ আউটপুটত এটা চমু প্ৰদৰ্শনতকৈ অনুসৰণযোগ্য জোখৰ সৈতে এটা সুস্থিৰ ৰান পছন্দ কৰো। চাপ কমি যাব লাগে, বেৰৰ ৰিডিং নিয়ন্ত্ৰণযোগ্য হৈ থাকিব লাগে, হিটাৰবোৰে অস্বাভাৱিকভাৱে চক্ৰান্ত কৰিব নালাগে আৰু ঠাণ্ডা কৰা পাইপে চুক্তিবদ্ধ পৰিদৰ্শন পূৰণ কৰিব লাগে। সেই ফলাফলে দুয়োপক্ষকে এটা উপযোগী হেণ্ডঅভাৰ পইণ্ট দিয়ে।


সঘনাই সোধা প্ৰশ্ন
পাইপ এক্সট্ৰুচন ডাই হেড উদ্ধৃত কৰিবলৈ কি তথ্যৰ প্ৰয়োজন?
পলিমাৰ গ্ৰেড আৰু সূত্ৰ, পাইপৰ মানদণ্ড, সম্পূৰ্ণ আকাৰ আৰু দেৱালৰ পৰিসৰ, লক্ষ্য আউটপুট আৰু লাইনৰ গতি, এক্সট্ৰুডাৰৰ ধৰণ, গলিত ইনলেট আৰু ফ্লেংগ অংকন, হিটাৰ ভল্টেজ, চেন্সৰৰ প্ৰয়োজনীয়তা, ডাউনষ্ট্ৰিম মানাংকনৰ বিৱৰণ, পছন্দৰ পৰিৱৰ্তন অংশ আৰু এটা গ্ৰহণ পৰিকল্পনা প্ৰেৰণ কৰক। বৰ্তমানৰ সংযোগৰ ফটো আৰু জুখি উলিওৱা অংকনসমূহো প্ৰতিস্থাপন প্ৰকল্পৰ বাবে উপযোগী।
এটা পাইপ ডাই হেড পিভিচি, পিই আৰু পিপিআৰ চলাব পাৰেনে?
সংকীৰ্ণভাৱে সংজ্ঞায়িত প্ৰকল্পত এটা অংশীদাৰী বাহিৰৰ বস্তু কাৰিকৰীভাৱে সম্ভৱ হ'ব পাৰে, কিন্তু পিভিচি, পিই আৰু পিপিআৰে একে প্ৰবাহ, তাপীয় বা আকাৰৰ অৱস্থা সৃষ্টি নকৰে। আমি প্ৰথমে সম্পূৰ্ণ প্ৰস্তুতি, আউটপুট, আকাৰৰ পৰিসৰ, প্ৰবাহ-পথৰ প্ৰয়োজনীয়তা আৰু চাফাই পদ্ধতি তুলনা কৰোঁ। পৃথক সঁজুলি বা পৃথক মূৰ এটা নিৰাপদ উৎপাদন পছন্দ হ’ব পাৰে।
পাইপৰ ডাই ব্যাস চূড়ান্ত পাইপৰ ব্যাসৰ সমান নেকি?
সাধাৰণতে নহয়। ডাই এৰি যোৱাৰ পিছত গৰম নলী সলনি হয় কাৰণ গলিত পদাৰ্থটো ফুলি উঠে, তললৈ টানি মানাংকৰত প্ৰৱেশ কৰে আৰু ঠাণ্ডা হয়। প্ৰয়োজনীয় ডাই আৰু মেণ্ড্ৰেলৰ মাত্ৰা নামমাত্ৰ পাইপৰ আকাৰৰ পৰা পোনপটীয়াকৈ কপি কৰাৰ পৰিৱৰ্তে সামগ্ৰী, আউটপুট, লাইনৰ গতি, ভেকুৱামৰ আকাৰ আৰু শীতল ব্যৱস্থাৰ সৈতে ডিজাইন কৰিব লাগিব।
কেৱল ডাই হেডেই পাইপৰ বেৰৰ ডাঠতা আৰু ডিম্বাকৃতিৰ নিশ্চয়তা দিব পাৰেনে?
ডাই হেডে আনুলাৰ গলনাংক বিতৰণ স্থাপন কৰে, কিন্তু চূড়ান্ত বেৰৰ বেধ আৰু অণ্ডাকাৰতাও গলিত পদাৰ্থৰ স্থিৰতা, কেন্দ্ৰীকৰণ, উষ্ণতাৰ ভাৰসাম্য, মানাংককৰ অৱস্থা, ভেকুৱাম, শীতল, হ'ল-অফ প্ৰান্তিককৰণ আৰু লাইনৰ গতিৰ ওপৰত নিৰ্ভৰ কৰে। গ্ৰহণযোগ্যতাই সম্পূৰ্ণ অপাৰেটিং লাইন পৰীক্ষা কৰিব লাগে।
নানহাইয়াই এক্সট্ৰুচন ডাই হেডৰ বাবে কোনটো সামগ্ৰী ব্যৱহাৰ কৰে?
নানহাইয়াৰ সাধাৰণ এক্সট্ৰুডাৰ ডাই হেড পৃষ্ঠাত নাইট্ৰাইডিং আৰু HV950ৰ পৰা HV1000লৈকে পৃষ্ঠৰ কঠিনতাৰ সৈতে 38CrMoAl তালিকাভুক্ত কৰা হৈছে। ডেডিকেটেড পাইপ এক্সট্ৰুচন ডাই হেডক কঠিন পৃষ্ঠৰ সৈতে এলয় ষ্টীল বুলি বৰ্ণনা কৰা হৈছে। অনুমোদিত নিৰ্দিষ্টকৰণত ৰেজিন, যোগকৰণ আৰু পৰিষ্কাৰ কৰা পদ্ধতিৰ বাবে চূড়ান্ত সামগ্ৰী, তাপ পৰিশোধন আৰু তিতা-পৃষ্ঠৰ প্ৰয়োজনীয়তা নিশ্চিত কৰিব লাগে।
বহু আকাৰৰ ইনছাৰ্ট থকা এটা ডাই হেড কিনিব লাগে নে কেইবাটাও সম্পূৰ্ণ হেড?
যেতিয়া আকাৰৰ পৰিসৰ, আউটপুট আৰু চাফাই ৰুটিনে এটা শৰীৰে অত্যধিক সামঞ্জস্য নকৰাকৈ কামটো ঢাকিবলৈ অনুমতি দিয়ে তেতিয়া পৰিৱৰ্তন অংশ ব্যৱহাৰ কৰক। যেতিয়া সামগ্ৰীৰ ব্যাস, পলিমাৰ, আউটপুট, স্তৰৰ গঠন বা পৰিৱৰ্তন কম্পাঙ্কত বহু পৰিমাণে পাৰ্থক্য থাকে তেতিয়া পৃথক মূৰৰ যুক্তিযুক্ততা থাকিব পাৰে। কেৱল সঁজুলিৰ মূল্য নহয়, মুঠ পৰিৱৰ্তনৰ সময় আৰু উৎপাদনৰ বিপদ তুলনা কৰক।
পাইপ এক্সট্ৰুচন ডাই হেড কেনেকৈ গ্ৰহণ কৰিব লাগে?
অংকন, সামগ্ৰী, চিকিৎসা, হিটাৰ, চেন্সৰ, ফ্লেংগ আৰু ফ্ল’-পাথ পৰীক্ষাৰ পৰা আৰম্ভ কৰক। তাৰ পিছত নিৰ্দিষ্ট পাইপৰ আকাৰ, আউটপুট আৰু লাইনৰ গতিৰে চুক্তিবদ্ধ উৎপাদন সামগ্ৰী চলাওক। উষ্ণতা, গলিত চাপ, পৰিধিৰ চাৰিওফালে বেৰৰ ৰিডিং, বাহিৰৰ ব্যাস, ডিম্বাকৃতি, পৃষ্ঠৰ অৱস্থা, প্ৰতি দৈৰ্ঘ্যৰ ভৰ আৰু লক্ষ্য পাইপ মানদণ্ডৰ দ্বাৰা প্ৰয়োজনীয় যিকোনো পৰীক্ষা লিপিবদ্ধ কৰক।
কিহৰ বাবে এক্সট্ৰুডেড পাইপৰ বেৰৰ এটা ফাল ডাঠ হয়?
সম্ভাৱ্য কাৰণসমূহ হ'ল ডাই বা মেণ্ড্ৰেলৰ ভুল কেন্দ্ৰীকৰণ, পৰিধিৰ উষ্ণতাৰ ভাৰসাম্যহীনতা, অসমান গলিত প্ৰবাহ, প্ৰবাহ পথত জমা হোৱা বা ক্ষতি, অস্থিৰ এক্সট্ৰুডাৰ আউটপুট, কেলিব্ৰেটৰৰ ভুল প্ৰান্তিককৰণ, অসমান ভেকুৱাম বা শীতলতা, আৰু হ'ল-অফ ভুল প্ৰান্তিককৰণ। তলৰ সমস্যা এটা লুকুৱাবলৈ চেণ্টাৰিং বল্ট ব্যৱহাৰ কৰাৰ আগতে ট্ৰেণ্ড পৰীক্ষা কৰক।
নানহাইয়াৰ বৰ্তমানৰ পণ্য, সঁজুলি আৰু সেৱাৰ তথ্যৰ পৰা প্ৰস্তুত কৰা কাৰিকৰী বিষয়বস্তু, কেৱল চৰকাৰী ISO পাইপ-মানক পৃষ্ঠাসমূহৰ দ্বাৰা সমৰ্থিত। চূড়ান্ত ডাই জ্যামিতি, সামগ্ৰী, চিকিৎসা, মাত্ৰা আৰু গ্ৰহণযোগ্যতাৰ মাপকাঠী অনুমোদিত প্ৰকল্পৰ নিৰ্দিষ্টকৰণৰ দ্বাৰা সংজ্ঞায়িত কৰা হয়।