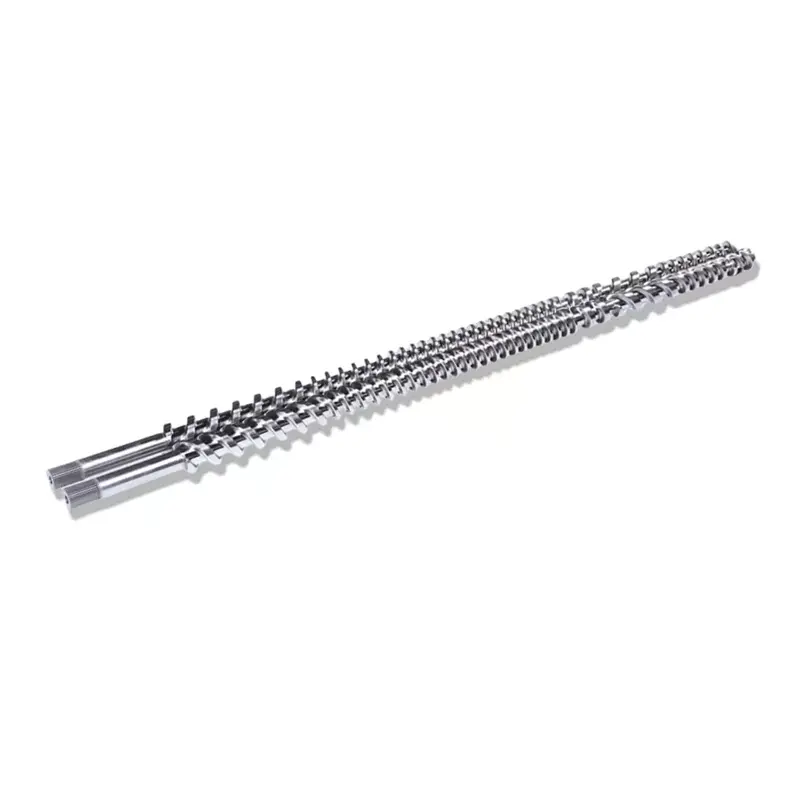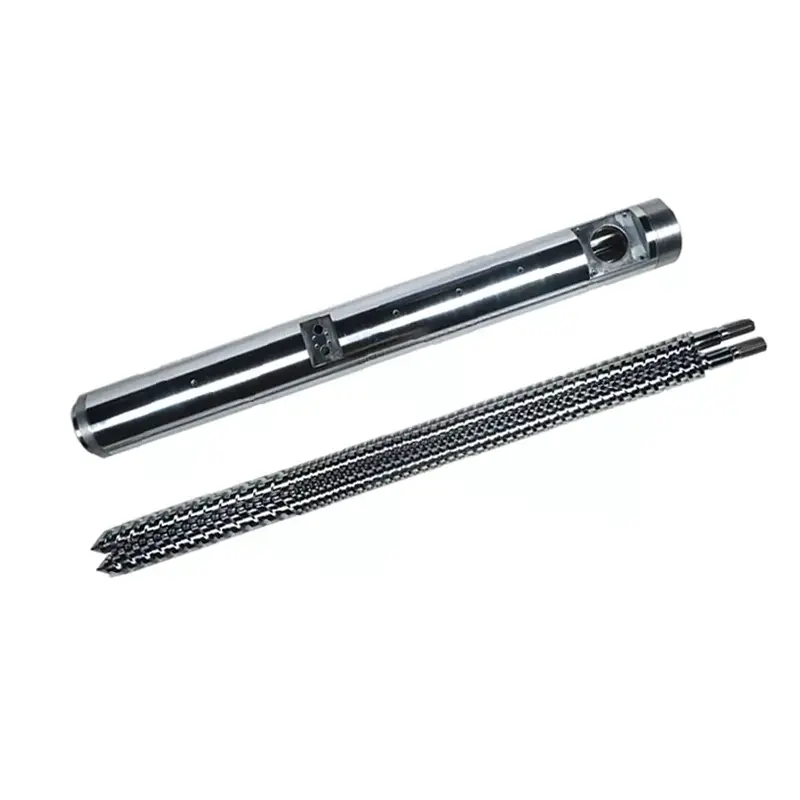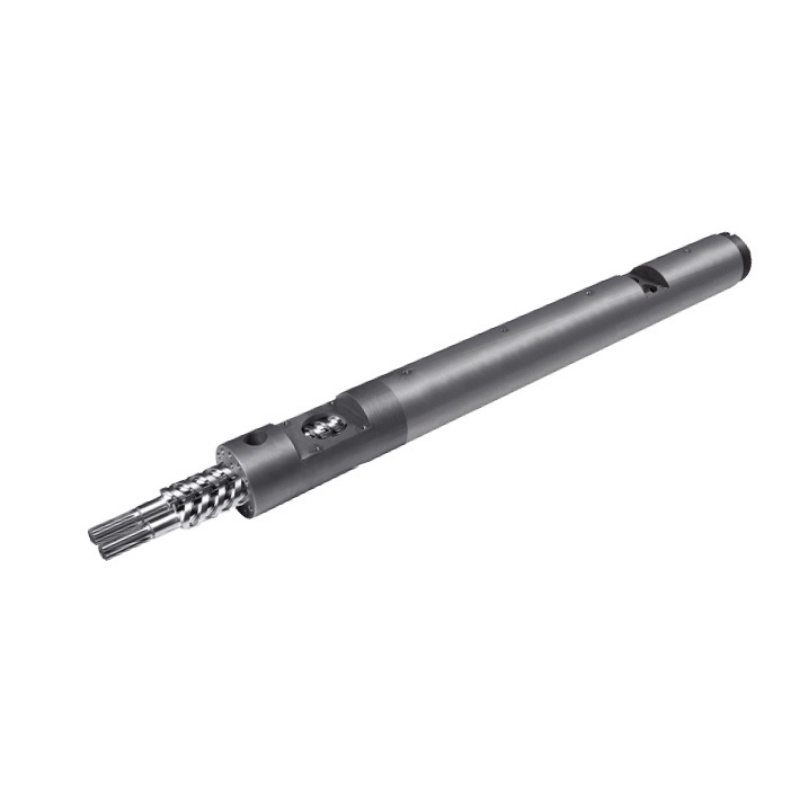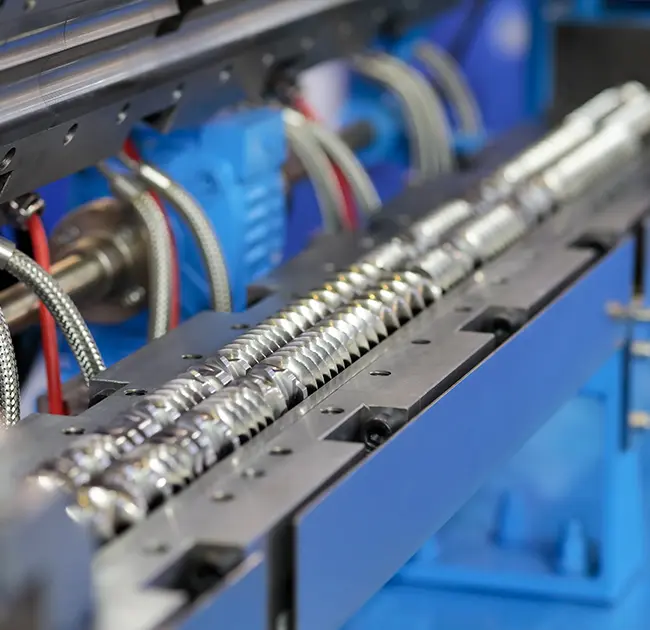
সঠিক ৰেখাডাল কেৱল স্ক্ৰু কাউণ্টৰ দ্বাৰা নিৰ্ণয় কৰা নহয়। অসমান ফিডষ্টক আৰু গ্ৰহণযোগ্য পেলেটৰ মাজত কি হ’ব লাগিব তাৰ দ্বাৰা নিৰ্ণয় কৰা হয়: ইয়াক খুৱাওক, গলিওক, মিহলাই দিয়ক, গেছ আঁতৰাই দিয়ক, দূষণ ফিল্টাৰ কৰক, চাপ গঢ়ি তোলক, কাটি শুকুৱাওক।


বাছক কএকক-স্ক্ৰু পেলেটাইজিং লাইনযেতিয়া ফিডষ্টক ইতিমধ্যে চূড়ান্ত প্ৰস্তুতিৰ ওচৰত থাকে আৰু মূল কামসমূহ হ'ল সুস্থিৰ পৰিবহণ, গলনাংক, গলিত পৰিশোধন, চাপ সৃষ্টি আৰু পেলেট কাটিব পৰা। ই সামঞ্জস্যপূৰ্ণ পি ই বা পি পি ৰিগ্ৰাইণ্ড, সৰল পুনৰ পেলেটাইজিং, পৰীক্ষাগাৰৰ কাম আৰু সৰুৰ পৰা মজলীয়া উৎপাদনৰ বাবে এক ব্যৱহাৰিক আৰম্ভণিৰ বিন্দু।
বাছক কসমান্তৰাল টুইন-স্ক্ৰু পেলেটাইজিং লাইনযেতিয়া মেচিনটোৱে কম্পাউণ্ড কৰাৰ লগতে পেলেটাইজ কৰিব লাগিব। ই ফিলাৰ, পিগমেণ্ট, পলিমাৰ মিশ্ৰণ, মাষ্টাৰবেচ, পৰিৱৰ্তিত প্লাষ্টিক, একাধিক খাদ্য প্ৰবাহ আৰু শক্তিশালী বিচ্ছিন্নকৰণৰ বাবে অধিক উপযোগী। কেৱল ইয়াৰ তালিকাভুক্ত আউটপুট বেছি হোৱাৰ বাবেই টুইন-স্ক্ৰু লাইনটো কিনিব নালাগে। যেতিয়া ইয়াৰ প্ৰক্ৰিয়াৰ কাৰ্য্যসমূহ প্ৰস্তুতিৰ সৈতে মিল খায় তেতিয়া ইয়াক কিনিব।
মেচিনৰ নামেৰে নহয়, বস্তুগত ৰূপান্তৰৰ পৰা আৰম্ভ কৰক
ক্ৰেতাই "উচ্চ উৎপাদন" বা "উন্নত মিশ্ৰণ" শব্দটো দেখাৰ পিছত আমাক প্ৰায়ে টুইন-স্ক্ৰু লাইন এটা বিচাৰে। সেইটোৱে আটাইতকৈ গুৰুত্বপূৰ্ণ প্ৰশ্নটো এৰি দিয়ে: হপাৰত কি প্ৰৱেশ কৰি আছে, আৰু বেগটো পোৱাৰ আগতে ই কিমান বেলেগ হ’ব লাগিব?
যদি পৰিষ্কাৰ, একেধৰণৰ দানাবোৰ কেৱল গলি পুনৰ কাটিব লাগে, তেন্তে এটা জটিল কম্পাউণ্ডিং মেচিনে বিক্ৰীযোগ্য পেলেটটো উন্নত নকৰাকৈ নিয়ন্ত্ৰণ, পৰিষ্কাৰ কৰা কাম আৰু পৰিধানৰ বিন্দু যোগ কৰে। যদি কেইবাটাও পাউদাৰ, ৰং আৰু পলিমাৰ এটা সামঞ্জস্যপূৰ্ণ যৌগ হ’ব লাগে, তেন্তে এটা সৰল পৰিবহণকাৰী স্ক্ৰুৱে প্ৰকৃত গুণগত মানৰ সমস্যাটো অস্পৃশ্য কৰি ৰাখিব পাৰে।
| উৎপাদন কৰ্তব্য | শ্ৰেষ্ঠ আৰম্ভণিৰ বিন্দু | কিয় | উত্তৰটো কিহে সলনি কৰিব পাৰে |
|---|---|---|---|
| এটা সুস্থিৰ, সজাই থোৱা পিই বা পিপি ষ্ট্ৰিম পুনৰ পেলেটাইজ কৰা | একক স্ক্ৰু | প্ৰত্যক্ষ গলনাংক, চাপ সৃষ্টি আৰু কম ৰেখাৰ জটিলতাৰ সৈতে পৰিশোধন | আৰ্দ্ৰতা, দুৰ্গন্ধ, ছপা, মিশ্ৰিত গলিত প্ৰবাহ, যোগকৰণ বা গধুৰ দূষণ |
| কম বাল্ক ঘনত্বৰ পুনঃব্যৱহৃত ফিল্ম ফ্লেক | অভিযন্তা ফিডিঙৰ সৈতে একক স্ক্ৰু | প্ৰথম বটলনেক হ’ব পাৰে খাদ্যৰ স্থায়িত্ব, মিশ্ৰণ নহয় | গুৰুতৰ অস্বাভাৱিক, মিশ্ৰিত পলিমাৰ বা ৰেচিপি সংশোধনে টুইন স্ক্ৰুৰ অনুকূল হ'ব পাৰে |
| ৰং বা যোগকৰণ মাষ্টাৰবেচ | সমান্তৰাল যমজ স্ক্ৰু | মডিউলাৰ মিশ্ৰণ উপাদান আৰু নিয়ন্ত্ৰিত উপাদান সংযোজনে বিক্ষিপ্তকৰণক সমৰ্থন কৰে | সামান্য বিক্ষিপ্ততাৰ চাহিদাৰ সৈতে এটা প্ৰমাণিত প্ৰিমিক্সড ৰেচিপি এটা বিশেষ একক স্ক্ৰুত চলিব পাৰে |
| কেলচিয়াম কাৰ্বনেট বা অন্য ভৰ্তি যৌগ | সমান্তৰাল যমজ স্ক্ৰু | পৃথক খাদ্য আৰু বিন্যাসযোগ্য বিতৰণ আৰু বিক্ষিপ্ত অঞ্চল | ফিলাৰ লোডিং, কণিকাৰ আকৃতি, ঘৰ্ষণ ক্ষমতা আৰু প্ৰয়োজনীয় বৈশিষ্ট্যৰ একাকাৰীতা |
| পলিমাৰ মিশ্ৰণ বা প্ৰতিক্ৰিয়াশীল পৰিৱৰ্তন | সমান্তৰাল যমজ স্ক্ৰু | প্ৰচেছ জ’ন অনুসৰি ৰেচিডেন্স, মিক্সিং আৰু ভেণ্টিংৰ ব্যৱস্থা কৰিব পাৰি | বিক্ৰিয়া গতিবিদ্যা, তাপ সংবেদনশীলতা আৰু তলৰ চাপৰ প্ৰয়োজনীয়তা |
| লেবৰেটৰী বা পাইলট পুনৰ পেলেটাইজিং | একক স্ক্ৰু | কমপেক্ট বিন্যাস, সহজ পৰিচালনা আৰু সহজ ৰক্ষণাবেক্ষণ | পৰীক্ষাটোৰ বাবে নিজেই নমনীয় মডিউলাৰ কম্পাউণ্ডিঙৰ প্ৰয়োজন হ’ব পাৰে |
| পিভিচি যৌগ | প্ৰথমে ৰেচিপিটোৰ সংজ্ঞা দিয়ক | দুয়োটা নানহাইয়া লাইন পৰিয়ালে পিভিচিৰ তালিকা প্ৰস্তুত কৰে, কিন্তু ইহঁতে বিভিন্ন প্ৰক্ৰিয়াৰ কৰ্তব্য পালন কৰে | পাউদাৰ খুৱাই দিয়া, তাপ সংবেদনশীলতা, ভৰোৱা, প্লাষ্টিচাইজাৰ, মিশ্ৰণ আৰু পেলেট কাটিব পৰা পদ্ধতি |
| হাই-থ্ৰুপুট পৰিৱৰ্তিত প্লাষ্টিক | সমান্তৰাল যমজ স্ক্ৰু | উচ্চ প্ৰকাশিত লাইন ক্ষমতা প্লাছ মিক্সিং, চাইড-ফিডিং আৰু ডিভ'লেটাইলাইজেচন বিকল্প | কেৱল কিলোগ্ৰাম/ঘণ্টাৰ পৰা আকাৰ নকৰিব; টৰ্ক, বাল্ক ঘনত্ব আৰু পণ্যৰ নিৰ্দিষ্টকৰণে ব্যৱহাৰযোগ্য হাৰ নিৰ্ধাৰণ কৰে |
আমাৰ কাৰখানাৰ দৃশ্য:আটাইতকৈ কম খৰচী মেচিনটো হ'ল সেই লাইন যিয়ে অপ্ৰয়োজনীয় পৰ্যায় যোগ নকৰাকৈ প্ৰয়োজনীয় ৰূপান্তৰ সম্পূৰ্ণ কৰে। কেতিয়াবা সেইটোৱেই একক স্ক্ৰু। কেতিয়াবা টুইন স্ক্ৰুৱে বাৰে বাৰে মিশ্ৰণ, ডাবল এক্সট্ৰুচন বা অফ-স্পেক পেলেট ৰোধ কৰে। আমি ক্ৰেতাৰ পূৰ্বনিৰ্বাচিত স্ক্ৰু কাউণ্টতকৈ সম্পূৰ্ণ ৰেচিপিটো দেখাটোৱেই ভাল পাম।
পেলেটাইজিং লাইন হৈছে সংযুক্ত প্ৰক্ৰিয়াৰ পৰ্যায়ৰ শৃংখল
দুয়োটা লাইন প্ৰকাৰৰ বাবে এক্সট্ৰুডাৰতকৈ অধিক প্ৰয়োজন। নানহাইয়াৰপ্লাষ্টিক এক্সট্ৰুডাৰ মেচিন ৰেঞ্জপাঁচটা মূল ব্যৱস্থাৰ বৰ্ণনা কৰিছে: খুৱাই দিয়া; স্ক্ৰু, বেৰেল, উত্তাপ আৰু শীতল কৰি প্লাষ্টিচাইজ কৰা; সংক্ৰমণ; মৰি মূৰ; আৰু আকৃতি দিয়া, শীতল কৰা আৰু টান কৰা। পেলেটাইজিং প্ৰকল্পত পৰিশোধন, কাটি, শুকুৱাই বা স্ক্ৰীনিং আৰু সংগ্ৰহ কৰি শৃংখলটো সম্পূৰ্ণ কৰে।
১) প্ৰস্তুত কৰি খুৱাব লাগে
ইনপুটটো পেলেট, পাউদাৰ, ফ্লেক, ফিল্ম, এগ্লোমেৰেট বা মিশ্ৰণ নেকি সংজ্ঞায়িত কৰক। বাল্ক ঘনত্ব, ব্ৰীজিং আৰু ফিড-হাৰ স্থিৰতাই নিৰ্ধাৰণ কৰে যে মাধ্যাকৰ্ষণ হপাৰ, বলপূৰ্বক ফিডাৰ বা পৃথক ওজন কমাব পৰা ফিডাৰৰ প্ৰয়োজন আছে নে নাই।
২) গলি যোৱা আৰু ৰূপান্তৰ কৰা
স্ক্ৰু আৰু বেৰেল পদাৰ্থটোৰ উষ্ণতা বা ছিয়াৰ সীমা অতিক্ৰম নকৰাকৈ গলিব, পৰিবহণ আৰু মিহলি হ’ব লাগিব। কম্পাউণ্ডিঙৰ বাবে লাইনটোক কাষেৰে খুৱাই দিয়া, গুড়ি কৰা অংশ আৰু বায়ুমণ্ডলীয় বা ভেকুৱাম ভেণ্টৰ প্ৰয়োজন হ’ব পাৰে।
৩) ফিল্টাৰ কৰি চাপ গঢ়ি তোলক
এটা স্ক্ৰীণ চেঞ্জাৰে অগলি যোৱা শাৰীৰিক দূষণ আঁতৰাই পেলায়। ডাইৰ বাবে সুস্থিৰ চাপ আৰু প্ৰবাহৰ প্ৰয়োজন হয়, গতিকে স্ক্ৰুৰ নিৰ্গমন, গলিত পাম্পৰ বিকল্প আৰু পৰিশোধন স্থানৰ আকাৰ এটা অংশ হিচাপে হ’ব লাগিব।
৪) গলিত অংশ কাটি লওক
ষ্ট্ৰেণ্ড, ৱাটাৰ-ৰিং আৰু পানীৰ তলৰ ব্যৱস্থাই বিভিন্ন ধৰণে পেলেট সৃষ্টি কৰে। গলিত শক্তি, আঠাযুক্ততা, পানীৰ সংবেদনশীলতা, উৎপাদন আৰু পৰিৱৰ্তনৰ ৰুটিন অভ্যাসতকৈ বেছি গুৰুত্বপূৰ্ণ।
৫) ঠাণ্ডা, শুকান কৰি শ্ৰেণীবিভাজন কৰা
পানীৰ উষ্ণতা, থকাৰ সময়, পানীমুক্ত কৰা আৰু স্ক্ৰীনিঙে সংৰক্ষণৰ পূৰ্বে পেলেটৰ উষ্ণতা, আৰ্দ্ৰতা, মিহি আৰু আকৃতিক প্ৰভাৱিত কৰে।
৬/ লাইনটো নিয়ন্ত্ৰণ কৰক
তাপমাত্ৰা অঞ্চল, গতি, মটৰৰ সুৰক্ষা, চাপ, ফিডাৰৰ হাৰ, ভেকুৱাম আৰু এলাৰ্মে প্ৰতিটো পৰ্যায় সুস্থিৰ নে নহয় সেই বিষয়ে অপাৰেটৰক ক’ব লাগিব। কেৱল এটা প্ৰদৰ্শনে প্ৰক্ৰিয়াটো নিয়ন্ত্ৰিত নকৰে।

যেতিয়া একক স্ক্ৰু পেলেটাইজিং লাইন যথেষ্ট হয়
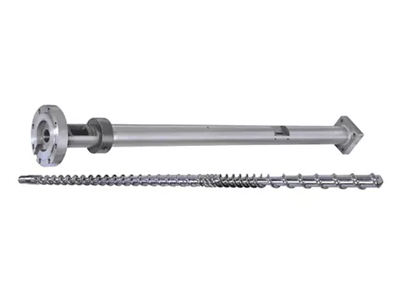
A একক-স্ক্ৰু এক্সট্ৰুডাৰনিৰন্তৰ পৰিবহণ, গলনাংক আৰু চাপ সৃষ্টিৰ ক্ষেত্ৰত মৌলিকভাৱে শক্তিশালী। ইয়াৰ উপৰিও ই উপযোগী বিতৰণমূলক মিশ্ৰণ প্ৰদান কৰিব পাৰে যেতিয়া স্ক্ৰু জ্যামিতি, মিক্সাৰ আৰু অপাৰেটিং পইণ্ট পদাৰ্থৰ সৈতে মিল খায়। ইতিমধ্যে সজাই তোলা, মিহলি কৰা বা প্ৰস্তুত কৰা ফিডষ্টকক পুনৰ পেলেটাইজ কৰাৰ বাবে ইয়াক এক যুক্তিসংগত ভিত্তি কৰি তোলে।
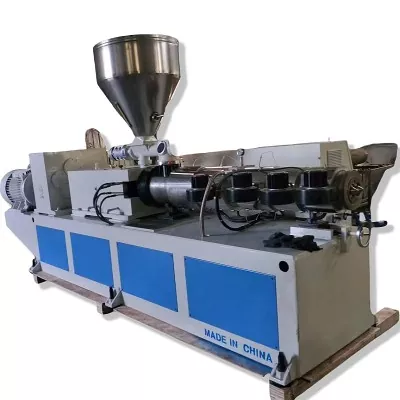
নানহাইয়াৰ একক স্ক্ৰু পেলেটাইজিং লাইনে একক স্ক্ৰু এক্সট্ৰুডাৰ, মেল্ট ফিল্টাৰেচন, ডাই হেড, পানী শীতল কৰা, পেলেটাইজাৰ আৰু সংগ্ৰহ ইউনিটৰ সংমিশ্ৰণ ঘটায়। ইয়াৰ তালিকাভুক্ত প্ৰয়োগসমূহৰ ভিতৰত আছে ভাৰ্জিন বা পুনঃব্যৱহৃত প্লাষ্টিক, পৰীক্ষাগাৰ, পাইলট উৎপাদন আৰু ইনজেকচন মল্ডিং, ফিল্ম ব্ল'ইং বা এক্সট্ৰুচনৰ বাবে পেলেট। বৈকল্পিক স্বয়ংক্ৰিয় পৰ্দা সলনি কৰা, ভেকুৱাম ডিগেছিং আৰু সহায়ক ফিডিঙে মূল লাইনটোক সম্পূৰ্ণ কম্পাউণ্ডিং প্লেটফৰ্মলৈ ৰূপান্তৰিত নকৰাকৈ অধিক কঠিন ফিড পৰিস্থিতি নিয়ন্ত্ৰণ কৰিবলৈ অনুমতি দিয়ে।
ভিত্তিৰেখা হিচাপে একক স্ক্ৰু ব্যৱহাৰ কৰক যেতিয়া:ফিডৰ ৰেচিপি এক্সট্ৰুচনৰ আগতে নিৰ্ধাৰণ কৰা হয়; পলিমাৰ পৰিয়াল আৰু গলিত আচৰণ সামঞ্জস্যপূৰ্ণ; বিক্ষিপ্ততাই মূল সামগ্ৰীৰ দাবী নহয়; দূষণ নিৰ্দিষ্ট ফিল্টাৰৰ দ্বাৰা চম্ভালিব পাৰি; অস্বাভাৱিক আঁতৰোৱাটো মধ্যমীয়া; আৰু অস্থিৰ খাদ্য বা অত্যধিক গলিত উষ্ণতা জোৰ নকৰাকৈয়ে উৎপাদন ধৰি ৰাখিব পাৰি।


একক স্ক্ৰুৰ অৰ্থ "কোনো অভিযান্ত্ৰিক" নহয়। দ্য...গ্ৰেনুলেচন স্ক্ৰু ডিজাইনফ্লেক ফিডিং, গলনাংকৰ দৈৰ্ঘ্য, ভেণ্টৰ অৱস্থান, স্ক্ৰীণ ৰেজিষ্টেন্স আৰু পেলেটাইজিং পদ্ধতিৰ সৈতে এতিয়াও সলনি হয়। এটা লাইনত যথেষ্ট স্থাপন কৰা শক্তি থাকিব পাৰে আৰু তথাপিও চাৰ্জ হ'ব পাৰে কাৰণ হপাৰে বস্তু অসমানভাৱে প্ৰদান কৰে বা স্ক্ৰুটোৱে ভেণ্টৰ ওচৰত গলিত ছিল হেৰুৱাই পেলায়।
যেতিয়া সমান্তৰাল টুইন-স্ক্ৰু লাইনে ইয়াৰ অতিৰিক্ত খৰচ আদায় কৰে
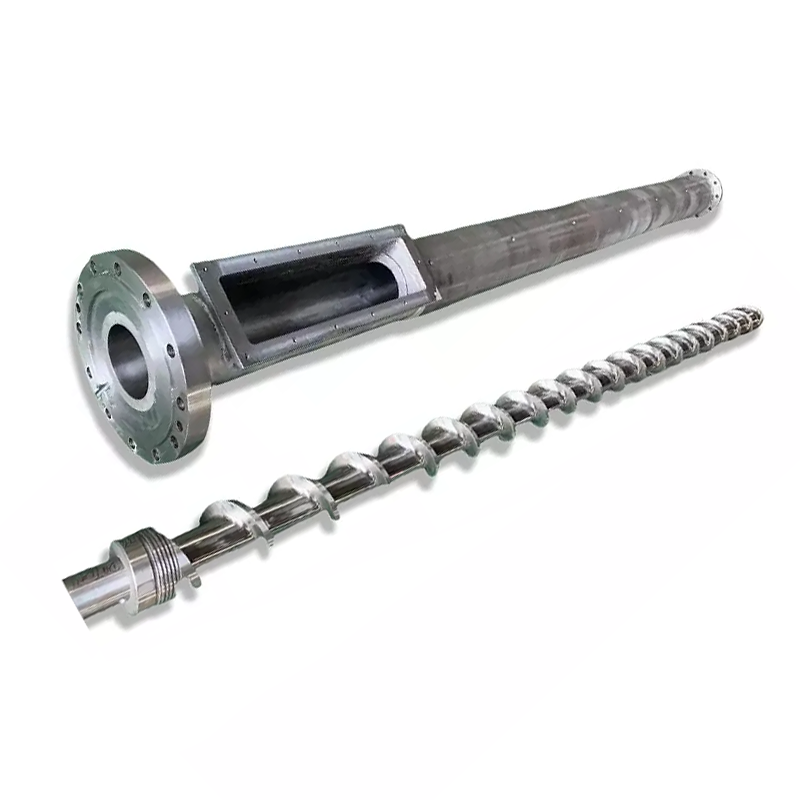
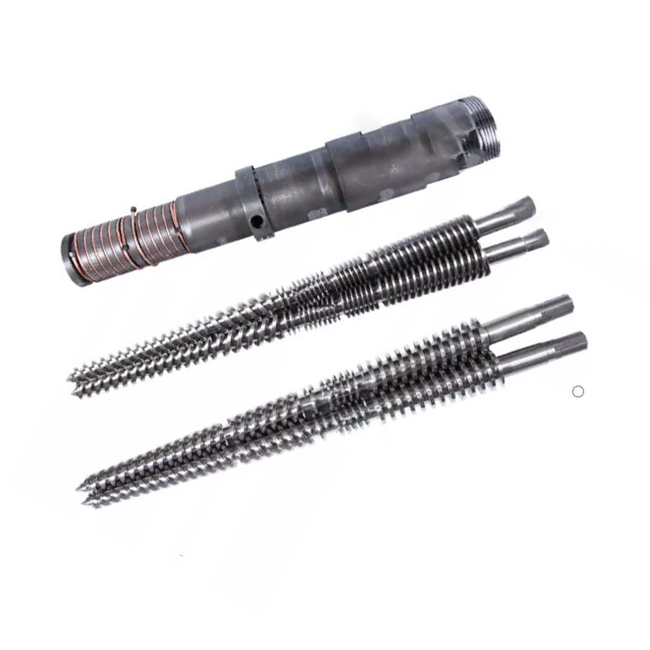
সমান্তৰাল টুইন-স্ক্ৰু লাইন এটা মূল্যৱান হৈ পৰে যেতিয়া এক্সট্ৰুচনে প্ৰস্তুতিটো সলনি কৰিব লাগিব, কেৱল ইয়াক পুনৰ আকৃতি দিব নালাগে। নানহাইয়াৰ লাইনত মডিউলাৰ স্ক্ৰু উপাদানৰ সৈতে উচ্চ টৰ্ক সমান্তৰাল টুইন-স্ক্ৰু এক্সট্ৰুডাৰ ব্যৱহাৰ কৰা হয়। ইয়াৰ প্ৰক্ৰিয়াৰ পৰিসৰত যোগকৰণ, ভৰোৱা আৰু ৰং কৰা পদাৰ্থ মিহলোৱা আৰু বিয়পোৱা, লগতে ঐচ্ছিক যমজ খাদ্য, ভেকুৱাম ডিগেছিং আৰু স্বয়ংক্ৰিয় পৰ্দা সলনি কৰাটো অন্তৰ্ভুক্ত কৰা হৈছে।
মডিউলাৰ বেৰেল আৰু স্ক্ৰু ট্ৰেইনে ডিজাইনক মেচিনৰ কাষেৰে বিভিন্ন কাম নিযুক্ত কৰিবলৈ দিয়ে: এটা ফিড পৰিবহণ কৰা, পলিমাৰ গলি যোৱা, তলৰ ফালে এটা ফিলাৰ যোগ কৰা, বিতৰণমূলক বা বিক্ষিপ্ত কাম প্ৰয়োগ কৰা, গলিত পৃষ্ঠভাগ বিস্ফোৰণৰ বাবে মুকলি কৰা, গলিত ছিল নিৰ্মাণ কৰা আৰু নিৰ্গমন স্থিৰ কৰা। টুইন-স্ক্ৰু এক্সট্ৰুচনৰ ওপৰত কৰা গৱেষণাই একেদৰেই জ্যামিতিক দ্ৰুত গলনাংক আৰু উন্নত মিশ্ৰণৰ সৈতে সংযোগ কৰে, আনহাতে ঔদ্যোগিক কম্পাউণ্ডিং ৰেফাৰেন্সসমূহে পৰিবহণ, প্লাষ্টিচাইজিং, মিশ্ৰণ, বিস্ফোৰিতকৰণ আৰু চাপ গঠনক পৃথক প্ৰক্ৰিয়া অঞ্চল হিচাপে ব্যৱস্থা কৰে।
সমান্তৰাল যমজ স্ক্ৰুক ভিত্তিৰেখা হিচাপে ব্যৱহাৰ কৰক যেতিয়া:কেইবাটাও উপাদান পৃথকে পৃথকে মিটাৰ কৰিব লাগিব; ৰং বা ভৰোৱা বিক্ষিপ্তকৰণৰ মান নিয়ন্ত্ৰণ কৰে; পাউদাৰ গ্ৰহণ কৰাটো কঠিন; প্ৰস্তুতিৰ বাবে এটা বা ততোধিক ভেণ্টিং পৰ্যায়ৰ প্ৰয়োজন; পণ্য পৰিৱৰ্তনৰ বাবে এটা মডিউলাৰ স্ক্ৰু ৰেচিপিৰ প্ৰয়োজন; বা লাইনটোৱে এটা নিয়ন্ত্ৰিত পাছত কম্পাউণ্ড আৰু পেলেটাইজ কৰিব লাগিব।


আমাৰ কাৰখানাৰ দৃশ্য:এটা টুইন-স্ক্ৰু ক্ৰয় আগতীয়াকৈ বিফল হয় যেতিয়া যোগানকাৰীয়ে কেৱল এটা ৰেজিনৰ নাম আৰু লক্ষ্য কিলোগ্ৰাম/ঘণ্টা লাভ কৰে। "PP plus filler" এটা প্ৰক্ৰিয়াৰ নিৰ্দিষ্টকৰণ নহয়। আমাক ভৰোৱাৰ শতাংশ, কণিকাৰ আকৃতি, বাল্ক ঘনত্ব, আৰ্দ্ৰতা, ঘৰ্ষণ ক্ষমতা, ফিডাৰ পৰিকল্পনা, বিক্ষিপ্তকৰণ লক্ষ্য আৰু অনুমোদিত গলিত উষ্ণতা লাগে। সেই সবিশেষবোৰে ক্ৰেতাই প্ৰকৃততে যিবোৰ উপাদান আৰু বেৰেলৰ অংশৰ বাবে ধন দিছে সেইবোৰ নিৰ্ধাৰণ কৰে।
পুনঃব্যৱহৃত সামগ্ৰীৰ বাবে চাৰিটা সমস্যা পৃথক কৰক
পুনঃব্যৱহাৰৰ অনুসন্ধানত প্ৰায়ে খাদ্যৰ অস্থিৰতা, আৰ্দ্ৰতা, দূষণ আৰু দুৰ্বল মিশ্ৰণৰ সংমিশ্ৰণ এটা লেবেলৰ অধীনত থাকে: "পুনঃব্যৱহৃত সামগ্ৰী।" প্ৰতিটো সমস্যাৰ বাবে এটা বেলেগ লাইন বৈশিষ্ট্যৰ প্ৰয়োজন। স্ক্ৰুৰ গতি বৃদ্ধি কৰিলে সকলোবোৰ ঠিক কৰিব নোৱাৰি।
| পৰ্যবেক্ষণ কৰা সমস্যা | সম্ভাৱ্য প্ৰক্ৰিয়া প্ৰশ্ন | ধাৰ্য্য কৰিবলৈ লাইন বৈশিষ্ট্য | গ্ৰহণযোগ্যতাৰ প্ৰমাণ |
|---|---|---|---|
| আউটপুট বৃদ্ধি আৰু হ্ৰাস পায় | কম ঘনত্বৰ ফ্লেক ব্ৰীজিং বা খাদ্য অসমান নেকি? | বলপূৰ্বক খাদ্য প্ৰদান, এগ্লোমেৰেচন বা ঘনত্ব, সুস্থিৰ হপাৰ জ্যামিতি আৰু ফিডাৰ নিয়ন্ত্ৰণ | এটা নিৰ্দিষ্ট অবিৰত ৰানত আউটপুট আৰু মটৰ লোডৰ ধাৰা |
| বুদবুদ, দুৰ্গন্ধ বা ছিদ্ৰযুক্ত গুটি | গলিত পদাৰ্থত কি আৰ্দ্ৰতা আৰু অস্বাভাৱিক বোজা প্ৰৱেশ কৰে? | য'ত প্ৰয়োজন হয় তাত শুকুৱাই লোৱা, ভেণ্টৰ স্থান, গলিত ছিল, ভেকুৱাম ক্ষমতা আৰু পৃষ্ঠৰ নবীকৰণ | আৰ্দ্ৰতা বা অস্বাভাৱিক ফলাফল প্লাছ দৃশ্যমান পেলেট সীমা |
| চাপ বাঢ়ি গৈ থাকে | কিমান অগলি যোৱা দূষণ ফিল্টাৰত উপনীত হয়? | ফিল্টাৰ এৰিয়া, মেছ ক্ৰম, স্ক্ৰীণ-চেঞ্জাৰ প্ৰকাৰ, চাপ চেন্সৰ আৰু পৰিৱৰ্তনৰ ব্যৱধান | লক্ষ্য আউটপুটত চাপ বৃদ্ধি আৰু স্ক্ৰীণ-চেঞ্জ কম্পাঙ্ক |
| ৰং বা ধৰ্মৰ ভিন্নতা থাকে | খাদ্যৰ গঠন সলনি হৈছে নেকি, নে মিশ্ৰণ অপৰ্যাপ্ত হৈছে? | প্ৰথমে আপষ্ট্ৰিম ছৰ্টিং আৰু ব্লেণ্ডিং; ৰেচিপি সংশোধন বা বিক্ষিপ্তকৰণৰ প্ৰয়োজন হ'লে টুইন-স্ক্ৰু কম্পাউণ্ডিং | চুক্তিবদ্ধ ৰং, গলিত-প্ৰবাহ বা যান্ত্ৰিক-ধৰণৰ তাৰতম্য |
এছ’চিয়েশ্যন অৱ প্লাষ্টিক ৰিচাইক্লাৰ্ছে গলিত পৰিশোধনক সংজ্ঞায়িত কৰিছে যে গলিত প্লাষ্টিকক মিহি পৰ্দাৰ মাজেৰে জোৰ কৰি ধাতু, কাঠ, কাগজ, থাৰ্মোছেট আৰু অন্যান্য অগলিত ভৌতিক দূষণ আঁতৰাই পেলোৱা। ফিল্টাৰিং কৰিলে প্ৰতিটো দ্ৰৱীভূত পলিমাৰ, দুৰ্গন্ধ বা অস্বাভাৱিক পদাৰ্থ আঁতৰাব নোৱাৰি। ই প্ৰবাহ প্ৰতিৰোধ ক্ষমতাও যোগ কৰে, গতিকে স্ক্ৰীণ পেক, পৰিশোধন এলেকা, নিৰ্গমন চাপ আৰু পৰিৱৰ্তন পদ্ধতি একেলগে নিৰ্দিষ্ট কৰিব লাগিব।


লাইনৰ অংশ হিচাপে পেলেটাইজিং পদ্ধতি বাছি লওক
স্ক্ৰু নিৰ্বাচনে বেছিভাগ মনোযোগ লাভ কৰে, কিন্তু অস্থিৰ কাটিলে ভালদৰে প্লাষ্টিক কৰা গলিত পদাৰ্থক বিক্ৰী কৰিব নোৱাৰা কৰি তুলিব পাৰে। নানহাইয়াৰ একক স্ক্ৰু লাইনত পানী শীতল কৰা আৰু এটা পেলেটাইজাৰ অন্তৰ্ভুক্ত কৰা হৈছে। ইয়াৰ সমান্তৰাল টুইন-স্ক্ৰু লাইনত পানী-ৰিং বা ষ্ট্ৰেণ্ড পেলেটাইজাৰ ব্যৱহাৰ কৰিব পাৰি আৰু ইয়াত প্ৰাসংগিক শীতল, স্ক্ৰীনিং আৰু সংগ্ৰহ অংশ অন্তৰ্ভুক্ত কৰা হৈছে।
| পদ্ধতি | প্ৰক্ৰিয়া | ভাল আৰম্ভণিৰ বিন্দু | অৰ্ডাৰ দিয়াৰ আগতে প্ৰশ্ন |
|---|---|---|---|
| পানী-স্নান সূতা | সূতাবোৰ এক্সট্ৰুড কৰি এটা ট্ৰাফত ঠাণ্ডা কৰি পৃষ্ঠৰ পানী আঁতৰাই টানি কাটিব | নমনীয় কম্পাউণ্ডিং আৰু পুনঃব্যৱহাৰৰ কাম য’ত অপাৰেটৰসকলে ষ্টাৰ্ট-আপ ষ্ট্ৰেণ্ডসমূহ পৰিচালনা কৰিব পাৰে | গলিত পদাৰ্থৰ সূতাৰ শক্তি যথেষ্ট আছেনে? ৰং সলনি হোৱাটো কিমান সঘনাই হয়? ভঙা সূতা কেনেকৈ চম্ভালিব? |
| শুকান কাটি বা বেল্ট শীতল কৰা সূতা | কাটিবৰ আগতে বায়ু, পানী বা সংযুক্ত শীতলতাৰে বেল্টত গৰম সূতা কঢ়িয়াই নিব লাগে | পানীৰ প্ৰতি সংবেদনশীল, ভংগুৰ, ইলাষ্টিক বা অতি ভৰপূৰ প্ৰস্তুতি | প্ৰয়োজনীয় বেল্টৰ দৈৰ্ঘ্য, শীতল বোজা, ষ্ট্ৰেণ্ডৰ গতি, ভংগুৰতা আৰু মজিয়াৰ ঠাই |
| পানীৰ আঙঠি ডাই-ফেচ | ডাই ফেচত কাটি পেলেট এটা চলাচল কৰা পানীৰ আঙঠিত লৈ যাব | ডাইত গলিত পদাৰ্থ পৰিষ্কাৰকৈ কাটিলে কমপেক্ট, অবিৰত পেলেটাইজিং | ডাই-হোল ফ্ৰীজিং, ব্লেড পৰিধান, পানীৰ উষ্ণতা, পেলেটৰ আকৃতি আৰু পানীমুক্ত কৰা |
| পানীৰ তলত | পানীৰে ভৰা চেম্বাৰৰ ভিতৰত ডাই ফেচত কাটি লওক, তাৰ পিছত পানী আঁতৰাই শুকুৱাই লওক | স্বয়ংক্ৰিয় পৰিচালনা আৰু বহল ঔদ্যোগিক পেলেটাইজিং কৰ্তব্য | নূন্যতম সুস্থিৰ হাৰ, আৰম্ভণিৰ আৱৰ্জনা, ডাই-প্লেট হিটিং, পানী ব্যৱস্থা, ড্ৰাইয়াৰ আৰু চাফাই |
এমএএজিৰ ড্ৰাই-কাট বেল্ট ব্যৱস্থাসমূহ পানীৰ প্ৰতি সংবেদনশীল, অতি ভংগুৰ বা ভংগুৰ সামগ্ৰীৰ বাবে ডিজাইন কৰা হৈছে, আনহাতে ইয়াৰ পানীৰ তলৰ ব্যৱস্থাই যৌগ, মাষ্টাৰবেচ, পুনঃব্যৱহাৰ আৰু ভাৰ্জিন পলিমাৰ সামৰি লয়। সেইটোৱে এটা পদ্ধতিক সাৰ্বজনীনভাৱে শ্ৰেষ্ঠ কৰি তুলিব নোৱাৰে। ইয়াত দেখুওৱা হৈছে যে ডাইৰ পিছত সামগ্ৰীটোৰ আচৰণ কিয় ক্ৰয়ৰ সিদ্ধান্তৰ অংশ হ’ব লাগিব।

নানহাইয়া একক আৰু সমান্তৰাল টুইন-স্ক্ৰু লাইন ডাটা
তলত দিয়া মানসমূহ নানহাইয়াৰ বৰ্তমানৰ প্ৰডাক্ট পৃষ্ঠাসমূহৰ পৰা আহিছে। প্ৰকাশিত বিন্যাসসমূহ তুলনা কৰাৰ বাবে ইহঁত উপযোগী। ক্ৰয় চুক্তিত অনুমোদিত সামগ্ৰী, সহায়ক আৰু পৰীক্ষাৰ চৰ্তসমূহৰ বাবে চূড়ান্ত মূল্যসমূহ পুনৰাবৃত্তি কৰিব লাগে।
| সামগ্ৰী | নানহাইয়া একক স্ক্ৰু পেলেটাইজিং লাইন | নানহাইয়া সমান্তৰাল টুইন-স্ক্ৰু পেলেটাইজিং লাইন |
|---|---|---|
| প্ৰকাশিত ক্ষমতা | ১০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৩০০ৰ পৰা ৬০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা |
| মূল শক্তি | ৭৫ কিলোৱাট মূল মটৰ | ১৬০ কিলোৱাট |
| উত্তাপন শক্তি | ১২০ কিলোৱাট | পৃথকে তালিকাভুক্ত কৰা হোৱা নাই |
| স্ক্ৰুৰ ধৰণ | একক স্ক্ৰু | সমান্তৰাল যমজ স্ক্ৰু |
| স্ক্ৰুৰ দৈৰ্ঘ্য আৰু ব্যাস | কাষ্টমাইজড | কাষ্টমাইজড |
| প্ৰকাশিত স্ক্ৰু মেটেৰিয়েল | ৩৮CrMoAlA | ৩৮CrMoAlA |
| প্ৰকাশিত সামগ্ৰীৰ পৰিসৰ | পিভিচি, কেচিঅ’৩ মাষ্টাৰবেচ, টিআৰ, পিইটি, পিএছ, ইভিএ, এবিএছ, পিই, টিপিআৰ, টিপিই, টিপিভি আৰু পিপি | পি ই, পি পি, পি ভি চি, এ বি এছ, এইচ ডি পি ই, এইচ ডি পি ই/পি পি, পি এ, পি ই/পি পি, এল এল ডি পি ই, এ বি এছ/পি পি আৰু পি পি আৰ |
| কোৰ লাইন সঁজুলি | এক্সট্ৰুডাৰ, মেল্ট ফিল্টাৰেচন, ডাই হেড, পানী শীতল কৰা, পেলেটাইজাৰ আৰু সংগ্ৰহ | হাই-টৰ্ক এক্সট্ৰুডাৰ, মেল্ট ফিল্টাৰেচন, ডাই হেড, ৱাটাৰ-ৰিং পেলেটাইজাৰ, কুলিং আৰু স্বয়ংক্ৰিয় সংগ্ৰহ |
| প্ৰডাক্টৰ বিৱৰণ | নাইট্ৰাইডযুক্ত স্ক্ৰু আৰু বেৰেল, পেলেটাইজাৰ, পানীৰ টেংক, ভাইব্ৰেটিং স্ক্ৰীণ, চাইলো আৰু পিএলচি নিয়ন্ত্ৰণ | হাই-হাৰ্ডনেছ এলয় স্ক্ৰু আৰু বেৰেল, মডিউলাৰ উপাদান, মেল্ট পাম্প, ডাই, ৱাটাৰ-ৰিং বা ষ্ট্ৰেণ্ড পেলেটাইজাৰ, ট্ৰাফ, ভাইব্ৰেটিং স্ক্ৰীণ আৰু চাইলো |
| বিকল্পসমূহ | স্বয়ংক্ৰিয় স্ক্ৰীণ চেঞ্জাৰ, ভেকুৱাম ডিগেছিং আৰু সহায়ক ফিডিং | ভেকুৱাম ডিগেছিং, অটোমেটিক স্ক্ৰীণ চেঞ্জাৰ, ফিলাৰৰ বাবে টুইন ফিডিং আৰু দূৰৱৰ্তী নিৰীক্ষণ |
| প্ৰকাশিত গিয়াৰবক্স অনুপাত | তালিকাভুক্ত কৰা হোৱা নাই | ২.৫:১ বা ৩:১ |
| সমৰ্থন | দূৰৱৰ্তী সংস্থাপন, কমিচনিং আৰু পৰিচালনাৰ নিৰ্দেশনা | ইনষ্টলেচন গাইডেন্স, কমিচনিং সমৰ্থন আৰু অপাৰেটৰ প্ৰশিক্ষণ |


নানহাইয়া ঝেজিয়াঙৰ ঝৌছানত অৱস্থিত আৰু ই স্ক্ৰু, বেৰেল আৰু প্লাষ্টিক এক্সট্ৰুচন সঁজুলি নিৰ্মাণ কৰে। ক্ৰেতাই কাৰখানাটোৰ পৰ্যালোচনা কৰিব পাৰেউৎপাদন সঁজুলি, প্ৰমাণপত্ৰসমূহআৰুসেৱা প্ৰক্ৰিয়াকাৰিকৰী আলোচনাৰ আগতে।
তুলনাটোক এটা ক্ৰয় স্পেচিফিকেশনলৈ ৰূপান্তৰিত কৰক
এটা উপযোগী RFQ এ প্ৰতিযোগী উদ্ধৃতিসমূহক তুলনামূলক কৰি তোলে। ইয়াৰ উপৰিও ই লাইনটোক পৰিষ্কাৰ নমুনাৰ চাৰিওফালে ডিজাইন কৰাত বাধা দিয়ে আৰু পিছলৈ উৎপাদনে তিতা, ধূলিময় বা কম ঘনত্বৰ খাদ্য লাভ কৰে।
- প্ৰতিটো পলিমাৰ গ্ৰেড আৰু ওজনৰ শতাংশ
- ভাৰ্জিন, উত্তৰ-ঔদ্যোগিক বা উত্তৰ-গ্ৰাহকৰ উৎপত্তি
- পেলেট, পাউদাৰ, ফ্লেক, ফিল্ম বা এগ্ল’মেৰেটৰ ৰূপ
- নূন্যতম আৰু সৰ্বোচ্চ বাল্ক ঘনত্ব
- আৰ্দ্ৰতা, অস্বাভাৱিকতা, দুৰ্গন্ধ আৰু ধোৱাৰ অৱস্থা
- দূষণৰ প্ৰকাৰ, আকাৰ আৰু আশা কৰা শতাংশ
- ফিলাৰ, পিগমেণ্ট, ফাইবাৰ আৰু এডিটিভৰ বিৱৰণ
- প্ৰতিটো উপাদানৰ বাবে প্ৰয়োজনীয় খুৱাব পৰা পদ্ধতি
- বৰ্তমানৰ আউটপুট আৰু লক্ষ্য নেট বিক্ৰীযোগ্য আউটপুট
- অনুমোদিত গলিত-উষ্ণতাৰ খিৰিকী
- ফিল্টাৰেচনৰ মিহিতা আৰু পৰ্দা-পৰিৱৰ্তনৰ পৰিকল্পনা
- ষ্ট্ৰেণ্ড, পানী-ৰিং বা পানীৰ তলত পেলেটাইজিং পছন্দ
- পেলেটৰ আকাৰ, আকৃতি, আৰ্দ্ৰতা আৰু মিহিতাৰ সীমা
- ৰং, গলিত-প্ৰবাহ বা যান্ত্ৰিক পৰীক্ষাৰ প্ৰয়োজন
- উপলব্ধ ভল্টেজ, ফ্ৰিকুৱেন্সি, পানী আৰু সংকোচিত বায়ু
- উদ্ভিদৰ বিন্যাস, মূৰৰ ঠাই আৰু সামগ্ৰী-প্ৰবাহৰ দিশ
- ভাষা, তথ্য লগিং আৰু সুৰক্ষা প্ৰামাণিক নিয়ন্ত্ৰণ কৰক
- অতিৰিক্ত অংশ, কমিচনিং আৰু প্ৰশিক্ষণৰ পৰিসৰ
"আউটপুট: ৫০০ কিলোগ্ৰাম/ঘণ্টা" নিজেই লিখিব নালাগে।সঠিক প্ৰস্তুতি, খাদ্যৰ অৱস্থা, অনুমোদিত প্ৰত্যাখ্যানৰ হাৰ আৰু পৰীক্ষাৰ সময় উল্লেখ কৰা। সংগ্ৰহ ব্যৱস্থালৈ প্ৰেৰণ কৰা শুকান, স্ক্ৰীন কৰা, বিক্ৰীযোগ্য পেলেটৰ সৈতে স্থূল এক্সট্ৰুডাৰ নিৰ্গমন একে নহয়।
পৰিধানৰ সুৰক্ষাও এই পৰ্যায়ৰ অন্তৰ্গত। এব্ৰেচিভ ফিলাৰ, গ্লাছ ফাইবাৰ আৰু দূষিত পুনঃব্যৱহাৰে স্ক্ৰু আৰু বেৰেলৰ সামগ্ৰীৰ কৌশল সলনি কৰিব পাৰে। নানহাইয়াৰ পৰ্যালোচনা কৰকসমান্তৰাল টুইন-স্ক্ৰু উপাদান, একক স্ক্ৰুআৰুঅতিৰিক্ত অংশপ্ৰত্যাশিত ফিডৰ সৈতে, শেষত এটা জেনেৰিক হাৰ্ড-ছাৰ্ফেচ বিকল্প যোগ কৰাৰ পৰিৱৰ্তে।
বস্তুগত আৰু জুখিব পৰা ফলাফলৰ সৈতে ৰেখাডাল গ্ৰহণ কৰক
এটা ন'-লোড ঘূৰ্ণন পৰীক্ষাই সমাবেশ পৰীক্ষা কৰে, কিন্তু ই পেলেটাইজিং কাৰ্য্যক্ষমতা প্ৰমাণ নকৰে। কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষাত চুক্তিবদ্ধ সামগ্ৰী বা স্পষ্টভাৱে নথিভুক্ত সমতুল্য ব্যৱহাৰ কৰিব লাগে আৰু খাদ্য, চাপ, ভেণ্টিং আৰু কাটিব পৰা অস্থিৰতা উন্মোচন কৰিব পৰাকৈ যথেষ্ট সময় চলিব লাগে।
- পৰীক্ষাৰ সামগ্ৰী নিশ্চিত কৰক।লট, সূত্ৰ, খাদ্যৰ ৰূপ, বাল্ক ঘনত্ব, আৰ্দ্ৰতা আৰু প্ৰস্তুতিৰ তথ্য লিপিবদ্ধ কৰা। এটা ৰখা নমুনা ৰাখক।
- লাইনৰ পৰিসৰ আৰু সুৰক্ষা পৰীক্ষা কৰক।পলিমাৰ খুৱাবৰ আগতে মটৰ, হিটাৰ, গাৰ্ড, ইন্টাৰলক, জৰুৰীকালীন ষ্টপ, ইউটিলিটি, যন্ত্ৰ আৰু ঘূৰণ পৰীক্ষা কৰক।
- স্থিৰ অপাৰেচনত উপনীত হওক।ফিডাৰৰ হাৰ, স্ক্ৰুৰ গতি, জ'ন ছেটিংছ, জুখি উলিওৱা গলিত উষ্ণতা, চাপ, টৰ্ক বা মটৰৰ বোজা, ভেকুৱাম আৰু শীতল-পানীৰ অৱস্থা ৰেকৰ্ড কৰক।
- বিক্ৰীযোগ্য উৎপাদন জুখিব।নিৰ্দিষ্ট সময়ৰ বাবে পৰীক্ষা কৰাৰ পিছত শুকান পেলেটবোৰ ওজন কৰক। ষ্টাৰ্ট-আপ আৱৰ্জনা, ষ্ট্ৰেণ্ড ব্ৰেক, এগ্লোমেৰেট আৰু পৰ্দাৰ পৰিৱৰ্তন পৃথকে পৃথকে ৰেকৰ্ড কৰক।
- পেলেটৰ মান পৰীক্ষা কৰক।চুক্তিবদ্ধ পেলেটৰ আকাৰ, মিহি, আৰ্দ্ৰতা, বাল্ক ঘনত্ব, ৰং, গলিত প্ৰবাহ, বিক্ষিপ্ততা বা তলৰ ফালে মল্ডিং পৰীক্ষা ব্যৱহাৰ কৰক।
- এটা ৰুটিন ইভেণ্টক প্ৰত্যাহ্বান জনাওক।পৰ্দা পৰিবৰ্তন, এটা সাধাৰণ পুনৰাৰম্ভ, ফিডাৰ পুনৰুদ্ধাৰ বা ৰং পৰিবৰ্তন প্ৰদৰ্শন কৰক যদি ই দৈনিক উৎপাদনৰ বাবে গুৰুত্বপূৰ্ণ।
- মেচিনটো পৰীক্ষা কৰক।ভেণ্ট কেৰিয়াৰ অভাৰ, ডাই জমা, কাটাৰৰ অৱস্থা, অস্বাভাৱিক শব্দ, লিকেজ আৰু দৌৰৰ পিছত সুলভ চাফাই স্থান পৰীক্ষা কৰক।
আমাৰ কাৰখানাৰ দৃশ্য:এটা শাৰী গ্ৰহণ নকৰিব কাৰণ ই চমুকৈ হেডলাইন আউটপুটত উপনীত হয়। আমি এখন সুস্থিৰ খিৰিকী বিচাৰো: ফিডাৰটো ভৰি থাকে, চাপ ড্ৰিফ্ট নহয়, ভেণ্টটো স্পষ্ট হৈ থাকে, কাটাৰে অত্যধিক জৰিমনা সৃষ্টি নকৰে আৰু পেলেটবোৰে ক্ৰেতাৰ ডাউনষ্ট্ৰিম পৰীক্ষা পূৰণ কৰে। সুস্থিৰ বিক্ৰীযোগ্য আউটপুট হৈছে সেই সংখ্যা যিটো গুৰুত্বপূৰ্ণ।
সঘনাই সোধা প্ৰশ্ন
টুইন স্ক্ৰু পেলেটাইজিং লাইন সদায় একক স্ক্ৰু লাইনতকৈ ভাল নেকি?
নহয়, সমান্তৰাল টুইন-স্ক্ৰু লাইন এটা শক্তিশালী হয় যেতিয়া প্ৰক্ৰিয়াটোৱে পলিমাৰ মিহলাব লাগে, ফিলাৰ বা পিগমেণ্ট বিয়পাই দিব লাগে, চাইড ফিডাৰৰ জৰিয়তে উপাদান যোগ কৰিব লাগে বা উল্লেখযোগ্য অস্বাভাৱিক পদাৰ্থ আঁতৰাব লাগে। যেতিয়া এটা সুস্থিৰ, প্ৰস্তুত কৰা ফিডষ্টকক মূলতঃ গলনা, পৰিশোধন, চাপ সৃষ্টি আৰু পেলেট কাটিব লাগে তেতিয়া একক-স্ক্ৰু লাইন প্ৰায়ে অধিক প্ৰত্যক্ষ পছন্দ হয়।
পুনঃব্যৱহৃত পি ই বা পি পিৰ বাবে কোনটো পেলেটাইজিং লাইন ভাল?
ই ৰিগ্ৰাইণ্ডৰ অৱস্থাৰ ওপৰত নিৰ্ভৰ কৰে। এটা সজাই থোৱা, ধোৱা আৰু যুক্তিসংগতভাৱে সামঞ্জস্যপূৰ্ণ পিই বা পিপি ষ্ট্ৰিম সঠিক ফিডিং, ডিগেছিং আৰু গলিত পৰিশোধনৰ সৈতে একক-স্ক্ৰু লাইনত ফিট হ'ব পাৰে। মিশ্ৰিত প্ৰস্তুতি, ভৰক সংযোজন, দুৰ্গন্ধ বা অস্বাভাৱিক আঁতৰোৱা, আৰু সমান্তৰাল টুইন-স্ক্ৰু ৰেখাক ন্যায্যতা প্ৰদান কৰিব পাৰে।
মাষ্টাৰবেচ বা অতি ভৰ্তি যৌগসমূহৰ বাবে মই কোনটো লাইন বাছি ল'ব লাগে?
এটা সমান্তৰাল টুইন-স্ক্ৰু লাইনৰ সৈতে মূল্যায়ন আৰম্ভ কৰক কাৰণ মডিউলাৰ স্ক্ৰু উপাদান আৰু পৃথক ফিডিং জ'নে বিতৰণমূলক আৰু বিক্ষিপ্ত মিশ্ৰণৰ ওপৰত অধিক নিয়ন্ত্ৰণ দিয়ে। ভৰোৱাৰ ধৰণ, লোডিং, বাল্ক ঘনত্ব, ঘৰ্ষণ আৰু প্ৰয়োজনীয় বিক্ষিপ্ততাই এতিয়াও ফিডাৰ, স্ক্ৰু কনফিগাৰেচন আৰু পৰিধান পেকেজ নিৰ্ধাৰণ কৰে।
একক স্ক্ৰু পেলেটাইজিং লাইনত ভেকুৱাম ডিগেছিং ব্যৱহাৰ কৰিব পাৰিনে?
হয়। নানহাইয়াই ইয়াৰ একক-স্ক্ৰু পেলেটাইজিং লাইনত বিকল্প হিচাপে ভেকুৱাম ডিগেছিং আগবঢ়ায়। ভেণ্টৰ অৱস্থান, স্ক্ৰু ভৰোৱাৰ মাত্ৰা, ফিডৰ আৰ্দ্ৰতা, গলিত ছিল আৰু ভেকুৱাম ক্ষমতা একেলগে কাম কৰিব লাগিব যাতে সামগ্ৰীয়ে ভেণ্টটো বানপানীত বুৰাই নাযায়।
ষ্ট্ৰেণ্ড আৰু ৱাটাৰ-ৰিং পেলেটাইজিঙৰ মাজত পাৰ্থক্য কি?
এটা ষ্ট্ৰেণ্ড ব্যৱস্থাই অবিৰত ষ্ট্ৰেণ্ডবোৰ এক্সট্ৰুড কৰি ঠাণ্ডা কৰে আৰু তাৰ পিছত সেইবোৰক নলাকাৰ পেলেটত কাটি পেলায়। ৱাটাৰ-ৰিং ব্যৱস্থাই ডাই ফেচত গলিত পদাৰ্থ কাটি পেলেটবোৰ পানীত লৈ যায়। সামগ্ৰীৰ আচৰণ, থ্ৰুপুট, পৰিৱৰ্তনৰ প্ৰয়োজনীয়তা, পেলেটৰ আকৃতি আৰু অপাৰেটৰৰ জড়িততাই পদ্ধতিটো নিৰ্ধাৰণ কৰিব লাগে।
নানহাইয়া পেলেটাইজিং লাইনে কিমান উৎপাদন উৎপন্ন কৰিব পাৰে?
নানহাইয়াই ইয়াৰ একক-স্ক্ৰু পেলেটাইজিং লাইনৰ বাবে ১০০ কিলোগ্ৰাম/ঘণ্টা আৰু সমান্তৰাল টুইন-স্ক্ৰু পেলেটাইজিং লাইনৰ বাবে ৩০০ৰ পৰা ৬০০ কিলোগ্ৰাম/ঘণ্টাৰ তালিকা প্ৰস্তুত কৰিছে। এইবোৰ প্ৰকাশিত পণ্যৰ সংৰূপ, গতিকে চূড়ান্ত উদ্ধৃতিত নিৰ্বাচিত মেচিনৰ বাবে সঠিক প্ৰণয়ন, খাদ্যৰ অৱস্থা আৰু গ্ৰহণৰ ভিত্তি উল্লেখ কৰিব লাগে।
পেলেটাইজিং লাইন RFQ ৰ সৈতে মই কি তথ্য প্ৰেৰণ কৰিব লাগে?
পলিমাৰৰ গ্ৰেড আৰু শতাংশ, খাদ্যৰ ৰূপ, বাল্ক ঘনত্ব, আৰ্দ্ৰতা, দূষণ আৰু অস্বাভাৱিক মাত্ৰা, যোগকৰণ আৰু ভৰক, উপস্থাপন আৰু লক্ষ্য উৎপাদন, পেলেটৰ আকাৰ, পৰিশোধনৰ প্ৰয়োজনীয়তা, উপযোগিতাৰ অৱস্থা, উদ্ভিদৰ বিন্যাস, নিয়ন্ত্ৰণ মানদণ্ড আৰু এটা জুখিব পৰা গ্ৰহণযোগ্যতা পৰীক্ষা প্ৰেৰণ কৰক।
বাণিজ্যিক প্ৰকাশ: নানহাইয়াই এই গাইডত সংযুক্ত পেলেটাইজিং লাইন, স্ক্ৰু, বেৰেল আৰু এক্সট্ৰুচন উপাদানসমূহ নিৰ্মাণ কৰে। চূড়ান্ত নিৰ্বাচন ক্ৰেতাৰ সামগ্ৰী, অনুমোদিত লাইনৰ পৰিসৰ, কাৰিকৰী চুক্তি আৰু গ্ৰহণযোগ্যতা পৰীক্ষাৰ ওপৰত নিৰ্ভৰ কৰে।