বাতৰি

বাতৰি

নানহাইয়াৰ নতুন সামগ্ৰী, উৎপাদন প্ৰক্ৰিয়া, উদ্যোগৰ ধাৰা আৰু বিশ্ব সহযোগিতাৰ বিষয়ে নতুন খবৰ লাভ কৰক। অগ্ৰণী স্ক্ৰু বেৰেল নিৰ্মাতাৰ সৈতে আপডেট হৈ থাকক।
কাঁচ ভৰ্তি নাইলন ইনজেকচন মল্ডিং স্ক্ৰু: কেৱল ব্যাস নহয়, পৰিধান ব্যৱস্থাটো নিৰ্দিষ্ট কৰক30 2026-09

কাঁচ ভৰ্তি নাইলন ইনজেকচন মল্ডিং স্ক্ৰু: কেৱল ব্যাস নহয়, পৰিধান ব্যৱস্থাটো নিৰ্দিষ্ট কৰক

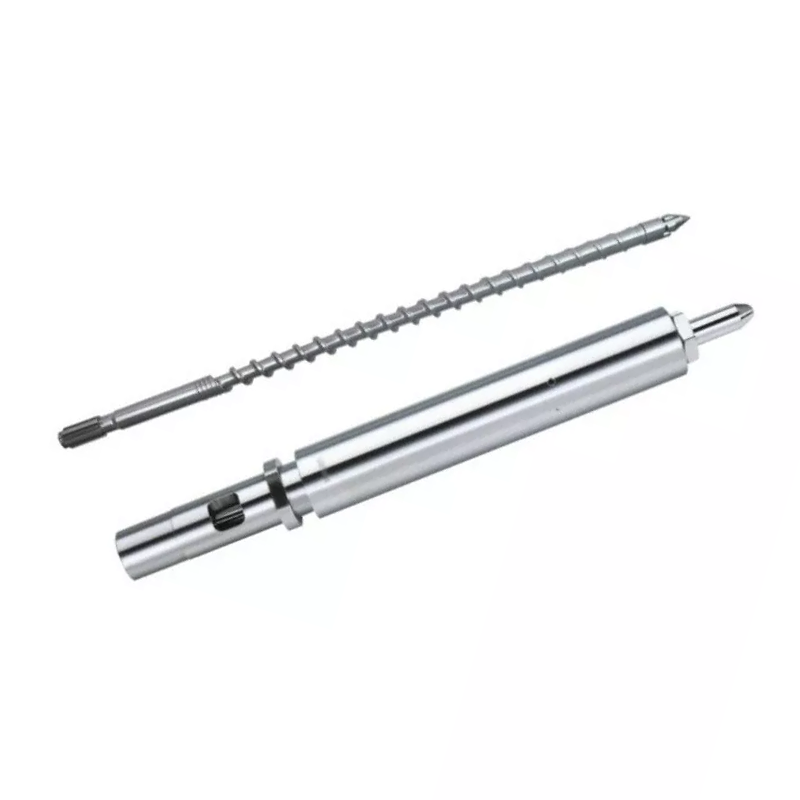
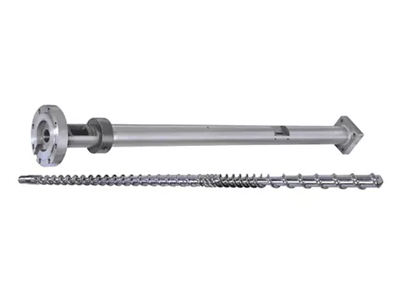
গ্লাছ ভৰ্তি নাইলন ইনজেকচন মল্ডিঙৰ বাবে সঠিক পি এ গ্ৰেড আৰু গ্লাছ-ফাইবাৰৰ পৰিমাণৰ পৰা আৰম্ভ কৰক। নানহাইয়াই পিএ-জিএফকে ধৰি ৩০% পৰ্যন্ত গ্লাছ ফাইবাৰ থকা শক্তিশালী প্লাষ্টিকৰ বাবে কুৱেঞ্চড-এণ্ড-টেম্পাৰ কৰা ৩৮চিআৰএমঅ’এলএ ইনজেকচন স্ক্ৰুৰ তালিকা প্ৰস্তুত কৰিছে। ইয়াৰ প্ৰডাক্ট পৃষ্ঠাসমূহত নাইট্ৰাইডিং আৰু নিকেল-টাংষ্টেন মিশ্ৰণ শক্তিবৰ্ধকতাও পৰিধান-প্ৰৱণ স্ক্ৰু আৰু বেৰেল অঞ্চলৰ বাবে বৰ্ণনা কৰা হৈছে। প্ৰকৃত কৰ্তব্যৰ বিপৰীতে জ্যামিতি আৰু পৃষ্ঠ ব্যৱস্থা নিৰ্বাচন কৰক, তাৰ পিছত সলনি গ্ৰহণ কৰাৰ আগতে বেৰেলৰ ব'ৰ আৰু স্ক্ৰু টিপ বা চেক ৰিং পৰীক্ষা কৰক। কাৰখানাৰ ফালে মোৰ নিয়মটো সহজ: কঠিনতা মান এটাই ভুল জ্যামিতি উদ্ধাৰ নকৰে, আৰু নতুন স্ক্ৰুৱে লিক হোৱা সন্মুখৰ অংশ উদ্ধাৰ নকৰে। তিনিওটা আন্তঃপৃষ্ঠ অংকনত ৰাখক আৰু তিনিওটা আচৰণ পৰীক্ষামূলক পৰিকল্পনাত ৰাখক।
মিউটেণ্ট বনাম ক্ৰমান্বয়ে ইনজেকচন মল্ডিং স্ক্ৰু: কম্প্ৰেছন প্ৰফাইল কেনেকৈ বাছি ল'ব30 2026-09

মিউটেণ্ট বনাম ক্ৰমান্বয়ে ইনজেকচন মল্ডিং স্ক্ৰু: কম্প্ৰেছন প্ৰফাইল কেনেকৈ বাছি ল'ব

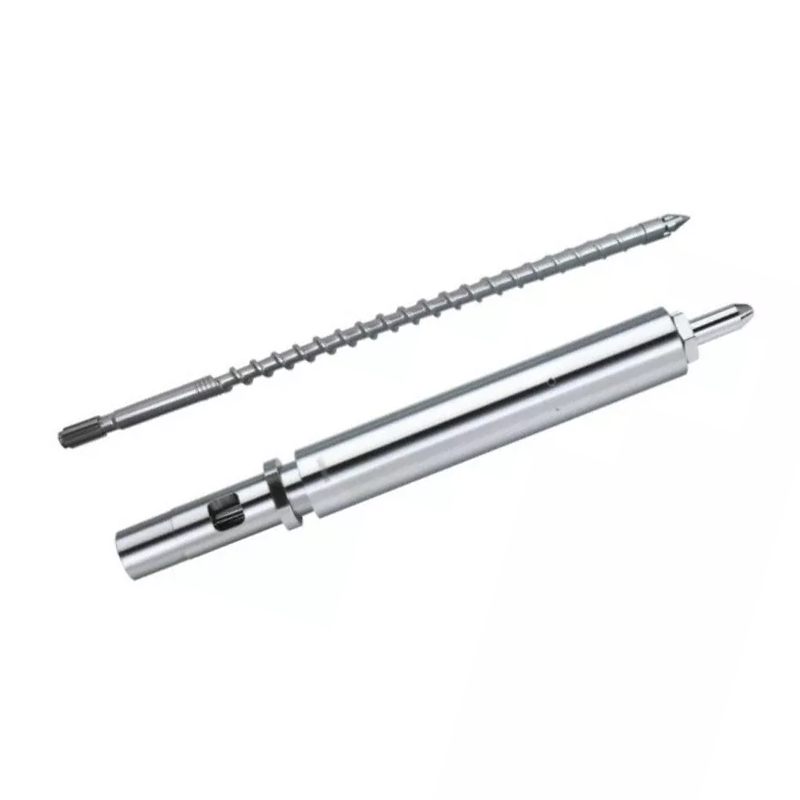
দ্ৰুত সংকোচন আৰু গলনাংকৰ পৰা উপকৃত হোৱা স্ফটিকীয় বা অৰ্ধস্ফটিকীয় পদাৰ্থৰ বাবে আৰম্ভণিৰ বিন্দু হিচাপে এটা মিউটেণ্ট বা হঠাৎ ইনজেকচন মল্ডিং স্ক্ৰু বাছক। নানহাইয়াই পিই, পিপি, পিএ, পিঅ’এম আৰু পিটিএফইৰ তালিকা প্ৰস্তুত কৰিছে। ইয়াৰ মিউটেণ্ট কম্প্ৰেছন ছেকচনে মুঠ স্ক্ৰুৰ দৈৰ্ঘ্যৰ প্ৰায় ৫%ৰ পৰা ১৫% দখল কৰে। আকাৰহীন বা তাপ-সংবেদনশীল পদাৰ্থৰ বাবে আৰম্ভণিৰ বিন্দু হিচাপে এটা ক্ৰমান্বয়ে স্ক্ৰু বাছক যিবোৰৰ বাবে অধিক মসৃণ পৰিৱৰ্তনৰ প্ৰয়োজন। নানহাইয়াই ৰিজিড পিভিচি, পিএছ, পিচি, পিএছইউ আৰু এবিএছৰ তালিকা প্ৰস্তুত কৰিছে। ইয়াৰ ক্ৰমান্বয়ে সংকোচন অংশই সাধাৰণতে মুঠ দৈৰ্ঘ্যৰ ৪০%ৰ পৰা ৬০% দখল কৰে, প্ৰায় ৫০%ক সাধাৰণ বুলি বৰ্ণনা কৰা হয়। প্ৰকৃত গ্ৰেড, ভৰোৱা, আৰ্দ্ৰতা, শ্বটৰ ব্যৱহাৰ, আৰোগ্যৰ সময়, গলিত অৱস্থা আৰু মল্ড-পাৰ্টৰ গ্ৰহণযোগ্যতাৰ সৈতে যিকোনো এটা পছন্দ নিশ্চিত কৰক।
পিই আৰু পিপি এক্সট্ৰুচনৰ বাবে এটা উচ্চ গতিৰ একক স্ক্ৰু কেনেকৈ নিৰ্দিষ্ট কৰিব লাগে30 2026-09

পিই আৰু পিপি এক্সট্ৰুচনৰ বাবে এটা উচ্চ গতিৰ একক স্ক্ৰু কেনেকৈ নিৰ্দিষ্ট কৰিব লাগে

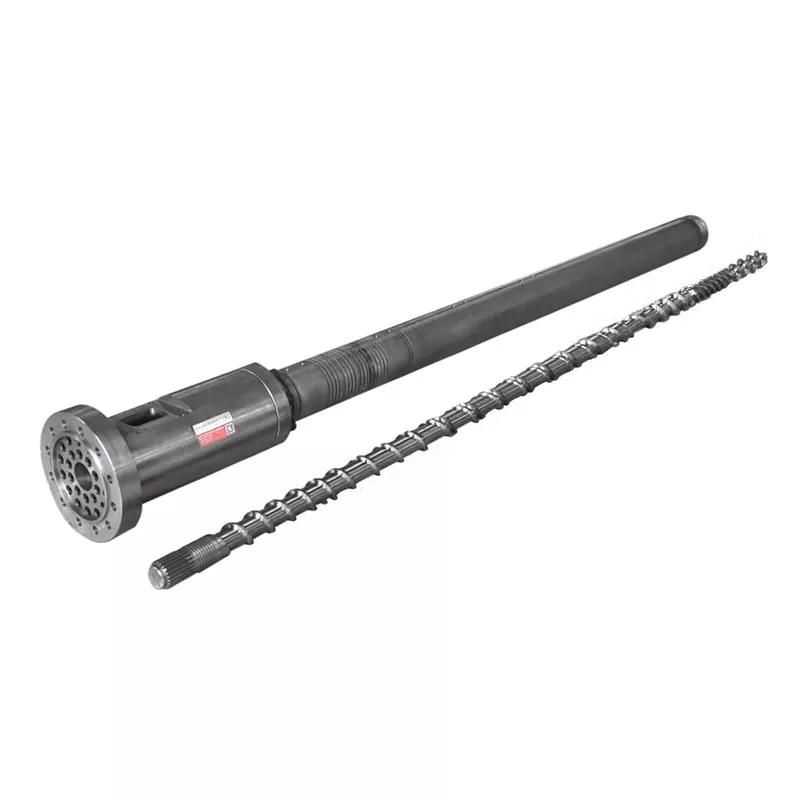
প্ৰকৃত সামগ্ৰী, বিক্ৰীযোগ্য আউটপুট, প্ৰডাক্ট আৰু ডাই, স্ক্ৰুৰ পৃষ্ঠৰ গতি, গলিত-উষ্ণতাৰ উইণ্ড', চাপ, মটৰ আৰু গিয়াৰবক্সৰ কৰ্তব্য, শীতল ক্ষমতা, পৰিধানৰ পৰিৱেশ আৰু গ্ৰহণ পদ্ধতিৰ দ্বাৰা এটা পিই বা পিপি উচ্চ গতিৰ একক স্ক্ৰু নিৰ্দিষ্ট কৰক। কেৱল ব্যাস আৰু সৰ্বোচ্চ আৰ পি এমৰ পৰা কিনিব নালাগে। নানহাইয়াই ২০ নং ৰাষ্ট্ৰীয় ঘাইপথৰ পৰা ১৫০ নং ৰাষ্ট্ৰীয় ঘাইপথলৈকে ৯টা একক স্ক্ৰু মডেল প্ৰকাশ কৰে, যাৰ উৎপাদন ৩ৰ পৰা ১,৩০০ কিলোগ্ৰাম/ঘণ্টা আৰু গতি পৰিয়ালটোৰ ভিতৰত ১০ৰ পৰা ১৫০ আৰ পি এম। ইয়াৰ পিই আৰু পিপি হাই-স্পীড প্ৰডাক্টত অনুকূলিত স্ক্ৰু জ্যামিতি, এটা হাই-টৰ্ক গিয়াৰবক্স, বিশেষ ফিড-স্লট বেৰেল আৰু পৰিধান-প্ৰতিৰোধী মিশ্ৰণ নিৰ্মাণ ব্যৱহাৰ কৰা হয়। নামকৰণ কৰা ৰেজিন, ডাই, গুণগত মানৰ খিৰিকী আৰু বৈদ্যুতিক জোখৰ সীমা ব্যৱহাৰ কৰি প্ৰতিটো প্ৰকল্পৰ লক্ষ্যক এটা সুস্থিৰ পৰীক্ষা বিন্দুলৈ ৰূপান্তৰিত কৰক।
কাঁচ ভৰ্তি, খনিজ ভৰ্তি আৰু পুনঃব্যৱহৃত প্লাষ্টিকৰ বাবে এটা স্ক্ৰু কেনেকৈ নিৰ্দিষ্ট কৰিব লাগে30 2026-09

কাঁচ ভৰ্তি, খনিজ ভৰ্তি আৰু পুনঃব্যৱহৃত প্লাষ্টিকৰ বাবে এটা স্ক্ৰু কেনেকৈ নিৰ্দিষ্ট কৰিব লাগে

এটা পৰিধান-প্ৰতিৰোধী একক স্ক্ৰু নিৰ্দিষ্ট কৰিবলৈ, সঠিক ৰেজিন আৰু গ্ৰেড, ভৰোৱা বা আঁহৰ প্ৰকাৰ আৰু শতাংশ, পুনঃব্যৱহৃত সামগ্ৰী, দূষণ, খাদ্যৰ ৰূপ, আৰ্দ্ৰতা, এমএফআৰ বা এমভিআৰ পৰীক্ষাৰ অৱস্থা, প্ৰয়োজনীয় আউটপুট, স্ক্ৰুৰ গতি, মটৰৰ বোজা, গলিত চাপ, উষ্ণতা, কাৰ্য্যকৰী সময় আৰু বৰ্তমানৰ পৰিধানৰ মানচিত্ৰ প্ৰেৰণ কৰক। তাৰ পিছত ক্ষতিৰ স্থান অনুসৰি পৃষ্ঠভাগ নিৰ্বাচন কৰক। নানহাইয়াই ৩৮চিআৰএমঅ'এলএ, এছএচিএম৬৪৫, ৪২চিআৰএমঅ' আৰু জাল-ষ্টীল ছাবষ্ট্ৰেট প্ৰদান কৰে, গভীৰ আয়ন নাইট্ৰাইডিং, উৰণৰ ওপৰ আৰু কাষত পিটিএ সুৰক্ষা, লগতে টাংষ্টেন কাৰ্বাইড আৰু নিকেল-ভিত্তিক পৃষ্ঠ বিকল্পৰ সৈতে। প্ৰস্তাৱিত স্ক্ৰুটো মেটিং বেৰেলৰ সৈতে পৰীক্ষা কৰিব লাগিব, কাৰণ নতুন কঠিন পৃষ্ঠই বৃদ্ধি পোৱা বা ভুলকৈ প্ৰান্তিককৃত ব’ৰ শুধৰণি কৰিব নোৱাৰে।
প্লাষ্টিক এক্সট্ৰুডাৰ গিয়াৰবক্স ক্ৰয় গাইড: মেচ টৰ্ক, অনুপাত আৰু মেচিন আন্তঃপৃষ্ঠ30 2026-09

প্লাষ্টিক এক্সট্ৰুডাৰ গিয়াৰবক্স ক্ৰয় গাইড: মেচ টৰ্ক, অনুপাত আৰু মেচিন আন্তঃপৃষ্ঠ

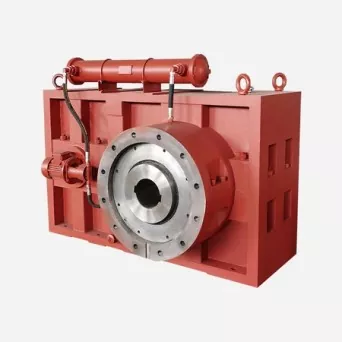
প্লাষ্টিকৰ এক্সট্ৰুডাৰ গিয়াৰবক্স কিনিবলৈ মটৰৰ শক্তি আৰু ৰেটেড গতি, প্ৰয়োজনীয় স্ক্ৰু-গতিৰ পৰিসৰ, অবিৰত আৰু শীৰ্ষ টৰ্ক কৰ্তব্য, স্ক্ৰুৰ পৰিমাণ আৰু ঘূৰ্ণন, সামগ্ৰী আৰু আউটপুট, অপাৰেটিং ঘন্টা, ইনপুট আৰু আউটপুট খাদৰ আন্তঃপৃষ্ঠ, মাউণ্টিং অৱস্থান, থ্ৰাষ্ট লোড, লুব্ৰিকেচন, শীতল আৰু গ্ৰহণযোগ্যতা পৰীক্ষা নিৰ্দিষ্ট কৰক। কেৱল মটৰ শক্তি গিয়াৰবক্সৰ স্পেচিফিকেশন নহয়। একেটা মটৰৰ দুটা লাইনে বিভিন্ন টৰ্ক, তাপ, শ্বক, ছিংক্ৰ’নাইজেচন আৰু বেয়াৰিং কৰ্তব্য আৰোপ কৰিব পাৰে। স্বাক্ষৰিত অংকনত মটৰৰ ফালৰ খাদ আৰু স্ক্ৰুৰ ফালৰ খাদ, ইয়াৰ গতি, ঘূৰ্ণনৰ দিশ, অনুপাত, মাউণ্টিং ডেটাম আৰু সংস্থাপনৰ বাবে প্ৰয়োজনীয় প্ৰতিটো সংযোগ চিনাক্ত কৰিব লাগে।
এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ ক্ৰয় গাইড: অৰ্ডাৰ দিয়াৰ আগতে আন্তঃপৃষ্ঠ নিৰ্দিষ্ট কৰক15 2026-09

এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ ক্ৰয় গাইড: অৰ্ডাৰ দিয়াৰ আগতে আন্তঃপৃষ্ঠ নিৰ্দিষ্ট কৰক

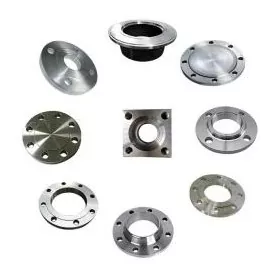
এক্সট্ৰুডাৰ বেৰেল ফ্লেংগ কিনিবলৈ এটা নিয়ন্ত্ৰিত অংকন পঠাওক যিয়ে ব'ৰ, বাহিৰৰ ব্যাস, বেধ, স্থান নিৰ্ধাৰণ ৰেজিষ্টাৰ, বল্টৰ আৰ্হি, ছীলিং মুখ, সামগ্ৰী, পৃষ্ঠ চিকিৎসা আৰু সংগমৰ অংশ চিনাক্ত কৰে। প্ৰকৃত উষ্ণতা আৰু চাপৰ ভিত্তি, এক্সট্ৰুডাৰ বা ডাই-হেড মডেল, পৰিমাণ আৰু পৰিদৰ্শনৰ প্ৰয়োজনীয়তা যোগ কৰক। কেৱল "ANSI," "DIN," "JIS" বা "PN16" শব্দৰ পৰা এটা কাষ্টম মেচিন ফ্লেঞ্জ অৰ্ডাৰ নকৰিব। সেই প্ৰসংগসমূহে এটা প্ৰামাণিক পাইপ ফ্লেঞ্জ সংজ্ঞায়িত কৰিব পাৰে কেৱল যেতিয়া সম্পূৰ্ণ প্ৰামাণিক ডিজাইনেচন আৰু সেৱাৰ ভিত্তি উল্লেখ কৰা হয়। এটা এক্সট্ৰুডাৰ সংযোগক সাধাৰণতে নিজৰ আন্তঃপৃষ্ঠ অংকনৰ প্ৰয়োজন হয়, আনকি যেতিয়া এটা পক্ষই এটা চিনাক্তকৃত ফ্লেংগ আৰ্হি অনুসৰণ কৰে।
X
আমি আপোনাক এটা উন্নত ব্ৰাউজিং অভিজ্ঞতা প্ৰদান কৰিবলৈ, চাইটৰ ট্ৰেফিক বিশ্লেষণ কৰিবলৈ আৰু বিষয়বস্তু ব্যক্তিগতকৰণ কৰিবলৈ কুকীজ ব্যৱহাৰ কৰো। এই চাইটটো ব্যৱহাৰ কৰি, আপুনি আমাৰ কুকিজৰ ব্যৱহাৰৰ বাবে সন্মত হৈছে। গোপনীয়তা নীতি
প্ৰত্যাখ্যানগ্ৰহণ কৰা